L'arbitrage entre inspection en ligne vs contrôle hors ligne se joue avant tout sur les coûts de non-qualité non détectés, et non sur le seul prix de l'équipement : un défaut détecté en ligne coûte 5 à 20 fois moins qu'un défaut détecté chez le client.
L'inspection 100 % en ligne réduit le time-to-detect de plusieurs heures ou jours à quelques secondes, ce qui supprime la production de lots défectueux entiers et améliore directement le TRS/OEE de 2 à 8 points sur les lignes à cadence élevée.
Le TCO (coût total de possession) sur 3 ans penche en faveur de l'inline dès que le taux de défaut dépasse 0,5 % et que le coût unitaire d'un défaut externe dépasse 50 € (réclamation, retour, garantie, image).Le contrôle hors ligne conserve un avantage sur les productions multi-références à forte variabilité ou sur les contrôles dimensionnels de haute précision nécessitant une métrologie tracée (MSA/Gage R&R formalisé).
L'approche hybride (SPC en ligne + inspection ciblée at-line + plan d'échantillonnage intelligent) surperforme dans les contextes de production discrète où le CAPEX inline complet n'est pas justifié.
Un business case solide exige de collecter 6 variables clés avant toute décision : volume produit, taux de défaut actuel, coût unitaire du défaut, coût de l'heure de production, coût de non-qualité externe annuel, et contraintes de traçabilité.
Choisir entre inspection en ligne et contrôle hors ligne ne se limite pas au coût d’un équipement. L’arbitrage repose sur les pertes de non-qualité, la capacité à détecter une dérive avant qu’elle ne touche un lot complet et l’impact du contrôle sur la disponibilité de la ligne. Un testeur d’étanchéité installé en production peut sécuriser le flux en continu, tandis qu’un appareil de détection hors ligne peut répondre à des besoins d’échantillonnage, de validation ou d’investigation qualité.
Cet article propose un cadre de décision structuré pour comparer les deux approches : tableau de synthèse, méthode de calcul du ROI avec exemple chiffré, scénarios industriels et approche hybride. L’objectif est d’aider les directions industrielles, qualité et méthodes à construire un business case argumenté en comité d’investissement.
Obtenez un devis pour un testeur d'étanchéité
Quels coûts intégrer pour calculer le ROI d’un contrôle industriel ?
La comparaison ne doit pas se limiter au prix d’un équipement ou au coût d’un opérateur de contrôle. Un business case fiable prend en compte les pertes évitées, les coûts de non-qualité et l’impact du contrôle sur la disponibilité de la ligne.
Les coûts à comparer se répartissent en quatre familles :
coûts de défaillance interne : scrap matière, temps machine perdu, retouches, reconfiguration, arrêts de ligne pour tri de lots suspects, stockage de produits en quarantaine ;
coûts de défaillance externe : réclamations clients, retours de marchandise, pénalités contractuelles, coûts de garantie, rappels de lots, perte de marge liée à l’image de marque ;
coûts de détection : contrôles laboratoire, métrologie, prélèvements, main-d’œuvre de contrôle, achat des instruments, calibration ;
coûts d’opportunité : cadence perdue, baisse d’OEE, immobilisation de la ligne pendant les contrôles ou les tris.
Une ligne à 500 pièces par heure arrêtée pendant 20 minutes perd environ 165 pièces produites. Cette perte doit être valorisée en marge, car elle pèse directement sur le ROI du contrôle.
Quels KPI comparer entre inspection en ligne et contrôle hors ligne ?
La comparaison entre inspection en ligne et contrôle hors ligne repose sur des KPI opérationnels. Ces indicateurs mesurent la vitesse de détection, la vitesse de correction, la fiabilité du contrôle et la part réelle de production contrôlée.
Les KPI à suivre sont les suivants :
time-to-detect : délai entre l’apparition du premier défaut et sa détection. En ligne, il se mesure en secondes ou en nombre de pièces produites. Hors ligne, il dépend de la fréquence de prélèvement, avec un délai pouvant atteindre plusieurs heures ;
time-to-correct : délai entre la détection du défaut et l’action corrective. En ligne, une alerte automatique permet une réaction rapide. Hors ligne, le délai intègre le prélèvement, l’analyse, le rapport et le retour vers la production ;
taux de faux rejets : part de pièces conformes rejetées par le système de contrôle ;
taux de faux acceptés : part de pièces non conformes laissées passer ;
taux de couverture du contrôle : part de la production réellement contrôlée. L’inspection en ligne peut couvrir 100 % des pièces, tandis que le contrôle hors ligne repose sur un plan d’échantillonnage.
Ces indicateurs permettent de comparer le coût réel des deux approches. Le contrôle hors ligne peut convenir à une validation ponctuelle ou à une analyse laboratoire. L’inspection en ligne apporte une détection continue lorsque le coût d’un défaut non détecté dépasse le coût du contrôle.
Quelles données collecter pour construire un business case inspection ?
Un business case d’inspection industrielle doit reposer sur des données terrain. Sans base chiffrée, le ROI obtenu risque de surestimer les gains ou de sous-estimer les coûts de non-qualité.
Les données à collecter avant le calcul sont les suivantes :
volume de production annuel : nombre de pièces ou unités produites, avec segmentation par référence si les écarts sont importants ;
taux de défaut actuel : mesure en ppm ou en pourcentage, à partir des rebuts internes et des retours clients sur 12 mois ;
coût unitaire d’un défaut : distinction entre défaut détecté en interne et défaut détecté après livraison ;
coût horaire de la ligne : main-d’œuvre directe, charges machine, énergie et pertes liées aux arrêts ;
coût annuel de non-qualité externe : réclamations, logistique retour, pénalités, garanties et impact SAV ;
contraintes métrologie : tolérances à contrôler, répétabilité, Gage R&R et exigences de traçabilité ;
architecture IT/OT disponible : connexion possible au MES ou à l’ERP pour suivre les données en temps réel.
Ces données permettent de comparer le coût du contrôle d'étanchéité aux pertes évitées. Elles servent aussi à défendre l’investissement auprès des directions industrielle, qualité et financière.
Comment calculer le ROI d’un système d’inspection industrielle ?
Le ROI d’un système d’inspection industrielle se calcule à partir des gains générés, des coûts récurrents et du coût total de possession. La méthode repose sur 6 variables : volume produit, taux de défaut actuel, coût unitaire du défaut interne et externe, coût horaire de la ligne, coût ETP contrôle, CAPEX et OPEX du système.
gain net annuel = gains annuels bruts – OPEX annuels ;
ROI = (gain net annuel × durée d’analyse) / CAPEX ;
période de retour = CAPEX / gain net annuel.
Le TCO sur 3 ans intègre le CAPEX initial, les OPEX annuels, l’installation, la formation, l’intégration IT/OT et la validation. Il doit être comparé aux coûts évités sur la même période.
Le business case doit aussi intégrer des gains moins visibles :
réduction des stocks de sécurité liés aux rebuts ;
données qualité exploitables pour détecter les dérives process ;
baisse des arrêts préventifs non planifiés ;
amélioration de la note qualité fournisseur ;
réduction des coûts d’audit client, des 8D et des non-conformités ;
réduction du risque financier lié à un rappel de lot.
Ces postes peuvent modifier le ROI final, surtout dans les secteurs où le coût d’un défaut externe dépasse largement le coût du contrôle.
HelloproDécouvrez d'autres guides expert
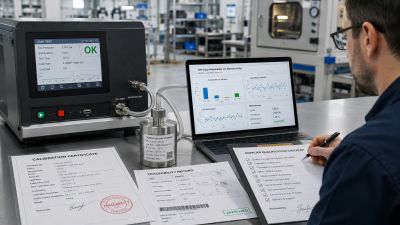
Fuite étalon, GRR et traçabilité : quelles preuves exiger du fournisseur ?




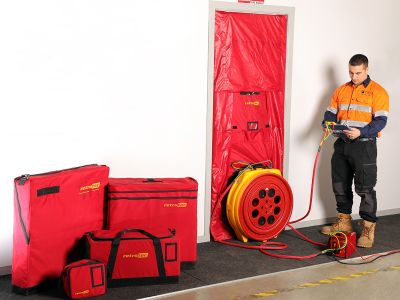
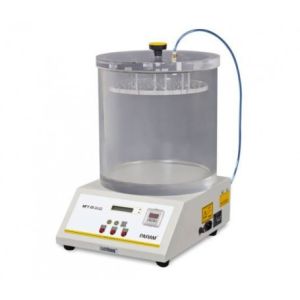

 Obturateur et contrôleur d'étanchéité - Sewertest test PC2

 Prestation venti tests