L'intégration d'un testeur d'étanchéité en ligne d'assemblage ne se décide pas sur la seule performance de mesure : la décision Go/No-Go couvre six dimensions, notamment, capabilité, disponibilité, communication, traçabilité, maintenabilité et cybersécurité.
Le contrat d'interface automate (PLC) impose au minimum cinq signaux normalisés : Start, Busy, Complete, Pass/Fail et Alarm. L'absence d'un seul de ces signaux bloque le handshaking et génère des arrêts non planifiés.
Le MES exige l'identifiant pièce avant tout lancement de test : sans ID valide, aucun résultat ne peut être tracé, aucun dossier de lot ne peut être constitué, et la libération de série devient impossible.
Le SPC ne peut fonctionner qu'avec les valeurs brutes de mesure (pression, débit de fuite, temps de stabilisation) le seul verdict Pass/Fail ne permet ni de calculer les indices de capabilité, ni de détecter une dérive avant qu'elle produise des non-conformes.
La synchronisation temporelle entre le testeur, l'automate et le MES doit rester inférieure à 1 seconde (valeur indicative à valider selon process) pour garantir la cohérence de l'horodatage et l'auditabilité des enregistrements.
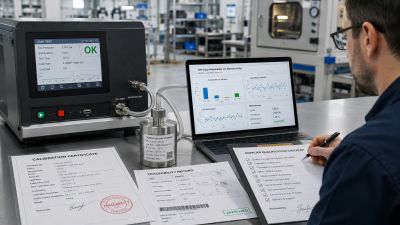
Un plan de métrologie formalisé (Gage R&R, étalonnage des fuites étalon, fréquences à valider selon cadence et exigences client) conditionne la validité des résultats dans la durée, notamment lors des audits IATF 16949 ou ISO 9001.
Mettre un testeur d'étanchéité en ligne d'assemblage sans valider son intégration complète expose la production à des arrêts non traçables, des non-conformités non détectées et des audits difficiles à passer. La question n'est plus « le testeur mesure-t-il correctement ? » mais « est-il capable de s'insérer dans une architecture PLC–MES–SPC, de communiquer sans perte de données, d'horodater chaque résultat et de se maintenir en condition opérationnelle sur la durée ? ». Cet appareil de détection doit donc être évalué comme un équipement de ligne, et non comme un simple instrument de mesure. Cet article fournit les critères de décision, le mapping des données attendu et une grille Go/No-Go structurée par domaine, directement utilisable en réunion de mise en ligne.
Obtenez un devis pour un testeur d'étanchéité
Quels critères prouvent qu’un testeur d’étanchéité est prêt pour la ligne ?
Un testeur d’étanchéitéprêt pour la ligne doit prouver sa capabilité, sa stabilité au cycle, sa disponibilité, sa gestion des défauts, sa traçabilité et son intégration avec les systèmes de production. Cette validation ne repose pas sur une fiche technique seule. Elle exige des preuves mesurées en conditions réelles, avant la décision de mise en production.
La capabilité du testeur se prouve par un rapport d'étude de répétabilité conduit dans les conditions réelles de production : pièces représentatives, température ambiante de la ligne, pression d'alimentation nominale. Les indices Cp et Cpk cibles varient selon les exigences client, mais une valeur Cpk supérieure à 1,67 est couramment attendue sur des postes critiques en automotive. Le cycle time du testeur doit être documenté avec une marge de 10 à 20 % par rapport au takt time de la ligne (valeur indicative à valider selon le process). Ce matelas absorbe les variations de temps de stabilisation, les micros-arrêts de bridage et les resets après NOK. Un testeur dont le temps de cycle nominal égale exactement le takt time génère systématiquement des micro-arrêts dès la première dérive de pression d'alimentation.
Les preuves à fournir au SAT incluent :
Le rapport d'étude MSA/Gage R&R sur la mesure de fuite, réalisé avec la fuite étalon certifiée.
L'enregistrement des temps de cycle mesurés sur 50 pièces consécutives en conditions nominales.
Le rapport de capabilité sur les données brutes collectées pendant la qualification.
Disponibilité, modes dégradés et redémarrage
La disponibilité attendue d'un poste EOL se situe généralement au-dessus de 95 % (à valider selon objectifs OEE). Le fournisseur doit communiquer un MTBF et un MTTR documentés par type de défaillance, pas une valeur globale non vérifiable.
Les scénarios de mode dégradé à tester obligatoirement avant mise en ligne sont les suivants :
Coupure alimentation air comprimé pendant un test en cours : le testeur doit sécuriser la pièce, émettre une alarme lisible par le PLC et ne pas libérer de verdict ambigu.
Perte de communication réseau avec le MES : le testeur doit basculer en mode buffer local, conserver les résultats horodatés et les transmettre à la reconnexion sans doublon ni perte.
Redémarrage après arrêt d'urgence : le cycle doit reprendre en état connu, sans verdict fantôme sur la pièce précédente.
Ces scénarios font l'objet de procédures de test documentées dans le dossier SAT avec critères d'acceptation explicites.
Vous êtes fournisseur de testeur d'étanchéité ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Quels signaux et échanges PLC garantissent un fonctionnement en ligne ?
L’interface automate du testeur d’étanchéité constitue le contrat opérationnel entre le poste de contrôle, le convoyeur, le MES et les équipements périphériques. Elle conditionne la fluidité du cycle, la sécurité du process et la traçabilité des décisions OK/NOK. Elle doit être décrite dans un document d’interface validé avant l’installation sur ligne.
I/O standardisés pour le handshaking et la sécurité process
Signal
Direction
Rôle
Start
PLC → Testeur
Déclenchement du cycle de test
Busy
Testeur → PLC
Testeur occupé, interlock convoyeur actif
Complete
Testeur → PLC
Fin de cycle, verdict disponible
Pass
Testeur → PLC
Résultat conforme
Fail
Testeur → PLC
Résultat non conforme, code défaut associé
Alarm
Testeur → PLC
Défaut instrument ou process, arrêt requis
RecipeAck
Testeur → PLC
Confirmation de chargement recette
Reset
PLC → Testeur
Remise en état initial après alarme
Le minimum fonctionnel couvre les signaux nécessaires au dialogue entre le testeur et le PLC. Les sorties du testeur doivent indiquer l’état du cycle, le résultat et les défauts. Les entrées doivent permettre au PLC de lancer, arrêter ou acquitter le cycle selon l’état de la ligne. Les interlocks doivent associer les signaux Busy et Alarm au blocage du convoyeur. Tant que le testeur est occupé ou qu’une alarme non acquittée reste active, la pièce ne doit pas progresser vers le poste suivant. Cette logique doit être validée lors du FAT, sur simulateur PLC, avant l’expédition du testeur.
Gestion des recettes et changements de série
Chaque recette doit contenir les paramètres nécessaires au contrôle d’une référence pièce :
seuil de rejet en débit de fuite ou chute de pression ;
pression cible ;
rampe de pressurisation ;
temps de stabilisation ;
temps de mesure ;
unité de mesure ;
référence pièce associée ;
version de recette.
La gestion des versions doit empêcher les dérives de réglage entre deux productions. Chaque modification de recette doit générer un numéro de version incrémenté, une signature d’approbation et un journal des changements horodaté. Le chargement d’une recette depuis le MES ou le superviseur PLC doit suivre une séquence contrôlée : RecipeRequest → RecipeAck. Aucun test ne doit démarrer sans recette valide chargée. Le testeur peut stocker un nombre défini de recettes actives en local pour maintenir la production en mode offline, avec synchronisation au retour de la communication.
Retest, rework et bypass contrôlé
Un résultat NOK ne doit pas fermer le dossier pièce. Il doit créer un statut de quarantaine dans le MES, avec un code défaut permettant d’orienter la retouche : fuite zone A, dépassement du seuil, non-stabilisation, défaut de pression ou erreur d’obturation.
Le retest après retouche doit suivre les mêmes règles que le test initial :
identifiant pièce obligatoire ;
recette versionnée ;
résultat horodaté ;
flag retest ;
numéro d’essai incrémenté ;
lien avec le résultat initial.
Le nombre maximum de retests doit être paramétré dans le MES, et non uniquement dans le testeur. Cette règle évite les reprises non maîtrisées sur ligne. Le bypass contrôlé doit rester réservé à la maintenance, au démarrage de série ou à une situation documentée. Il exige une autorisation de niveau superviseur, une trace dans l’audit trail, un motif, un nombre de pièces concernées et une clôture formelle. Aucun bypass actif ne doit être possible en production série sans enregistrement.
HelloproDécouvrez d'autres guides expert
Test d'étanchéité différentiel : fonctionnement et critères de choix





 Obturateur et contrôleur d'étanchéité - Sewertest test PC2

 Prestation venti tests