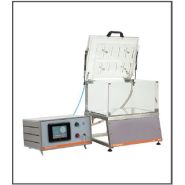
Une machine de test d'étanchéité industrielle se choisit d'abord en fonction du taux de fuite cible exprimé en mbar·L/s ou en sccm : en dessous de 10⁻³ mbar·L/s, seul le traceur hélium ou le test sous vide offre la sensibilité suffisante.
Le test par chute de pression convient aux fuites franches sur des volumes stables supérieurs à quelques centilitres, avec un temps de cycle compatible dès 8 à 15 secondes.
Le débit massique réduit la dépendance au volume interne et convient aux pièces de géométrie variable ou aux cavités multiples.
L'hélium en chambre sous vide atteint des sensibilités de l'ordre de 10⁻⁹ mbar·L/s, mais son OPEX (consommables gaz, pompes) reste deux à cinq fois supérieur à celui d'un test air/pression équivalent.
Toute spécification de test doit intégrer la répétabilité mesurée par une étude MSA/Gage R&R et prévoir une marge d'au moins 30 % entre le seuil de rejet et la limite de mesure du capteur.
La traçabilité des résultats, l'audit trail et l'intégration MES/ERP constituent des critères de choix machine à part entière dans les secteurs automobile, médical et pharmaceutique.
Dans les secteurs automobile, médical, hydraulique, aéronautique et énergie, un défaut d’étanchéité détecté trop tard peut entraîner un arrêt de ligne, un rappel produit ou des coûts de non-qualité. Le choix d’une machine de test d’étanchéité industrielle doit relier le niveau d’étanchéité attendu, les contraintes de production et la méthode de mesure adaptée. Le cahier des charges doit préciser les données nécessaires au dimensionnement du poste et au choix du testeur d’étanchéité : pression de test, seuil de fuite admissible, volume de la pièce, temps de cycle, niveau d’automatisation, exigences de traçabilité. Ces informations permettent de comparer les méthodes disponibles : chute de pression, débitmètre massique, hélium, immersion, vacuum decay ou test acoustique. Ce guide présente une démarche de sélection, des ordres de grandeur exploitables et les éléments à transmettre à un fabricant ou à un intégrateur.
Obtenez un devis pour un testeur d'étanchéité
Quels éléments terrain cadrent le besoin de test d'étanchéité ?
Le choix d’une machine de test d’étanchéité industrielle dépend d’abord des contraintes observées sur la pièce, la ligne de production et le système de traçabilité. Le fournisseur doit disposer de données concrètes pour sélectionner la méthode de mesure, dimensionner l’outillage et définir le temps de cycle. Ces éléments évitent de retenir une solution incompatible avec le volume testé, le matériau, la cadence ou les exigences qualité.
Caractéristiques de la pièce à tester
Le volume interne de la pièce à tester constitue le premier paramètre dimensionnant. Un volume faible (inférieur à 10 cm³) réagit vite aux variations de pression mais amplifie l'influence de la température et des fuites parasites de l'outillage. Un volume important (supérieur à 500 cm³) impose des temps de stabilisation plus longs et oriente vers le débit massique plutôt que vers la chute de pression différentielle. Le matériau conditionne la porosité résiduelle et le comportement élastique sous pression. Une pièce en aluminium moulé sous pression présente fréquemment une porosité diffuse incompatible avec un test air à haute pression, et nécessite une qualification préalable par bullage en développement. Une pièce en acier inoxydable soudé sera testée en pression différentielle sans précaution particulière sur la porosité. Les polymères et élastomères introduisent un phénomène de compliance (déformation sous pression) qui allonge la stabilisation et biaise la lecture si la machine ne corrige pas ce comportement. La géométrie et l'accessibilité des zones à obturer déterminent directement la complexité de l'outillage. Une pièce à obturation radiale simple autorise des raccords rapides standardisés. Un corps multi-orifices impose des obturateurs spécifiques dont l'étanchéité propre doit être garantie 10 fois inférieure au taux de fuite cible. Le type de défaut visé oriente également le choix : une macro-fuite de type fracture se détecte par toute méthode ; une micro-porosité traversante de 5 à 50 µm requiert hélium ou test différentiel haute résolution.
Le temps de cycle global d'un poste de contrôle étanchéité comprend quatre phases : remplissage (ou mise sous vide), stabilisation, mesure et purge. Sur une ligne cadencée à 600 pièces par heure, le temps alloué au test est inférieur à 6 secondes, ce qui exclut la chambre à vide hélium (30 à 90 secondes) et oriente vers le débit massique ou la chute de pression à grand différentiel. La stabilisation constitue le verrou principal. Sur des volumes de 50 à 200 cm³, un temps de stabilisation de 2 à 5 secondes est réaliste en pression différentielle avec compensation thermique active. Sur des volumes de plus de 1 L, 10 à 20 secondes minimum s'imposent pour atteindre la résolution requise. Tout sous-dimensionnement de cette phase se traduit par une dérive de mesure et une augmentation du taux de faux rebuts. La multistation constitue une réponse efficace aux cadences élevées : deux ou quatre postes en parallèle permettent de multiplier le débit sans compromettre la qualité de mesure, à condition que chaque poste dispose de sa propre régulation et de son propre capteur étalonné.
Automatisation et traçabilité des données
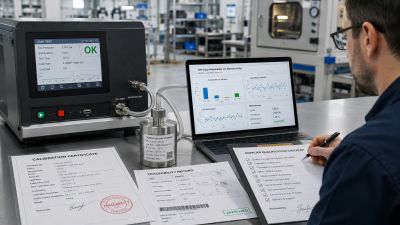
Le niveau d’automatisation dépend des exigences de production, de contrôle qualité et d’audit. Les fonctions logicielles peuvent déterminer le choix de la machine autant que les performances de mesure.
Les fonctions à exiger dans le cahier des charges sont les suivantes :
gestion de recettes paramétrables ;
droits d’accès par niveau utilisateur : opérateur, régleur, administrateur ;
verrouillage des paramètres en production ;
enregistrement horodaté de chaque cycle ;
résultat numérique du test ;
statut d’acceptation ou de rejet ;
identifiant pièce ou numéro de lot ;
export des données vers un MES ou un ERP ;
compatibilité avec des protocoles standards : OPC-UA, Modbus, Ethernet/IP.
Dans les environnements pharmaceutique et médical, les exigences de traçabilité sont plus strictes. La conformité à la réglementation 21 CFR Part 11 implique un audit trail, une signature électronique et une gestion des accès traçable. Ces contraintes doivent apparaître dès le cahier des charges, car elles influencent le choix du système de supervision, du logiciel et de l’architecture de données.
Vous êtes fournisseur de testeur d'étanchéité ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Comment formuler une spécification de test exploitable en production ?
Unités et grandeurs de mesure
Trois unités coexistent dans les documents techniques et les cahiers des charges industriels :
Le mbar·L/s reste l'unité de référence en Europe pour les tests air et les tests hélium.
Le sccm (standard cubic centimetre per minute) est courant dans les normes américaines et en électronique.
Le Pa·m³/s est utilisé dans les normes ISO et la physique des vides. La conversion directe est : 1 mbar·L/s = 1 Pa·L/s ≈ 16,7 sccm.
Un cahier des charges exploitable doit systématiquement préciser : l'unité retenue, la pression de test (en bar relatif ou absolu), le gaz utilisé (air sec, azote, hélium), la température de référence et le taux de fuite maximal acceptable avec son unité.
Pression de test, stabilisation et limites d’acceptation
La séquence type d'un cycle de test se déroule ainsi : mise en pression (ou en vide) de la pièce jusqu'à la pression nominale, puis phase de stabilisation pendant laquelle les effets thermiques et de compliance s'amortissent, puis phase de mesure sur laquelle la machine calcule la variation de pression ou le débit de fuite. La pression de test se fixe à 1,0 à 1,5 fois la pression maximale d'utilisation pour un test fonctionnel, ou à la pression d'usage réel pour un test représentatif. Le temps de stabilisation dépend du volume, du matériau et de la résolution capteur visée : réduire ce temps en dessous du minimum physique produit des mesures instables et une forte variabilité.
La limite de rejet doit intégrer une marge de décision : si la résolution du capteur est de 0,01 mbar·L/s, fixer le seuil de rejet à 0,05 mbar·L/s minimum pour absorber la variabilité de mesure et éviter les faux rebuts sur des pièces conformes.
Répétabilité et incertitude de mesure
Une étude de répétabilité et reproductibilité (Gage R&R), issue de la méthodologie MSA (Measurement System Analysis), permet de quantifier la part de variabilité due au système de mesure par rapport à la variabilité de la pièce. Un rapport %R&R inférieur à 10 % indique un système de mesure capable. Entre 10 % et 30 %, des actions correctives s'imposent. Au-delà de 30 %, le système ne permet pas de prendre une décision fiable. L'étalonnage du capteur et de la fuite de référence (artefact de fuite certifiée) doit être réalisé selon une périodicité documentée, typiquement entre un mois et six mois selon les conditions d'environnement et la criticité du test. Ces éléments constituent le socle d'un plan de contrôle robuste et défendable en audit qualité.
Quelles méthodes de test d'étanchéité couvrent quels besoins industriels ?
Méthode
Sensibilité relative
Cycle relatif
CAPEX/OPEX relatifs
Contraintes outillage
Cas d'usage typique
Chute de pression
Faible à moyenne (10⁻¹ à 10⁻³ mbar·L/s)
Court (5 à 30 s)
Faible / Faible
Étanchéité outillage critique
Corps de vanne, carter moteur
Montée de pression
Faible à moyenne
Court (5 à 30 s)
Faible / Faible
Même que chute de pression
Assemblages type boîtier fermé
Débit massique
Moyenne (10⁻² à 10⁻³ mbar·L/s)
Court à moyen (8 à 40 s)
Moyen / Faible
Raccordements parfaitement étanches
Pièces à volume variable, batteries
Test sous vide
Moyenne à élevée (jusqu'à 10⁻⁴ mbar·L/s)
Moyen (20 à 60 s)
Moyen / Moyen
Pompage, contamination à éviter
Échangeurs, composants sous vide
Hélium sniffing
Élevée (10⁻⁶ à 10⁻⁷ mbar·L/s)
Variable (15 à 120 s)
Élevé / Moyen
Sonde à positionner précisément
Localisation de fuite, prototypage
Hélium chambre vide
Très élevée (jusqu'à 10⁻⁹ mbar·L/s)
Long (30 à 90 s)
Élevé / Élevé
Infrastructure vide, récupération gaz
Composants critiques, médical
Immersion/bullage
Qualitative uniquement
Variable
Très faible / Très faible
Séchage nécessaire, pas de traçabilité
Atelier, mise au point, R&D
Méthode : Chute de pression
Sensibilité relative
Faible à moyenne (10⁻¹ à 10⁻³ mbar·L/s)
Cycle relatif
Court (5 à 30 s)
CAPEX/OPEX relatifs
Faible / Faible
Contraintes outillage
Étanchéité outillage critique
Cas d'usage typique
Corps de vanne, carter moteur
Méthode : Montée de pression
Sensibilité relative
Faible à moyenne
Cycle relatif
Court (5 à 30 s)
CAPEX/OPEX relatifs
Faible / Faible
Contraintes outillage
Même que chute de pression
Cas d'usage typique
Assemblages type boîtier fermé
Méthode : Débit massique
Sensibilité relative
Moyenne (10⁻² à 10⁻³ mbar·L/s)
Cycle relatif
Court à moyen (8 à 40 s)
CAPEX/OPEX relatifs
Moyen / Faible
Contraintes outillage
Raccordements parfaitement étanches
Cas d'usage typique
Pièces à volume variable, batteries
Méthode : Test sous vide
Sensibilité relative
Moyenne à élevée (jusqu'à 10⁻⁴ mbar·L/s)
Cycle relatif
Moyen (20 à 60 s)
CAPEX/OPEX relatifs
Moyen / Moyen
Contraintes outillage
Pompage, contamination à éviter
Cas d'usage typique
Échangeurs, composants sous vide
Méthode : Hélium sniffing
Sensibilité relative
Élevée (10⁻⁶ à 10⁻⁷ mbar·L/s)
Cycle relatif
Variable (15 à 120 s)
CAPEX/OPEX relatifs
Élevé / Moyen
Contraintes outillage
Sonde à positionner précisément
Cas d'usage typique
Localisation de fuite, prototypage
Méthode : Hélium chambre vide
Sensibilité relative
Très élevée (jusqu'à 10⁻⁹ mbar·L/s)
Cycle relatif
Long (30 à 90 s)
CAPEX/OPEX relatifs
Élevé / Élevé
Contraintes outillage
Infrastructure vide, récupération gaz
Cas d'usage typique
Composants critiques, médical
Méthode : Immersion/bullage
Sensibilité relative
Qualitative uniquement
Cycle relatif
Variable
CAPEX/OPEX relatifs
Très faible / Très faible
Contraintes outillage
Séchage nécessaire, pas de traçabilité
Cas d'usage typique
Atelier, mise au point, R&D
Le choix d’une méthode de test d’étanchéité dépend du niveau de fuite à détecter, de la géométrie de la pièce, du temps de cycle, du besoin de localisation et du niveau de traçabilité attendu. Une méthode adaptée en développement peut devenir insuffisante en production si elle ne fournit pas de mesure exploitable, si elle ralentit la cadence ou si elle introduit un risque de contamination.
Test par chute de pression pour les fuites franches
Le test par chute de pression consiste à pressuriser la pièce à l’air sec ou à l’azote, à isoler le circuit, puis à mesurer la baisse de pression sur une durée définie. Sa plage de sensibilité pratique se situe entre 0,1 et 10⁻³ mbar·L/s selon la résolution du capteur et le volume de la pièce. Cette méthode convient aux corps de vannes, aux carters moteurs et aux pièces hydrauliques lorsque le taux de fuite admissible reste supérieur à 10⁻² mbar·L/s. Sa limite principale concerne la sensibilité aux variations de température. Une faible dérive thermique peut produire une variation de pression interprétée comme une fuite. La compensation thermique active devient donc nécessaire dès que le cycle dépasse 10 secondes ou lorsque la pièce arrive à une température différente de l’environnement de test.
Test par montée de pression pour les pièces difficiles à obturer
Le test par montée de pression s'applique principalement lorsque la pièce est placée dans une enceinte fermée et que l'on mesure l'augmentation de pression dans cette enceinte due à la fuite. Il présente l'avantage d'être moins sensible à la compliance des matériaux souples, car la mesure s'effectue à pression atmosphérique dans l'enceinte. Cette architecture convient aux boîtiers électroniques et aux ensembles soudés où l'obturation interne serait trop complexe ou risquée.
Débit massique pour les volumes variables
Le test par débit massique (mass flow) mesure directement le flux d'air nécessaire pour maintenir une pression constante dans la pièce. Contrairement à la chute de pression, il n'est pas affecté par les variations de volume liées à la compliance. Il constitue la référence pour les pièces dont le volume interne varie d'une unité à l'autre (tolérance géométrique, présence de mousses) ou pour les cavités multiples. Sa sensibilité pratique se situe entre 10⁻² et quelques 10⁻³ mbar·L/s. Les raccordements entre la machine et la pièce doivent être parfaitement étanches, car toute fuite parasite de l'outillage se superpose directement à la mesure du débit.
Test sous vide pour les assemblages complexes
Le test sous vide présente l'intérêt de simplifier l'obturation sur des pièces à géométrie ouverte : au lieu de pressuriser l'intérieur, on met l'extérieur sous vide et on mesure la remontée de pression dans l'enceinte. Ce principe convient aux échangeurs thermiques, aux condenseurs et aux composants avec de nombreux orifices difficiles à obturer simultanément. Les contraintes OPEX incluent le maintien des pompes à vide (huile, filtres, révisions), la gestion des contaminations (vapeur d'eau, huile) et un temps de pompage qui allonge le cycle à 20 à 60 secondes minimum.
Hélium sniffing et chambre sous vide
Le sniffing hélium consiste à pressuriser la pièce avec de l'hélium puis à déplacer manuellement ou automatiquement une sonde détectrice sur la surface extérieure. La sensibilité atteint 10⁻⁶ à 10⁻⁷ mbar·L/s. Ce test localise la fuite mais ne la quantifie pas précisément. Il reste adapté à la mise au point, au contrôle ponctuel ou aux pièces de grande dimension. La chambre sous vide hélium place la pièce pressurisée à l'hélium dans une enceinte sous vide reliée à un spectromètre de masse (détecteur hélium). La sensibilité atteint 10⁻⁸ à 10⁻⁹ mbar·L/s. Ce test quantifie la fuite globale avec une grande précision, mais son OPEX est élevé : le prix de l'hélium varie entre 20 et 50 €/Nm³ selon les conditions de marché, les consommations peuvent dépasser plusieurs dizaines de m³ par jour sur une ligne intensive, et l'infrastructure de récupération du gaz représente un investissement supplémentaire.
Immersion et bullage pour la localisation visuelle
Le test par immersion consiste à pressuriser la pièce à l'air et à l'immerger dans l'eau pour visualiser les bulles. Ce test ne produit aucune donnée numérique traçable et ne permet pas de qualification statistique. Il reste utile en atelier de développement pour localiser rapidement une fuite visible, mais ne convient pas au contrôle série : l'eau résiduelle contamine les pièces, et l'absence de traçabilité le disqualifie dans tout système qualité auditable.
HelloproDécouvrez d'autres guides expert
Test d'étanchéité différentiel : fonctionnement et critères de choix





 Obturateur et contrôleur d'étanchéité - Sewertest test PC2

 Prestation venti tests