- Le test sous vide convient à la recherche de fuites, de microfuites et de défauts d’intégrité sur les emballages souples, semi-rigides ou rigides.
- Le test par compression convient surtout au contrôle des soudures, des fermetures et de la résistance mécanique des emballages déformables.
- Un sachet, un doypack ou un tube se prête à la compression lorsque le contrôle porte sur la tenue du scellage ou l’éclatement.
- Une barquette, un blister, un flacon ou un emballage sous atmosphère modifiée se prête au vide lorsque le contrôle vise une perte d’étanchéité.
- Une microfuite et une faiblesse mécanique correspondent à deux défauts différents. Deux essais complémentaires peuvent donc être nécessaires.
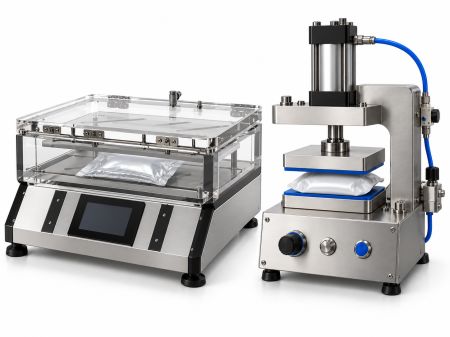
Comment fonctionne un testeur d’étanchéité pour emballage professionnel ?
Fonctionnement du contrôle sous vide autour du conditionnement testé
Le contrôle sous vide crée une différence de pression entre l’intérieur et l’extérieur du conditionnement. Une chambre fermée reçoit l’emballage. Une pompe réduit ensuite la pression autour de celui-ci.
La différence de pression sollicite les parois, les joints et les zones scellées. Une fuite permet au gaz interne de s’échapper. Le système détecte alors cette perte directement ou indirectement.
Une méthode par immersion rend la fuite visible grâce aux bulles. Une méthode à sec détecte une perte de vide, une chute de pression ou une modification de volume. Le test d'étanchéité des emballages par mise sous vide s’adapte ainsi à plusieurs modes de détection selon le défaut recherché.
Le niveau de dépression doit rester compatible avec l’emballage. Une contrainte trop forte peut créer une déformation ou une rupture absente en conditions normales.
Fonctionnement du contrôle par compression des emballages déformables
Le test par compression exerce une force sur l’emballage. Cette force réduit son volume et augmente sa pression interne lorsqu’un espace gazeux reste présent.
La pression sollicite les soudures et les fermetures. Une zone faible peut s’ouvrir, fuir ou céder. Le test renseigne alors sur la résistance du conditionnement à une contrainte mécanique.
La méthode correspond surtout aux sachets, poches, pochettes, doypacks et tubes. Ces formats se déforment suffisamment pour transmettre la charge vers leurs zones de fermeture.
Le test peut s’arrêter à une force donnée. Il peut aussi maintenir cette force pendant plusieurs secondes ou poursuivre l’effort jusqu’à l’éclatement.
Paramètres techniques suivis pendant un test d’étanchéité industriel
Le protocole fixe plusieurs valeurs avant chaque série de mesures. Ces réglages garantissent une comparaison cohérente entre les emballages contrôlés.
Plusieurs paramètres encadrent le contrôle et assurent la cohérence des mesures :
- Le niveau de vide détermine la dépression appliquée autour du conditionnement.
- La pression d’essai fixe la sollicitation imposée à l’emballage.
- Le temps de maintien définit la durée de cette sollicitation.
- La force de compression fixe la charge exercée sur le conditionnement.
- Le seuil de détection sépare les résultats conformes des résultats non conformes.
- Le temps de cycle détermine la cadence de contrôle.
La température agit aussi sur les résultats. Un matériau souple réagit différemment lorsqu’il chauffe ou refroidit. Le protocole doit donc conserver des conditions d’essai stables.
Le volume d’air interne influence fortement les essais. Un emballage presque plein réagit différemment d’un sachet contenant un grand espace de tête.
La répétabilité constitue un autre point de contrôle. Un appareil doit produire des résultats comparables lorsqu’un même échantillon subit plusieurs essais identiques.
Parmi les fabricants présents sur ce marché, ACRN propose des testeurs d’étanchéité pour emballages par mise sous vide et par compression.
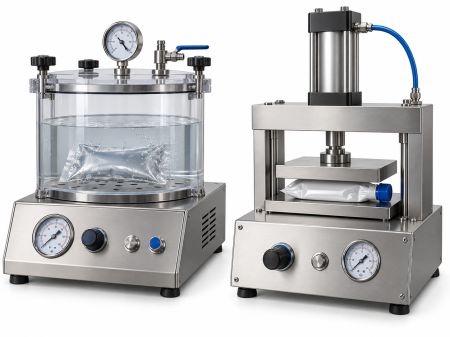

Quand privilégier un test d’étanchéité d’emballage sous vide ?
Recherche de fuites et microfuites dans les emballages fermés
Une fuite peut provenir d’un trou, d’une fissure, d’une porosité, d’un joint défectueux ou d’une soudure incomplète. Sa taille détermine la méthode de détection adaptée.
Un test par bulles localise visuellement une fuite suffisamment franche. La méthode place généralement le conditionnement sous liquide puis applique une dépression autour de celui-ci.
Les petites microfuites demandent une sensibilité supérieure. Le contrôle peut alors suivre une variation de pression, une perte de vide ou un autre signal physique.
La détection sert notamment à repérer :
- une perforation dans un film plastique
- une fuite au niveau d’un opercule
- une mauvaise fermeture de bouchon
- une faiblesse d’une soudure thermoscellée
- une perte d’atmosphère protectrice
- une entrée d’air dans un emballage sous vide
La norme ASTM D3078 encadre un test par émission de bulles sur certains emballages flexibles contenant du gaz. La méthode atteint une sensibilité de l’ordre de 10⁻⁵ atm·cm³/s dans les conditions prévues par le protocole. Cette valeur ne représente pas tous les essais sous vide. Le matériau, le produit et le volume gazeux peuvent réduire la sensibilité réelle du contrôle.
Contrôle sous vide des emballages rigides et semi-rigides
Un emballage rigide conserve sa géométrie sous une dépression modérée. Cette stabilité facilite la mesure d’une variation de pression ou d’une fuite.
Un flacon ou une bouteille peut présenter un défaut sur le corps, le bouchon ou le joint. Le protocole doit solliciter ces zones sans dépasser les contraintes prévues pour le conditionnement.
Certains essais sur contenants rigides utilisent des différences de pression proches de 95 kPa. Cette valeur correspond à des protocoles spécifiques et ne constitue pas un réglage universel.
Les emballages semi-rigides demandent davantage de précautions. Une barquette fine peut se déformer sous vide. Cette modification de volume peut perturber le résultat.
Le réglage doit donc prendre en compte :
- la rigidité de l’emballage
- les dimensions du conditionnement
- le volume d’air disponible
- la résistance du couvercle ou de l’opercule
- la pression extérieure appliquée
- la durée de maintien
Une déformation maîtrisée reste compatible avec le contrôle. Une déformation excessive transforme cependant le test d’intégrité en essai mécanique.
Contrôle d’intégrité des emballages thermoscellés et operculés
Le thermoscellage crée une jonction entre deux surfaces sous l’action combinée de la chaleur et de la pression. La régularité de cette zone conditionne l’étanchéité des emballages.
Une contamination du plan de soudure peut créer un passage. Un pli du film peut produire le même effet. Une température de scellage trop basse peut laisser des zones mal soudées.
Le vide sollicite toute la périphérie de la fermeture. Il permet donc de détecter une fuite sans choisir préalablement une zone précise à inspecter. Cette méthode convient aux barquettes, sachets et blisters lorsque le défaut recherché concerne l’intégrité du conditionnement.
Un emballage sous atmosphère modifiée demande une attention particulière. Une petite fuite modifie progressivement les échanges gazeux avec l’extérieur. Elle peut réduire la durée de conservation du produit.
Dans les applications médicales, le contrôle s’inscrit dans une démarche plus large de validation du système d’emballage. Le test d’étanchéité complète alors les contrôles du procédé de scellage.
Quand choisir un test d’étanchéité d’emballage par compression ?
Contrôle mécanique des soudures et zones de fermeture
Une soudure doit supporter la pression exercée par le contenu et les sollicitations liées à la manutention. Le test par compression reproduit une partie de ces efforts.
L’appareil augmente progressivement la charge. La pression interne monte alors jusqu’au niveau fixé par le protocole ou jusqu’à la rupture. Une zone de fermeture faible peut présenter trois comportements. Elle peut commencer à fuir, s’ouvrir progressivement ou céder brutalement.
Le résultat permet de comparer plusieurs séries fabriquées dans les mêmes conditions. Une baisse régulière de résistance peut signaler une dérive du procédé de scellage. Le résultat dépend toutefois de plusieurs paramètres de fabrication. La température, la pression de scellage et le temps de contact influencent la tenue des soudures.
Essais de compression sur les différents emballages souples
Les sachets, poches et doypacks réagissent directement à une charge externe. Leur faible rigidité transforme rapidement une compression en augmentation de pression interne. La nature du produit modifie toutefois le comportement. Un liquide transmet la charge vers toutes les parois. Une poudre peut se déplacer et s’accumuler près d’une soudure.
Un produit solide peut créer des points de pression localisés. Ces zones concentrent alors une partie de la contrainte mécanique. L’espace de tête joue également un rôle. Un volume gazeux élevé absorbe une partie de la compression avant que la pression interne augmente fortement.
Le matériau influence aussi la mesure. Un film extensible se déforme davantage avant de transmettre toute la charge à la zone soudée. Le test d’étanchéité des emballages par compression doit donc être paramétré sur une famille de conditionnements comparables. Un réglage conçu pour un petit sachet ne s’applique pas automatiquement à un grand doypack.
Mesure de résistance à la pression et à l’éclatement
Un essai d’éclatement poursuit la compression jusqu’à la rupture de l’emballage ou d’une zone de fermeture. Le système enregistre alors la force ou la pression atteinte. Cette donnée permet de suivre la résistance à l’éclatement d’un conditionnement. Elle sert aussi à comparer deux lots fabriqués selon le même cahier des charges.
La localisation de la rupture apporte une seconde information. Une ouverture répétée au même endroit indique une zone mécanique plus faible. Le protocole doit conserver une géométrie constante. La position du sachet et la surface de contact influencent directement le résultat.
Une force identique ne produit pas la même pression interne sur deux emballages différents. Le volume, la matière et la géométrie modifient la relation entre force et pression. L’analyse doit ainsi comparer uniquement des essais réalisés dans des conditions similaires.
Réglage de la force et du temps de compression
La force de compression doit correspondre au défaut recherché. Une valeur trop basse ne sollicite pas suffisamment la soudure. Une valeur trop élevée provoque une rupture artificielle.
Le temps de maintien influence aussi la détection. Une fuite lente apparaît parfois après plusieurs secondes sous charge constante.
Plusieurs paramètres du testeur d’étanchéité doivent rester constants pour garantir des essais comparables :
- La force maximale reste identique pour chaque échantillon comparable.
- La vitesse de compression suit une valeur définie à l’avance.
- Le temps de maintien reste constant entre les séries.
- La position de l’emballage reste reproductible.
- La température d’essai reste maîtrisée.
- Le critère d’acceptation reste associé au même défaut.
Le contrôle en laboratoire facilite la définition initiale de ces réglages. Le contrôle en production demande ensuite un temps de cycle compatible avec la cadence de fabrication.
Un essai par échantillonnage suffit lorsque le procédé exige une vérification périodique. Un contrôle en ligne convient davantage aux productions où chaque emballage doit être inspecté.
Nos testeurs d'étanchéité pour emballages les plus populaires sur hellopro.fr
 Obturateur et contrôleur d'étanchéité - Sewertest test PC2


 Prestation venti tests
 DP700