- Pourquoi automatiser une centrale à béton sur chantier ?
- Comment fiabiliser la qualité du béton automatiquement ?
- Quel type de centrale automatisée selon le projet ?
- Quels sont les avantages économiques d’une centrale à béton automatisée pour les entreprises B2B ?
- Pourquoi l'automatisation aide sur l'environnement du site ?
- FAQ : centrale à béton automatisée
- Pourquoi automatiser une centrale à béton sur chantier ?
- Comment fiabiliser la qualité du béton automatiquement ?
- Quel type de centrale automatisée selon le projet ?
- Quels sont les avantages économiques d’une centrale à béton automatisée pour les entreprises B2B ?
- Pourquoi l'automatisation aide sur l'environnement du site ?
- FAQ : centrale à béton automatisée
💡 À retenir :
- Une centrale à béton automatisée garantit une qualité de béton constante lot après lot grâce à des cellules de charge, des capteurs d'humidité granulats et un automate PLC qui pilote chaque étape du cycle de dosage.
- Le choix entre une centrale stationnaire et une centrale mobile se décide selon la durée du projet et les volumes à produire : au-delà de 60 m³/h en production continue, une installation fixe est plus adaptée.
- La technologie wet mix (mélange réalisé en centrale, eau incluse) assure une homogénéité supérieure à la technologie dry mix, qui réserve l'ajout d'eau au transport ou au chantier.
- L'automatisation réduit les coûts liés aux rebuts, aux reprises et à la main-d'œuvre, notamment via la gestion multi-recettes, la traçabilité des lots et la détection automatique des écarts de pesée.
- Les centrales modernes intègrent des dispositifs de dépoussiérage, de recyclage des eaux de lavage et de stockage fermé qui permettent de répondre aux exigences ICPE applicables à ce type d'installation.
- La conformité à la norme NF EN 206/CN s'appuie directement sur la précision du dosage, l'enregistrement des lots et l'étalonnage régulier des cellules de charge.
Sur les chantiers à forts volumes ou en production continue, le niveau de précision du dosage et la traçabilité de chaque gâchée déterminent directement la conformité du béton produit. Les centrales à béton automatisées répondent à ces deux exigences en remplaçant les opérations manuelles par des séquences pilotées par automate. Chaque composant, granulats, ciment, eau et adjuvants, est pesé avec une tolérance typique de ±1 % pour les poudres et de ±2 % pour les granulats, selon les paramètres définis dans la recette. Ce niveau de rigueur s'avère décisif dès lors que le projet exige des formulations spécifiques, des cadences soutenues ou une conformité à la norme NF EN 206/CN. La décision d'automatiser se justifie à partir du moment où la variabilité lot à lot représente un risque qualité ou un surcoût documenté.
Pourquoi automatiser une centrale à béton sur chantier ?
Dans le secteur du BTP, la production de béton doit répondre simultanément à des contraintes de qualité, de cadence et de traçabilité. Sur les grands chantiers d'infrastructure ou en production prêt à l'emploi, une erreur de dosage répétée génère des lots non conformes, des reprises coûteuses et des risques sur la résistance des ouvrages. Les centrales à béton automatisées suppriment ce risque en pilotant chaque gâchée de manière identique, quelle que soit l'équipe en poste ou le volume journalier produit.
Les principaux bénéfices opérationnels sont les suivants :
- Gain de temps : le cycle complet, dosage, malaxage et déchargement, est exécuté de façon continue sans interruption manuelle, ce qui réduit le temps de préparation par rapport à une conduite semi-automatique.
- Précision du dosage : chaque composant est pesé via des cellules de charge étalonnées, avec des tolérances respectant les exigences de la norme NF EN 206-1, pour garantir une composition homogène à chaque lot.
- Productivité accrue : les séquences de pesée, d'alimentation du malaxeur et de déchargement sont enchaînées automatiquement, ce qui réduit les temps morts, limite le gaspillage de matières et augmente le nombre de gâchées réalisables par heure.
- Traçabilité des lots : le système d'automate enregistre, pour chaque gâchée, les poids réels, les horodatages, les écarts par rapport à la recette et les identifiants de lot, ce qui facilite les contrôles qualité internes et les audits.


Comment fiabiliser la qualité du béton automatiquement ?
Qualité constante du béton
L'automatisation dans les centrales à béton repose sur un ensemble d'instruments qui interviennent à chaque étape du cycle de production. Les cellules de charge mesurent en continu les quantités de granulats, de ciment, d'eau et d'adjuvants introduites dans les trémies de pesée. Des capteurs d'humidité installés sur les granulats permettent d'ajuster en temps réel la quantité d'eau de gâchage pour maintenir le rapport eau/ciment cible, même lorsque la teneur en humidité des stocks varie. L'automate compare en permanence les poids réels aux valeurs de la recette et déclenche une alerte dès qu'un écart dépasse les tolérances définies, ce qui évite qu'un lot hors norme soit déchargé sans avoir été identifié.
Ces mécanismes produisent une conformité mesurable à la norme NF EN 206/CN. Chaque lot enregistré contient l'identifiant de gâchée, les poids cible et réel de chaque composant, le temps de malaxage, l'horodatage et les éventuelles alarmes levées en cours de cycle. Ces enregistrements constituent la base documentaire pour les contrôles qualité internes, les plans d'assurance qualité et les audits externes. Un étalonnage régulier des cellules de charge, généralement tous les six à douze mois selon l'intensité d'utilisation, conditionne directement la fiabilité de ces données et la répétabilité des formulations.

Comparaison avec les autres systèmes
En conduite manuelle, le dosage des matières premières dépend de l'appréciation de l'opérateur. Cette variabilité affecte directement la composition du béton et expose à des écarts d'un lot à l'autre, en particulier lors des rotations d'équipes ou en cas de cadences élevées. Les systèmes semi-automatiques réduisent une partie de ces écarts en automatisant certaines pesées, mais conservent des points de contrôle humain sur le déclenchement des séquences et la validation des dosages, ce qui maintient un risque résiduel d'erreur.
Une centrale automatique supprime ces points d'intervention en confiant la totalité du cycle à l'automate. Dès la saisie de la recette dans l'interface (IHM), le système enchaîne automatiquement la pesée de chaque composant, l'alimentation séquentielle du malaxeur, le malaxage minuté et l'ouverture de la trappe de déchargement. L'opérateur surveille le tableau de bord et intervient uniquement en cas d'alarme. Cette organisation réduit le besoin de main-d'œuvre qualifiée affectée à la conduite de la centrale, libère du temps pour d'autres tâches et rend la production indépendante du niveau d'expérience de l'équipe en poste. La gestion multi-recettes, intégrée aux systèmes automatisés, permet de basculer d'une formulation à une autre sans reconfiguration manuelle, ce qui apporte une souplesse appréciable sur les chantiers produisant plusieurs classes de béton.

Quel type de centrale automatisée selon le projet ?
| Critère | Centrale stationnaire | Centrale mobile |
|---|---|---|
| Capacité indicative | 60 à 240 m³/h | 25 à 100 m³/h |
| Durée de projet adaptée | Long terme, production continue | Court à moyen terme, chantiers temporaires |
| Implantation | Fondations béton, génie civil requis | Sol plat ou supports, montage rapide |
| Contrôle qualité | Élevé (traçabilité complète, malaxeur central) | Bon (selon niveau d'automatisation embarqué) |
| Critère | Wet mix (centrale humide) | Dry mix (centrale sèche) |
| Lieu du malaxage final | En centrale (eau incluse) | Dans le camion ou sur chantier |
| Homogénéité du béton | Élevée, conditions contrôlées | Variable, dépend de la finalisation sur site |
| Distance de transport | Limitée (risque de prise) | Longue distance possible |
| Complexité équipement | Plus élevée (malaxeur + circuit eau) | Plus simple, maintenance allégée |
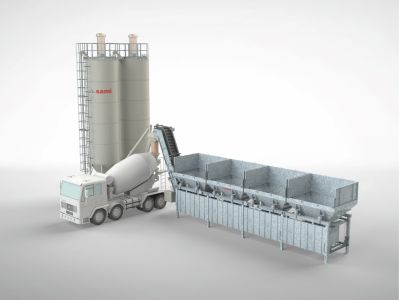
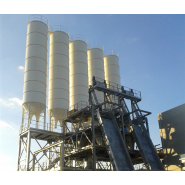
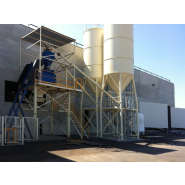
Le choix entre une installation stationnaire et une installation mobile repose avant tout sur la durée du projet et les volumes journaliers attendus. Une centrale stationnaire, avec ses fondations en béton armé et ses silos de grande capacité, convient aux productions continues dépassant 60 m³/h, typiquement pour les projets d'infrastructure de longue durée ou les sites de béton prêt à l'emploi. Une centrale mobile se déploie sans travaux lourds de génie civil, ce qui la rend adaptée aux chantiers temporaires ou aux sites multi-localisations nécessitant des relocalisations fréquentes.
Le choix entre wet mix et dry mix influe directement sur le niveau de contrôle qualité atteignable. En wet mix, tous les composants, y compris l'eau, sont malaxés dans la centrale avant chargement dans le camion. Le béton livré présente une homogénéité élevée et une composition vérifiée au moment de la production. En dry mix, les matières sèches sont dosées en centrale et l'eau est ajoutée ultérieurement, ce qui autorise un transport sur de plus longues distances mais transfère une partie du contrôle qualité hors de la centrale. Pour les projets exigeant la conformité à la norme NF EN 206/CN avec traçabilité complète des lots, le wet mix offre un cadre opérationnel plus rigoureux. Les contraintes d'exploitation à prendre en compte incluent également la disponibilité des raccordements eau et électricité sur site, la surface de stockage des granulats et la logistique d'accès pour les camions malaxeurs.
Quels sont les avantages économiques d’une centrale à béton automatisée pour les entreprises B2B ?
Réduction des coûts
L'automatisation agit sur plusieurs postes de coûts simultanément. Le processus de production du béton piloté par automate réduit les interventions manuelles sur la pesée, le déclenchement des séquences et la gestion des recettes. Moins d'opérateurs sont mobilisés sur la conduite de la centrale, ce qui diminue les coûts de main-d'œuvre directe. La précision du dosage limite le surdosage systématique souvent pratiqué en conduite manuelle pour sécuriser la résistance, ce qui se traduit par une économie sur les consommations de ciment et d'adjuvants, pouvant atteindre 10 à 12 % selon la rigueur de la formulation antérieure.
Les coûts cachés liés aux non-conformités constituent un autre levier important. Un lot de béton hors tolérance génère des coûts de reprise, de démolition partielle ou de retraitement qui dépassent souvent le coût du lot lui-même. L'automatisation réduit ces situations en détectant les écarts avant le déchargement, en alertant l'opérateur et en permettant d'ajuster la recette en temps réel. Les enregistrements de lots permettent par ailleurs de documenter chaque gâchée pour les plans d'assurance qualité, ce qui limite les litiges et les coûts associés. Sur un horizon de un à trois ans selon les volumes produits et l'organisation antérieure, l'investissement dans l'automatisation peut être compensé par ces économies cumulées.
Consommation énergétique et disponibilité
Les postes énergétiques d'une centrale à béton comprennent principalement les moteurs du malaxeur, des convoyeurs, des vis sans fin et des pompes à eau. L'automatisation permet d'optimiser les séquences de démarrage et d'arrêt de ces équipements pour éviter les fonctionnements à vide prolongés. Des gains sur la consommation électrique sont documentés selon les configurations, avec des réductions variables selon les motorisations installées et les pratiques antérieures. Les systèmes de supervision intégrés aux automates modernes permettent également de suivre la consommation par cycle, d'identifier les équipements présentant une dérive et de planifier les interventions avant qu'une panne n'immobilise la production. Ces outils contribuent à prolonger la durée de vie de la centrale à béton en réduisant les sollicitations excessives des composants.
La disponibilité de la centrale dépend directement de la qualité du plan de maintenance mis en place. Les pratiques suivantes réduisent le risque d'arrêt non planifié :
- Étalonnage des cellules de charge : un contrôle tous les six à douze mois garantit la précision du dosage et la validité des enregistrements de lots.
- Inspection des organes de convoyage : courroies, galets et vis sans fin s'usent progressivement et doivent être contrôlés selon un plan périodique pour éviter les ruptures en production.
- Diagnostic à distance : les systèmes de supervision connectés permettent à un technicien de consulter les historiques d'alarmes, les compteurs d'heures et les paramètres moteurs sans déplacement sur site, ce qui réduit les délais d'intervention.
- Sauvegarde des recettes et données : une copie régulière des paramètres de l'automate protège contre la perte de configuration en cas de défaut électronique et réduit le temps de remise en production.

Pourquoi l'automatisation aide sur l'environnement du site ?
Gestion des impacts environnementaux
Les centrales à béton modernes intègrent plusieurs dispositifs techniques qui limitent les nuisances sur l'environnement immédiat du site. Le stockage des granulats en bacs fermés ou couverts réduit les envols de poussières lors des opérations de chargement et en présence de vent. Les silos à ciment sont équipés de filtres qui captent les particules lors des dépressurisations pendant le remplissage, avec des efficacités de filtration pouvant dépasser 99 %. Les systèmes de dépoussiérage installés sur les points de transfert, convoyeurs et trémies de chargement du malaxeur, captent les particules fines générées lors des manutentions.
La gestion des eaux constitue un autre axe concret. Les eaux de lavage du malaxeur, des bétonnières retournant en centrale et des zones de nettoyage sont collectées et acheminées vers un bassin de décantation. Des équipements de recyclage séparent les fractions solides (sable et granulats récupérés) de l'eau clarifiée, qui peut être réintroduite dans le circuit de gâchage. Un ratio indiqué dans les réglementations françaises fixe à 350 litres maximum par mètre cube de béton produit la consommation d'eau totale en moyenne mensuelle. Les dispositifs suivants contribuent à atteindre cet objectif :
- Bassin de décantation : il permet la sédimentation des matières en suspension avant tout rejet ou recyclage de l'eau clarifiée.
- Recycleur de béton frais : il traite les retours de toupies et sépare les granulats réutilisables de l'eau résiduelle.
- Réseau de collecte séparatif : il isole les eaux de process des eaux pluviales pour éviter la dilution et faciliter le traitement.
Conformité et exigences d'exploitation
En France, les centrales à béton prêt à l'emploi relèvent du régime des Installations Classées pour la Protection de l'Environnement (ICPE) selon leur capacité de malaxage. Ce statut impose des obligations concrètes : distances minimales d'implantation par rapport aux limites de propriété, valeurs limites de rejet pour les eaux (pH, matières en suspension, hydrocarbures), surveillance périodique des poussières et enregistrement des déchets produits. L'automatisation facilite le respect de ces exigences en fournissant des données de production horodatées, des historiques de consommation d'eau et des journaux d'alarmes qui constituent des éléments de preuve lors des contrôles. La traçabilité de chaque lot, associée aux enregistrements des paramètres de dosage, sert également de base aux plans d'assurance qualité exigés dans le cadre de certifications ou de marchés publics.
FAQ : centrale à béton automatisée
Quel niveau d'automatisation viser en B2B ?
Le niveau d'automatisation adapté dépend du volume de production quotidien, de la diversité des recettes et des exigences de traçabilité. Pour des productions inférieures à 30 m³/h avec des formulations peu nombreuses, un système semi-automatique peut suffire. Dès que la cadence dépasse ce seuil, que les recettes sont multiples ou que le marché exige une traçabilité complète des lots, un automate PLC avec gestion multi-recettes et enregistrement des données de dosage devient nécessaire pour maîtriser la qualité et réduire les coûts de non-conformité.
Stationnaire ou mobile : comment trancher ?
Une centrale stationnaire convient aux projets d'une durée supérieure à douze mois avec des besoins en production dépassant 60 m³/h de façon continue. Elle nécessite des fondations, un raccordement électrique industriel et une surface suffisante pour le stockage des granulats et la circulation des camions. Une centrale mobile s'installe sur sol plat sans génie civil lourd, se déplace d'un site à l'autre et produit généralement entre 25 et 100 m³/h selon le modèle. Elle convient aux chantiers temporaires ou aux entreprises travaillant sur plusieurs sites simultanément.
Quelles données garder pour la traçabilité des lots ?
Un système de gestion automatisé enregistre, pour chaque gâchée, le numéro de lot, la référence de la recette appliquée, les poids cible et réel de chaque composant (granulats, ciment, eau, adjuvants), ainsi que le temps de malaxage et l’horodatage. Il est également utile de conserver les tolérances paramétrées, les écarts constatés, les alarmes levées (sur/sous-dosage, défaut capteur), l’identification de l’opérateur et, si disponible, les mesures d’humidité des granulats ayant servi au recalage de l’eau. Ces données facilitent les contrôles qualité internes, la recherche de causes en cas de non-conformité et la constitution de preuves lors d’audits.
Quelle maintenance prévoir sur une centrale automatisée ?
La maintenance porte à la fois sur les organes mécaniques (malaxeur, convoyeurs, vis, trappes) et sur les éléments de mesure/commande. À prévoir : étalonnage périodique des cellules de charge, vérification et nettoyage des capteurs d’humidité, inspection des organes de convoyage, contrôle des circuits d’eau et d’adjuvants, et tests des sécurités. La sauvegarde des recettes et des historiques (lots, alarmes) et un diagnostic à distance via supervision limitent les temps d’arrêt en cas de dérive ou de panne.