Sommaire
- Comment fonctionne l'usinage CNC de la conception à la pièce ?
- Quels types de machines CNC couvrent les besoins industriels ?
- Quels matériaux peut-on usiner avec une machine CNC ?
- Quels avantages concrets l'usinage CNC apporte-t-il aux industriels ?
- Quelles tolérances dimensionnelles une machine CNC peut-elle respecter ?
- Combien coûte une pièce en usinage CNC et comment l'optimiser ?
- Dans quels secteurs industriels l'usinage CNC est-il le plus utilisé ?
- Quelles tendances technologiques transforment l'usinage CNC ?
- Quand faire appel à une entreprise de sous-traitance d’usinage ?
- Quelles sont les questions fréquentes sur l'usinage CNC ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Comment fonctionne l'usinage CNC de la conception à la pièce ?
- Quels types de machines CNC couvrent les besoins industriels ?
- Quels matériaux peut-on usiner avec une machine CNC ?
- Quels avantages concrets l'usinage CNC apporte-t-il aux industriels ?
- Quelles tolérances dimensionnelles une machine CNC peut-elle respecter ?
- Combien coûte une pièce en usinage CNC et comment l'optimiser ?
- Dans quels secteurs industriels l'usinage CNC est-il le plus utilisé ?
- Quelles tendances technologiques transforment l'usinage CNC ?
- Quand faire appel à une entreprise de sous-traitance d’usinage ?
- Quelles sont les questions fréquentes sur l'usinage CNC ?
Temps de lecture estimé : 10min
💡 L’essentiel à retenir :
- L’usinage CNC enlève de la matière d’un bloc sans moule, à partir de fichiers CAO, FAO et code G.
- Une pièce courante coûte entre 5 et 50 euros et une pièce complexe entre 60 et 100 euros, selon la matière et la précision.
- La tolérance standard atteint ±0,1 mm, la précision courante de ±0,01 à ±0,05 mm et la haute précision jusqu’à ±0,0025 mm.
- Le moulage par injection devient rentable entre 200 et 500 pièces pour les formes plastiques simples, avec un outillage de 3 000 à 8 000 euros.
- L’usinage CNC convient aux prototypes, aux petites séries et aux pièces complexes en aéronautique, médical et électronique.
- Le fraisage 5 axes, l’IA et l’IoT réduisent les repositionnements, les temps d’arrêt et les coûts de maintenance.
L’usinage CNC est un procédé automatisé qui utilise une machine-outil commandée par ordinateur pour découper, percer, fraiser ou façonner une pièce avec précision. Il permet de produire des formes simples ou complexes avec rapidité, répétabilité et régularité. Cette technologie s’applique notamment au bois, au métal, aux plastiques, aux mousses et aux matériaux composites. Faire appel à un service d’usinage de pièces sur mesure permet de réaliser des pièces précises, à l’unité ou en série, sans investir dans des équipements CNC.
Obtenez un devis pour un service d'usinage de pièces sur mesure
Comment fonctionne l'usinage CNC de la conception à la pièce ?
Commande numérique et l'enlèvement de matière
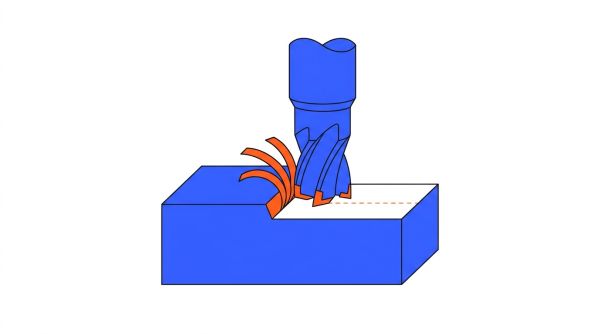
Les machines CNC pilotent un outil de coupe selon des instructions programmées. Le procédé soustrait de la matière depuis un brut, sans moule ni forme spéciale. Un simple changement de programme suffit pour produire une autre géométrie. Le serrage hydraulique devient pertinent en grande série, tandis qu’un étau suffit en petite série. Le temps de préparation pèse davantage sur les pièces unitaires.
- La pièce reste fixe ou mobile selon la machine.
- L’outil enlève de la matière par passes successives.
- La reprogrammation évite tout investissement dans un outillage dédié.
- Les réglages initiaux comprennent l’ablocage et le dégauchissage.
Chaîne de conception CAO vers FAO vers code G
Le flux part d’un modèle CAO, puis le logiciel de FAO génère les trajectoires d’outil. Le code G, encadré par la norme ISO 6983, commande les mouvements, les vitesses et les fonctions auxiliaires. Les axes linéaires X, Y, Z et les axes rotatifs A, B, C suivent l’ISO 841.
- CAO : définition géométrique de la pièce.
- FAO : création des trajectoires et des paramètres de coupe.
- Code G : instructions transmises à la machine-outil.
- Codes M : gestion des fonctions comme la rotation de broche ou l’arrosage.
Déroulement de l'usinage sur la machine-outil
L’opérateur installe la pièce dans un étau ou sur une table, puis la dégauchit. Le programme lance les passes d’enlèvement de matière et les opérations de finition. En fin de cycle, les dimensions sont contrôlées au pied à coulisse, au micromètre ou sur machine à mesurer tridimensionnelle. Le serrage hydraulique raccourcit les changements de série.
Vous êtes fournisseur de service d'usinage de pièces sur mesure ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels types de machines CNC couvrent les besoins industriels ?
Tournage CNC et le fraisage CNC en production
En tournage, la pièce tourne et l’outil fixe enlève la matière. En fraisage, l’outil tourne et la pièce se déplace. Le tournage atteint des précisions de ±0,005 mm sur les arbres, axes et bagues. Le fraisage 3 axes et 5 axes produit des pièces prismatiques, des carters et des moules. Les deux procédés atteignent leurs limites vers les classes IT5 à IT4.
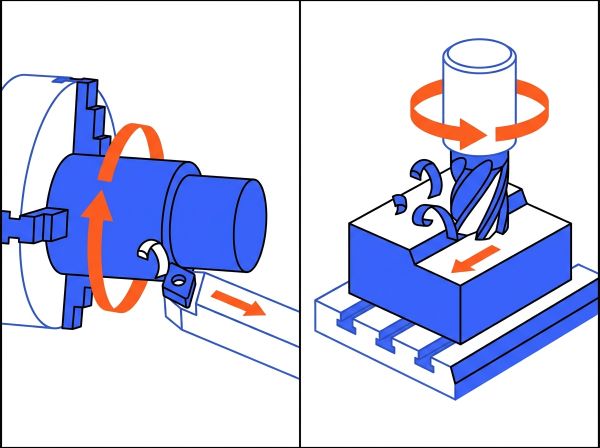
- Le tournage vise les pièces cylindriques ou coniques.
- Le fraisage couvre les poches, les perçages et les surfaces complexes.
- Le fraisage 5 axes réduit les repositionnements sur les géométries complexes.
Découpe laser, plasma et l'électroérosion par fil
La découpe laser, réalisée en sous-traitance de découpe laser, produit des pièces plates 2D avec une tolérance d’environ ±0,1 mm. La découpe plasma convient aux métaux épais, mais reste moins fine. L’électroérosion par fil réalise des angles internes vifs, notamment sur des aciers trempés. Une approche laser puis reprise CNC réduit la matière consommée sur les alliages coûteux.
- Le laser coupe les tôles fines et les contours nets.
- Le plasma découpe les tôles épaisses et les métaux conducteurs.
- L’électroérosion obtient des cavités et des rayons internes faibles.
Routeurs CNC et les autres équipements d'usinage
Les routeurs CNC sont notamment utilisés pour l’usinage du bois et l’usinage de la mousse, mais aussi pour les composites et les plastiques tendres. Les rectifieuses améliorent les états de surface et les dimensions finales. Les machines multitâches combinent tournage et fraisage sur une même plateforme. Choisir une machine surdimensionnée augmente le taux horaire sans bénéfice pour les petites pièces.
Quels matériaux peut-on usiner avec une machine CNC ?
Métaux et alliages couramment usinés en CNC
L’aluminium 6082-T6 et 7075-T6 se prête aux tolérances serrées et aux pièces légères. L’acier et l’acier inoxydable apportent une gamme étendue de résistance mécanique. Le titane et l’Inconel résistent à la chaleur, mais leur usinabilité réduite augmente le coût de la pièce. Le laiton et le cuivre couvrent les applications électriques et thermiques.
- Aluminium : usinage rapide et bon rapport résistance-poids.
- Acier et inox : pièces mécaniques robustes et durables.
- Titane et Inconel : coûts plus élevés et outils renforcés.
- Laiton et cuivre : connectique, vannes et dissipateurs.
Plastiques techniques, composites et matériaux spécifiques
L’ABS, le nylon, le polycarbonate, le POM, le PTFE et le PEHD couvrent les prototypes et les isolants. Le PEEK atteint 80 à 150 euros par kilo, avec un usinage plus lent et plus coûteux. Les composites à fibre de carbone sont abrasifs et exigent des fraises diamantées. Les plastiques se prêtent moins aux tolérances très serrées que les métaux stables.
- ABS, acétal et nylon : prototypes et pièces fonctionnelles.
- PEEK : hautes performances thermiques et mécaniques.
- Fibre de carbone : légèreté, rigidité et usure rapide des outils.
- Mousses et bois : modèles, noyaux et outillage rapide.
Quels avantages concrets l'usinage CNC apporte-t-il aux industriels ?
Précision, la répétabilité et les finitions de surface
L’usinage CNC reproduit des dimensions identiques d’une pièce à l’autre. La tolérance standard se situe autour de ±0,1 mm, tandis que la précision courante descend à ±0,01 à ±0,05 mm. Les états de surface obtenus sans reprise atteignent souvent Ra 1,6 à 3,2 µm. Cette répétabilité réduit les rebuts et les retouches manuelles.
- Les pièces d’accouplement respectent des jeux fonctionnels constants.
- Les finitions directes conviennent aux portées d’étanchéité.
- La stabilité dimensionnelle facilite les contrôles par prélèvement.
Productivité, l'automatisation et la sécurité des opérateurs
Une fois le programme lancé, la machine travaille seule avec une surveillance minimale. Le fonctionnement 24h/24 est possible sur des séries continues. Les machines fermées réduisent l’exposition aux copeaux, aux fluides et aux gestes répétitifs. L’automatisation profite davantage aux grandes séries, car les réglages initiaux pèsent peu sur chaque pièce.
- Les changeurs d’outils automatisés augmentent la disponibilité.
- Le chargement robotisé réduit les temps morts.
- La surveillance humaine reste nécessaire pour les lots unitaires.
Flexibilité, la réduction des coûts et des déchets
L’absence de moule évite un investissement initial de 3 000 à 8 000 euros dans l’outillage. Le coût direct se limite à la matière, au temps machine et aux consommables. Une modification de dessin se traduit par un nouveau programme, sans outil physique. La précision réduit les copeaux inutiles et les rebuts de fabrication.
- La reprogrammation permet des itérations rapides sur un prototype.
- Les petites séries de 10 à 100 pièces restent économiques.
- Les copeaux d’aluminium et de titane se recyclent.
Quelles tolérances dimensionnelles une machine CNC peut-elle respecter ?
Tolérances standard, de précision et de haute précision
La tolérance standard par défaut se fixe à ±0,1 mm. La précision courante atteint ±0,01 à ±0,05 mm pour les portées, les alésages et les ajustements. La haute précision descend jusqu’à ±0,0025 mm sur les machines rigides et stabilisées thermiquement. Le tableau suivant situe les niveaux par secteur.
| Secteur | Tolérance typique | Exigence principale |
|---|---|---|
| Biens de consommation | ±0,1 mm | Coût maîtrisé et volume |
| Mécanique courante | ±0,01 à ±0,05 mm | Ajustements et guidages |
| Aéronautique | IT4 à IT7 | Traçabilité et capabilité |
| Ultra-précision | jusqu’à ±0,0025 mm | Micromécanique et optique |
- La précision de positionnement machine varie de 10 à 50 µm en standard.
- Les machines de haute précision positionnent de 1 à 10 µm.
- Retenir la tolérance la plus large compatible avec la fonction.
Norme ISO 2768 et les facteurs d'influence
La norme ISO 2768 définit quatre classes de tolérances générales, de fine à très grossière. La classe m s’applique souvent aux métaux, la classe c aux plastiques. Les classes de qualité IT4 à IT7 encadrent les pièces aéronautiques. Les déformations thermiques représentent 40 à 70 % des écarts dimensionnels. Une pièce en acier de 100 mm se dilate de 1,2 µm par degré.
- La température de coupe dilate la pièce et les composants machine.
- Le bridage excessif déforme la pièce pendant l’usinage.
- L’usure des outils modifie les cotes au fil des cycles.
Contrôle dimensionnel et l'indice de capabilité Cpk
Les moyens de contrôle comprennent le pied à coulisse, le micromètre et la machine à mesurer tridimensionnelle. Le test ballbar détecte les dérives géométriques des axes. La maîtrise statistique des procédés suit les dérives avec des cartes de contrôle. En aéronautique, un indice Cpk supérieur ou égal à 1,33 est généralement exigé.
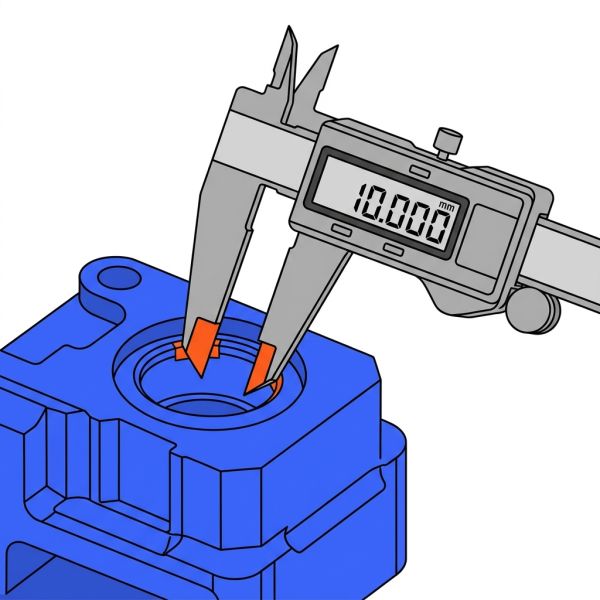
- L’incertitude de mesure doit rester très inférieure à l’intervalle de tolérance.
- Le contrôle en cours de production évite les rebuts de fin de lot.
- La traçabilité documente les conditions d’usinage et les certificats matière.
Combien coûte une pièce en usinage CNC et comment l'optimiser ?
La structure des coûts d'une pièce usinée en CNC
Le coût de la sous-traitance d’usinage distingue les dépenses uniques et les dépenses récurrentes. La formule budgétaire s’écrit E + mS + NU + D. E regroupe la programmation FAO et les fixtures. mS couvre les préparations de lot, NU les frais par pièce et D la livraison. Une pièce courante coûte entre 5 et 50 euros, une pièce complexe entre 60 et 100 euros. Le taux horaire machine varie de 40 à 130 euros selon la région et la machine.
- E : programmation initiale, fixtures et validation du premier article.
- mS : réglages, montage et démontage par lot.
- NU : matière, temps machine, inspection et manipulation.
- D : emballage, transport et frais convenus.
Seuils de rentabilité CNC versus moulage par injection
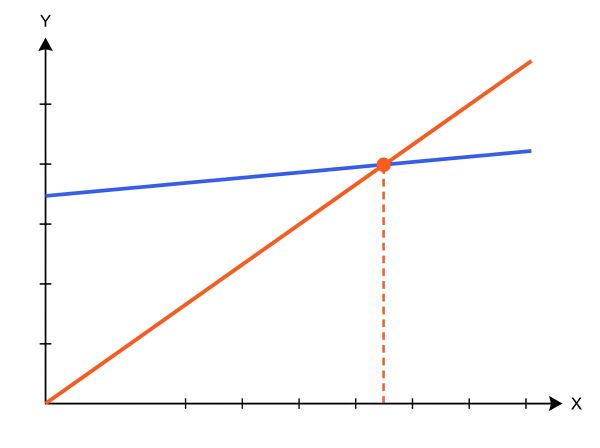
Le moulage par injection devient compétitif entre 200 et 500 pièces pour des formes plastiques simples. L’outillage d’injection coûte généralement entre 3 000 et 8 000 euros. Une pièce usinée à 15 euros et une pièce injectée à 0,50 euro illustrent le basculement. Le tableau compare les deux procédés sur une série de 500 pièces.
| Critère | Usinage CNC | Moulage par injection |
|---|---|---|
| Outil initial | Aucun moule | 3 000 à 8 000 euros |
| Coût par pièce | 5 à 100 euros | 0,50 à quelques euros |
| Seuil de rentabilité | Petites séries | 200 à 500 pièces simples |
| Modification de dessin | Reprogrammation immédiate | Nouvel outillage ou retouche |
- Les pièces complexes en 5 axes restent rentables en CNC jusqu’à 100 à 300 pièces.
- Une approche laser puis finition CNC réduit la matière sur les alliages coûteux.
L'optimisation de la conception pour réduire les coûts
Resserrer une tolérance de ±0,1 mm à ±0,01 mm augmente le coût de façon exponentielle. Les règles DFM réduisent les opérations secondaires et l’usure machine. Arrondir les angles internes évite le recours à l’électroérosion. Limiter la profondeur des cavités à 4 fois le diamètre d’outil prévient la déflexion.
- Arrondir les angles internes verticaux.
- Limiter les cavités profondes à 4 fois le diamètre d’outil.
- Éviter les perçages au-delà de 6 fois le diamètre du foret.
- Préférer un filetage H2 plutôt que H3.
- Éviter le texte usiné, préférer le marquage laser.
Dans quels secteurs industriels l'usinage CNC est-il le plus utilisé ?
Aéronautique, la défense et les dispositifs médicaux
Ces secteurs exigent des tolérances IT4 à IT7 et un Cpk supérieur ou égal à 1,33. Les aubes de turbine, les carters et les éléments de fuselage demandent des superalliages. Les implants, les prothèses et les instruments chirurgicaux utilisent le titane, le PEEK et l’inox biocompatible. Les textures de surface favorisent la croissance cellulaire sur certains implants.
- Aéronautique : pièces structurelles et composants moteur.
- Défense : boîtiers, châssis et pièces balistiques.
- Médical : personnalisation et faibles volumes.
Automobile, l'électronique et le secteur de l'énergie
L’automobile utilise l’usinage CNC pour les blocs moteurs, les carters de transmission et les prototypes. L’électronique exige des boîtiers, des dissipateurs thermiques et des connecteurs miniaturisés. L’énergie produit des pièces de turbines, des vannes et des brides résistantes à la pression. Les énergies renouvelables ajoutent des pièces de fixation et des carters.
- Automobile : prototypes et pièces mécaniques exigeantes.
- Électronique : miniaturisation et dissipation thermique.
- Énergie : composants de vannes et de turbines.
Robotique, l'industrie et les biens d'équipement
La robotique demande des effecteurs terminaux, des supports de moteur et des carters d’engrenages répétables. L’industrie manufacturière remplace des arbres, des bagues et des paliers soumis aux frottements. L’outillage de production inclut des moules, des matrices et des dispositifs de fixation.
- Robotique : alignement et stabilité dimensionnelle.
- Équipement industriel : pièces d’usure et de rechange.
- Outillage : moules et gabarits de contrôle.
Quelles tendances technologiques transforment l'usinage CNC ?
L'usinage cinq axes et l'automatisation avancée
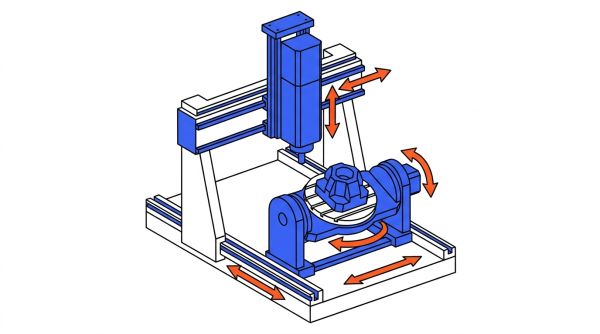
L’usinage 5 axes réduit les temps de cycle de 40 à 60 % par rapport au 3 axes sur les pièces complexes. Une configuration 5 axes remplace souvent trois opérations distinctes. Les machines multitâches combinent tournage et fraisage, réduisent les erreurs de serrage et gagnent de la place au sol. Le retour sur investissement se situe entre 12 et 18 mois sur des pièces complexes.
Intelligence artificielle, l'IoT et l'Industrie 4.0
L’intelligence artificielle optimise les trajectoires et réduit les erreurs de programmation d’environ 40 %. La maintenance prédictive par IoT réduit les temps d’arrêt jusqu’à 60 %. Les capteurs mesurent les vibrations, la charge de broche et la température en temps réel. Les jumeaux numériques simulent les réglages avant l’usinage physique.
- IA : ajustement dynamique des vitesses et détection des dérives.
- IoT : suivi centralisé et alertes de maintenance.
- Industrie 4.0 : fabrication sans éclairage et production connectée.
Quand faire appel à une entreprise de sous-traitance d’usinage ?
Faire appel à une entreprise de sous-traitance d’usinage permet de confier la fabrication de pièces CNC à un prestataire disposant des machines, des outils et des compétences nécessaires. Cette solution convient particulièrement lorsque l’entreprise ne possède pas les équipements adaptés en interne ou lorsque les exigences de précision, de complexité ou de volume nécessitent des moyens spécialisés.
Le recours à un sous-traitant est notamment pertinent pour :
- réaliser des prototypes ou des petites et moyennes séries sans investir dans une machine CNC ;
- produire des pièces complexes nécessitant du fraisage 3 axes ou 5 axes, du tournage ou de la rectification ;
- atteindre des tolérances serrées et garantir une bonne répétabilité entre les pièces ;
- usiner des matériaux techniques comme l’aluminium, l’acier, l’inox, le titane, les plastiques ou les composites ;
- disposer de compétences en CAO, FAO, programmation CNC et choix des paramètres de coupe ;
- absorber un surplus de production lorsque les capacités d’usinage internes sont insuffisantes ;
- réduire les investissements liés aux machines, à l’outillage, à la maintenance et au contrôle dimensionnel ;
- bénéficier de moyens de contrôle adaptés pour vérifier les dimensions et la conformité des pièces.
Quelles sont les questions fréquentes sur l'usinage CNC ?
Quelle différence entre l'usinage CNC et le moulage par injection ?
L’usinage CNC ne nécessite aucun moule et convient aux prototypes et aux petites séries. Le moulage par injection devient rentable à partir de 200 à 500 pièces grâce à l’amortissement de l’outillage.
Quelle tolérance dimensionnelle une machine CNC peut-elle atteindre ?
Une machine CNC atteint ±0,1 mm en standard, ±0,01 à ±0,05 mm en précision courante et jusqu’à ±0,0025 mm en haute précision selon la machine et le matériau.
Combien coûte une pièce usinée en CNC ?
Une pièce simple coûte généralement entre 5 et 50 euros et une pièce complexe jusqu’à 100 euros. Les coûts uniques de programmation et de fixation s’ajoutent.
Quels matériaux sont compatibles avec l'usinage CNC ?
La prestation cnc usinage couvre l’aluminium, l’acier, l’inox, le titane, le laiton, le cuivre, l’ABS, le nylon, le POM, le PTFE, le PEEK, le polycarbonate et les composites fibre de carbone ou de verre.
L'usinage CNC convient-il au prototypage et aux petites séries ?
Oui, l’absence de moule et la reprogrammation immédiate rendent l’usinage CNC pertinent pour les pièces unitaires, les prototypes et les séries de 10 à 100 pièces.