Sommaire
- Quels types choisir pour l’usinage de mousse selon la densité ?
- Comment choisir la technique de découpe de mousse ?
- Comment se déroule l'usinage de mousse étape par étape ?
- Quels paramètres et tolérances maîtriser pour l’usinage de mousse par fraisage ?
- Quelles applications industrielles pour l'usinage de mousse sur mesure ?
- Quelles précautions de sécurité pour l'usinage de mousse en atelier ?
- Quand recourir à une entreprise de sous-traitance d’usinage de mousse ?
- Questions fréquentes sur l'usinage de mousse technique
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels types choisir pour l’usinage de mousse selon la densité ?
- Comment choisir la technique de découpe de mousse ?
- Comment se déroule l'usinage de mousse étape par étape ?
- Quels paramètres et tolérances maîtriser pour l’usinage de mousse par fraisage ?
- Quelles applications industrielles pour l'usinage de mousse sur mesure ?
- Quelles précautions de sécurité pour l'usinage de mousse en atelier ?
- Quand recourir à une entreprise de sous-traitance d’usinage de mousse ?
- Questions fréquentes sur l'usinage de mousse technique
Temps de lecture estimé : 14min
💡 L'essentiel à retenir :
- L'usinage de mousse sur mesure par fraisage CNC atteint une tolérance de ±0,05 à ±0,2 mm sur mousses rigides haute densité, contre ±0,2 à ±0,5 mm sur mousses souples basse densité.
- La mousse polyuréthane rigide se travaille à partir de 100 kg/m³ ; une densité de 100 à 250 kg/m³ convient pour fabriquer un moule.
- Le fraisage CNC 3 axes et 5 axes reste la technique de référence pour les empreintes complexes, avec une précision indicative de ±0,2 à ±0,5 mm.
- La découpe au fil chaud atteint ±2 mm et s'applique surtout au polystyrène, tandis que la découpe jet d'eau atteint ±0,3 mm sous plus de 4 000 bars.
- Les poussières de mousse imposent une aspiration centralisée au plus près de l'outil et l'interdiction du balayage à sec, conformément à la réglementation ATEX.
- Le coût d'une pièce usinée se situe entre 50 et 300 euros en petite série, avec des frais de démarrage de 50 à 150 euros amortis en grande série.
Le service d'usinage de pièces sur mesure pour la mousse coûte entre 50 et 300 euros par pièce pour une découpe unitaire ou en petite série, le coût diminuant fortement en grande série. L'usinage de mousse consiste à retirer de la matière d'un bloc ou d'une plaque de mousse à l'aide d'outils rotatifs ou thermiques pour produire des pièces aux formes précises. Il couvre des usages variés : prototypage, emballages, calages, modèles, supports de présentation et isolation. Les principales techniques incluent le fraisage CNC, la découpe au fil chaud, le jet d'eau et le couteau oscillant. Le choix dépend de la densité de la mousse, de la tolérance visée et du volume de production. Ce contenu détaille les types de mousse, les techniques de découpe, le déroulement étape par étape, les tolérances et les précautions de sécurité.
Obtenez un devis pour un service d'usinage de pièces sur mesure
Quels types choisir pour l’usinage de mousse selon la densité ?
La densité d'une mousse conditionne directement son aptitude à l'usinage et la précision atteignable. Une densité minimale de 100 kg/m³ est recommandée pour usiner des plaques avec une tenue dimensionnelle correcte. Les mousses de faible densité se déforment sous l'outil et élargissent les tolérances. Le tableau suivant synthétise les plages de densité et leurs usages types.
| Densité | Plage indicative | Usages typiques |
|---|---|---|
| Faible densité | 35 à 80 kg/m³ | Volumes, remplissage, maquettes, pièces peu sollicitées |
| Moyenne densité | 100 à 200 kg/m³ | Moules, modèles, prototypes, pièces composites |
| Haute densité | 250 à 700 kg/m³ | Usinage CNC de précision, outillage, modèles maîtres |
Densité et usinabilité de la mousse polyuréthane rigide
La mousse polyuréthane rigide se décline en trois plages de densité. Une densité de 35 à 80 kg/m³ reste réservée aux volumes peu sollicités. Une densité de 100 à 200 kg/m³ offre la meilleure polyvalence pour fabriquer un moule ou un prototype. Une densité de 250 à 700 kg/m³ permet un usinage de très haute précision et un état de surface soigné. Cette mousse accepte les résines polyester, époxy et vinylester, ainsi que la stratification fibre de verre, carbone ou aramide.
- La plage de 35 à 80 kg/m³ sert aux maquettes et aux remplissages légers.
- La plage de 100 à 250 kg/m³ convient à la fabrication de moules et de modèles.
- La plage supérieure à 250 kg/m³ vise l'usinage de pièces techniques de précision.
Polystyrène expansé et extrudé : légèreté et sensibilité thermique
Le polystyrène expansé et extrudé se caractérise par une faible densité et une forte sensibilité à la chaleur. Ces mousses fondent rapidement en cas d'échauffement excessif, ce qui produit des bavures et élargit les tolérances de ±0,2 à ±0,5 mm. La découpe au fil chaud leur est couramment associée. Les usages typiques incluent les modèles architecturaux, la signalisation et les emballages.
- La fusion apparaît dès 90 à 100 °C pour le polystyrène expansé.
- L'extrudé nécessite une température de fil de 300 à 400 °C pour une coupe nette.
- Un outil émoussé ou une avance trop lente provoque des bords fondus et irréguliers.
Mousse polyéthylène et EVA : souplesse et tolérances élargies
La mousse polyéthylène et la mousse EVA offrent une grande souplesse et une bonne absorption des chocs. Leur flexibilité entraîne des tolérances dimensionnelles plus larges, souvent supérieures à ±0,5 mm. Ces matériaux servent aux inserts anti-chocs, aux doublures de caisses, au rembourrage médical et aux blocs personnalisés.
- Les inserts anti-chocs protègent les équipements fragiles pendant le transport.
- Les doublures de caisses assurent un maintien stable et amortissant.
- Le rembourrage médical exploite la souplesse et la facilité de nettoyage.
Usinage de mousse technique
Les mousses techniques rigides, comme le tooling board ou la mousse polyuréthane haute densité, offrent une aptitude élevée à l'usinage de précision. Elles permettent des tolérances de ±0,05 à ±0,2 mm, des arêtes vives et des détails fins. Ces matériaux servent à l'outillage, aux gabarits et aux modèles fonctionnels.
- L'outillage de contrôle nécessite des arêtes nettes et une stabilité dimensionnelle.
- Les gabarits de perçage ou de montage exigent une géométrie exacte.
- Les modèles fonctionnels reproduisent des formes complexes avec une grande fidélité.
Vous êtes fournisseur de service d'usinage de pièces sur mesure ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment choisir la technique de découpe de mousse ?
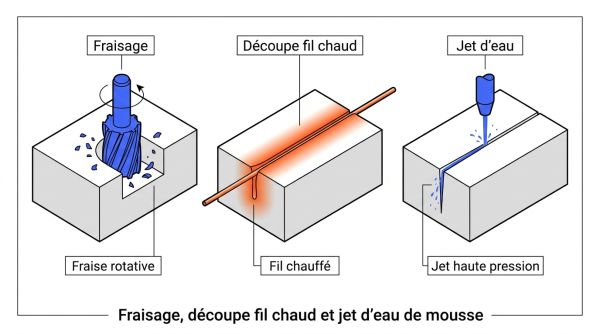
Plusieurs techniques permettent de découper la mousse, chacune avec une précision et des cas d'usage spécifiques. Le fraisage CNC domine pour les formes 3D complexes, tandis que le fil chaud, le jet d'eau, le laser et le couteau oscillant répondent à d'autres besoins. Le tableau comparatif suivant synthétise les principales options.
| Technique | Principe | Précision indicative | Usages | Limites |
|---|---|---|---|---|
| Fraisage CNC 3/5 axes | Outil rotatif piloté par commande numérique | ±0,2 à ±0,5 mm | Empreintes complexes, valises techniques, kitting, séries | Coût machine, programmation |
| Découpe au fil chaud | Fil chauffé traversant la mousse par fusion | ±2 mm | Formes arrondies, prototypage polystyrène | Gaz toxiques, validation PU |
| Découpe jet d'eau | Jet d'eau à plus de 4 000 bars | ±0,3 mm | Formes géométriques précises, mousses denses | Coût machine, pièces unitaires |
| Découpe laser | Faisceau laser fondant la matière | Variable, souvent ±0,5 mm ou plus | Cas spécifiques validés | Risques thermiques, émissions |
| Couteau oscillant | Lame verticale à mouvement rapide | ±1 mm | Découpes 2D simples, grandes séries | Formes complexes limitées |
| Technique : Fraisage CNC 3/5 axes | |
|---|---|
| Principe | Outil rotatif piloté par commande numérique |
| Précision indicative | ±0,2 à ±0,5 mm |
| Usages | Empreintes complexes, valises techniques, kitting, séries |
| Limites | Coût machine, programmation |
| Technique : Découpe au fil chaud | |
|---|---|
| Principe | Fil chauffé traversant la mousse par fusion |
| Précision indicative | ±2 mm |
| Usages | Formes arrondies, prototypage polystyrène |
| Limites | Gaz toxiques, validation PU |
| Technique : Découpe jet d'eau | |
|---|---|
| Principe | Jet d'eau à plus de 4 000 bars |
| Précision indicative | ±0,3 mm |
| Usages | Formes géométriques précises, mousses denses |
| Limites | Coût machine, pièces unitaires |
| Technique : Découpe laser | |
|---|---|
| Principe | Faisceau laser fondant la matière |
| Précision indicative | Variable, souvent ±0,5 mm ou plus |
| Usages | Cas spécifiques validés |
| Limites | Risques thermiques, émissions |
| Technique : Couteau oscillant | |
|---|---|
| Principe | Lame verticale à mouvement rapide |
| Précision indicative | ±1 mm |
| Usages | Découpes 2D simples, grandes séries |
| Limites | Formes complexes limitées |
Fraisage CNC trois axes et cinq axes en mousse
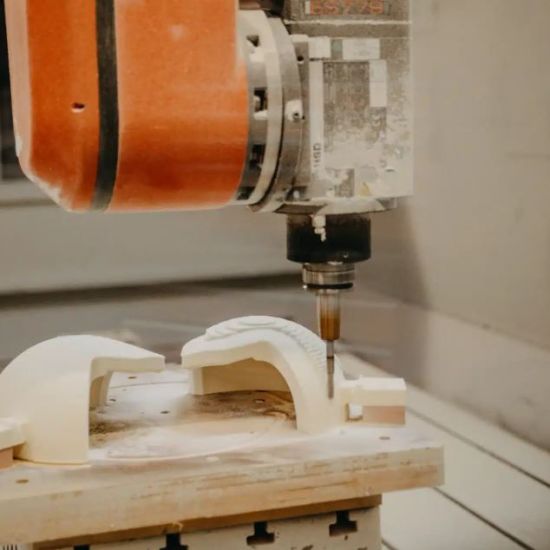
Le fraisage CNC repose sur un modèle CAO 3D qui guide la machine pour retirer la matière couche par couche. Les centres 3 axes conviennent aux formes simples et aux découpes plates, tandis que les centres de fraisage 5 axes permettent d'usiner des surfaces organiques complexes en une seule installation. La précision indicative se situe entre ±0,2 et ±0,5 mm. Ce procédé couvre les empreintes complexes, les valises techniques, le kitting, les séries moyennes à grandes, les prototypes et les moules.
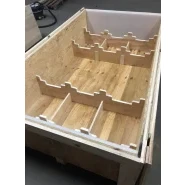
- Les empreintes complexes pour plateaux de kitting ou servantes d'atelier.
- Les valises techniques avec logements sur mesure pour outils et instruments.
- La production de séries moyennes à grandes avec une bonne répétabilité.
Principe et limites de la découpe au fil chaud
La découpe au fil chaud utilise un fil chauffé qui traverse la mousse par fusion localisée, sans pression mécanique. Sa précision indicative atteint ±2 mm. Ce procédé sert principalement au polystyrène expansé et extrudé. Pour le polyuréthane rigide, la compatibilité doit être validée car la découpe thermique dégage des gaz toxiques. Les températures de fil se situent entre 200 et 400 °C selon le matériau.
- Le polyuréthane émet des isocyanates lors d'une découpe thermique.
- La précision reste limitée à ±2 mm, insuffisante pour des pièces techniques.
- Le procédé ne convient pas aux mousses denses ou chargées.
Découpe jet d'eau de mousse : précision et densité
La découpe au jet d'eau de mousse projette un jet d'eau à plus de 4 000 bars pour trancher la matière sans échauffement. La précision indicative atteint ±0,3 mm. Cette technique s'adapte aux mousses denses et aux formes géométriques précises, notamment pour des pièces unitaires. Elle évite la fusion et la production de poussières.
- La découpe de plaques de mousse haute densité avec des bords nets.
- La réalisation de formes géométriques complexes sans reprise manuelle.
- La production de pièces unitaires exigeant une tolérance de ±0,3 mm.
Découpe laser de mousse : risques et applications limitées
La découpe laser de mousse utilise un faisceau lumineux concentré qui fond ou vaporise la matière. Ce procédé présente des risques importants : fusion excessive, émissions d'isocyanates pour le polyuréthane, et production de monoxyde de carbone ou d'acide cyanhydrique en cas de surchauffe. Son usage doit être validé selon la mousse et réservé aux cas où un captage à la source est installé.
- La fusion du polystyrène peut dégager du styrène et d'autres composés organiques.
- Le polyuréthane soumis à une chaleur excessive libère de l'acide cyanhydrique.
- Un captage à la source et une ventilation adaptée deviennent obligatoires.
Couteau oscillant et lame numérique pour grandes séries
Le couteau oscillant utilise une lame verticale animée d'un mouvement rapide, guidée numériquement. Sa précision indicative atteint ±1 mm. Ce procédé convient aux découpes 2D simples de plaques et aux grandes séries économiques. Le couteau numérique, avec une lame commandée par programme, réalise des découpes traversantes en série sur mousse rigide et souple.
- La découpe de plaques de mousse pour des séries de calages standards.
- La production de formes 2D répétitives à coût réduit.
- Le couteau numérique traverse des mousses rigides et souples en série.
Comment se déroule l'usinage de mousse étape par étape ?
Le processus d'usinage de mousse suit une séquence structurée, depuis la préparation du bloc jusqu'au contrôle qualité. Chaque étape influence la précision finale et l'état de surface. Les étapes suivantes décrivent le déroulement type d'un usinage CNC de mousse technique.
- Préparer le bloc de mousse selon la densité requise et vérifier son état.
- Concevoir le fichier CAO et programmer la FAO avec les trajectoires d'outil.
- Choisir les fraises adaptées et régler les paramètres de coupe.
- Fixer la mousse par aspiration, adhésif ou brides sans la déformer.
- Réaliser une passe d'ébauche pour retirer la plus grande partie de matière.
- Effectuer des passes de finition pour atteindre les cotes finales.
- Contrôler les dimensions, l'état de surface et l'intégrité du matériau.
- Appliquer les finitions éventuelles : ponçage, apprêt, stratification.
Préparation du bloc de mousse et fixation adaptée
La sélection du bloc dépend de la densité et des dimensions de la pièce. Une fois le bloc choisi, la fixation doit maintenir la mousse sans la comprimer. Une table à dépression répartit l'aspiration sur toute la face inférieure, sans pression localisée. Les brides mécaniques conviennent aux mousses rigides, à condition de rester hors de la zone de coupe. Un serrage excessif comprime les cellules et dégrade la tolérance.
- La table à vide maintient les mousses fines et souples par aspiration uniforme.
- Le ruban adhésif double face immobilise les petites pièces sans déformation.
- Les pinces mécaniques réservées aux mousses rigides doivent rester hors de la trajectoire d'outil.
Conception CAO et programmation FAO de la pièce
La fabrication commence par la fourniture d'un plan 2D ou d'un fichier 3D au format DXF ou STEP. La programmation FAO convertit ce modèle en trajectoires d'outil, en tenant compte des tolérances visées. Les cotes peuvent aussi être relevées directement sur une pièce existante. Une conception adaptée à l'usinage, comme des formes accessibles et des rayons d'angles réalistes, réduit le temps de cycle.
- Le format DXF convient aux contours 2D destinés à la découpe.
- Le format STEP transmet les modèles 3D volumiques pour le fraisage.
- Un plan PDF coté reste acceptable pour une programmation manuelle.
Choix des outils, vitesses et profondeurs de passe
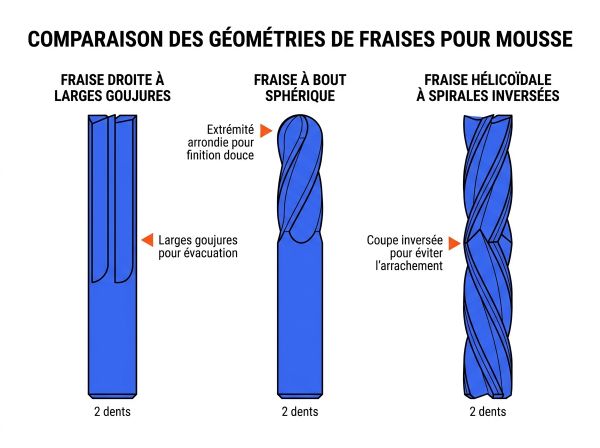
Les fraises 2 dents en carbure offrent un grand espace d'évacuation des copeaux. Les fraises à bout sphérique longue flûte atteignent les fonds de cavités profondes. Les fraises hélicoïdales à coupe inversée limitent l'arrachement en surface. Une broche à grande vitesse, entre 15 000 et 24 000 tr/min, associée à une avance douce de 2 000 à 6 000 mm/min, réduit la fusion. Les passes multiples et progressives évitent de couper toute l'épaisseur en une fois. Un essai de gravure sur petite surface valide les réglages avant la série.
- La fraise 2 dents en carbure évacue rapidement les copeaux sans bourrage.
- La fraise à bout sphérique longue flûte usine les formes 3D galbées profondes.
- La fraise hélicoïdale à coupe inversée préserve la surface supérieure.
Phases d'ébauche, de finition et de contrôle qualité
L'ébauche retire rapidement la matière excédentaire avec des passes larges. La finition affine les cotes avec des passes légères et une avance réduite. Le dépoussiérage soigné avant collage ou stratification élimine les particules qui nuiraient à l'adhérence. Le contrôle qualité porte sur les dimensions, l'état de surface et l'intégrité du matériau. Les finitions incluent ponçage, apprêt, laque et stratification fibre de verre, carbone ou aramide.
- Mesurer les cotes avec un pied à coulisse ou une machine à mesurer tridimensionnelle.
- Vérifier l'absence de criques, de délamination ou d'arrachement.
- Appliquer un apprêt ou une laque pour améliorer la résistance de surface.
Quels paramètres et tolérances maîtriser pour l’usinage de mousse par fraisage ?
Le fraisage de mousse impose une gestion rigoureuse des copeaux, de la température et des déformations pour atteindre les tolérances visées. Les paramètres de coupe, l'outillage et le bridage déterminent la qualité finale. Le tableau suivant présente les tolérances typiques selon le type de mousse.
| Type de mousse | Tolérance dimensionnelle typique |
|---|---|
| Mousses rigides haute densité (PVC expansé, PU haute densité, tooling board) | ±0,05 à ±0,2 mm |
| Mousses souples basse densité (EPS, XPS, PU souple, EVA, PE) | ±0,2 à ±0,5 mm ou plus |
| Plage générale réaliste pour fraisage CNC | ±0,1 à ±0,5 mm |
Gestion des copeaux et des poussières de mousse
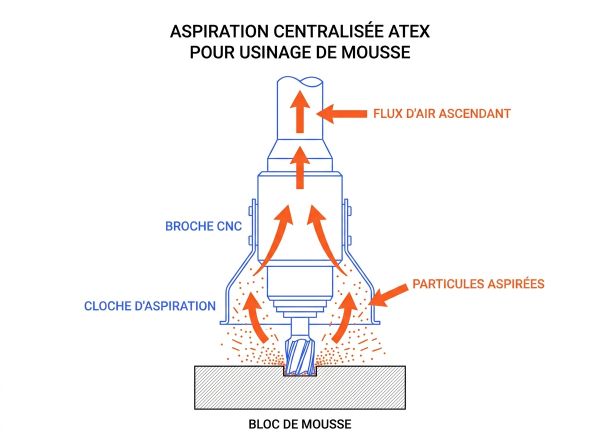
Les poussières de mousse sont extrêmement légères et volatiles. Elles présentent un risque d'incendie rapide et d'explosion, encadré par la réglementation ATEX. Une aspiration centralisée positionnée au plus près de l'outil capte les particules à la source. Le balayage à sec est interdit car il remet les poussières en suspension. Un nettoyage régulier des surfaces prévient l'accumulation.
- Installer une aspiration centralisée haute dépression au plus près de la fraise.
- Prohiber le balayage à sec et utiliser des aspirateurs industriels.
- Mettre en place une ventilation générale pour diluer les particules en suspension.
Échauffement, fusion et déformation de la mousse souple
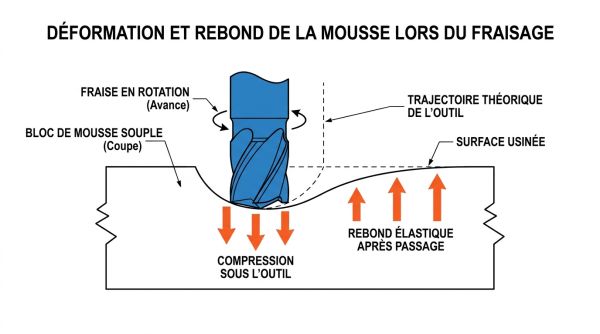
Un échauffement excessif fait fondre le polystyrène expansé ou extrudé, ce qui produit des bavures et élargit les tolérances. Les mousses souples se compriment sous l'outil puis rebondissent après le passage, créant un écart dimensionnel. Un refroidissement par air comprimé limite la fusion et améliore la netteté des arêtes. Un outil émoussé accentue le frottement et la chaleur.
- La compression sous l'outil réduit temporairement l'épaisseur usinée.
- Le rebond élastique après le passage agrandit les dimensions réelles.
- Un bridage excessif comprime les cellules et fausse la géométrie.
Choix de la fraise et état de surface
Les fraises 2 dents à grand espace d'évacuation empêchent le bourrage des copeaux et la surchauffe. Les fraises à bout sphérique créent des surfaces lisses sur les formes 3D galbées. Les fraises à coupe inversée limitent l'arrachement sur les faces supérieures. Des outils très affûtés tranchent nettement les cellules sans les comprimer. Un outil émoussé arrache la matière et dégrade l'état de surface.
- La fraise 2 dents en carbure sert à l'ébauche et à la finition générale.
- La fraise à bout sphérique longue flûte suit les courbes et les cavités.
- La fraise à coupe inversée préserve les bords supérieurs nets.
Tolérances dimensionnelles atteignables selon la densité de mousse
Les mousses rigides haute densité atteignent des tolérances de ±0,05 à ±0,2 mm, et jusqu'à ±0,05 mm en conditions optimisées. Les mousses souples basse densité dépassent souvent ±0,2 à ±0,5 mm, voire plus. Plusieurs facteurs influencent ces valeurs : la densité, la rigidité, le bridage, l'acuité de l'outil, l'échauffement et la stratégie d'usinage. Spécifier une tolérance plus serrée que nécessaire augmente le coût et le risque de rebut.
- Une densité élevée réduit la déformation sous l'outil et retient les cotes.
- Un bridage uniforme évite les compressions locales et les dérives.
- Un outil tranchant et une vitesse adaptée limitent l'arrachement et la fusion.
Quelles applications industrielles pour l'usinage de mousse sur mesure ?
L'usinage de mousse sur mesure couvre de nombreuses fonctions industrielles, du calage de précision à la protection antistatique. Les pièces usinées se retrouvent dans l'aéronautique, l'automobile, le médical, l'électronique, le packaging et le prototypage. Le tableau suivant regroupe les fonctions transverses les plus courantes.
| Fonction | Description |
|---|---|
| Calage / protection | Maintien de pièces fragiles, absorption des chocs et vibrations, protection antistatique |
| Kitting / rangement | Empreintes sur mesure pour outils et composants, lutte contre les oublis (FOD) |
| Isolation | Étanchéité, amortissement, absorption acoustique et thermique |
| Conditionnement de présentation | Housses, plateaux et inserts valorisant le produit |
| Prototypage / modélisation | Blocs et noyaux pour prototypes, modèles de fonderie, maîtres-modèles |
| Communication / PLV | Lettres en relief, logos découpés, présentoirs légers |
Calage et kitting en aéronautique et en défense
Les plateaux de kitting et les servantes d'atelier intègrent des empreintes usinées sur mesure pour ranger chaque outil ou composant. Cette organisation répond à la procédure FOD (Foreign Object Damage), qui vise à prévenir les oublis de pièces. Le calage des pièces sensibles absorbe les chocs et les vibrations pendant les opérations de maintenance ou de transport.
- Les empreintes sur mesure immobilisent les instruments de mesure et les calculateurs.
- La procédure FOD réduit le risque d'oubli d'un outil dans une zone critique.
- Le calage antistatique protège les composants électroniques des décharges.
Emballages de présentation et présentoirs publicitaires en mousse
Les housses et plateaux en mousse colorée ou floquée valorisent les produits de parfumerie, de joaillerie et de spiritueux. Ces supports offrent une présentation soignée tout en protégeant les objets. Les lettres en relief, les logos découpés et les présentoirs publicitaires légers exploitent la facilité de façonnage de la mousse.
- Les plateaux floqués maintiennent les flacons et écrins en position.
- Les lettres en relief décorent les vitrines et les stands d'exposition.
- Les présentoirs légers se manipulent et se stockent facilement.
Prototypage, modèles de fonderie et outillage de précision
Les blocs d'usinage en mousse polyuréthane rigide ou haute densité servent à fabriquer des prototypes, des modèles de fonderie et des maîtres-modèles. Le tooling board, avec sa stabilité dimensionnelle, se prête à l'outillage et aux gabarits de contrôle. Ces pièces reproduisent des formes complexes avant la production des pièces définitives.
- Les prototypes en mousse valident l'ergonomie et l'assemblage d'un produit.
- Les modèles de fonderie servent à créer des moules pour pièces métalliques.
- Les gabarits en tooling board contrôlent la géométrie de pièces usinées.
Quelles précautions de sécurité pour l'usinage de mousse en atelier ?
L'usinage de mousse en atelier expose les opérateurs à des poussières volatiles et à des vapeurs potentiellement toxiques. La réglementation ATEX encadre les atmosphères explosives. Le tableau suivant synthétise les exigences par domaine.
| Domaine | Exigence principale |
|---|---|
| Poussières | Aspiration à la source + ATEX + interdiction balayage à sec |
| Air / vapeurs | Ventilation générale + captage à la source + filtration |
| Respiratoire | FFP2/FFP3 ou cartouches gaz/vapeurs selon l'exposition |
| Yeux | Lunettes étanches aux particules |
| Peau / mains | Gants + combinaisons ajustées + protection cutanée |
| Machine | Carter + interverrouillage + arrêt d'urgence + zone dégagée |
| Documentaire | DVR obligatoire, mise à disposition des autorités |
| Formation | Information et formation obligatoires des opérateurs |
Risques liés aux poussières et aux vapeurs toxiques
Les poussières de mousse, légères et volatiles, présentent un risque d'incendie rapide et d'explosion, couvert par la réglementation ATEX. Le balayage à sec reste interdit car il remet les particules en suspension. La découpe thermique, comme le fil chaud ou le laser, dégage des gaz toxiques : des isocyanates pour le polyuréthane, et de l'acide cyanhydrique ou du monoxyde de carbone en cas de surchauffe.
- Les poussières en suspension forment un nuage explosif dans certaines proportions.
- Les équipements électriques installés en zone ATEX doivent être certifiés.
- Un captage à la source sur les machines CNC réduit l'exposition aux vapeurs.
Aspiration centralisée, ventilation et équipements de protection individuelle
Une aspiration centralisée positionnée au plus près de l'outil capte les poussières avant leur dispersion. La ventilation générale de l'atelier dilue les particules résiduelles. Le captage à la source, avec hotte ou caisson ventilé, s'impose pour les procédés thermiques. Les opérateurs portent un masque FFP2 ou FFP3 pour les poussières, et un masque à cartouches pour les vapeurs chimiques. Les lunettes étanches, les gants, les vêtements ajustés et les chaussures de sécurité complètent la protection. Les machines doivent comporter des carters, un interverrouillage et un arrêt d'urgence accessible.
- Le masque FFP2 ou FFP3 filtre les poussières fines de mousse.
- Le masque à cartouches protège des isocyanates lors des découpes thermiques.
- Les vêtements ajustés évitent l'accrochage sur les broches en rotation.
- Les chaussures de sécurité protègent des chutes d'outils ou de blocs.
Quand recourir à une entreprise de sous-traitance d’usinage de mousse ?
Le recours à une entreprise de sous-traitance d’usinage est pertinent lorsque la fabrication de pièces en mousse nécessite des équipements spécifiques, une précision élevée ou des formes complexes. Le prestataire peut prendre en charge tout ou partie du processus, depuis la programmation jusqu’au contrôle final.
La sous-traitance d’usinage est notamment adaptée pour :
- réaliser des prototypes, moules, modèles ou pièces techniques en mousse ;
- Usiner des formes complexes sur centre CNC, notamment pour des applications d’usinage 3d de mousse technique.
- atteindre des tolérances dimensionnelles serrées ;
- produire des petites, moyennes ou grandes séries avec une bonne répétabilité ;
- travailler des mousses rigides ou haute densité nécessitant un outillage adapté ;
- éviter l’investissement dans des machines CNC, des outils de coupe et des systèmes d’aspiration ;
- bénéficier de compétences en CAO, FAO, choix des fraises et réglage des paramètres de coupe ;
- obtenir des opérations d’ébauche, de finition et de contrôle dimensionnel réalisées par un même prestataire.
Questions fréquentes sur l'usinage de mousse technique
Quelle densité de mousse choisir pour l'usinage CNC ?
Une densité minimale de 100 kg/m³ est recommandée pour usiner des plaques avec une tenue correcte. Pour fabriquer un moule, une densité de 100 à 250 kg/m³ convient dans la plupart des cas. Une densité supérieure à 250 kg/m³ s'impose pour un usinage de très haute précision.
Peut-on usiner la mousse polyuréthane au laser ?
La découpe laser reste possible mais dégage des isocyanates et exige un captage à la source. Pour le polyuréthane, le fraisage CNC ou la découpe jet d'eau représentent des alternatives plus sûres. La découpe thermique doit être validée selon la mousse et l'installation.
Comment éviter que la mousse fonde pendant l'usinage ?
Utiliser des outils très affûtés, une broche à grande vitesse entre 15 000 et 24 000 tr/min, une avance douce et des passes multiples réduit l'échauffement. Un refroidissement par air comprimé limite la fusion, surtout sur polystyrène expansé ou extrudé.
Quel est le coût de l'usinage de mousse ?
Compter entre 50 et 300 euros par pièce pour une découpe sur mesure unitaire ou en petite série. Le coût diminue en grande série grâce à l'amortissement des frais de démarrage, estimés entre 50 et 150 euros par lancement.
Quelle tolérance dimensionnelle attendre en usinage de mousse ?
Les mousses rigides haute densité atteignent ±0,05 à ±0,2 mm, et jusqu'à ±0,05 mm en conditions optimisées. Les mousses souples basse densité présentent des tolérances de ±0,2 à ±0,5 mm ou plus, en raison de leur déformation.