Sommaire
- Pourquoi installer une presse à briquettes en menuiserie ?
- Quels déchets de menuiserie peut-on briqueter ?
- Quelle capacité choisir selon la taille de la menuiserie ?
- Quels critères vérifier avant l'achat d'une presse à briquettes pour menuiserie ?
- Comment intégrer la presse à l'installation de menuiserie ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Pourquoi installer une presse à briquettes en menuiserie ?
- Quels déchets de menuiserie peut-on briqueter ?
- Quelle capacité choisir selon la taille de la menuiserie ?
- Quels critères vérifier avant l'achat d'une presse à briquettes pour menuiserie ?
- Comment intégrer la presse à l'installation de menuiserie ?
Temps de lecture estimé : 8min
💡 L'essentiel à retenir :
- Une presse à briquettes adaptée à une menuiserie se choisit en priorité selon la nature des déchets, leur taux d'humidité et le volume quotidien à traiter.
- Les presses hydrauliques acceptent une humidité allant de 8 à 17 %, tandis que les modèles à extrusion chauffée exigent une plage plus stricte, souvent entre 8 et 12 %.
- La granulométrie des matières conditionne le choix : certaines presses mécaniques tolèrent des particules de 1 à 12 mm, alors que les modèles à extrusion requièrent une matière plus fine, généralement inférieure à 3 à 8 mm selon les fabricants.
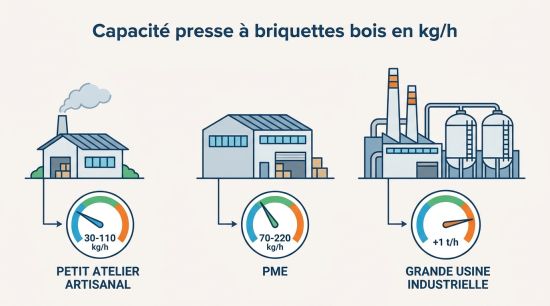
- Les débits typiques s'échelonnent de 30 à 110 kg/h pour les ateliers artisanaux, de 70 à 220 kg/h pour les menuiseries de taille moyenne, et dépassent 1 t/h pour les grandes lignes industrielles.
- Les puissances installées varient de 7,5 à 10 kW pour les modèles courants, et atteignent 50 à 100 kW et plus pour les lignes haute capacité.
- L'intégration réussie passe par un enchaînement aspiration/dépoussiérage → silo/trémie → vis d'alimentation → presse → refroidissement/coupe → stockage, avec une vigilance ATEX sur les poussières combustibles.
Une menuiserie génère en continu des volumes importants de sciure, de copeaux et de poussières fines. Ces déchets bois occupent de la place, compliquent la logistique et représentent un coût d'enlèvement récurrent. Installer une presse à briquettes permet de compacter ces résidus, de réduire les rotations de bennes et de valoriser la matière en combustible ou en briquettes revendables. Le bon choix repose sur trois axes : la nature et l'état des déchets, la capacité nécessaire selon la taille de l'atelier, et les conditions d'intégration au circuit de dépoussiérage existant.
Obtenez un devis pour une presse à briquettes
Pourquoi installer une presse à briquettes en menuiserie ?
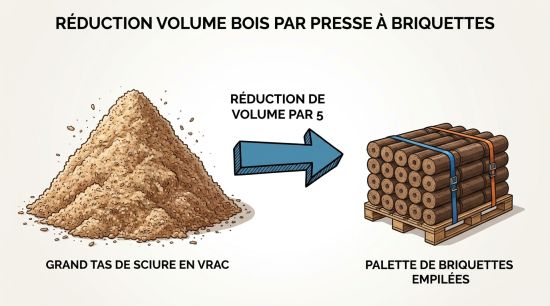
Le briquetage répond à des problèmes concrets d'atelier. Les copeaux et sciures en vrac occupent un volume important par rapport à leur masse. La valorisation des copeaux et sciures avec une presse à briquettes permet de réduire fortement ce volume, avec dans certains cas un facteur de réduction pouvant atteindre cinq. Cela se traduit par moins de bennes à vider, moins de manutention et une meilleure propreté des zones de travail. Les principaux gains atelier identifiés sont les suivants :
- Réduction des fréquences d'enlèvement des déchets bois et donc des coûts associés.
- Amélioration de la sécurité et de la propreté en limitant les accumulations de matières combustibles.
- Stockage facilité grâce à des briquettes uniformes, empilables sur palette, en rack ou en big-bag.
- Valorisation possible des briquettes comme combustible en autoconsommation (chauffage de l'atelier) ou revente à des tiers.
Gestion des sciures
La sciure issue des scies circulaires et des ponceuses présente une granulométrie fine et homogène, ce qui en fait une matière particulièrement stable pour le compactage. Son écoulement régulier dans la trémie d'alimentation réduit les risques de pontage et permet une production de briquettes constante. Un atelier qui génère majoritairement de la sciure de coupe tire rapidement bénéfice de l'opération, avec des briquettes denses et de bonne tenue.
Gestion des copeaux
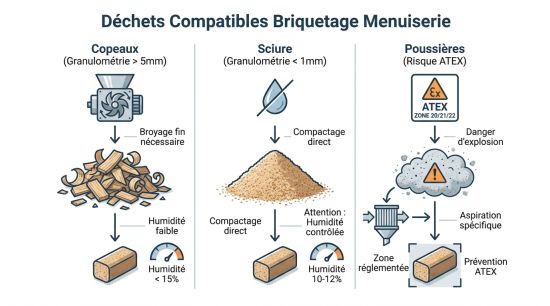
Les copeaux de rabotage ou d'usinage CNC sont plus volumineux et hétérogènes que la sciure. Leur densité apparente faible peut provoquer des phénomènes de voûte dans la trémie d'alimentation. Selon le modèle de presse retenu, un pré-broyage ou un criblage peut s'avérer nécessaire pour ramener la taille des particules dans la plage acceptée par la machine. Une vis d'extraction adaptée au type de copeau facilite l'alimentation et évite les interruptions de production.
Réduction des volumes de déchets
La densification transforme un résidu encombrant en un produit manutentionnable. Un mètre cube de copeaux vrac représente environ 150 kg de matière. Une fois briqués, ces mêmes 150 kg tiennent sur une surface de stockage nettement inférieure. En pratique, cela change l'organisation de l'atelier : les briquettes peuvent être stockées sur des palettes au sol, dans des racks métalliques ou conditionnées en big-bags pour faciliter la reprise par un preneur externe.
Vous êtes fournisseur de presse à briquettes ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels déchets de menuiserie peut-on briqueter ?
| Déchet | Risque principal | Action amont recommandée |
|---|---|---|
| Copeaux d'usinage | Granulométrie variable, voûte trémie | Criblage ou pré-broyage selon modèle |
| Sciures de coupe | Peu de risque, flux homogène | Contrôle humidité |
| Poussières d'aspiration | Explosibilité, colmatage | Filtration ATEX, contrôle captation |
| Déchets de bois broyés | Indésirables (agrafes, contaminants) | Tri, séparation amont |
Copeaux d'usinage
Les copeaux issus du rabotage, du dégauchissage ou de l'usinage CNC varient en taille selon les opérations et les essences travaillées. Certaines presses acceptent des particules jusqu'à 12 mm, d'autres nécessitent un flux plus fin. Avant achat, il convient de vérifier la granulométrie maximale admissible du modèle envisagé et de prévoir, si besoin, un crible intermédiaire entre le silo de collecte et la trémie de la presse.
Sciures de coupe
La sciure produite par les scies à ruban, les scies panneaux ou les scies circulaires est généralement fine et homogène. Elle s'adapte bien aux presses hydrauliques comme aux modèles à extrusion. C'est le flux le plus simple à valoriser par briquetage, à condition de maintenir son humidité dans la plage acceptée par la machine.
Poussières d'aspiration
Les poussières fines collectées par le réseau de dépoussiérage présentent un double enjeu. D'un côté, elles constituent une matière tout à fait compactable. De l'autre, leur finesse les rend potentiellement explosibles en suspension dans l'air. Les installations qui intègrent directement les poussières d'aspiration dans le circuit de briquetage doivent être conçues avec des composants conformes aux exigences de la directive ATEX.
Déchets de bois broyés
Les chutes broyées peuvent provenir de découpes, d'éléments en fin de vie ou de chutes de fabrication. Une machine à briqueter pour bois nécessite une matière suffisamment homogène : une granulométrie trop grossière peut provoquer des bourrages dans la chambre de compression. Il faut également exclure les éléments contenant des agrafes métalliques, des stratifiés, des résines ou des colles, qui risquent d'endommager la presse et de réduire la qualité des briquettes produites.
Quelle capacité choisir selon la taille de la menuiserie ?
Menuiserie artisanale
Un atelier artisanal avec quelques machines produit généralement un volume de déchets modéré, souvent traitable en deux à quatre heures de briquetage par jour. Les presses compactes avec un débit de 30 à 110 kg/h et une puissance installée de 3 à 10 kW couvrent ce besoin. Ces machines fonctionnent souvent en alimentation manuelle ou semi-automatique depuis une trémie de petite capacité, sans nécessiter de silo de stockage volumétrique. L'objectif principal est de réduire les enlèvements de bennes sans investir dans une ligne automatisée.
Menuiserie de taille moyenne
Une menuiserie de taille intermédiaire, avec un parc de machines plus étoffé et une production en continu, a besoin d'un flux d'alimentation stable. Les modèles affichant un débit de 70 à 220 kg/h, avec une puissance hydraulique de l'ordre de 7,5 à 10 kW, répondent à cette configuration. L'intégration d'un silo de stockage amont et d'une vis d'alimentation automatique garantit la continuité du processus sans intervention manuelle fréquente. La maintenance préventive s'intègre alors dans un planning hebdomadaire pour éviter les arrêts non planifiés.
Grande menuiserie industrielle
Les sites à forte production continue requièrent des lignes à haut débit dépassant 1 t/h, avec des exemples documentés entre 1 200 et 1 800 kg/h pour les lignes les plus dimensionnées. Les puissances installées atteignent 50 à 100 kW et plus. Ces installations intègrent un refroidissement des briquettes en sortie, une scie de coupe pour calibrer la longueur, un convoyeur d'évacuation et un système d'emballage ou de palettisation. La redondance des équipements d'alimentation et la disponibilité des pièces d'usure (joints, pistons, bagues) sont des critères de sélection au même titre que le débit annoncé.
Quels critères vérifier avant l'achat d'une presse à briquettes pour menuiserie ?
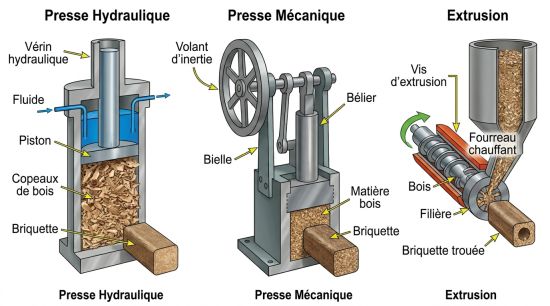
Avant l'achat d'une presse à briquettes un modèle, il convient de formaliser un cahier des charges en balayant cinq paramètres clés. Ce tour d'horizon permet également de choisir la technologie la plus adaptée au profil de l'atelier. Les trois principales technologies disponibles en menuiserie :
- Presse hydraulique (oléodynamique) : technologie répandue, tolérante sur l'humidité (8–17 %) et la granulométrie (jusqu'à 12 mm selon modèles). Pressions de travail élevées (600 à 800 bars), briquettes cylindriques de Ø 60 à 70 mm. Adaptée à la majorité des profils de menuiserie.
- Presse mécanique haute capacité : débits plus élevés, souvent retenue pour les lignes industrielles. Accepte des matières plus variées, avec une fiabilité liée à la qualité de l'alimentation.
- Extrusion chauffée (type Pini Kay) : briquettes très denses à trou central, haute valeur combustible. Contraintes matière strictes : humidité 8–12 %, granulométrie souvent inférieure à 3–8 mm. À éviter si la matière est trop humide ou trop grossière sans traitement amont.
Volume de déchets
La méthode de dimensionnement en trois étapes : estimer la masse journalière de déchets produits (en kg/j), diviser par le nombre d'heures de fonctionnement prévues pour la presse, puis ajouter 20 à 30 % de marge. Par exemple, un atelier générant 400 kg/j de copeaux et sciures, avec une presse fonctionnant 5 heures par jour, a besoin d'un débit minimal de 80 kg/h avant marge, soit environ 100 kg/h en débit cible.
Taux d'humidité
Le taux d'humidité est le critère le plus souvent à l'origine de problèmes en production. Une matière trop humide donne des briquettes friables, qui s'effritent à la sortie de la presse. Une matière trop sèche peut provoquer des bourrages par excès de friction dans la chambre de compression.
- Humidité inférieure à 15 % : plage généralement recommandée pour les presses hydrauliques.
- Humidité 8–17 % : plage optimale citée pour certains modèles oléodynamiques.
- Humidité 8–12 % : plage exigée pour les presses à extrusion chauffée.
- Symptôme de matière trop humide : briquettes molles, surface craquelée, collage en sortie.
- Symptôme de matière trop sèche : bourrages fréquents, surchauffe de la chambre.
Granulométrie des matières
La taille des particules détermine directement la compatibilité avec la technologie choisie. Une presse hydraulique peut traiter des copeaux jusqu'à 12 mm selon les modèles, ce qui couvre la majorité des flux de rabotage et de sciage. Les presses à extrusion exigent quant à elles une matière beaucoup plus fine, souvent inférieure à 3 à 8 mm selon les fabricants, ce qui peut imposer un broyeur fin en amont.
Débit de briquetage
Le débit annoncé par les fabricants est mesuré dans des conditions de matière optimales. En conditions réelles, la granulométrie hétérogène, l'humidité variable et la densité apparente de la matière peuvent réduire ce débit de 20 à 30 %. Pour valider les performances sur la matière de l'atelier, certains fournisseurs proposent un essai de pressage sur échantillon, qui permet de vérifier la compressibilité et la tenue des briquettes obtenues. Les débits typiques restent de 30 à 110 kg/h pour les petites presses, 70 à 220 kg/h pour les modèles intermédiaires, et au-delà de 1 t/h pour les lignes industrielles.
Puissance électrique
Les presses hydrauliques pour menuiserie fonctionnent sur du 400 V triphasé. Les modèles courants consomment entre 7,5 et 10 kW de puissance totale installée. Avant l'installation, il faut vérifier la capacité de l'armoire électrique de l'atelier, la section des câbles d'alimentation et la présence des protections appropriées (disjoncteur magnétothermique, protection contre les courts-circuits). Les lignes industrielles, avec des puissances de 50 à 100 kW et plus, nécessitent une étude électrique spécifique et peuvent impliquer un renforcement du poste de livraison.
Comment intégrer la presse à l'installation de menuiserie ?
L'intégration d'une presse à briquettes dans un atelier de menuiserie suit un schéma logique de flux qui conditionne la fiabilité de l'ensemble de l'installation.
Schéma d'intégration type : Aspiration/dépoussiérage → Silo ou trémie de stockage → Vis d'alimentation → Presse à briquettes → Refroidissement des briquettes → Coupe/calibrage → Stockage ou conditionnement
Schéma d'intégration type : Aspiration/dépoussiérage → Silo ou trémie de stockage → Vis d'alimentation → Presse à briquettes → Refroidissement des briquettes → Coupe/calibrage → Stockage ou conditionnement
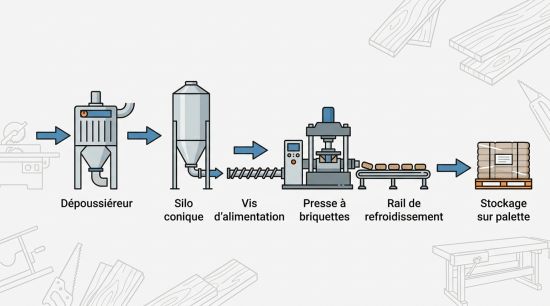
Chaque étape génère ses propres contraintes :
- Aspiration/dépoussiérage : le réseau doit transporter les déchets à une vitesse d'air d'au moins 20 m/s pour éviter les dépôts dans les conduits. Les écluses rotatives entre le filtre et le silo garantissent l'étanchéité et la sécurité ATEX.
- Silo ou trémie : le stockage tampon absorbe les variations de flux entre les machines et la presse. Un silo placé à l'extérieur réduit le risque incendie dans l'atelier. Le volume du silo doit couvrir au moins une demi-journée de production pour éviter les arrêts de la presse.
- Vis d'alimentation : elle assure le transfert régulier de la matière vers la chambre de compression. Son dimensionnement dépend du débit de la presse et de la densité apparente du matériau. Une vis sous-dimensionnée entraîne des arrêts par manque de matière ; une vis sur-dimensionnée risque de créer des bourrages en tête de chambre.
- Refroidissement : les briquettes sortent chaudes de la presse, en particulier avec les technologies à extrusion. Un convoyeur de refroidissement à l'air libre permet de stabiliser la briquette avant stockage et d'éviter la reprise d'humidité.
- Stockage : les briquettes peuvent être stockées en vrac dans une zone dédiée, conditionnées en big-bags ou palettisées. Le choix du mode de stockage dépend du débouché retenu (autoconsommation ou revente).
Nos presses à briquettes les plus populaires sur hellopro.fr
 Presses à briquettes
Prix sur demande
Envoyer un message
 Presse à briquette
Prix sur demande
Envoyer un message



Prix sur demande
Envoyer un message