Sommaire
- Comment fonctionne une presse à briquettes, étape par étape ?
- Quelles différences entre presse hydraulique et mécanique ?
- Quelles matières peut compacter une presse à briquettes ?
- Quels paramètres influencent la qualité des briquettes produites ?
- Comment intégrer une presse à briquettes dans une ligne industrielle ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Comment fonctionne une presse à briquettes, étape par étape ?
- Quelles différences entre presse hydraulique et mécanique ?
- Quelles matières peut compacter une presse à briquettes ?
- Quels paramètres influencent la qualité des briquettes produites ?
- Comment intégrer une presse à briquettes dans une ligne industrielle ?
Temps de lecture estimé : 9min
💡 Ce qu'il faut retenir :
- Une presse à briquettes transforme des résidus en vrac (sciure, copeaux métalliques, biomasse, déchets broyés) en blocs denses via un cycle en 5 étapes : alimentation, convoyage, précompression, compactage haute pression et éjection.
- Le taux d'humidité conditionne directement la qualité des briquettes : pour le bois et la sciure, l'objectif est généralement inférieur à 15 %, avec un optimum souvent cité à moins de 13 %.
- Les pressions de compactage industrielles atteignent des niveaux élevés, pouvant dépasser 1 000 à 1 200 kg/cm² selon les sources et les technologies, en particulier pour les métaux ferreux.
- La presse hydraulique se distingue par sa capacité de maintien en pression, ce qui améliore la densité et la tenue mécanique des briquettes, au prix d'un débit légèrement réduit par rapport à une presse mécanique à volant.
- Augmenter le débit de production réduit le temps de séjour en chambre de compactage et peut diminuer la densité finale des briquettes : le compromis débit/densification doit être ajusté selon la matière et l'usage.
- Les copeaux métalliques humides ou huileux nécessitent une installation adaptée à la séparation des fluides de coupe, permettant de récupérer les lubrifiants et de réduire l'humidité résiduelle avant le briquetage.
Le briquetage permet de transformer des matières résiduelles encombrantes en blocs denses, faciles à manipuler, à stocker et à valoriser. Une presse à briquettes compacte la matière sous forte pression afin de former des briquettes régulières et résistantes. Ce guide présente son fonctionnement étape par étape, les principales technologies disponibles, les matières compatibles et les paramètres qui influencent la qualité des briquette
Obtenez un devis pour une presse à briquettes
Comment fonctionne une presse à briquettes, étape par étape ?
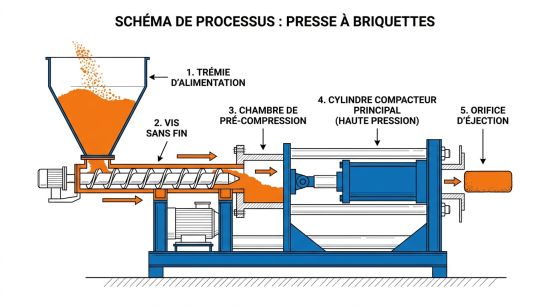
Le cycle d'une presse à briquettes suit une logique en cinq étapes successives, reproductible quel que soit le type de technologie retenu :
- Alimentation de la trémie avec la matière préparée (sciure, copeaux, biomasse broyée).
- Convoyage et dosage vers la chambre de préchargement, souvent par vis sans fin.
- Précompression : un poussoir ou un premier piston tasse la matière avant la compression principale.
- Compactage haute pression dans la chambre ou la matrice, par piston hydraulique, vis ou rouleaux selon la machine.
- Éjection de la briquette formée, évacuée par gravité ou convoyage automatique.
Alimentation matière, trémie et régularité du flux
La trémie reçoit la matière en amont du cycle. Sa conception influence directement la régularité du flux vers la zone de compactage. Un débit d'alimentation instable provoque des variations de densité d'une briquette à l'autre et augmente le risque de bourrage. Pour éviter le pontage (formation de voûtes dans la trémie), certaines installations utilisent des agitateurs mécaniques ou des systèmes de détection de niveau. La vitesse d'alimentation se règle selon la granulométrie et la densité apparente de la matière : une sciure fine remplit la chambre différemment de copeaux de bois grossiers. Un flux régulier est la condition première d'une production stable. Sur les lignes continues, le convoyage est motorisé et synchronisé avec le cycle de compactage.
Précompression et montée progressive de la pression
Avant la compression principale, une phase de précompression tasse la matière dans la chambre. Cela permet d'éliminer l'air piégé entre les particules et d'amorcer la densification. Cette étape réduit aussi les émissions de poussières, car la matière est rapidement confinée.
La montée progressive de la pression évite les chocs mécaniques sur le piston ou le vérin et améliore l'homogénéité de la briquette. À l'inverse, une montée trop rapide peut générer des fractures internes, visibles à l'éjection sous forme de fissures. La précompression contribue directement à la réduction de volume : selon les matières, le rapport volume initial sur volume final peut dépasser un facteur 5 à 10 pour les biomasses légères.
La montée progressive de la pression évite les chocs mécaniques sur le piston ou le vérin et améliore l'homogénéité de la briquette. À l'inverse, une montée trop rapide peut générer des fractures internes, visibles à l'éjection sous forme de fissures. La précompression contribue directement à la réduction de volume : selon les matières, le rapport volume initial sur volume final peut dépasser un facteur 5 à 10 pour les biomasses légères.
Compactage haute pression dans chambre ou matrice
C'est la phase centrale du briquetage. Le piston ou le vérin hydraulique pousse la matière dans une chambre fermée ou une matrice, et applique la pression de compactage maximale.
La forme de la briquette est définie par la matrice : cylindrique, rectangulaire ou en coussinet selon les applications. L'usure de la matrice influe sur la régularité dimensionnelle et la tenue mécanique des briquettes produites.
Pour les métaux ferreux, les pressions exercées sont particulièrement élevées. Les valeurs citées dans la littérature industrielle font état de niveaux pouvant atteindre 250 à 400 MPa pour l'acier et la fonte, soit des ordres de grandeur de 1 000 à 1 200 kg/cm² selon les configurations. Ces valeurs varient selon la machine et la matière. Pour l'aluminium ou le cuivre, des pressions de 150 à 250 MPa sont généralement suffisantes.
La forme de la briquette est définie par la matrice : cylindrique, rectangulaire ou en coussinet selon les applications. L'usure de la matrice influe sur la régularité dimensionnelle et la tenue mécanique des briquettes produites.
Pour les métaux ferreux, les pressions exercées sont particulièrement élevées. Les valeurs citées dans la littérature industrielle font état de niveaux pouvant atteindre 250 à 400 MPa pour l'acier et la fonte, soit des ordres de grandeur de 1 000 à 1 200 kg/cm² selon les configurations. Ces valeurs varient selon la machine et la matière. Pour l'aluminium ou le cuivre, des pressions de 150 à 250 MPa sont généralement suffisantes.
Éjection, refroidissement et manipulation des briquettes
Après le compactage, la pression se relâche progressivement et la briquette est éjectée par un poussoir ou libérée par l'ouverture de la chambre. Elle tombe sur un convoyeur ou dans un bac de collecte. À la sortie de presse, les briquettes de biomasse peuvent atteindre 70 à 90 °C en raison de la chaleur générée par frottement. Un refroidissement à l'air libre ou forcé stabilise la forme et réduit l'humidité résiduelle en surface avant le stockage. Les contrôles visuels à réaliser en sortie de machine concernent la régularité de forme, l'absence de fissures longitudinales et la friabilité de surface. Une briquette friable indique généralement une pression insuffisante, une humidité hors plage ou une matière trop hétérogène.
Vous êtes fournisseur de presse à briquettes ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelles différences entre presse hydraulique et mécanique ?
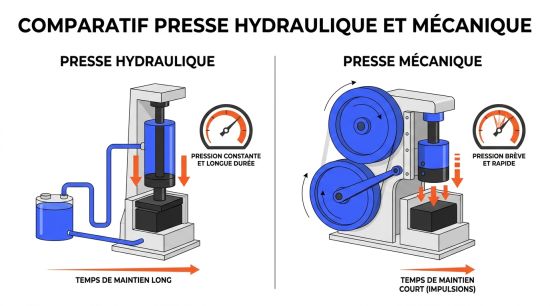
Maintien en pression hydraulique et temps de cycle
La presse hydraulique actionne un vérin via un circuit d'huile sous pression, selon le principe de Pascal. Sa caractéristique distinctive est sa capacité à maintenir la pression pendant un temps défini après la compression : cette phase de maintien dure généralement 3 à 8 secondes, selon la matière et la configuration. Ce maintien améliore la densité interne de la briquette et sa tenue mécanique, car les particules ont le temps de se lier sous contrainte. Un maintien trop court produit des briquettes poreuses et friables. À l'inverse, un maintien prolongé allonge le temps de cycle et réduit le débit de production : c'est le principal compromis à ajuster.
La différence entre une presse hydraulique et une presse mécanique tient notamment à ce fonctionnement. La presse mécanique à volant d'inertie ne maintient pas la pression : le piston comprime la matière puis repart immédiatement. Elle offre ainsi une cadence plus élevée, adaptée aux matières homogènes traitées en grande série. La presse hydraulique se montre plus polyvalente face aux matières dont la granulométrie ou l'humidité varie, ainsi qu'au briquetage de métaux durs nécessitant une force élevée et réglable.
La presse à vis, basée sur une extrusion continue, convient particulièrement à la biomasse sèche. La pression et la chaleur générée par les frottements favorisent l'activation des liants naturels comme la lignine. Elle assure un fonctionnement continu, mais offre généralement moins de flexibilité sur la forme des briquettes.
Quelles matières peut compacter une presse à briquettes ?
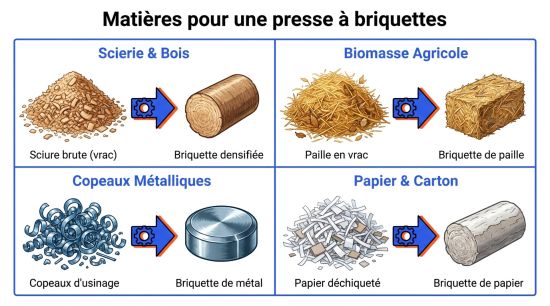
Sciure et copeaux de bois, humidité et séchage
La sciure et les copeaux de bois sont couramment compactés avec une machine à briquettes pour copeaux de bois. Le taux d'humidité doit généralement rester inférieur à 15 %, avec un optimum situé entre 10 et 13 % selon les machines et les essences. Si la matière est trop humide, un séchage préalable est nécessaire. Si elle est trop sèche, la briquette risque de devenir friable. La lignine naturellement présente dans le bois agit comme liant sous l'effet de la pression et de la chaleur. Le briquetage de la sciure ne nécessite donc généralement pas d'ajout de liant.
Résidus de biomasse, paille et préparation granulométrique
La paille et les tiges végétales nécessitent un broyage préalable avant d'être introduites dans une presse à briquettes. La longueur de coupe recommandée se situe généralement entre 20 et 30 mm pour garantir un remplissage homogène de la chambre et éviter les pontages. L'humidité de la paille fraîche peut dépasser 20 %. Une phase de séchage ou de stockage aéré est souvent nécessaire avant le briquetage. Une fois séchée et broyée, la biomasse agricole peut être compactée avec ou sans liant selon la technologie utilisée : les presses à vis à haute pression permettent souvent de se passer d'adjuvant. La variabilité des résidus de biomasse (composition, densité apparente, humidité saisonnière) impose des ajustements réguliers des paramètres machine. Les débits varient selon les machines, allant de 30 à 250 kg/h pour les presses compactes, jusqu'à plus de 1 500 kg/h sur les installations industrielles.
Copeaux métalliques, réduction de volume et fluides
Le briquetage des copeaux métalliques permet de réduire leur volume, de faciliter leur transport et leur recyclage, et de récupérer une partie des huiles ou fluides de coupe. Les copeaux sont ainsi transformés en briquettes denses et faciles à stocker. Les copeaux d'acier, de fonte, d'aluminium, de cuivre ou de laiton peuvent être compactés à froid sans ajout de liant. La forte pression suffit à former des briquettes solides. Lorsque les copeaux contiennent de l'huile ou des fluides de refroidissement, ceux-ci peuvent être récupérés pendant le pressage, puis filtrés et éventuellement réutilisés.
Déchets industriels broyés, papier et plastiques sélectionnés
Certains déchets industriels comme le papier, le carton ou des plastiques rigides sélectionnés peuvent être briquetés sous conditions. La taille des particules doit rester inférieure à 50 mm pour garantir un remplissage correct de la chambre et un compactage homogène. L'hétérogénéité des déchets industriels broyés constitue le principal facteur de risque : des particules de natures trop différentes produisent des briquettes de densité variable et de faible cohésion. Un liant ou un contrôle renforcé du process peut être nécessaire selon la composition du lot.
Quels paramètres influencent la qualité des briquettes produites ?
Taux d'humidité, cohésion et risques de fissuration
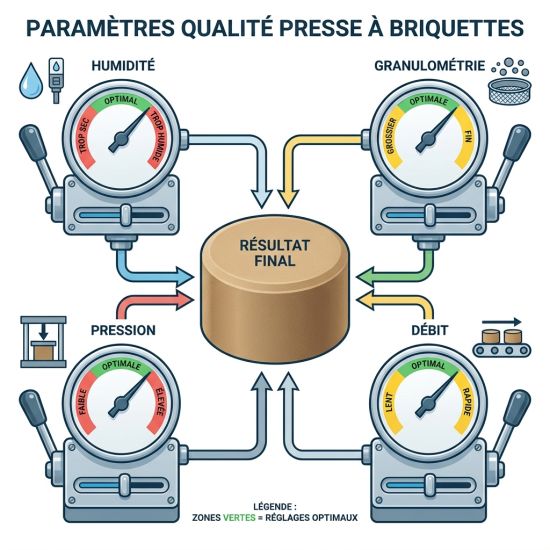
Le taux d'humidité agit directement sur la plasticité de la matière et donc sur sa capacité à se lier sous pression. Pour le bois, la plage de fonctionnement se situe entre 8 et 15 % : en dessous, la matière est trop sèche pour former un bloc cohérent ; au-dessus, la vapeur générée pendant le pressage crée des contraintes internes qui fissurent la briquette au refroidissement. Un taux d'humidité trop élevé allonge aussi le temps de séchage après briquetage et réduit le pouvoir calorifique des briquettes destinées à la valorisation énergétique. Un suivi régulier par humidimètre en entrée de trémie est recommandé pour anticiper les dérives et ajuster si nécessaire les paramètres machine.
Granulométrie, densité apparente et alimentation régulière
La granulométrie des particules influe sur la densité apparente de la matière en vrac et sur la façon dont elle remplit la chambre de compactage. Des fines trop abondantes améliorent la compacité initiale mais peuvent rendre l'alimentation difficile et provoquer des pontages. Des particules trop grosses créent des vides dans la chambre et produisent des briquettes moins denses. Un broyage préalable permet d'homogénéiser la granulométrie et d'améliorer la constance de la production. Pour les copeaux métalliques longs ou filamenteux issus du tournage, un déchiquetage ou un broyeur à copeaux en amont de la presse réduit les risques de bourrages et améliore la densification.
Pression de compactage, densité et tenue mécanique
La pression de compactage est le principal levier pour atteindre la densité cible. Une pression insuffisante produit des briquettes poreuses, friables et instables au stockage. Une pression trop élevée peut fracturer la matière ou endommager la matrice. Pour les métaux ferreux, les pressions requises sont nettement supérieures à celles des biomasses. Les valeurs observées en briquetage industriel de l'acier et de la fonte se situent entre 250 et 400 MPa, soit des ordres de grandeur de 1 000 à 1 200 kg/cm² selon les sources. Ces repères restent indicatifs : les valeurs réelles dépendent de la machine, de la matrice, de la granulométrie et du métal concerné. Il est recommandé de se référer aux spécifications du fournisseur d'équipement pour chaque application.
Débit de production et compromis avec la densification
Plus le débit augmente, moins la matière reste longtemps sous pression. Sur une presse hydraulique, un temps de maintien plus court peut donc réduire la densité et la solidité des briquettes. Le débit varie fortement selon les équipements : environ 30 à 250 kg/h pour une presse compacte d'atelier et jusqu'à 1 500 à 4 800 kg/h pour certaines lignes industrielles. Le réglage doit trouver un équilibre entre débit, pression et densité des briquettes, en fonction de la matière à compacter.
Comment intégrer une presse à briquettes dans une ligne industrielle ?
Intégration industrielle, automatisation et exploitation en ligne
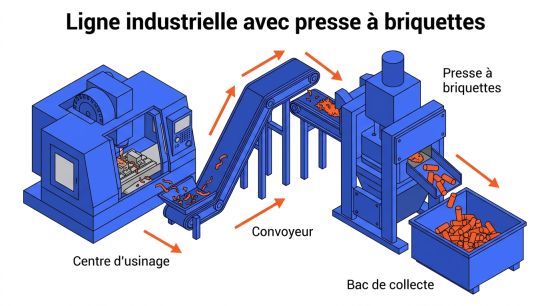
Une presse à briquettes peut fonctionner de façon autonome ou s'intégrer dans une ligne de production continue. En configuration ligne, elle reçoit la matière par convoyeur ou aspiration depuis les machines d'usinage ou de découpe, et évacue les briquettes automatiquement vers un bac ou un convoyeur de sortie. Sur les installations bien dimensionnées, la machine fonctionne en continu, 24 h/24, avec un pilotage par automate. Les paramètres ajustables incluent la pression, le temps de maintien, la vitesse d'alimentation et la longueur de briquette. Avant l'installation, il convient de vérifier la compatibilité de la matière (granulométrie, humidité, présence de fluides), l'espace disponible pour les auxiliaires hydrauliques, et la capacité électrique requise.
Surveillance, maintenance et points de sécurité opérationnels
Le maintien en bon état d'une presse à briquettes repose sur des contrôles réguliers et ciblés :
- Le niveau et la propreté de l'huile hydraulique doivent être vérifiés selon la fréquence préconisée par le fabricant, ainsi que l'état des filtres et des joints.
- La matrice et la vis d'alimentation sont les pièces d'usure les plus exposées : leur état conditionne la régularité dimensionnelle et la densité des briquettes.
- L'alimentation en matière doit rester régulière : une trémie trop vide ou en pontage provoque des cycles à vide et des contraintes anormales sur le piston.
- Les arrêts de sécurité (fin de course, capteurs de pression, protections mécaniques) doivent être testés périodiquement et ne jamais être contournés.
Nos presses à briquettes les plus populaires sur hellopro.fr
 Presses à briquettes
Prix sur demande
Envoyer un message
 Presse à briquette
Prix sur demande
Envoyer un message



Prix sur demande
Envoyer un message