- Pourquoi le briquetage réduit-il les coûts en atelier ?
- Quels déchets de bois peut-on transformer en briquettes ?
- Comment préparer les copeaux et sciures avant le compactage ?
- Quelles technologies de presses à briquettes choisir ?
- Comment dimensionner le débit et la capacité de la presse à briquettes ?
- Quelles règles de sécurité et ATEX anticiper ?
- Quelle maintenance et quels consommables prévoir ?
- Comment valoriser les briquettes en sortie d'atelier ?
- Pourquoi le briquetage réduit-il les coûts en atelier ?
- Quels déchets de bois peut-on transformer en briquettes ?
- Comment préparer les copeaux et sciures avant le compactage ?
- Quelles technologies de presses à briquettes choisir ?
- Comment dimensionner le débit et la capacité de la presse à briquettes ?
- Quelles règles de sécurité et ATEX anticiper ?
- Quelle maintenance et quels consommables prévoir ?
- Comment valoriser les briquettes en sortie d'atelier ?
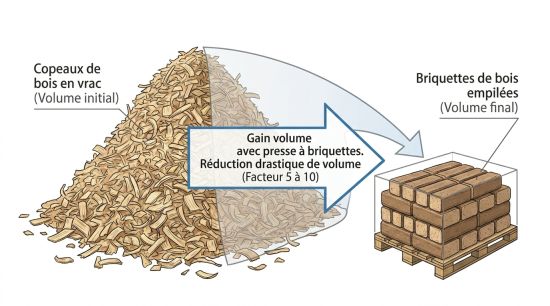
- Une presse à briquettes compacte copeaux de bois, sciures et poussières de ponçage en briquettes denses, réduisant le volume jusqu'à 80-90 % et simplifiant la logistique déchets en atelier.
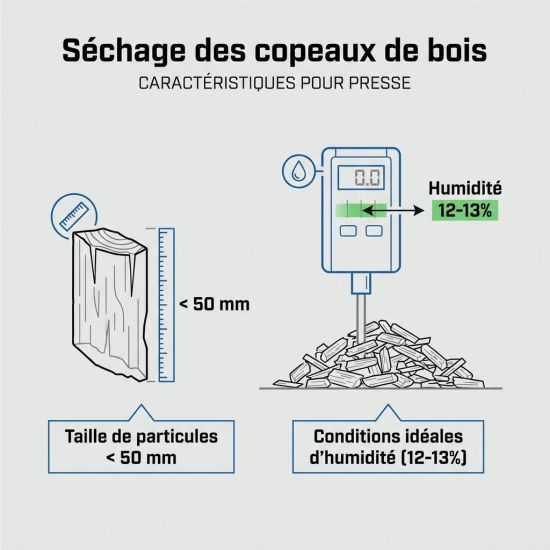
- L'humidité de la matière doit rester inférieure à 15 %, avec une cible optimale autour de 12-13 % selon l'équipement ; au-delà, les briquettes fissurent ou la machine se bouche.
- La granulométrie des copeaux doit être maîtrisée : des particules inférieures à 50 mm passent dans la plupart des presses, tandis que les copeaux longs ou enchevêtrés nécessitent un broyage préalable.
- Le dimensionnement du débit se calcule à partir du volume journalier de déchets, de la densité apparente de la matière et des heures de fonctionnement disponibles, avec une marge de capacité de 20 à 30 %.
- Les briquettes produites alimentent directement une chaudière biomasse en autoconsommation ou sont conditionnées en big-bags pour cession, réduisant significativement les rotations de benne.
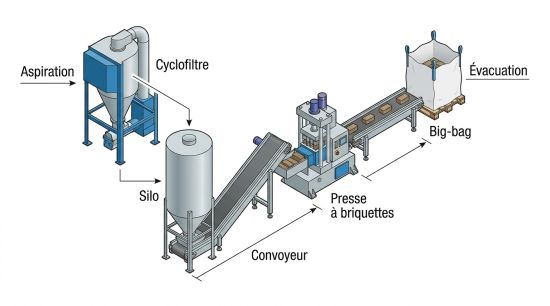
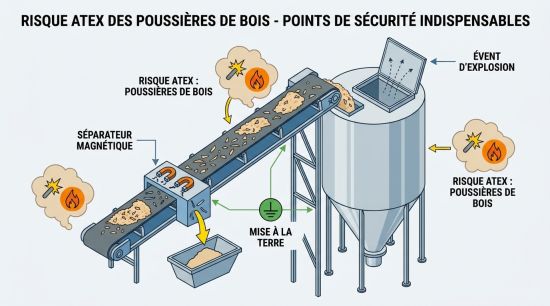
- Les poussières de bois sont classées ATEX : mise à la terre, séparation magnétique, dépoussiérage certifié et procédures de consignation s'imposent dès la conception de l'installation.
Pourquoi le briquetage réduit-il les coûts en atelier ?
- Les bennes ou sacs de collecte se remplissent plusieurs fois par semaine et génèrent des coûts d'enlèvement réguliers.
- Les copeaux en vrac s'accumulent dans des zones de transit et gênent la circulation ou la sécurité.
- Une chaudière biomasse existe sur le site ou est envisagée, nécessitant un combustible conditionné et homogène.
- Le volume journalier de résidus est suffisamment constant pour justifier un équipement dédié.

Quels déchets de bois peut-on transformer en briquettes ?
La majorité des résidus issus du travail du bois peuvent être briquetés. Une presse à briquettes pour copeaux de bois peut notamment traiter :
- Copeaux de rabotage : ils se compactent bien, mais les copeaux trop longs peuvent nécessiter un broyage préalable.
- Sciures de scierie ou de tronçonnage : leur granulométrie fine facilite généralement le compactage.
- Poussières de ponçage : elles peuvent être briquetées si elles sont correctement collectées et homogènes.
- Déchets de bois broyés : ils doivent présenter une granulométrie régulière et être débarrassés des éléments indésirables.
Les bois durs comme le chêne, le hêtre ou le noyer, ainsi que les bois tendres comme le pin, le sapin ou l'épicéa, peuvent être compactés. Certains broyats de panneaux dérivés, comme le MDF, l'aggloméré, l'OSB ou le contreplaqué, sont également acceptés par certains équipements, mais leur valorisation comme combustible dépend notamment des colles et résines qu'ils contiennent.
La lignine naturellement présente dans le bois agit comme liant pendant la compression, ce qui permet généralement de briqueter les bois bruts sans ajout d'additif. Les clous, vis, agrafes, pierres, plastiques et autres contaminants doivent être retirés avant le pressage, car ils peuvent endommager les organes de compression et accélérer l'usure de la machine.
Comment préparer les copeaux et sciures avant le compactage ?
Collecte, convoyage et homogénéisation de la matière
Contrôle de l'humidité : le critère prioritaire
Maîtrise de la granulométrie
Quelles technologies de presses à briquettes choisir ?
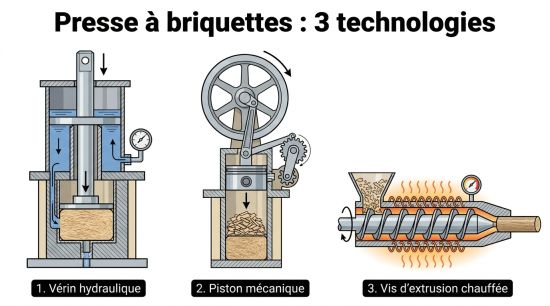
| Technologie | Principe | Points d'attention |
|---|---|---|
| Hydraulique | Vérin compresse la matière par cycles | Polyvalente, tolère des variations d'humidité, maintenance hydraulique régulière |
| Mécanique à piston | Piston à haute fréquence, haute densité | Débit élevé, granulométrie plus stricte, usure mécanique à surveiller |
| Extrusion à vis chauffée | Vis sans fin avec chauffage de filière | Briquettes très denses, humidité cible basse (8-12 %), consommation électrique plus élevée |
Les critères de choix à évaluer :
- Le débit requis en kg/h, déduit du volume journalier de résidus.
- La régularité de la matière entrante : humidité et granulométrie stables ou variables.
- Le fonctionnement continu ou en cycles (correspondance avec les horaires de l'atelier).
- L'espace disponible et la compatibilité avec le circuit d'aspiration existant.
- La disponibilité des pièces de rechange et le niveau de maintenance acceptable.
Comment dimensionner le débit et la capacité de la presse à briquettes ?
- Étape 1 : Estimer le volume journalier de résidus en m³.
- Mesurer ou estimer le volume de copeaux et sciures produits sur une journée de travail standard, en prenant en compte les pics de production.
- Étape 2 : Convertir en masse (kg/jour).
- Multiplier le volume par la densité apparente de la matière. La densité apparente des copeaux de bois varie entre 100 et 200 kg/m³ selon l'essence et la granulométrie. Pour la sciure fine, compter environ 150 à 250 kg/m³.
- Étape 3 : Définir les heures de fonctionnement disponibles.
- Déterminer combien d'heures par jour la presse peut fonctionner. Une presse intégrée à une aspiration automatique peut travailler en continu ; une presse alimentée manuellement est limitée aux heures de présence d'un opérateur.
- Étape 4 : Calculer le débit minimal requis.
- Diviser la masse journalière par le nombre d'heures de fonctionnement. Par exemple, 800 kg/jour répartis sur 8 heures donnent un besoin de 100 kg/h.
- Étape 5 : Appliquer une marge de sécurité de 20 à 30 %.
Cette méthode est applicable à toute taille d'atelier. Elle évite de se baser uniquement sur les données fabricant, qui correspondent à des conditions matière idéales.
Quelles règles de sécurité et ATEX anticiper ?
- Mettre à la terre tous les éléments métalliques du circuit (silos, convoyeurs, trémies, presse) pour dissiper les charges électrostatiques.
- Utiliser des équipements certifiés ATEX dans les zones à risque, notamment dans les silos et les filtres (catégorie II 2D ou II 3D selon le zonage établi).
- Installer des clapets anti-retour de flamme sur les conduits entre le réseau d'aspiration et la presse.
- Prévoir des panneaux d'explosion ou des évents sur les silos pour limiter les conséquences d'une déflagration.
- Positionner un séparateur magnétique sur le convoyeur d'alimentation pour retenir clous, vis et agrafes susceptibles de provoquer des étincelles.
- Organiser un nettoyage régulier par aspiration des dépôts de poussière sur les charpentes, les équipements et le sol pour prévenir les explosions secondaires.
Quelle maintenance et quels consommables prévoir ?
Opérations périodiques à planifier :
- Contrôle du niveau d'huile hydraulique avant chaque démarrage ; remplacement de l'huile toutes les 2 000 à 4 000 heures selon le constructeur.
- Inspection et remplacement des filtres à huile selon la périodicité indiquée dans le manuel.
- Contrôle des joints de vérins hydrauliques : une fuite naissante se détecte à une trace d'huile sur la tige, à traiter rapidement pour éviter la chute de pression.
- Vérification de l'usure des filières ou manchons de formage : des briquettes de densité insuffisante ou présentant des fissures longitudinales signalent une filière à retourner ou remplacer.
- Nettoyage de la trémie et des vis d'alimentation pour éviter les accumulations de matière humide ou compactée.
- Contrôle du calibrage du manomètre tous les six mois pour s'assurer que la pression de compression est conforme aux réglages.
Comment valoriser les briquettes en sortie d'atelier ?
Stockage des briquettes
Les briquettes doivent être conservées dans un endroit sec, ventilé et protégé de l'humidité. Elles peuvent être :
- stockées en vrac dans une zone dédiée ;
- conditionnées en big-bags ventilés d'environ 1 m³ pour 400 à 500 kg selon leur densité ;
- palettisées pour faciliter le rangement et la rotation des stocks.
L'humidité reste le principal facteur de dégradation pendant le stockage.
Transport des briquettes
Le compactage facilite la manutention et réduit le volume à transporter. Les briquettes peuvent être déplacées par chariot élévateur lorsqu'elles sont conditionnées en big-bags ou sur palettes. La diminution du volume permet aussi de réduire le nombre de rotations de bennes et les coûts logistiques associés.
Valorisation énergétique
Les briquettes fabriquées à partir de bois non traité peuvent être utilisées comme combustible dans une chaudière biomasse adaptée. Leur pouvoir calorifique peut atteindre environ 4 000 à 4 500 kcal/kg pour des briquettes de bonne qualité. Lorsque la production dépasse les besoins de l'atelier, les briquettes peuvent également être revendues à des chaufferies collectives, des acteurs du bois-énergie ou des distributeurs de combustibles.
Réemploi de la matière
Certains déchets de bois compactés peuvent être orientés vers des filières de réemploi ou de recyclage. Les broyats de panneaux dérivés peuvent notamment servir à la fabrication de panneaux reconstitués ou être repris par des entreprises spécialisées dans le recyclage du bois.
Nos presses à briquettes les plus populaires sur hellopro.fr
 Presses à briquettes
 Presse à briquette


