Le compresseur à vis lubrifié convient aux procédés sans contact direct avec le produit (atelier pneumatique, peinture, emballage non alimentaire) et peut atteindre la classe 1 ISO 8573-1 (huile totale ≤ 0,01 mg/m³) avec un train de filtration adapté et maintenu.
Le compresseur à vis sans huile s'impose dès que le risque de contamination est inacceptable : agroalimentaire en contact produit, pharmaceutique, salle blanche, médical ou électronique il peut être certifié classe 0, niveau plus strict que la classe 1 et défini contractuellement.
Classe 1 et classe 0 ne sont pas équivalentes : un compresseur lubrifié + filtration coalescente peut atteindre la classe 1, mais la classe 0 exige un compresseur sans huile avec certification tierce, car elle couvre les aérosols, le liquide et les vapeurs d'huile.
Un compresseur sans huile ne dispense pas du séchage ni de la filtration particules/eau : le sécheur frigorifique (point de rosée +3 °C) suffit en général, mais un sécheur à adsorption s'impose pour l'instrumentation ou la pharma (point de rosée négatif).
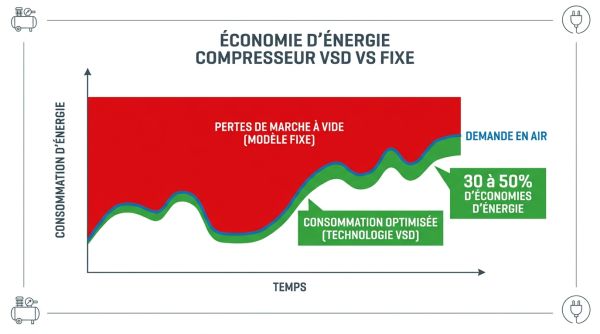
L'énergie représente 70 à 80 % du TCO sur 5 à 10 ans : raisonner en débit FAD (ISO 1217), limiter la pression au strict nécessaire (chaque bar superflu coûte +7 % en énergie) et privilégier un variateur de vitesse (VSD) si la demande fluctue, pour des économies de 30 à 50 %.
Les fuites réseau représentent 20 à 30 % du volume produit sur un réseau mal entretenu : appliquer un coefficient de simultanéité de 0,6 à 0,7 et prévoir une marge de 20 à 30 % pour dimensionner correctement dès le départ.
Choisir entre un compresseur à vis lubrifié et un modèle sans huile ne se résume pas au prix d’achat. Cette décision dépend du risque de contamination du procédé, des exigences de qualité de l’air comprimé et du coût total de possession de l’installation. L’énergie pouvant représenter 70 à 80 % du TCO sur 5 à 10 ans, un mauvais dimensionnement ou une technologie mal adaptée peut alourdir durablement la facture électrique, augmenter les rebuts et provoquer des non-conformités. Cet article aide à choisir le bon compresseur à vis selon trois critères : le niveau de pureté exigé, l’architecture de compression et de traitement d’air à prévoir, ainsi que l’équilibre entre CAPEX et OPEX.
Obtenez un devis pour un compresseur à vis
Lubrifié ou sans huile : quelles différences techniques concrètes ?
Rôle de l'huile dans la chambre de compression
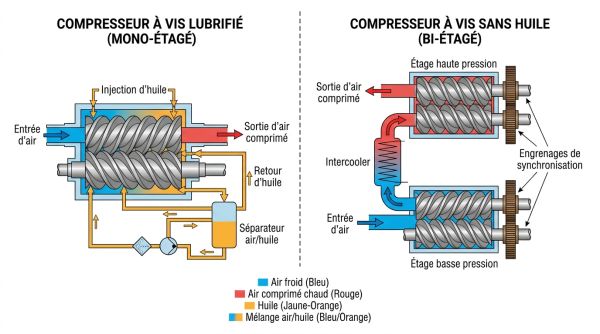
Dans un compresseur à vis lubrifié, l'huile injectée dans la chambre assure simultanément trois fonctions : lubrifier les rotors pour limiter l'usure, assurer l'étanchéité dynamique entre les vis et évacuer la chaleur de compression. Ce refroidissement intégré maintient la température de refoulement à des niveaux modérés et autorise une compression mono-étagée à des pressions industrielles courantes (autour de 7 à 10 bar). En contrepartie, l'huile se retrouve dans l'air comprimé sous forme d'aérosols, de vapeur ou de liquide, et doit être traitée en aval.
Sans huile dans la chambre, les rotors ne doivent pas se toucher : ils sont synchronisés par des engrenages de précision situés dans un circuit séparé et étanche. La compression à sec génère des températures élevées ce qui impose une compression bi-étagée avec refroidissement intermédiaire. Le premier étage comprime jusqu'à une pression intermédiaire, le refroidisseur extrait l'énergie thermique et les condensats formés, puis le second étage atteint la pression finale. Cette architecture est plus complexe et plus coûteuse, mais elle garantit un air comprimé sans aucune trace d'huile issue de la compression.
Vous êtes fournisseur de compresseur à vis ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Quelle criticité de contamination selon votre procédé ?
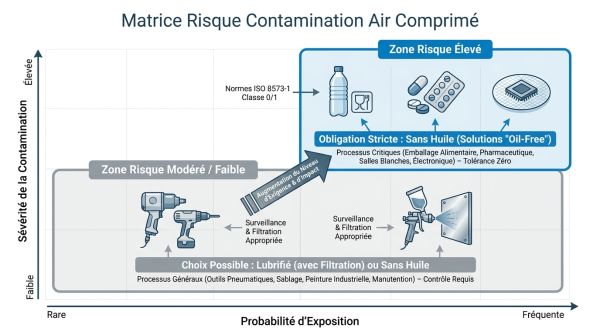
La question centrale est de savoir si l'air comprimé entre en contact direct avec le produit, avec des surfaces en contact produit ou avec l'environnement de production (zone propre, salle blanche). Plus le contact est direct et le produit sensible, plus les conséquences d'une contamination huileuse sont graves : rejet de lot, rappel, non-conformité réglementaire, risque sanitaire.
Les procédés à risque élevé comprennent :
Le conditionnement alimentaire en contact direct (soufflage de bouteilles PET, chasse de produit, séchage de pièces après rinçage).
La fabrication pharmaceutique, la production de dispositifs médicaux et les applications de biologie.
Les salles blanches et les ateliers de microélectronique où même des traces submicroniques perturbent les procédés.
Les procédés à risque modéré ou faible incluent :
L'outillage pneumatique en atelier mécanique ou en fonderie, où l'air actionne des outils sans contact avec le produit fini.
La peinture industrielle sur supports métalliques ou plastiques hors secteurs réglementés.
L'emballage non alimentaire, les convoyeurs pneumatiques de granulés inertes.
Quelle classe ISO 8573-1 viser sur l'huile ?
Comprendre la norme et ses classes
La norme ISO 8573-1 classe la qualité de l'air comprimé selon trois familles de contaminants : particules solides, eau (point de rosée) et huile totale. La notation se lit sous la forme [particules : eau : huile], par exemple [1:4:1]. L'huile totale couvre les aérosols, le liquide et les vapeurs, car une filtration coalescente traite efficacement les aérosols mais laisse passer les vapeurs d'huile qui peuvent se condenser plus loin dans le réseau. Pour l'huile, les classes courantes sont :
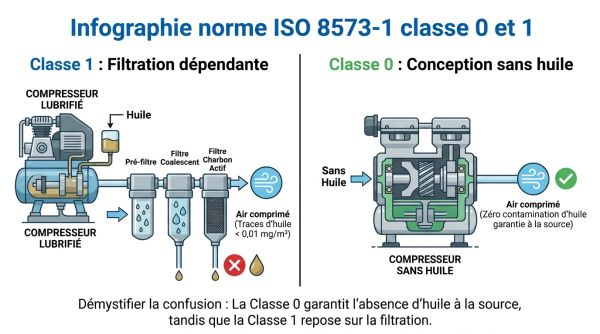
Classe 1 : huile totale ≤ 0,01 mg/m³, atteignable avec un compresseur lubrifié équipé d'un filtre coalescent haute performance et d'un filtre à charbon actif, à condition que la maintenance de ces équipements soit rigoureuse.
Classe 2 : ≤ 0,1 mg/m³, suffisante pour de nombreux ateliers mécaniques et process industriels non sensibles.
Classe 0 : niveau plus strict que la classe 1, dont la valeur n'est pas fixée par la norme mais définie contractuellement entre l'utilisateur et le fournisseur, avec certification par un organisme tiers. Elle nécessite un compresseur sans huile.
La confusion classe 0 / classe 1 à éviter absolument
Un compresseur lubrifié + filtration avancée peut atteindre la classe 1, mais pas la classe 0. La classe 0 garantit l'absence de toute contamination huileuse liée à la source de compression, indépendamment de l'état des filtres. À l'inverse, une installation lubrifié-classe-1 dépend entièrement de la qualité et de la fraîcheur des filtres coalescents et à charbon actif : un filtre colmaté ou mal remplacé peut faire remonter la contamination sans alarme visible immédiate.
Quel traitement d'air prévoir dans les deux cas ?
Séchage
Quelle que soit la technologie de compression, l'air ambiant contient de l'humidité qui se concentre lors de la compression et doit être éliminée pour protéger les équipements et maintenir la qualité d'air. Le sécheur frigorifique refroidit l'air comprimé, condense l'eau, l'évacue puis réchauffe l'air avant distribution. Il délivre un point de rosée sous pression d'environ +3 °C, suffisant pour la plupart des ateliers industriels en locaux hors gel. Le sécheur à adsorption utilise un dessiccant en deux colonnes alternées pour atteindre des points de rosée très négatifs (jusqu'à -70 °C selon la classe eau ISO 8573-1 visée). Il est nécessaire pour l'instrumentation sensible au gel, la pharma, les réseaux extérieurs ou les procédés exigeant la classe eau 1 ou 2. Attention : la variante sans chauffage consomme une fraction de l'air produit pour la régénération du dessiccant, ce qui pénalise le bilan énergétique.
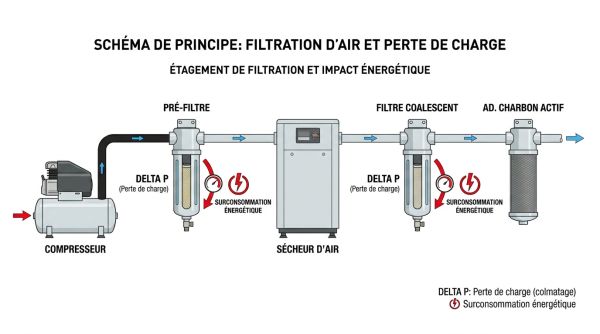
Filtration étagée et impact des pertes de charge
La chaîne de filtration standard comprend un préfiltre (particules grossières), un filtre coalescent (aérosols d'eau et d'huile jusqu'à 0,01 micron) et un filtre à charbon actif (vapeurs d'huile et odeurs). Cette séquence s'applique aussi bien en aval d'un compresseur lubrifié que d'un compresseur sans huile, car ce dernier ne traite pas les particules ambiantes ni l'humidité. Chaque filtre introduit une perte de charge qui augmente à mesure qu'il se colmate. Un filtre coalescent colmaté peut représenter une chute de pression de 0,3 à 0,5 bar, ce qui oblige à rehausser la pression de consigne du compresseur. Or, chaque bar supplémentaire entraîne une surconsommation d'environ 7 % sur la puissance absorbée. Le suivi de la pression différentielle (ΔP) sur chaque filtre est donc un levier économique direct, à intégrer dans les rondes de maintenance.
Comment dimensionner correctement le réseau ?
Raisonner en débit FAD et pression réelle
Le débit d'un compresseur se compare sur la base du FAD (Free Air Delivery), soit le débit restitué aux conditions de référence (1 bar absolu, 20 °C, 0 % HR) selon ISO 1217. Confondre FAD et débit aspiré conduit à un sous-dimensionnement systématique. Pour calculer le débit requis :
Sommer les consommations nominales de tous les postes d'utilisation.
Appliquer un coefficient de simultanéité de 0,6 à 0,7 pour un atelier multiposte (tous les outils ne fonctionnent pas en même temps).
Ajouter une marge de 20 à 30 % pour couvrir les fuites réseau et l'évolution future de l'installation.
Les fuites réseau représentent 20 à 30 % du volume produit sur un réseau mal entretenu. Cette donnée justifie un audit de détection de fuites avant tout remplacement de compresseur : corriger les fuites réduit mécaniquement le débit nécessaire et le CAPEX. Pour la pression, partir du besoin au point le plus exigeant et ajouter 1 à 2 bar pour les pertes du traitement d'air et de la distribution. Fonctionner 1 bar au-dessus du strict nécessaire coûte en permanence 7 % d'énergie supplémentaire.
Vitesse fixe vs variateur de vitesse (VSD)
Un compresseur à vitesse fixe alterne entre pleine charge et marche à vide. En marche à vide, il consomme encore 25 à 40 % de sa puissance nominale sans produire d'air utile, ce qui génère des pertes importantes sur les profils de demande variable. Un compresseur équipé d'un variateur de vitesse électronique (VSD) adapte sa vitesse de rotation au débit instantanément demandé. Sur un profil de demande variable, les économies atteignent 30 à 50 % par rapport à un compresseur fixe en marche à vide répétée. Le VSD maintient également la pression réseau plus stable, ce qui réduit les contraintes sur les équipements aval.
Quelle est la différence concrète entre classe 0 et classe 1 en huile ?
La classe 1 fixe une limite mesurable : huile totale ≤ 0,01 mg/m³. Elle est atteignable avec un compresseur lubrifié équipé d'une filtration haute performance, à condition que cette filtration soit régulièrement contrôlée et remplacée. La classe 0 est définie contractuellement au-delà des limites mesurables de la norme et requiert un compresseur sans huile avec certification par un organisme tiers indépendant. Ces deux classes ne sont pas interchangeables.
Pourquoi le charbon actif est-il nécessaire en aval d'un lubrifié ?
Le filtre coalescent retient efficacement les aérosols d'huile (gouttelettes), mais les vapeurs d'huile passent au travers. Ces vapeurs peuvent se condenser plus en aval dans le réseau selon les conditions de température, et contaminer le produit ou les équipements. Le filtre à charbon actif adsorbe ces vapeurs résiduelles et garantit que la classe 1 est tenue sur l'ensemble de la fraction huile totale.
Comment vérifier que la classe ISO est effectivement respectée ?
La conformité se vérifie au point d'usage et non uniquement à la sortie du compresseur, car le réseau peut réintroduire des contaminants (rouille, résidus). La surveillance s'effectue par échantillonnage périodique ou par capteurs en ligne (particules, point de rosée, vapeur d'huile). Le suivi de la pression différentielle sur chaque filtre indique leur état de colmatage et anticipe le risque de déclassement.
Le surdimensionnement du compresseur est-il sans conséquence ?
Non. Un compresseur surdimensionné cyclerait fréquemment entre pleine charge et marche à vide. En marche à vide, il consomme 25 à 40 % de sa puissance nominale sans produire d'air utile. Les démarrages répétés usent les composants mécaniques et électriques. Un VSD bien dimensionné résout ce problème, mais l'excès de capacité reste un surcoût CAPEX inutile qu'un audit de fuites préalable aurait pu éviter.
Quelles sources consulter pour approfondir le sujet ?
Selon les organismes et ressources techniques du secteur : ISO (normes ISO 8573-1 et ISO 1217 disponibles sur iso.org) ; BCAS (British Compressed Air Society, ressources techniques sur la qualité d'air comprimé) ; PNEUROP (association européenne des fabricants d'équipements de compression) ; guides techniques publiés par des constructeurs de référence comme Atlas Copco, Kaeser, CompAir ou BOGE, qui détaillent les applications sectorielles et les architectures de traitement d'air.
HelloproDécouvrez d'autres guides expert
Compresseur à vis ou compresseur scroll : lequel choisir pour un air propre et silencieux ?


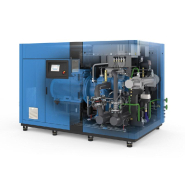
 Compresseur à vis avec sécheur- 270 litres - 10 bars 10cv - 400v
 Compresseur 5 m3/min 7 bar mac3 - msp5000

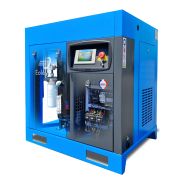
 Compresseur d'air à vis cm16 et cm18-24