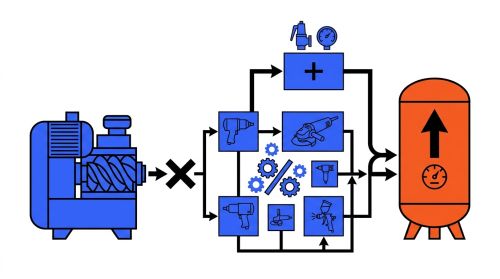
Le choix d'un compresseur à vis se dimensionne d'abord sur le débit restitué (FAD) à la pression de service, et non sur la puissance moteur affichée.
Le calcul du débit part des consommations réelles au point d'usage, applique un coefficient de simultanéité de l'ordre de 0,6 à 0,7, puis intègre une marge de 20 à 30 % pour les pertes réseau et les fuites, qui représentent souvent 20 à 30 % du volume produit sur un réseau mal entretenu.
La pression compresseur se cale sur la pression la plus exigeante au point d'utilisation, à laquelle s'ajoutent environ 1 à 2 bar pour les pertes réseau et le traitement d'air : fonctionner 1 bar au-dessus du strict nécessaire augmente la consommation d'environ 7 %.
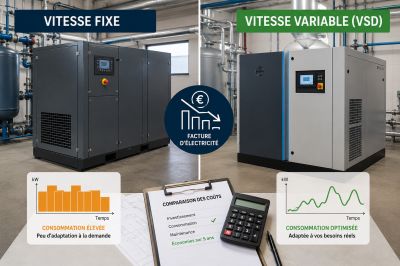
Un variateur de vitesse (VSD) devient pertinent dès que la demande fluctue significativement, car la marche à vide en charge/décharge d'un compresseur à vitesse fixe consomme encore 25 à 40 % de la puissance nominale ; les économies possibles avec un VSD atteignent 30 à 50 % selon le profil de charge.
La qualité d'air se définit à partir de la classe ISO 8573-1 requise pour le process ; un sécheur et des filtres adaptés sont nécessaires même avec un compresseur sans huile, pour traiter condensats et particules.
L'énergie représente environ 70 à 80 % du coût total de possession sur 5 à 10 ans : comparer les offres sur la consommation spécifique mesurée selon ISO 1217 et auditer régulièrement fuites et chutes de pression constituent les leviers prioritaires de réduction du TCO.
La sélection d'un compresseur à vis engage l'entreprise sur dix à quinze ans de coûts d'exploitation. Un sous-dimensionnement provoque des chutes de pression et des arrêts de production ; un surdimensionnement génère des cycles de décharge répétitifs et une surconsommation d'énergie. Ce guide propose une méthode structurée pour dimensionner et sélectionner la bonne configuration, du calcul du débit jusqu'au coût total de possession, en passant par le traitement d'air et les contraintes d'installation. Il s'adresse aux acheteurs, responsables maintenance et responsables production qui opèrent des réseaux industriels en fonctionnement continu ou semi-continu.
Obtenez un devis pour un compresseur à vis
Quels signaux montrent qu’un compresseur à vis est adapté à votre installation ?
Le compresseur à vis convient surtout aux installations qui nécessitent un débit d’air continu, une pression stable et un fonctionnement prolongé. Grâce à ses deux rotors hélicoïdaux, il produit l’air comprimé sans mouvement alternatif, ce qui limite les pulsations, les vibrations et les variations de pression. Cette technologie devient particulièrement pertinente lorsque le facteur de marche dépasse 60 à 70 %, notamment sur les sites organisés en plusieurs équipes ou équipés de lignes automatisées. Pour un usage plus occasionnel, un compresseur à piston peut rester suffisant et représenter un investissement initial plus faible.
Les principaux critères qui orientent vers un compresseur à vis sont :
un fonctionnement sur plusieurs équipes ou 24 h/24 ;
plusieurs postes pneumatiques utilisés simultanément, comme des outils, vérins, robots ou équipements de peinture ;
un besoin de pression stable, sans chute lors des pics de consommation ;
une exigence de bruit maîtrisé, avec un niveau sonore généralement compris entre 60 et 75 dB(A) pour un modèle encapsulé ;
la disponibilité d’une alimentation triphasée, souvent nécessaire dès que la puissance dépasse quelques kilowatts.
Comment calculer le débit d’air requis pour un compresseur à vis ?
Le dimensionnement d’un compresseur à vis repose sur le débit d’air réellement consommé par l’ensemble des équipements raccordés au réseau. Il ne suffit pas d’additionner les débits nominaux : il faut également tenir compte de la durée d’utilisation de chaque poste, de leur fonctionnement simultané, des fuites du réseau et des besoins futurs. Le résultat doit être exprimé en débit restitué, ou FAD, à la pression de service prévue.
Méthode de calcul du débit nécessaire
La première étape consiste à relever la consommation nominale de chaque outil ou équipement alimenté en air comprimé : visseuses, vérins, buses de soufflage, robots, portes automatiques ou machines d’emballage. Les débits peuvent être exprimés en litres par minute ou en mètres cubes par heure, avec la conversion suivante : 1 m³/h correspond à environ 16,67 L/min. Chaque consommation doit ensuite être pondérée par un facteur de service, représentant la proportion de temps pendant laquelle l’équipement fonctionne réellement, puis par un coefficient de simultanéité, souvent compris entre 0,6 et 0,7 dans un atelier industriel multiposte. La formule peut être résumée ainsi : débit requis = somme des consommations pondérées × coefficient de simultanéité × marge de sécurité. Une réserve de 20 à 30 % est généralement ajoutée pour couvrir les fuites, les pics de consommation et les évolutions futures de l’installation.
Exemple de dimensionnement en atelier
Un atelier comprend quatre visseuses consommant chacune 35 L/min, deux bras robotisés de 120 L/min et trois buses de soufflage de 20 L/min. La consommation nominale totale atteint donc 440 L/min. En appliquant un facteur de service moyen de 0,7 et un coefficient de simultanéité de 0,7, le besoin réel est estimé à environ 216 L/min. Après l’ajout d’une marge de 25 % pour les fuites et les extensions futures, le débit cible atteint près de 270 L/min, soit environ 16 m³/h. C’est cette valeur, mesurée en FAD à la pression de service, qui doit être comparée aux performances annoncées par les fabricants.
Différence entre FAD et débit aspiré
Le FAD, ou débit d’air restitué, correspond à la quantité d’air effectivement disponible à la sortie du compresseur, ramenée à des conditions atmosphériques de référence. Le débit aspiré désigne uniquement le volume d’air entrant dans la machine avant compression et ne tient pas compte des pertes internes. Ces deux valeurs peuvent varier selon la température ambiante, l’altitude, l’humidité et la pression de fonctionnement. Pour comparer plusieurs compresseurs de manière fiable, il est donc préférable de demander systématiquement le FAD mesuré à la pression de service prévue.
Comment choisir entre un compresseur à vis lubrifié et un compresseur à vis sans huile ?
Critère
Lubrifié à l'huile
Sans huile (Classe 0)
Risque de contamination huile
Présent, traitable par filtration
Absent à la source de compression
Traitement d'air requis
Séparateur, filtre coalescent, charbon actif
Sécheur et filtres (eau, particules)
Secteurs concernés
Industrie générale, mécanique, plasturgie
Agro, pharma, électronique, médical
Stabilité de la qualité
Dépend de l'état des filtres
Stable si machine conforme
Coût d'achat
Référence
Surcoût notable, à confirmer selon fabricant
Maintenance
Vidange huile, filtres, séparateur
Filtres, joints, contrôle étanchéité
Le choix entre un compresseur lubrifié et un compresseur sans huile dépend avant tout de la qualité d'air exigée par votre activité. Pour la plupart des applications industrielles, un modèle lubrifié offre un excellent compromis entre performances, coût d'exploitation et durée de vie. En revanche, lorsque l'air comprimé entre directement en contact avec un produit, un procédé ou un patient, les exigences réglementaires et les risques de contamination orientent vers un compresseur sans huile.
Compression lubrifiée et filtration de l'huile
Le compresseur à vis lubrifié à l'huile constitue la solution la plus répandue dans l'industrie. L'huile injectée dans la chambre de compression assure simultanément le refroidissement, la lubrification des organes mécaniques et l'étanchéité entre les rotors sur les compresseurs à vis. À la sortie de la machine, un séparateur air-huile élimine la majeure partie de l'huile, puis un filtre coalescent retient les fines gouttelettes résiduelles avant la distribution de l'air comprimé. Les performances de cette filtration dépendent toutefois de l'état des cartouches filtrantes et du respect des intervalles de maintenance. Un filtre colmaté ou détérioré peut laisser passer des contaminants sans qu'un défaut soit immédiatement visible.
Compression à vis sans huile et conformité Classe 0
Le compresseur à vis sans huile est destiné aux applications où tout risque de contamination doit être éliminé dès la source, notamment dans les secteurs agroalimentaire, pharmaceutique, médical, électronique ou des laboratoires. Les modèles certifiés Classe 0 selon la norme ISO 8573-1 garantissent que la compression s'effectue sans injection d'huile dans la chambre de compression. Cette certification réduit le risque de contamination du produit ou du procédé, mais elle ne dispense pas du traitement de l'air. Un sécheur et des filtres restent indispensables pour éliminer l'humidité, les particules solides et les autres contaminants. La Classe 0 concerne uniquement l'absence de pollution par l'huile issue du processus de compression.
Quelle classe de qualité d’air ISO 8573-1 viser pour votre process ?
La qualité de l’air comprimé doit être définie en fonction des risques propres au procédé : défaut de peinture, corrosion du réseau, contamination d’un produit, dysfonctionnement d’un équipement ou non-conformité lors d’un audit. La norme ISO 8573-1 permet de formaliser ces exigences en classant séparément les particules solides, l’eau et l’huile. La classe retenue doit donc correspondre au point d’utilisation le plus sensible, et non uniquement aux performances annoncées à la sortie du compresseur.
Lecture des classes ISO 8573-1
La norme ISO 8573-1 exprime la qualité de l’air comprimé au moyen de trois classes successives correspondant aux particules solides, à l’eau et à l’huile. Une notation telle que 1.4.2 signifie ainsi que chacun de ces contaminants respecte un seuil distinct. En peinture ou en traitement de surface, la maîtrise de l’humidité et des aérosols d’huile permet d’éviter les défauts d’adhérence, les cratères et les microbulles. En mécanique générale, un sécheur frigorifique et une filtration standard suffisent souvent. En agroalimentaire, en pharmacie, dans le médical ou l’électronique, les exigences deviennent plus strictes, notamment lorsque l’air entre directement en contact avec le produit ou le process. Le choix de la classe doit alors être établi à partir des exigences réglementaires, des recommandations des équipements et d’une analyse des risques de contamination.
Maîtrise du point de rosée dans le réseau
Le point de rosée sous pression indique la température à laquelle la vapeur d’eau contenue dans l’air comprimé commence à se condenser. Une valeur insuffisamment basse entraîne la formation d’eau liquide dans les tuyauteries, avec des risques de corrosion, de détérioration des actionneurs pneumatiques, de contamination du produit et d’obstruction des filtres. Dans les zones extérieures, froides ou non chauffées, le point de rosée doit rester inférieur à la température minimale susceptible d’être atteinte dans le réseau. Plus l’environnement ou le process est sensible à l’humidité, plus le niveau de séchage requis doit être élevé.
Comment dimensionner le sécheur, les filtres et les purges d’un réseau d’air comprimé ?
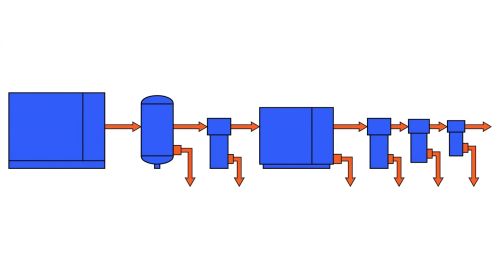
Le traitement de l’air doit être dimensionné à partir du débit maximal, de la pression de service, de la température d’entrée, des conditions ambiantes et de la qualité exigée au point d’utilisation. Une chaîne de traitement trop faible ne garantit pas la classe d’air attendue, tandis qu’un système surdimensionné ou trop complexe augmente inutilement les pertes de charge, les coûts d’investissement et la consommation énergétique.
Séchage frigorifique pour les applications courantes
Le sécheur frigorifique refroidit l’air comprimé afin de condenser une partie de la vapeur d’eau, puis évacue les condensats avant de réchauffer l’air destiné au réseau. Il délivre généralement un point de rosée sous pression proche de +3 °C et convient à la majorité des ateliers, des installations d’assemblage et des procédés industriels installés dans des locaux hors gel. Son dimensionnement doit toutefois tenir compte des conditions les plus défavorables, notamment de la température ambiante maximale, de la température de l’air à l’entrée et de la pression minimale du réseau. Lorsque ces paramètres dépassent les conditions nominales du fabricant, la capacité réelle du sécheur diminue et le point de rosée peut se dégrader.
Séchage par adsorption pour les process sensibles
Le sécheur à adsorption est utilisé lorsque le procédé exige un point de rosée fortement négatif, notamment pour les réseaux extérieurs, l’instrumentation, l’industrie pharmaceutique ou certaines applications électroniques. Il repose généralement sur deux colonnes contenant un matériau dessiccant, l’une séchant l’air pendant que l’autre se régénère. Les modèles à régénération sans chaleur utilisent une partie de l’air comprimé produit pour sécher le dessiccant, ce qui génère une consommation d’air de purge significative. Les versions à régénération chauffée réduisent ces pertes, mais nécessitent une installation plus complexe. Un préfiltre coalescent est indispensable en amont afin de protéger le dessiccant contre l’huile, les particules et l’eau liquide.
Filtration étagée selon le niveau de qualité
La filtration doit être organisée par étapes afin de protéger les équipements de traitement et d’atteindre la qualité d’air recherchée. Un préfiltre retient les particules les plus grossières, un filtre coalescent élimine les fines gouttelettes d’eau et les aérosols d’huile, tandis qu’un filtre à charbon actif peut être ajouté pour réduire les vapeurs et les odeurs résiduelles. Chaque élément filtrant crée toutefois une perte de charge qui augmente au fur et à mesure de son colmatage. Un filtre mal entretenu oblige donc le compresseur à fonctionner à une pression plus élevée pour conserver la pression requise au point d’utilisation, ce qui augmente directement la consommation électrique.
Purge automatique et traitement des condensats
Les condensats s’accumulent à plusieurs endroits du réseau, notamment dans le refroidisseur final, le réservoir, le sécheur et les corps de filtre. Leur évacuation doit être automatisée afin d’éviter à la fois l’accumulation d’eau et les pertes inutiles d’air comprimé. Les purgeurs électroniques à détection de niveau ne s’ouvrent que lorsque des condensats sont présents, contrairement aux purges temporisées qui peuvent rejeter de l’air même lorsque le circuit est vide. Lorsque les condensats contiennent de l’huile, ils doivent être dirigés vers un séparateur huile-eau ou une filière de traitement adaptée avant leur évacuation.
HelloproDécouvrez d'autres guides expert
Comment dimensionner un compresseur à vis sans risquer le sous-dimensionnement ?


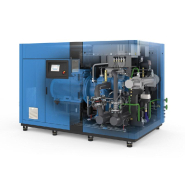
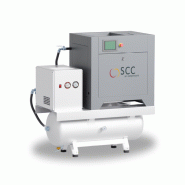 Compresseur à vis avec sécheur- 270 litres - 10 bars 10cv - 400v
 Compresseur 5 m3/min 7 bar mac3 - msp5000

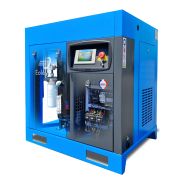
 Compresseur d'air à vis cm16 et cm18-24