Sommaire
- Pourquoi protéger une carte électronique ?
- Comment fonctionne le surmoulage d'une carte électronique ?
- Comment fonctionne le résinage ou potting d'une carte électronique ?
- Quelles différences entre surmoulage et résinage ?
- Quelle solution choisir selon l'environnement d'utilisation ?
- Quel procédé choisir pour fabriquer des cartes électroniques en série ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Pourquoi protéger une carte électronique ?
- Comment fonctionne le surmoulage d'une carte électronique ?
- Comment fonctionne le résinage ou potting d'une carte électronique ?
- Quelles différences entre surmoulage et résinage ?
- Quelle solution choisir selon l'environnement d'utilisation ?
- Quel procédé choisir pour fabriquer des cartes électroniques en série ?
Temps de lecture estimé : 12min
💡 À retenir :
- Le surmoulage basse pression (2 à 10 bars) encapsule la PCBA par injection d'un thermoplastique (PA, hotmelt) dans un moule dédié : il convient aux séries moyennes à grandes nécessitant une intégration mécanique poussée et des indices IP54 à IP68/IP69K.
- Le résinage ou potting consiste à couler une résine bi-composant (époxy, PU, silicone, acrylique UV) directement sur la carte ou dans un boîtier : sans moule, il reste la solution la plus adaptée aux petites séries et aux prototypes.
- L'époxy offre la meilleure résistance chimique et mécanique, mais sa rigidité (Shore D 70-90) le contre-indique en présence de cycles thermiques importants ou de composants fragiles ; le silicone, flexible et stable de -60 °C à +200 °C, absorbe mieux les chocs thermiques et les vibrations.
- Le rework est quasi impossible après potting époxy ; il reste difficile mais envisageable avec une silicone souple, ce qui rend la réparabilité un critère de choix décisif dès la conception.
- Le vernis conforme (conformal coating, 25 à 75 µm) constitue une troisième voie pour la protection légère contre l'humidité et les poussières, sans protection mécanique équivalente.
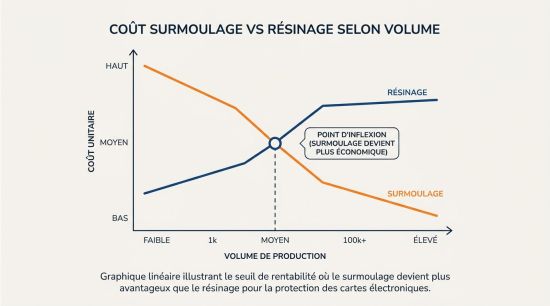
- L'amortissement du moule de surmoulage ne devient économiquement viable qu'à partir d'un volume suffisant ; en dessous, le résinage avec boîtier réduit le coût d'industrialisation à la série.
Protéger une carte électronique contre l’humidité, les vibrations, les chocs ou les agents chimiques peut nécessiter une protection plus complète qu’un simple vernis. Parmi les principales solutions figurent le surmoulage thermoplastique, qui encapsule la carte par injection dans un moule, et le résinage ou potting, qui consiste à couler une résine autour des composants. Le vernis de tropicalisation constitue une alternative plus légère lorsque les contraintes sont moins sévères. Le choix dépend notamment du niveau d’étanchéité recherché, des contraintes mécaniques et thermiques, de la réparabilité et du volume de production. Découvrez les différences entre ces procédés et leurs applications pour choisir la protection adaptée à une carte électronique.
Devis pour un surmoulage de carte électronique
Pourquoi protéger une carte électronique ?
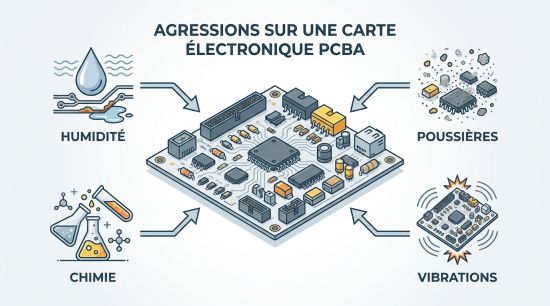
Les principales solutions pour protéger une carte électronique contre l’humidité, les chocs et les vibrations doivent être choisies selon les contraintes de l’environnement et les caractéristiques du produit. Identifier ces risques permet de définir les exigences de protection dès la conception.
Humidité, eau et condensation
Une PCBA non protégée reste exposée à de multiples agressions qui dégradent la fiabilité et réduisent la durée de vie du produit. Identifier ces risques permet de définir les exigences de protection dès la conception. L'humidité crée des chemins conducteurs entre les pistes, favorise la corrosion des soudures et des contacts, et peut provoquer des courts-circuits. Les environnements à forte variation de température amplifient le phénomène par condensation cyclique sur les surfaces métalliques.
Poussières, particules et encrassement
Les dépôts de particules fines sur les composants ou les connecteurs perturbent les transferts thermiques, réduisent les distances d'isolement effectives et peuvent générer des arcs électriques. Dans les environnements industriels poussiéreux, ce risque conditionne le niveau d'indice IP requis.
Brouillard salin, corrosion et pollution atmosphérique
Les environnements marins, côtiers ou industriels exposent la PCBA à des ions chlorures qui attaquent les métaux. La corrosion des pistes cuivre et des soudures provoque des défaillances progressives et difficiles à diagnostiquer. Les tests en brouillard salin à 5 % pendant plusieurs centaines d'heures permettent de qualifier la résistance des protections.
Vibrations, chocs et maintien mécanique
Les contraintes mécaniques répétées fatiguent les joints de soudure et peuvent fracturer les composants traversants ou les condensateurs céramiques. Une protection volumique, qu'il s'agisse d'un potting ou d'un surmoulage, fixe les composants mécaniquement et absorbe une partie des sollicitations.
Agents chimiques et solvants
Huiles, carburants, solvants de nettoyage ou gaz corrosifs dégradent les polymères de protection, les masques de soudure et les soudures elles-mêmes. La résistance chimique de la protection dépend directement de la famille de matériau retenue.
Isolation électrique et tenue diélectrique
La résine ou le thermoplastique remplace l'air entre les conducteurs, augmente la résistance d'isolement et réduit les risques de fuites ou de décharges corona, notamment en haute tension. Ce critère est décisif pour les alimentations et les convertisseurs.
Contraintes thermiques et cycles de température
Les dilatations différentielles entre composants, substrat et matériau de protection génèrent des contraintes mécaniques lors des cycles thermiques. Un matériau trop rigide peut fracturer les soudures ou délaminer ; un matériau flexible ou élastique accommode mieux ces mouvements.
Anti-tamper, inviolabilité et protection du design
Un potting opaque ou un surmoulage plein masque visuellement le circuit, rend l'accès aux composants très difficile et protège le design contre la rétro-ingénierie. Cette propriété est particulièrement recherchée dans la défense, les systèmes de paiement et les équipements à forte valeur ajoutée.
Vous êtes fournisseur de surmoulage de carte électronique ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment fonctionne le surmoulage d'une carte électronique ?
Principe : moule, injection et interface avec la PCBA
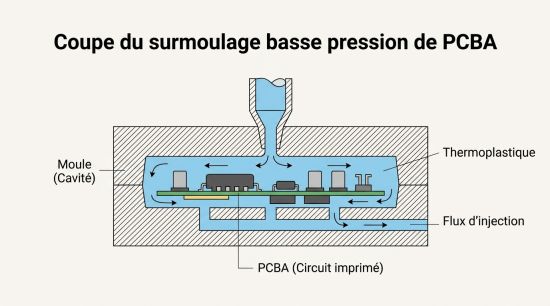
Le surmoulage consiste à placer la PCBA testée et validée dans un moule fermé, puis à injecter un thermoplastique fondu qui épouse la forme de la cavité et adhère au substrat. À la démoulage, la carte et son enveloppe plastique forment une pièce monobloc. Toute intervention ultérieure sur les composants devient impossible, ce qui impose de réaliser les tests électriques complets avant l'encapsulation.
Surmoulage basse pression : travail entre 2 et 10 bars
Le surmoulage basse pression (Low Pressure Molding) utilise des pressions d'injection de 2 à 10 bars, soit dix à cinquante fois inférieures à l'injection thermoplastique standard. Cette faible pression préserve les composants CMS fragiles, les condensateurs et les connecteurs, tout en assurant un remplissage homogène de la cavité. Les moules sont généralement en aluminium, ce qui réduit le coût d'outillage par rapport aux aciers d'injection.
Matériaux usuels et compatibilités
Les thermoplastiques les plus utilisés en surmoulage basse pression appartiennent aux familles polyamide (PA) et hotmelt polypropylène (PP). Le PA apporte rigidité et résistance thermique, avec une attention à son hygroscopicité à long terme. Les TPE et TPU entrent en jeu lorsqu'une flexibilité ou une adhérence à un second matériau est requise. Le polycarbonate (PC) est envisagé si une fenêtre transparente doit permettre la lecture d'un voyant LED.
Intégrations possibles : connectique, câbles, bi-matière
Le surmoulage permet d'intégrer en une seule opération des câbles, des connecteurs, des inserts de fixation ou des éléments bi-matière. Cette capacité réduit le nombre de pièces, supprime les joints et les vis d'assemblage, et améliore la répétabilité dimensionnelle du produit final.
Étanchéité visée et indices IP atteignables
Selon la conception du moule et le couple matériau-substrat, le surmoulage peut atteindre des niveaux d'étanchéité allant de IP54 (protection contre les projections d'eau et les poussières) jusqu'à IP68 ou IP69K (immersion prolongée ou jet haute pression). L'indice réel dépend de la qualité de l'interface entre le thermoplastique et les éventuels inserts métalliques ou passages de câbles.
Comment fonctionne le résinage ou potting d'une carte électronique ?
Principe de coulée : boîtier, carte nue et configurations
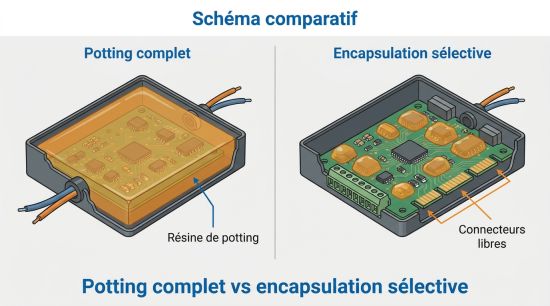
Le résinage ou potting consiste à couler une résine liquide sur la PCBA, soit dans un boîtier qui fait partie du produit final, soit directement sur la carte. En potting complet, la résine remplit tout le volume autour des composants pour une protection maximale. En encapsulation sélective, seules les zones critiques sont couvertes, laissant les connecteurs ou les points de test accessibles.
Familles de résines et profils d'usage
Quatre grandes familles sont utilisées en protection de cartes électroniques.
- Les résines époxy (Shore D 70 à 90) offrent la résistance mécanique et chimique la plus élevée, avec une faible rétraction à la polymérisation. Leur rigidité les rend sensibles aux cycles thermiques marqués.
- Les résines polyuréthane (PU) proposent un compromis entre rigidité et flexibilité. Elles conviennent aux PCBA intégrant des composants fragiles et fonctionnent typiquement entre -40 °C et +120 °C.
- Les silicones s'imposent pour les applications à fortes amplitudes thermiques (-60 °C à +200 °C) ou à vibrations importantes. Leur flexibilité absorbe les chocs thermiques et mécaniques, mais leur coût est supérieur aux deux familles précédentes.
- Les résines acryliques ou polyacrylates UV durcissent en quelques secondes sous exposition UV, ce qui raccourcit considérablement les temps de cycle. Elles conviennent aux zones accessibles à la lumière et aux productions à cadence élevée.
Rigidité, flexibilité et contraintes sur les composants
La dureté Shore (exprimée en Shore A pour les matériaux souples, en Shore D pour les plus rigides) détermine les contraintes appliquées aux composants lors des cycles thermiques. Une résine trop rigide génère des contraintes sur les soudures et peut fracturer les condensateurs céramiques ou les composants de faible section. Le choix de la dureté résulte d'un compromis entre protection mécanique et tolérance aux dilatations différentielles.
Process : dosage, mélange, temps en pot et polymérisation
Les systèmes bi-composants (2K) exigent un respect strict du ratio résine/durcisseur, généralement exprimé en masse ou en volume. Un écart de quelques pourcents suffit à produire une sous-cure ou une sur-réticulation. Le mélange s'effectue mécaniquement ou via des mélangeurs statiques intégrés aux machines de dosage. Le temps en pot (pot life) définit la durée pendant laquelle la résine reste injectable avant d'atteindre une viscosité rédhibitoire. La polymérisation survient à température ambiante ou peut être accélérée par chauffage contrôlé.
Dégazage sous vide et prévention des bulles
L'air emprisonné pendant le mélange ou la coulée génère des bulles et des vides qui dégradent l'isolation électrique, réduisent la tenue mécanique et créent des points faibles face à l'humidité. Le dégazage sous vide élimine ces inclusions gazeuses avant ou pendant la coulée. Sans dégazage, les résines à haute viscosité ou les géométries complexes présentent un risque élevé de vides internes non visibles à l'inspection.
Risques process et défauts typiques
Les causes de défaillance les plus fréquentes incluent un mauvais ratio de mélange, une préparation de surface insuffisante (décollement), un séchage incomplet de la PCBA avant coulée, et une exothermie mal maîtrisée sur les grandes épaisseurs de résine époxy. Un chauffage trop rapide lors de la polymérisation peut également générer des craquelures ou un délaminage.
Réparabilité et rework
Après durcissement, la réparabilité varie fortement selon la famille de résine. L'époxy est pratiquement irréversible. La silicone souple peut être retirée mécaniquement avec précaution. Le PU admet parfois un rework partiel via des solvants spécifiques. Dans tous les cas, toute intervention sur une PCBA encapsulée reste risquée et suppose de disposer d'un accès physique aux zones concernées dès la conception.
Quelles différences entre surmoulage et résinage ?
Le surmoulage basse pression et le résinage ou potting protègent tous deux les composants électroniques, mais répondent à des contraintes d’industrialisation différentes. Le choix dépend notamment du niveau de protection recherché, des températures de service, du volume de production et du besoin d’intégration. Les polyamides utilisés en LPM présentent des températures de service variables selon leur formulation. Des références Henkel couvrent par exemple des plages allant de -40 à +100 °C, -40 à +125 °C ou jusqu’à environ +140 °C. Certaines silicones d’encapsulation peuvent fonctionner sur une plage beaucoup plus large, autour de -45 à +200 °C pour certaines formulations, sous réserve de validation dans l’application concernée.
À retenir :
- Le résinage est généralement plus simple pour le prototypage et les petites séries, car il nécessite moins d’outillage spécifique.
- Le surmoulage basse pression devient plus intéressant lorsque les volumes permettent d’amortir le moule et que plusieurs fonctions doivent être intégrées dans une même pièce.
- L’époxy privilégie généralement la rigidité et la résistance mécanique ou chimique, au détriment de la réparabilité.
- La silicone est adaptée lorsque la souplesse et une large plage de températures sont recherchées, selon la formulation choisie.
- Pour les fonctions optiques, RF ou les zones qui doivent rester accessibles, le surmoulage comme le potting nécessitent de prévoir des zones d’exclusion ou des aménagements spécifiques dès la conception.
| Critère | Surmoulage basse pression | Résinage / Potting |
|---|---|---|
| Niveau d'étanchéité atteignable | IP54 à IP68/IP69K | IP54 à IP68/IP69K (selon résine et boîtier) |
| Résistance mécanique | Élevée (thermoplastique rigide ou souple selon matière) | Variable : faible (silicone) à élevée (époxy) |
| Tenue thermique | Bonne (PA : jusqu'à 130 °C) | Élevée avec silicone (-60 à +200 °C) |
| Résistance chimique | Moyenne à bonne selon matière | Bonne à excellente (époxy, silicone) |
| Réparabilité | Quasi nulle | Faible (époxy) à limitée (silicone) |
| Intégration / esthétique | Élevée (câbles, connecteurs, bi-matière) | Faible (boîtier séparé ou nu) |
| Encombrement et poids | Faible (pièce compacte et légère) | Plus élevé selon volume de résine |
| Investissement outillage | Élevé (moule aluminium) | Faible (pas de moule) |
| Coût en série | Faible par pièce à volume élevé | Variable selon volume et résine |
| Délais de prototypage | Longs (outillage moule) | Courts (pas d'outillage) |
| Compatibilité composants | Risque thermique process à évaluer | Risque chimique ou mécanique selon résine |
| Répétabilité qualité | Élevée (process injection contrôlé) | Élevée si machine de dosage automatisée |
Quelle solution choisir selon l'environnement d'utilisation ?
Extérieur humide et projections d'eau
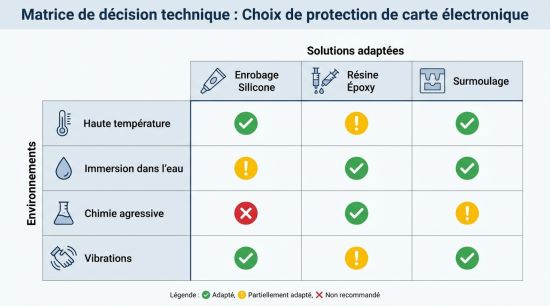
Pour les équipements exposés à la pluie, aux lavages ou à la condensation cyclique, une protection IP54 à IP65 suffit généralement. Le vernis conforme couvre les besoins les moins sévères. Le potting PU ou silicone dans un boîtier approprié garantit une étanchéité plus robuste. Le surmoulage basse pression offre une solution compacte et répétable dès lors que la série le justifie.
Immersion et étanchéité renforcée
Les applications nécessitant une tenue à l'immersion continue (IP68) ou à des jets haute pression (IP69K) réclament un potting complet ou un surmoulage soigneusement qualifié. L'interface entre la résine et les inserts métalliques, câbles ou connecteurs constitue le point critique de l'étanchéité long terme. Un essai en vieillissement humide sous tension reste nécessaire pour valider le design.
Environnement marin et brouillard salin
Le milieu marin associe humidité, ions chlorures et souvent UV. La silicone et l'époxy présentent de bonnes résistances aux ions chlorures. Un potting complet élimine les zones d'accumulation de contaminants. La qualification par essai en brouillard salin à 5 % / 35 °C sur plusieurs centaines d'heures permet de valider la solution retenue.
Fortes vibrations et chocs mécaniques
Dans les applications embarquées (transport, off-road, machines tournantes), la fixation mécanique des composants par une résine flexible (silicone Shore A 30 à 60, PU souple) absorbe les sollicitations sans fragiliser les soudures. Le surmoulage thermoplastique rigide limite lui aussi les mouvements relatifs, à condition que le module élastique du matériau reste compatible avec la PCBA.
Températures élevées et cycles thermiques
Au-delà de 120 °C en service continu, la silicone s'impose pour le potting. Les thermoplastiques type PA conservent leur intégrité jusqu'à environ 130 °C selon les grades. Les cycles thermiques prononcés (typiquement -40 °C à +125 °C) peuvent générer des décollements ou des fissurations dans les résines trop rigides : les formulations à module intermédiaire ou les silicones souples accommodent mieux les dilatations différentielles.
Exposition chimique : huiles, carburants, solvants
L'époxy résiste bien aux hydrocarbures et aux solvants apolaires. Certaines silicones perdent leurs propriétés mécaniques en présence de solvants aromatiques. Le PU est sensible à l'hydrolyse en milieu humide chaud. Le cahier des charges chimique doit être confronté aux données techniques du fournisseur de résine avant toute validation.
Exigences feu et normes applicables
Les applications soumises à la norme UL94-V0 (autoextinguible en moins de 10 secondes) ou aux spécifications ferroviaires, aéronautiques ou de défense imposent de sélectionner des résines ou thermoplastiques homologués. Toutes les formulations ne sont pas éligibles ; la vérification de la fiche technique (TDS) et du certificat d'essai feu reste indispensable. La conformité RoHS doit également être vérifiée pour les marchés réglementés.
Contraintes RF, ondes radio et optiques
Un potting ou un surmoulage plein avec un thermoplastique ou une résine standard peut modifier la constante diélectrique autour des antennes et dégrader les performances RF. Des formulations à faible permittivité existent, mais la validation par simulation ou mesure en chambre reste nécessaire. Pour les LED ou les capteurs optiques, des résines transparentes (silicone ou acrylique UV) permettent de maintenir la transmission lumineuse tout en assurant une protection environnementale.
Quel procédé choisir pour fabriquer des cartes électroniques en série ?
Volumes, amortissement d'outillage et stratégie proto vers série
Le résinage sans moule offre le démarrage le plus rapide et le plus économique pour les prototypes ou les pré-séries de quelques centaines de pièces. Le volume de production constitue l’un des principaux critères pour choisir le surmoulage thermoplastique pour une carte électronique. Le surmoulage basse pression devient compétitif lorsque le volume produit permet d'amortir le coût du moule sur la durée de vie du produit. Le seuil dépend de la complexité de l'outillage, du prix des matériaux et de la cadence visée.
Le passage en production série implique également de sélectionner un prestataire capable de maîtriser le procédé, les matériaux et les contrôles associés. Les fabricants et sous-traitants de cartes électroniques surmoulées se différencient notamment par leurs capacités de production, leurs technologies de surmoulage et leur accompagnement en industrialisation.
Temps de cycle et goulots de production
Le cycle d'injection en surmoulage basse pression est court : quelques dizaines de secondes à quelques minutes par pièce selon la géométrie et le matériau. Le résinage implique un temps de polymérisation qui peut aller de quelques secondes (acrylique UV) à plusieurs heures (époxy à température ambiante), ce qui constitue souvent le goulot d'étranglement en production. Le recours à des tunnels UV ou à des étuves de polymérisation accélérée réduit ce délai.
Automatisation du process de résinage
Les équipements de dosage et de mélange automatisés (robots 3, 4 ou 6 axes, mélangeurs statiques, machines de dégazage sous vide) permettent d'atteindre une répétabilité comparable à celle de l'injection pour le potting. Ils garantissent la constance du ratio résine/durcisseur, le volume déposé et la reproductibilité de la trajectoire de coulée. Sans automatisation, la variabilité opérateur reste la principale source de non-conformité en résinage.
Contrôles qualité en production
Quel que soit le procédé retenu, les contrôles qualité portent sur plusieurs paramètres clés :
- La vérification de l'absence de bulles ou de vides, par inspection visuelle ou rayons X sur échantillons.
- Le contrôle de la masse ou du volume de résine déposée, par pesée en ligne ou capteurs de débitmètre.
- Les tests d'étanchéité (IP) sur pièces finies, par immersion ou par test à pression différentielle.
- La mesure d'adhérence entre la protection et le substrat, par essais d'arrachement ou de pelage.
- La traçabilité des paramètres process (ratio, température, temps de cure) pour chaque lot, via un système de contrôle statistique du procédé (SPC).
Traçabilité et répétabilité
La traçabilité des paramètres de dosage, de mélange et de polymérisation par lot constitue une exigence minimale pour les secteurs automobile, médical ou défense. Les machines de dosage modernes enregistrent ces données et les associent à l'identifiant de la pièce, facilitant les analyses de causes racines en cas de retour qualité.
Nos services de surmoulage de carte électronique les plus recherchés sur hellopro.fr
 Etudes électroniques hardware / firmware
Prix sur demande
Envoyer un message
 Sous-traitance en électronique - ONWI
Prix sur demande
Envoyer un message
 Surmoulage de carte électronique - MEM
Prix sur demande
Envoyer un message
 Surmoulage, enrobage de carte électronique - Selva
Prix sur demande
Envoyer un message
 Surmoulage en bandes des pièces électroniques - ARBURG
Prix sur demande
Envoyer un message