Sommaire
- Dans quels cas utiliser le surmoulage thermoplastique ?
- Quels types de cartes électroniques peuvent être surmoulés ?
- Quels avantages apporte le surmoulage d'une carte électronique ?
- Quelles limites faut-il prendre en compte ?
- Surmoulage, encapsulation ou boîtier : quelle solution choisir ?
- Quels critères vérifier avant de lancer un projet de surmoulage ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Dans quels cas utiliser le surmoulage thermoplastique ?
- Quels types de cartes électroniques peuvent être surmoulés ?
- Quels avantages apporte le surmoulage d'une carte électronique ?
- Quelles limites faut-il prendre en compte ?
- Surmoulage, encapsulation ou boîtier : quelle solution choisir ?
- Quels critères vérifier avant de lancer un projet de surmoulage ?
Temps de lecture estimé : 9min
💡 À retenir :
- Le surmoulage thermoplastique protège un PCB contre l'humidité, les chocs et les vibrations en formant une enveloppe monobloc ; le surmoulage basse pression (low pressure molding) opère à 1,5 à 40 bar contre 350 à 1 300 bar en injection standard, ce qui le rend compatible avec les composants fragiles.
- La température matière en LPM se situe généralement entre 180 et 240 °C, avec des cycles courts de 15 à 60 secondes et des moules souvent réalisés en aluminium, ce qui réduit le coût d'outillage par rapport à l'injection acier classique.
- Les niveaux d'étanchéité IP67 et IP68 sont atteignables avec un surmoulage bien conçu, mais ils dépendent de la géométrie du moule, de l'adhérence matière/substrat et d'une validation par tests.
- Le potting (encapsulation résine époxy, PU ou silicone) convient aux petites séries et aux géométries simples, mais allonge les cycles et rend le composant non réparable ; le boîtier avec joint reste la seule option réellement démontable.
- La rentabilité du surmoulage thermoplastique s'affirme dès que les volumes justifient l'investissement moule ; en dessous d'un certain seuil, le potting reste plus économique à outiller.
- Avant tout démarrage projet, il faut valider la compatibilité matière/substrat, identifier les zones à préserver sur le PCB et planifier les essais de validation : étanchéité, cyclage thermique, vibration, traction câble.
Protéger un PCB implique de choisir entre plusieurs solutions : surmoulage thermoplastique, surmoulage basse pression, potting par résine époxy, polyuréthane ou silicone, et boîtier avec joint. Ce choix dépend du niveau d'étanchéité recherché, des contraintes mécaniques, de la maintenabilité et du volume de production. Cet article compare ces solutions et présente les principaux critères à vérifier avant de lancer un projet.
Devis pour un surmoulage de carte électronique
Dans quels cas utiliser le surmoulage thermoplastique ?
Le surmoulage thermoplastique s'impose lorsque plusieurs conditions sont réunies : besoin d'étanchéité élevée (IP67/IP68), exposition à des chocs ou vibrations récurrents, contrainte de compacité du produit fini, et volumes suffisants pour rentabiliser le moule. Les déclencheurs les plus fréquents sont les suivants :
- L'environnement d'utilisation expose le produit à l'eau, aux poussières ou aux projections chimiques.
- Le produit subit des chocs mécaniques, des vibrations continues ou des manipulations répétées.
- Le design cible supprime un boîtier rapporté pour réduire l'encombrement et le nombre de pièces.
- La cadence de production justifie un outillage dédié avec un cycle court et répétable.
- Le besoin d'intégrer le relief de traction des câbles (strain relief) dans la pièce est avéré.
Pour protéger la carte contre l'humidité et les poussières
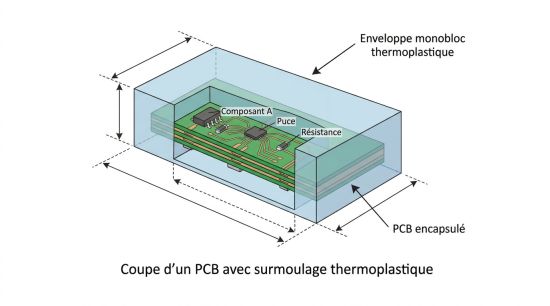
Le surmoulage thermoplastique crée une barrière physique continue autour du PCB et constitue une solution de protection d’une carte électronique adaptée aux environnements exposés à l’humidité, aux poussières ou aux projections d’eau. Les niveaux IP67 et IP68 sont fréquemment visés, mais leur atteinte dépend de plusieurs facteurs. L’étanchéité repose notamment sur la qualité d’adhérence entre la matière thermoplastique et le substrat, la géométrie du chemin d’étanchéité dans le moule, la présence éventuelle d’un primer et les tolérances des interfaces câbles. Elle est assurée directement par la matière, sans joint rapporté, à condition que le design et les paramètres du procédé soient maîtrisés. Les interfaces câble et connecteur restent les zones les plus sensibles. La géométrie de passage, les rayons et le contact entre la gaine et la matière influencent directement la performance d’étanchéité.
Pour résister aux chocs et aux vibrations
En surmoulage basse pression, la faible pression d'injection (de 1,5 à 40 bar selon les configurations) protège les soudures et les terminaux fragiles pendant le process. Après moulage, l'enveloppe thermoplastique amortit les chocs et maintient les composants en position, ce que ne fait pas un vernis de protection ou un conformal coating. Ce critère est particulièrement pertinent pour les capteurs embarqués dans des environnements vibratoires (machines industrielles, véhicules), les modules électroniques exposés à des chutes répétées, et les sorties de câble soumises à des efforts de traction. Le surmoulage intègre naturellement le strain relief à la sortie des câbles, supprimant ainsi la pièce mécanique séparée qui assume habituellement cette fonction. Les tests de traction câble font partie du plan de validation à prévoir.
Pour réduire l'encombrement du produit
Remplacer un boîtier rapporté par un surmoulage supprime plusieurs pièces et opérations d'assemblage. Les gains d'intégration possibles sont les suivants :
- Suppression du boîtier en deux parties et de ses vis de fermeture.
- Intégration du guidage câble directement dans la pièce moulée.
- Intégration du strain relief câble sans passe-câble séparé.
- Possibilité d'intégrer des inserts métalliques de fixation dans le moule.
- Personnalisation visuelle (couleur, texture, marquage en relief) sans opération supplémentaire.
Vous êtes fournisseur de surmoulage de carte électronique ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels types de cartes électroniques peuvent être surmoulés ?
La compatibilité avec le surmoulage dépend du design de la carte, des composants présents, des matériaux utilisés et des zones à préserver. Tous les assemblages ne sont pas directement surmoulables sans adaptation. Les PCB plats avec des composants CMS de hauteur modérée et les modules avec des connecteurs en périphérie sont généralement bien adaptés. À l'inverse, les cartes denses avec des composants traversants hauts, des dissipateurs thermiques actifs ou des capteurs à orifice libre présentent davantage de risques.
Cartes électroniques et PCB
Les PCB nus ou les PCBA (cartes assemblées) constituent le cas d'usage le plus courant. Le surmoulage peut être total (enveloppe complète) ou partiel (zones ciblées, par exemple autour des interfaces câble uniquement). Certaines zones doivent rester accessibles et sont à définir dès la conception du moule :
- Points de test et pads de programmation.
- Connecteurs à déverrouiller ou à brancher après assemblage.
- Éléments optiques (LED, photorécepteurs).
- Surfaces de contact électrique ou zones de calibration.
- Dissipateurs thermiques qui doivent rester en contact avec l'air ou un radiateur.
Capteurs et modules électroniques
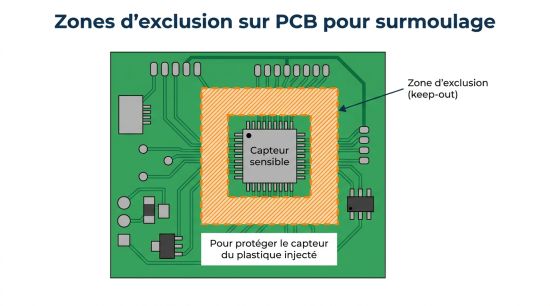
Les capteurs (pression, humidité, accélération, MEMS, IMU) sont soumoulés fréquemment, mais présentent des risques spécifiques. La pression d'injection, même faible, peut provoquer une dérive métrologique si elle atteint la membrane sensible. L'obstruction d'un orifice de mesure (capteur de pression, capteur gaz) est un risque direct si le design ne prévoit pas de zone d'exclusion. Les mitigations à mettre en œuvre sont les suivantes :
- Conception de zones d'exclusion (keep-out) dans le moule pour isoler la partie sensible.
- Masquage physique de l'orifice pendant le process.
- Validation fonctionnelle post-process : comparaison de mesures avant/après surmoulage.
- Simulation de l'écoulement pour contrôler la pression locale au niveau du capteur.
Connecteurs, câbles et composants intégrés
Le surmoulage de connecteurs et de câbles représente l'application la plus répandue en électronique industrielle. Un connecteur surmoulé bénéficie d'une étanchéité d'interface directement assurée par la matière, sans joint torique rapporté. Le strain relief est intégré dans la géométrie du surmoulage, ce qui améliore la durée de vie en fatigue des câbles. Les points DFM à traiter en conception sont les suivants :
- Prévoir un rayon minimum à la sortie du câble pour éviter la concentration de contraintes.
- Contrôler la tolérance diamétrale de la gaine câble pour garantir l'étanchéité de l'interface.
- Définir la longueur de prise de matière sur la gaine (longueur de serrage).
- Positionner le point d'injection (gate) à l'écart des zones de décollement potentiel.
- Prévoir la ventilation du moule pour éviter les piégeages d'air en bout de remplissage.
Quels avantages apporte le surmoulage d'une carte électronique ?
Le surmoulage basse pression LPM fonctionne à faible pression, généralement autour de 5 à 40 bar. La température de la matière se situe souvent entre 180 et 240 °C selon le matériau utilisé. Les cycles sont courts et varient selon la géométrie de la pièce, la machine et les paramètres du procédé. Ces caractéristiques apportent plusieurs avantages :
- Faible risque d'endommagement des composants fragiles grâce à la pression d'injection réduite.
- Cycles de production courts, sans temps de réticulation comparable à celui de certaines résines d'encapsulation.
- Bonne protection contre l'humidité et les infiltrations, avec des niveaux IP élevés possibles après validation du produit fini.
- Bonne résistance aux chocs et aux vibrations selon le matériau et la conception de la pièce.
- Possibilité d'intégrer directement les câbles, connecteurs et fonctions de maintien mécanique dans la pièce moulée.
- Bonne répétabilité du procédé lorsque les paramètres d'injection sont correctement maîtrisés.
- Réduction du nombre de pièces et d'opérations d'assemblage par rapport à certaines solutions avec boîtier.
- Outillage généralement plus simple que pour l'injection thermoplastique haute pression, avec notamment la possibilité d'utiliser des moules en aluminium selon le projet.
Le LPM est particulièrement adapté lorsqu'il faut associer compacité, protection mécanique et étanchéité tout en conservant un cycle de fabrication court
Quelles limites faut-il prendre en compte ?
Le surmoulage thermoplastique présente des contraintes techniques que le bureau d'études doit anticiper dès la conception.
- Adhérence matière/substrat : l'adhérence entre le thermoplastique et la carte ou les gaines câble n'est pas garantie sans étude du couple de matériaux. Un décollement en service compromet l'étanchéité et la tenue mécanique. L'application d'un primer améliore l'adhérence dans de nombreux cas.
- Retrait à la solidification : le refroidissement génère un retrait dimensionnel qui peut introduire des contraintes internes sur les composants. Ce phénomène est à contrôler par le design et les paramètres process.
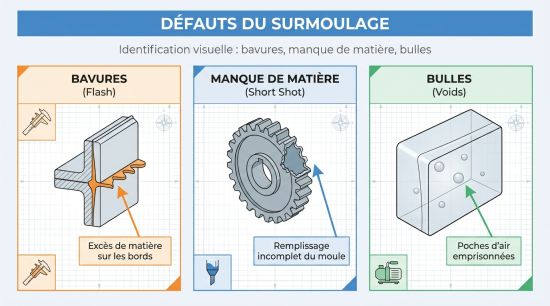
- Hygroscopicité des polyamides : les polyamides, couramment utilisés en LPM, absorbent l'humidité ambiante. Un matériau insuffisamment séché peut provoquer des bulles et des défauts de surface lors de l'injection. Le stockage doit donc être maîtrisé et le séchage réalisé avant utilisation selon les recommandations du fabricant.
- Contraintes thermiques sur composants sensibles : même à 180–240 °C, des composants à tenue thermique limitée (condensateurs électrolytiques, composants CMS de faible gabarit, certains capteurs) peuvent être endommagés si le point d'injection est trop proche.
- Irréversibilité : le surmoulage est généralement non réparable. Un défaut de fonctionnement interne après moulage implique le rebut de la pièce complète.
- Investissement moule et seuil de série : le coût d'outillage — même en aluminium — reste significatif. En dessous d'un certain volume, le potting reste plus économique à mettre en œuvre. La rentabilité du surmoulage s'affirme progressivement selon les volumes et la complexité de la pièce.
- Liberté matériaux réduite : le choix se limite aux familles compatibles LPM, principalement polyamides hot-melt et TPE/TPU, contre une grande variété de résines en potting (époxy, PU, silicone, acrylique).
Surmoulage, encapsulation ou boîtier : quelle solution choisir ?
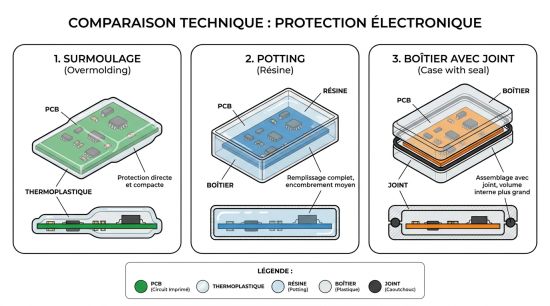
Le tableau ci-dessous compare les trois solutions de protection sur les critères opérationnels les plus déterminants pour le bureau d'études.
| Critère | Surmoulage thermoplastique (LPM) | Potting / résinage (époxy, PU, silicone) | Boîtier + joint |
|---|---|---|---|
| Étanchéité | IP67/IP68 atteignable selon design et validation | IP67/IP68 atteignable selon résine et boîtier | IP dépend du joint et de la pression de serrage |
| Tenue vibrations/chocs | Très bonne, enveloppe rigide ou semi-rigide monobloc | Bonne à très bonne selon résine choisie | Limitée par le maintien mécanique du boîtier |
| Réparabilité | Faible à nulle, destruction nécessaire | Nulle pour époxy/PU ; limitée pour silicone | Totale, démontage et remontage possibles |
| Temps de process | 15 à 60 s par pièce | 30 min à plusieurs heures (polymérisation incluse) | Assemblage rapide mais opération manuelle |
| Investissement outillage | Moule aluminium : coût modéré à significatif selon complexité | Faible (moule ou boîtier simple) | Faible à modéré (moule boîtier standard ou sur étagère) |
| Liberté matériaux | Limitée (polyamide hot-melt, TPE, TPU principalement) | Large (époxy, PU, silicone, acrylique) | Très large (choix boîtier et joint indépendants) |
| Dissipation thermique | Limitée par la conductivité du thermoplastique | Meilleure avec résines chargées ou silicone | Dépend du matériau du boîtier et du design |
| Intégration connectique/strain relief | Native, directement dans la pièce moulée | Possible mais nécessite une conception adaptée | Passe-câble et presse-étoupe séparés nécessaires |
| Esthétique / compacité | Très compacte, personnalisable (couleur, texture) | Aspect bloc, peu esthétique | Volume imposé par le boîtier |
| Critère : Étanchéité | |
|---|---|
| Surmoulage thermoplastique (LPM) | IP67/IP68 atteignable selon design et validation |
| Potting / résinage (époxy, PU, silicone) | IP67/IP68 atteignable selon résine et boîtier |
| Boîtier + joint | IP dépend du joint et de la pression de serrage |
| Critère : Tenue vibrations/chocs | |
|---|---|
| Surmoulage thermoplastique (LPM) | Très bonne, enveloppe rigide ou semi-rigide monobloc |
| Potting / résinage (époxy, PU, silicone) | Bonne à très bonne selon résine choisie |
| Boîtier + joint | Limitée par le maintien mécanique du boîtier |
| Critère : Réparabilité | |
|---|---|
| Surmoulage thermoplastique (LPM) | Faible à nulle, destruction nécessaire |
| Potting / résinage (époxy, PU, silicone) | Nulle pour époxy/PU ; limitée pour silicone |
| Boîtier + joint | Totale, démontage et remontage possibles |
| Critère : Temps de process | |
|---|---|
| Surmoulage thermoplastique (LPM) | 15 à 60 s par pièce |
| Potting / résinage (époxy, PU, silicone) | 30 min à plusieurs heures (polymérisation incluse) |
| Boîtier + joint | Assemblage rapide mais opération manuelle |
| Critère : Investissement outillage | |
|---|---|
| Surmoulage thermoplastique (LPM) | Moule aluminium : coût modéré à significatif selon complexité |
| Potting / résinage (époxy, PU, silicone) | Faible (moule ou boîtier simple) |
| Boîtier + joint | Faible à modéré (moule boîtier standard ou sur étagère) |
| Critère : Liberté matériaux | |
|---|---|
| Surmoulage thermoplastique (LPM) | Limitée (polyamide hot-melt, TPE, TPU principalement) |
| Potting / résinage (époxy, PU, silicone) | Large (époxy, PU, silicone, acrylique) |
| Boîtier + joint | Très large (choix boîtier et joint indépendants) |
| Critère : Dissipation thermique | |
|---|---|
| Surmoulage thermoplastique (LPM) | Limitée par la conductivité du thermoplastique |
| Potting / résinage (époxy, PU, silicone) | Meilleure avec résines chargées ou silicone |
| Boîtier + joint | Dépend du matériau du boîtier et du design |
| Critère : Intégration connectique/strain relief | |
|---|---|
| Surmoulage thermoplastique (LPM) | Native, directement dans la pièce moulée |
| Potting / résinage (époxy, PU, silicone) | Possible mais nécessite une conception adaptée |
| Boîtier + joint | Passe-câble et presse-étoupe séparés nécessaires |
| Critère : Esthétique / compacité | |
|---|---|
| Surmoulage thermoplastique (LPM) | Très compacte, personnalisable (couleur, texture) |
| Potting / résinage (époxy, PU, silicone) | Aspect bloc, peu esthétique |
| Boîtier + joint | Volume imposé par le boîtier |
La comparaison entre surmoulage, résinage et potting permet notamment d’identifier la solution la plus adaptée aux contraintes du PCB.
- Lorsque la maintenance ou le remplacement de composants est régulier, le boîtier avec joint reste la solution adaptée car elle est la seule à permettre une ouverture sans destruction.
- Lorsque la cadence de production est élevée et que le produit ne sera jamais ouvert, le surmoulage thermoplastique offre le meilleur rapport entre cycle court, répétabilité et niveaux de protection atteignables.
- Lorsque la dissipation thermique est critique (densité de puissance élevée sur le PCB) ou que les volumes sont faibles, le potting avec résine chargée ou silicone présente un avantage.
Quels critères vérifier avant de lancer un projet de surmoulage ?
Avant d'engager la conception du moule et le choix matière, les éléments suivants doivent être documentés dans le cahier des charges.
- Environnement d'utilisation : températures min/max en service, exposition à l'eau (immersion, projection, condensation), poussières, huiles, UV, agents chimiques.
- Indice IP cible : IP67, IP68 ou autre, avec conditions contractuelles précises (durée, profondeur, répétitions).
- Contraintes mécaniques : niveau de chocs (g, nombre de chutes), spectre vibratoire, efforts de traction sur les câbles.
- Plage de température de service et cyclage thermique : amplitude, vitesse de variation, nombre de cycles attendus sur la durée de vie.
- Contraintes chimiques et UV : agents d'exposition (solvants, huiles, carburants), durée, résistance UV si usage extérieur.
- Contraintes électriques : isolation diélectrique requise, absence de conduction parasite, compatibilité avec les matériaux en contact.
- Besoin de maintenance ou de rework : le produit devra-t-il être ouvert, retravaillé ou reprogrammé ? Si oui, le surmoulage est à écarter.
- Volumes de production : séries courtes, moyennes ou grandes ; le seuil de rentabilité de l'outillage moule doit être calculé.
- Tolérances dimensionnelles et DFM : épaisseur de paroi, rayons, dépouilles, position des gates, accessibilité des zones à préserver.
- Choix de la famille matériaux : polyamide hot-melt (basse pression), TPE ou TPU (flexibilité et étanchéité interface câble), selon les exigences de température, chimie et adhérence.
- Positionnement des composants sur le PCB : hauteur des composants, zones proches du bord, composants à risque thermique ou mécanique.
- Zones à préserver : points de test, connecteurs actifs, éléments optiques, dissipateurs ; définir les keep-out dans le moule dès la phase de design.
- Conformité réglementaire : UL94 (classification feu), RoHS si applicable, autres normes sectorielles (IPC-7621 est un guide de référence pour le LPM).
Le choix du prestataire de carte électronique surmoulée fait également partie de la préparation du projet. Ils peuvent être comparés selon leurs procédés, les matériaux maîtrisés, leurs capacités de production et les contrôles proposés. Le plan de validation doit associer chaque risque à un test et à un critère de succès mesurable :
- Risque infiltration eau → Test d'étanchéité IP (immersion) → Absence de trace d'humidité interne.
- Risque décollement matière/substrat → Test cyclage thermique → Absence de délaminage visuel et maintien des propriétés d'étanchéité.
- Risque rupture câble/connecteur → Test traction câble → Résistance supérieure au seuil défini en N.
- Risque défaillance vibratoire → Test vibration sinusoïdale et aléatoire selon spectre → Fonctionnalité maintenue, absence de microfissure.
- Risque endommagement composant → Contrôle fonctionnel avant/après surmoulage → Absence de dérive de paramètres critiques.
- Risque non-conformité feu → Test UL94 → Classement V-0 ou V-1 atteint selon matière choisie.
Nos services de surmoulage de carte électronique les plus recherchés sur hellopro.fr
 Etudes électroniques hardware / firmware
Prix sur demande
Envoyer un message
 Sous-traitance en électronique - ONWI
Prix sur demande
Envoyer un message
 Surmoulage de carte électronique - MEM
Prix sur demande
Envoyer un message
 Surmoulage, enrobage de carte électronique - Selva
Prix sur demande
Envoyer un message
 Surmoulage en bandes des pièces électroniques - ARBURG
Prix sur demande
Envoyer un message