- Le jet d'eau pure utilise une buse de 0,08 à 0,30 mm et vise les matériaux souples.
- Le jet abrasif utilise une buse de 0,20 à 0,40 mm et un canon de focalisation de 0,50 à 1,2 mm.
- La vitesse du jet en sortie de buse atteint 600 à 650 m/s, soit environ deux fois la vitesse du son.
- Le jet d'eau abrasif enlève la matière sans apport thermique, ce qui préserve les propriétés mécaniques des pièces.
Sommaire
- Comment fonctionne la découpe jet d'eau et sa vitesse ?
- Quels paramètres influencent la vitesse de coupe jet d'eau ?
- Quelle vitesse de découpe selon le matériau et l'épaisseur ?
- Jet d'eau, laser ou plasma : quelle vitesse de coupe ?
- Comment optimiser la vitesse de coupe jet d'eau ?
- Quelles questions fréquentes sur la vitesse de découpe jet d'eau ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Comment fonctionne la découpe jet d'eau et sa vitesse ?
- Quels paramètres influencent la vitesse de coupe jet d'eau ?
- Quelle vitesse de découpe selon le matériau et l'épaisseur ?
- Jet d'eau, laser ou plasma : quelle vitesse de coupe ?
- Comment optimiser la vitesse de coupe jet d'eau ?
- Quelles questions fréquentes sur la vitesse de découpe jet d'eau ?
Temps de lecture estimé : 10min
💡 L'essentiel à retenir :
- La vitesse de découpe jet d'eau varie de quelques mm/min sur acier épais à plus de 3000 mm/min sur aluminium 5 mm.
- L'acier et l'inox de 3 mm se coupent entre 1500 et 3000 mm/min, l'acier de 10 mm entre 350 et 700 mm/min, et l'acier de 100 mm en qualité Q3 entre 20 et 25 mm/min.
- La pression de pompe, comprise entre 4000 et 6500 bars, augmente la vitesse de coupe de 30 à 50 %.
- Le jet d'eau est plus lent que le laser et le plasma : sur inox 10 mm, il avance à 230 mm/min contre 1100 mm/min pour le laser et 1500 mm/min pour le plasma.
- L'abrasif grenat représente jusqu'à 75 % des coûts d'exploitation, soit 18 à 36 $/h de découpe effective.
- La plage d'épaisseur optimale pour la productivité se situe entre 2 et 100 mm.
La vitesse de coupe d'une découpeuse à jet d'eau dépend du matériau, de l'épaisseur et de la qualité visée. Elle s'étend de quelques millimètres par minute sur les aciers épais à plus de 3000 mm/min sur les tôles fines d'aluminium ou d'acier. Il n'existe pas de vitesse universelle : chaque valeur doit être rattachée à un couple matériau et épaisseur, à un niveau de qualité Q1 à Q5 et à une configuration machine. La vitesse de découpe jet d'eau désigne la vitesse d'avance de la tête en mm/min, à ne pas confondre avec la vitesse du jet en sortie de buse, qui atteint 600 à 650 m/s.
Obtenez des devis pour des découpeuses à jet d'eau
Comment fonctionne la découpe jet d'eau et sa vitesse ?
Principe du jet d'eau pure et du jet abrasif
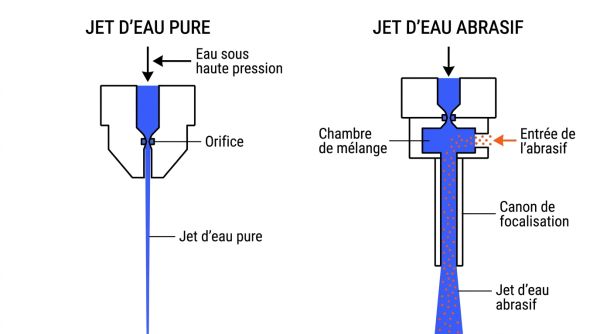
Le jet d'eau pure coupe les matériaux tendres découpables au jet d'eau comme le caoutchouc, la mousse, les plastiques souples, les textiles ou le cuir, sans abrasif. Le jet d'eau abrasif coupe les matériaux durs comme l'acier, l'inox, l'aluminium, le titane, le verre, la pierre ou la céramique par micro-érosion mécanique. L'abrasif grenat agit comme un ciseau, l'eau comme un marteau. La coupe se fait à froid, sans fusion ni zone affectée thermiquement.
Distinction entre vitesse du jet et vitesse de coupe
La vitesse du jet dépend uniquement de la pression de pompe d'une machine jet d'eau et atteint 600 à 650 m/s, jusqu'à 900 à 1200 m/s selon la pression. La vitesse de coupe correspond à la vitesse d'avance de la tête en mm/min et dépend du matériau, de l'épaisseur et de la qualité visée. Toute valeur de vitesse de coupe doit être rattachée à ces paramètres, sans généralisation possible. Le tableau suivant compare les deux grandeurs.
| Grandeur | Valeur | Déterminant |
|---|---|---|
| Vitesse du jet | 600 à 650 m/s, jusqu'à 900 à 1200 m/s | Pression de pompe uniquement |
| Vitesse de coupe | De quelques mm/min à plusieurs milliers de mm/min | Matériau, épaisseur, qualité visée, configuration machine |
Vous êtes fournisseur de découpeuses à jet d'eau ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels paramètres influencent la vitesse de coupe jet d'eau ?
Pression de pompe et vitesse du jet projeté
La pression de la pompe, comprise entre 4000 et 6500 bars, agit au carré sur la vitesse du jet. À paramètres de tête constants, les vitesses de coupe augmentent avec la pression, quel que soit le matériau. Monter en pression apporte un gain de vitesse de 30 à 50 %. La plage économique et fiable se situe entre 3800 et 4100 bars, car au-delà le mélange eau-abrasif se dégrade et l'usure des composants haute pression s'accélère.
- La pression standard de 4000 bars suffit dans la plupart des applications.
- La pression ultra-haute peut atteindre 6200 à 6500 bars.
- Le gain de vitesse par montée en pression est de 30 à 50 %.
- La plage de pression la plus économique se situe entre 3800 et 4100 bars.
Réglage du débit d'abrasif et du ratio eau-abrasif
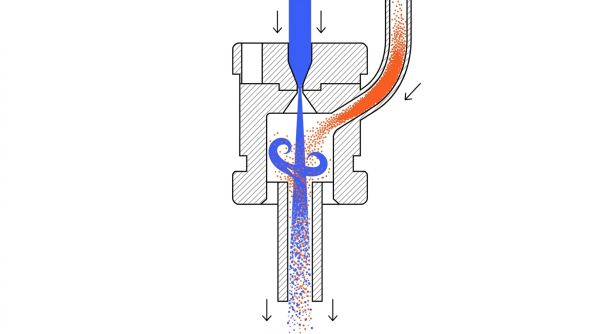
L'abrasif grenat réalise la coupe par érosion. Le débit massique varie de 300 à plus de 1000 g/min selon le diamètre de buse. Le ratio eau/abrasif le plus favorable est de 1 pour 7 en masse. Trop peu d'abrasif réduit le pouvoir érosif, tandis qu'un excès d'abrasif sans eau suffisante fait chuter la vitesse du mélange et l'énergie utile. Un dosage par moteur pas à pas ajuste l'abrasif à quelques grammes près.
- Le grenat 80 mesh est l'abrasif standard pour la découpe des métaux.
- Le débit d'abrasif s'ajuste au débit d'eau et à l'épaisseur du matériau.
- Le ratio eau/abrasif de 1 pour 7 optimise l'énergie cinétique transmise.
- Un dosage précis évite la saturation du mélange et la perte de vitesse.
Diamètre de buse et distance entre buse et matière
Le diamètre d'orifice conditionne le débit d'eau et le dosage d'abrasif. En jet pur, il varie de 0,08 à 0,30 mm. En jet abrasif, il varie de 0,20 à 0,40 mm, avec un canon de focalisation de 0,50 à 1,2 mm. La distance entre buse et matière se maintient entre 1 et 2 mm pour limiter la divergence du jet et conserver l'efficacité de coupe.
- Le diamètre d'orifice en jet abrasif se situe entre 0,20 et 0,40 mm.
- Le canon de focalisation reforme le jet et mesure de 0,50 à 1,2 mm.
- La distance buse-matière de 1 à 2 mm réduit la perte de cohésion du jet.
- Un orifice plus grand augmente le volume d'eau pour les fortes épaisseurs.
Niveaux de qualité Q1 à Q5 et vitesse
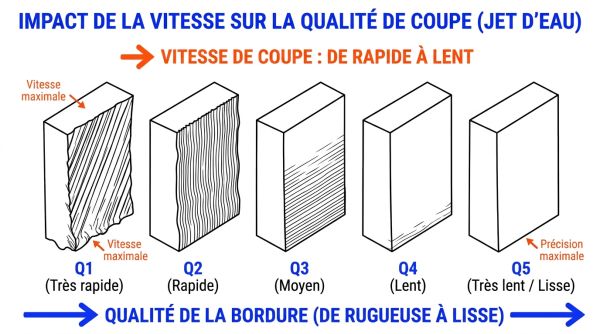
L'échelle de qualité Q1 à Q5 arbitre entre vitesse et finition. Q1 correspond à la séparation grossière et rapide, Q5 à la coupe de précision lente. Passer de Q1 à Q5 impose une forte réduction de la vitesse et augmente le temps machine. En production, Q3 et Q4 couvrent l'essentiel des besoins. Le tableau suivant présente les niveaux de qualité et leur effet sur la vitesse.
| Niveau | Désignation | Vitesse relative | Caractéristiques |
|---|---|---|---|
| Q1 | Séparation rapide | La plus élevée | Stries prononcées, dépouille importante, tolérances larges |
| Q2 | Ébauche | Élevée | Stries visibles, meilleure précision qu'en Q1 |
| Q3 | Standard industriel | Moyenne | Bon compromis vitesse et qualité, défaut en sous-traitance |
| Q4 | Coupe fine | Réduite | Tolérances serrées, très bon état de surface |
| Q5 | Précision | La plus faible | Surface quasi sans stries, tolérances très serrées |
| Niveau : Q1 | |
|---|---|
| Désignation | Séparation rapide |
| Vitesse relative | La plus élevée |
| Caractéristiques | Stries prononcées, dépouille importante, tolérances larges |
| Niveau : Q2 | |
|---|---|
| Désignation | Ébauche |
| Vitesse relative | Élevée |
| Caractéristiques | Stries visibles, meilleure précision qu'en Q1 |
| Niveau : Q3 | |
|---|---|
| Désignation | Standard industriel |
| Vitesse relative | Moyenne |
| Caractéristiques | Bon compromis vitesse et qualité, défaut en sous-traitance |
| Niveau : Q4 | |
|---|---|
| Désignation | Coupe fine |
| Vitesse relative | Réduite |
| Caractéristiques | Tolérances serrées, très bon état de surface |
| Niveau : Q5 | |
|---|---|
| Désignation | Précision |
| Vitesse relative | La plus faible |
| Caractéristiques | Surface quasi sans stries, tolérances très serrées |
Géométrie de la pièce, trajectoires et pilotage numérique
La géométrie de la pièce influence la vitesse réelle. Les angles vifs et petits rayons imposent des décélérations, et les formes complexes allongent le temps de coupe. Le logiciel CFAO optimise les trajectoires et calcule les vitesses moyennes avant lancement. Une pression stable garantit une pénétration régulière et limite les ondulations sur fortes épaisseurs.
- Les lignes droites autorisent la vitesse maximale de coupe.
- Les changements de direction imposent des ralentissements importants.
- Le logiciel de pilotage ajuste la vitesse selon la trajectoire programmée.
- Une pression stable évite les ondulations sur les pièces épaisses.
Quelle vitesse de découpe selon le matériau et l'épaisseur ?
Vitesses de coupe indicatives des métaux en jet abrasif
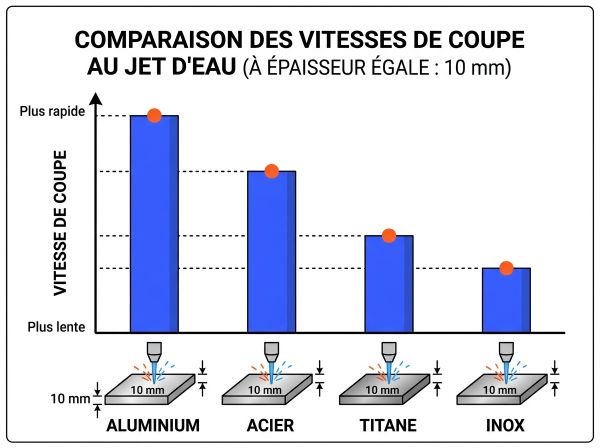
Les vitesses de coupe indicatives dépendent de la machine, du débit d'abrasif et de la qualité visée. L'aluminium de 5 mm se coupe entre 2000 et 4000 mm/min, l'acier et l'inox de 3 mm entre 1500 et 3000 mm/min. Les vitesses chutent fortement avec l'épaisseur : l'acier de 10 mm entre 350 et 700 mm/min, 25 mm entre 120 et 250 mm/min, 50 mm entre 40 et 100 mm/min. Le titane se coupe généralement plus vite que l'acier à épaisseur égale. Le tableau suivant rassemble les valeurs par matériau et épaisseur.
| Matériau | Épaisseur 5 mm | Épaisseur 10 mm | Épaisseur 20 mm | Épaisseur 50 mm | Épaisseur 100 mm |
|---|---|---|---|---|---|
| Aluminium | 2000 à 4000 mm/min | 800 à 950 mm/min | 400 à 900 mm/min | 150 à 300 mm/min | 20 à 30 mm/min |
| Acier doux | 350 à 450 mm/min | 200 à 230 mm/min | 100 à 120 mm/min | 30 à 40 mm/min | 20 à 25 mm/min |
| Inox | 330 mm/min | 180 mm/min | 83 mm/min | 24 mm/min | 9 mm/min |
| Titane | 430 mm/min | 235 mm/min | 108 mm/min | 31 mm/min | 11 mm/min |
| Matériau : Aluminium | |
|---|---|
| Épaisseur 5 mm | 2000 à 4000 mm/min |
| Épaisseur 10 mm | 800 à 950 mm/min |
| Épaisseur 20 mm | 400 à 900 mm/min |
| Épaisseur 50 mm | 150 à 300 mm/min |
| Épaisseur 100 mm | 20 à 30 mm/min |
| Matériau : Acier doux | |
|---|---|
| Épaisseur 5 mm | 350 à 450 mm/min |
| Épaisseur 10 mm | 200 à 230 mm/min |
| Épaisseur 20 mm | 100 à 120 mm/min |
| Épaisseur 50 mm | 30 à 40 mm/min |
| Épaisseur 100 mm | 20 à 25 mm/min |
| Matériau : Inox | |
|---|---|
| Épaisseur 5 mm | 330 mm/min |
| Épaisseur 10 mm | 180 mm/min |
| Épaisseur 20 mm | 83 mm/min |
| Épaisseur 50 mm | 24 mm/min |
| Épaisseur 100 mm | 9 mm/min |
| Matériau : Titane | |
|---|---|
| Épaisseur 5 mm | 430 mm/min |
| Épaisseur 10 mm | 235 mm/min |
| Épaisseur 20 mm | 108 mm/min |
| Épaisseur 50 mm | 31 mm/min |
| Épaisseur 100 mm | 11 mm/min |
Vitesses de coupe pour les matériaux non métalliques
Le verre, la pierre et le marbre de 20 mm se coupent entre 300 et 700 mm/min. La céramique industrielle exige des vitesses plus faibles pour éviter les microfissures, de l'ordre de 50 à 150 mm/min à 20 mm. Le jet d'eau pure coupe les matériaux tendres comme le caoutchouc, la mousse, les plastiques souples et les textiles, avec des vitesses souvent limitées par la cinématique de la table plutôt que par le procédé.
- Le verre, la pierre et le marbre de 20 mm se coupent entre 300 et 700 mm/min.
- La mousse et le caoutchouc en jet pur atteignent 5000 à 15000 mm/min.
- Le verre trempé ne se découpe pas au jet d'eau en raison de ses contraintes internes.
- Les composites carbone de 6 mm se coupent jusqu'à 4500 mm/min à 4100 bars.
Épaisseurs maximales possibles et plage de découpe optimale
Trois régimes d'épaisseur existent : la plage optimale de 2 à 100 mm, la plage industrielle courante jusqu'à 200 mm et la limite technique de découpe au jet d'eau jusqu'à 600 mm sur pierre, marbre et verre. Au-delà de 150 mm, la vitesse tombe entre 25 et 75 mm/min avec une tête 5 axes pour préserver la perpendicularité. Sans compensation de conicité, elle passe souvent sous 10 mm/min. L'acier de 100 mm en qualité Q3 se coupe entre 20 et 25 mm/min.
- La plage optimale de 2 à 100 mm offre le meilleur compromis coût et précision.
- La plage industrielle courante s'étend jusqu'à 200 mm pour l'acier et l'aluminium.
- La limite technique atteint 600 mm pour la pierre, le marbre et le verre.
- Au-delà de 150 mm, la vitesse chute fortement pour maintenir la perpendicularité.
Jet d'eau, laser ou plasma : quelle vitesse de coupe ?
Comparatif chiffré des vitesses sur inox et acier
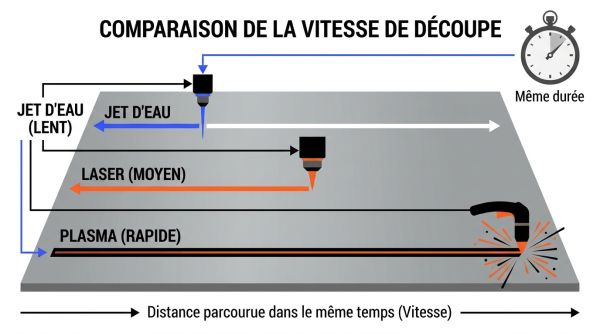
Sur inox 10 mm, le jet d'eau avance à environ 230 mm/min, le laser à environ 1100 mm/min et le plasma à environ 1500 mm/min. Sur acier doux de 12 mm, le plasma atteint 2500 à 3500 mm/min, le laser 1000 à 2500 mm/min et le jet d'eau 100 à 250 mm/min. La hiérarchie est stable : plasma puis laser puis jet d'eau, avec une bascule entre laser et plasma autour de 16 mm. Le tableau suivant compare les procédés.
| Procédé | Épaisseur optimale | Épaisseur maximale | Matériaux principaux |
|---|---|---|---|
| Jet d'eau | 2 à 100 mm | 200 à 600 mm | Tous matériaux, conducteurs ou non |
| Laser | 0,5 à 15 mm | 25 mm | Acier, inox, aluminium fin |
| Plasma | 10 à 40 mm | 40 à 160 mm | Métaux conducteurs |
| Oxycoupage | 20 à 150 mm | 300 mm | Acier au carbone |
| Procédé : Jet d'eau | |
|---|---|
| Épaisseur optimale | 2 à 100 mm |
| Épaisseur maximale | 200 à 600 mm |
| Matériaux principaux | Tous matériaux, conducteurs ou non |
| Procédé : Laser | |
|---|---|
| Épaisseur optimale | 0,5 à 15 mm |
| Épaisseur maximale | 25 mm |
| Matériaux principaux | Acier, inox, aluminium fin |
| Procédé : Plasma | |
|---|---|
| Épaisseur optimale | 10 à 40 mm |
| Épaisseur maximale | 40 à 160 mm |
| Matériaux principaux | Métaux conducteurs |
| Procédé : Oxycoupage | |
|---|---|
| Épaisseur optimale | 20 à 150 mm |
| Épaisseur maximale | 300 mm |
| Matériaux principaux | Acier au carbone |
Avantages du jet d'eau malgré une coupe plus lente
La lenteur du jet d'eau est compensée par les avantages et inconvénients du jet d'eau : absence de zone affectée thermiquement, absence de reprise d'ébavurage et polyvalence sur tous les matériaux. Sur tôles fines de moins de 6 mm, le laser reste plus rapide et moins coûteux. Le plasma domine sur les métaux conducteurs d'épaisseur moyenne à forte. Le jet d'eau devient la seule option opérationnelle sur les très fortes épaisseurs et les matériaux non métalliques.
- Le jet d'eau ne crée aucune zone affectée thermiquement, ce qui évite les reprises.
- Le laser est plus rapide sur tôles fines jusqu'à 15 mm environ.
- Le plasma est le plus rapide sur métaux conducteurs d'épaisseur moyenne à forte.
- Le jet d'eau coupe tous les matériaux, y compris les non conducteurs et les réfléchissants.
Coût horaire et coût par pièce de découpe
La vitesse de coupe influence directement le coût. L'abrasif représente jusqu'à 75 % des coûts d'exploitation, soit 18 à 36 $/h. Le coût d'exploitation interne se situe entre 15 et 35 $/h, tandis que la sous-traitance facture entre 150 et 350 $/h aux États-Unis et entre 50 et 150 €/h en France. Le coût par pièce dépend de la longueur de coupe et de l'épaisseur, pas de la surface. Une vitesse réduite augmente le temps machine et la consommation d'abrasif.
- L'abrasif grenat constitue le premier poste de coût d'exploitation.
- Le coût d'exploitation interne hors main-d'œuvre s'élève à 15 à 35 $/h.
- La sous-traitance en France facture entre 50 et 150 €/h.
- Le coût par pièce se calcule à partir de la longueur de coupe et de l'épaisseur.
Comment optimiser la vitesse de coupe jet d'eau ?
Réglages optimisés de l'abrasif et de la pression
Le débit d'abrasif doit être ajusté au débit d'eau en visant le ratio de 1 pour 7. La plage de pression économique se situe entre 3800 et 4100 bars. Monter en pression apporte 30 à 50 % de vitesse, mais au-delà du seuil le mélange se dégrade et la maintenance augmente. Un dosage précis de l'abrasif à quelques grammes près évite la saturation.
- Ajuster le débit d'abrasif au débit d'eau pour respecter le ratio 1 pour 7.
- Exploiter la plage de pression économique entre 3800 et 4100 bars.
- Éviter la surpression pour limiter l'usure des composants haute pression.
- Utiliser un dosage d'abrasif à moteur pas à pas pour une précision de quelques grammes.
Optimisation du nesting, de l'empilage et du temps masqué
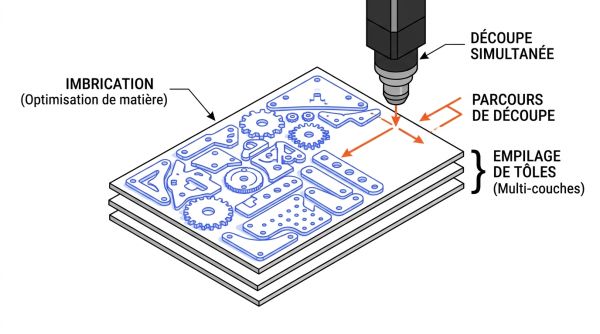
La productivité ne se limite pas à la vitesse d'avance. L'imbrication réduit les chutes, l'empilage de tôles découpe plusieurs couches en une passe, et le travail en temps masqué permet le chargement et le déchargement pendant la coupe. L'enchaînement automatique de programmes produit plusieurs heures sans opérateur, ce qui augmente le débit global.
- L'imbrication des pièces minimise les chutes de matière.
- L'empilage de tôles multiplie le nombre de pièces par passe.
- Le temps masqué permet de charger et décharger pendant la découpe.
- L'enchaînement automatique de programmes autorise la production sans opérateur.
Utilisation de têtes multiaxes et de double portique
Une tête 5 axes compense la conicité par inclinaison dynamique de la buse et évite de trop ralentir sur fortes épaisseurs. Elle réduit les temps de cycle d'un facteur 2 à 4 à qualité d'arête équivalente. Un double portique ou une grande table découpe simultanément et assure la continuité de production sur les séries.
Maintenance de l'orifice et du canon de focalisation
Un orifice ou un canon de focalisation usé ou mal aligné disperse le jet et ralentit la coupe. Le contrôle régulier de l'usure, de l'alignement et de la stabilité de pression maintient la vitesse de coupe et évite les arrêts imprévus. La maintenance préventive des composants haute pression prolonge leur durée de vie.
- Contrôler l'usure de l'orifice et du canon de focalisation régulièrement.
- Vérifier l'alignement du jet pour éviter la dispersion.
- Maintenir une pression stable pour éviter les ondulations.
- Remplacer les pièces d'usure avant qu'elles ne dégradent la coupe.
Quelles questions fréquentes sur la vitesse de découpe jet d'eau ?
Quelle est la vitesse maximale de coupe au jet d'eau ?
La vitesse maximale atteint plusieurs milliers de mm/min sur les tôles fines : l'aluminium de 5 mm se coupe entre 2000 et 4000 mm/min et l'acier de 3 mm entre 1500 et 3000 mm/min. Cette valeur dépend du matériau, de l'épaisseur et de la qualité de coupe sélectionnée.
Quels matériaux se découpent le plus vite au jet d'eau ?
L'aluminium et les tôles fines d'acier se découpent le plus vite. Le titane se coupe généralement plus vite que l'acier à épaisseur égale. Les matériaux durs comme la céramique ou les fortes épaisseurs imposent des vitesses réduites.
Pourquoi la découpe jet d'eau est-elle plus lente que le laser ?
Le jet d'eau enlève la matière par érosion mécanique à l'aide d'un abrasif, tandis que le laser fond la matière. Sur inox 10 mm, le jet d'eau avance à 230 mm/min contre 1100 mm/min pour le laser. En contrepartie, le jet d'eau ne crée aucune zone affectée thermiquement.
Comment augmenter la vitesse de coupe sans dégrader la qualité ?
Les leviers consistent à exploiter la plage de pression économique entre 3800 et 4100 bars, ajuster le ratio eau/abrasif à 1 pour 7, utiliser une tête 5 axes pour compenser la conicité et optimiser les trajectoires par le logiciel CFAO.
Quel est le coût lié à la vitesse de coupe jet d'eau ?
L'abrasif représente jusqu'à 75 % des coûts d'exploitation, soit 18 à 36 $/h. Une vitesse réduite augmente le temps machine et la consommation d'abrasif. Le coût par pièce dépend de la longueur de coupe et de l'épaisseur.
La vitesse change-t-elle entre coupe de séparation et coupe de précision ?
Oui, la qualité Q1 de séparation autorise la vitesse la plus élevée, tandis que la qualité Q5 de précision impose la vitesse la plus faible. Passer de Q1 à Q5 augmente fortement le temps machine et la consommation d'abrasif.


