Sommaire
- Quelle pression standard pour une découpe jet d'eau ?
- Quelle différence de pression entre jet d'eau pure et jet abrasif ?
- Quelle pression choisir selon le matériau à découper ?
- Quels facteurs font varier la pression de découpe jet d'eau ?
- Quels composants produisent la pression d'une découpe jet d'eau ?
- Quels avantages et limites présentent les hautes pressions ?
- Comment choisir la pression adaptée à son application et son budget ?
- Quelles questions fréquentes sur la pression de découpe jet d'eau ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelle pression standard pour une découpe jet d'eau ?
- Quelle différence de pression entre jet d'eau pure et jet abrasif ?
- Quelle pression choisir selon le matériau à découper ?
- Quels facteurs font varier la pression de découpe jet d'eau ?
- Quels composants produisent la pression d'une découpe jet d'eau ?
- Quels avantages et limites présentent les hautes pressions ?
- Comment choisir la pression adaptée à son application et son budget ?
- Quelles questions fréquentes sur la pression de découpe jet d'eau ?
Temps de lecture estimé : 7min
💡 L'essentiel à retenir :
- La pression découpe jet d'eau standard est de 4 000 bars, soit 60 000 psi, dans une plage industrielle de 3 000 à 6 200 bars.
- Le jet d'eau pure coupe les matériaux tendres entre 2 000 et 4 100 bars, sans abrasif.
- Le jet d'eau abrasif découpe les métaux et minéraux entre 3 500 et 6 000 bars, avec du grenat 80 mesh.
- La pression affichée à la pompe subit une perte de 5 à 15 % avant la buse : la pression de coupe réelle est plus basse.
- Une pression de 4 000 bars traverse l'acier de 20 mm et au-delà, jusqu'à 200 mm en limite pratique.
- Le coût direct d'exploitation à 4 000 bars est de 22 à 32 € par heure, dominé par l'abrasif à 12 à 15 €/h.
La pression standard d'une pression découpe jet d'eau est de 4 000 bars, soit environ 60 000 psi ou 400 MPa. La plage d'usage industriel s'étend de 3 000 à 6 200 bars. Cette pression convertie en vitesse produit un jet de 900 m/s à 4 135 bars et de 1 200 m/s à 6 150 bars. Le choix du niveau dépend du matériau, de l'épaisseur, du mode de jet pur ou abrasif et du budget d'exploitation.
Obtenez des devis pour des découpeuses à jet d'eau
Quelle pression standard pour une découpe jet d'eau ?
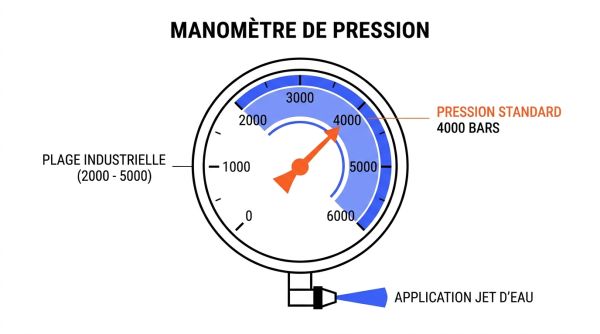
La valeur de référence pour la majorité des machines de découpe abrasive est 4 000 bars. Cette pression couvre les besoins courants sur métaux et matériaux durs.
La pression de référence à 4 000 bars
La valeur 4 000 bars jet d'eau correspond à 60 000 psi ou 400 MPa. Ce niveau suffit pour traverser l'acier de 20 mm et bien au-delà. La pression n'est pas le facteur limitant sur cette épaisseur : la configuration de buse, le débit d'abrasif et la vitesse d'avance déterminent le résultat.
La plage de 3 000 à 6 200 bars
Les machines industrielles fonctionnent entre 3 000 et 6 200 bars. Les pompes ultra-haute pression récentes atteignent 6 480 bars. Une pression plus élevée augmente la puissance de coupe, mais accélère l'usure des joints, raccords et canalisations. La vitesse du jet atteint environ 900 m/s à 4 135 bars et 1 200 m/s à 6 150 bars.
La conversion entre bars, psi et mégapascals
La question bar ou psi découpe jet d'eau se règle par une conversion simple. 60 000 psi équivalent à environ 4 137 bars, 90 000 psi à 6 200 bars, et 400 MPa à 4 000 bars. Une machine annoncée en psi se compare directement après conversion.
Vous êtes fournisseur de découpeuses à jet d'eau ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelle différence de pression entre jet d'eau pure et jet abrasif ?
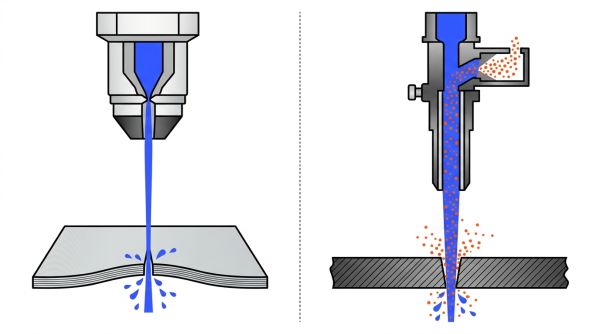
La différence ne repose pas sur une pression de pompe systématiquement différente. Les deux procédés utilisent des pressions ultra-hautes comprises entre 3 000 et 6 000 bars. La distinction vient de l'ajout d'un abrasif, généralement du grenat.
Le jet d'eau pure et les matériaux tendres
Le jet d'eau pure fonctionne sans abrasif. Il découpe les mousses, caoutchoucs, cartons, plastiques souples, textiles, cuirs et aliments. La pression d'usage se situe souvent entre 2 000 et 4 100 bars, avec un maximum usuel de 4 000 à 4 100 bars.
Le jet d'eau abrasif et les matériaux durs
La pression jet d'eau abrasive se situe fréquemment entre 3 500 et 6 000 bars. L'eau sert de vecteur et le grenat joue le rôle d'outil coupant. Ce procédé coupe les métaux, inox, aluminium, titane, cuivre, pierre, verre et composites.
Les pressions d'usage propres à chaque procédé
Il n'existe pas de seuil universel entre les deux procédés. Les réglages dépendent du couple matériau et épaisseur. La gravure au jet abrasif utilise une pression réduite, par exemple 1 400 bars sur le verre, afin de limiter l'érosion.
Quelle pression choisir selon le matériau à découper ?
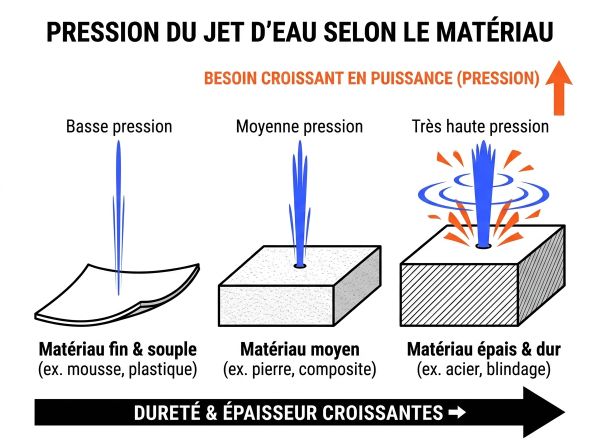
La pression standard de 4 000 bars couvre la majorité des métaux et des épaisseurs. Les très hautes pressions de 6 000 bars améliorent la productivité sur matériaux épais. Le tableau suivant récapitule les plages recommandées par famille de matériaux.
| Matériau | Pression recommandée (bars) | Pression (psi) | Épaisseur indicative |
|---|---|---|---|
| Acier | 4 000 à 6 200 | 58 000 à 90 000 | 100 mm en précision, 305 mm en séparation |
| Inox | 4 000 à 6 200 | 58 000 à 90 000 | 150 mm en précision, 200 mm en séparation |
| Aluminium | 4 000 à 6 200 | 58 000 à 90 000 | 200 à 300 mm selon configuration |
| Titane et cuivre | 4 000 à 6 200 | 58 000 à 90 000 | Selon nuance et puissance installée |
| Pierre, marbre, granit | 3 000 à 4 100 | 43 500 à 60 000 | Jusqu'à 600 mm |
| Verre | 3 000 à 4 000 | 43 500 à 58 000 | Jusqu'à 600 mm, pression modérée |
| Plastique, caoutchouc, mousse | 2 000 à 4 100 | 29 000 à 60 000 | Selon densité et épaisseur |
| Matériau : Acier | |
|---|---|
| Pression recommandée (bars) | 4 000 à 6 200 |
| Pression (psi) | 58 000 à 90 000 |
| Épaisseur indicative | 100 mm en précision, 305 mm en séparation |
| Matériau : Inox | |
|---|---|
| Pression recommandée (bars) | 4 000 à 6 200 |
| Pression (psi) | 58 000 à 90 000 |
| Épaisseur indicative | 150 mm en précision, 200 mm en séparation |
| Matériau : Aluminium | |
|---|---|
| Pression recommandée (bars) | 4 000 à 6 200 |
| Pression (psi) | 58 000 à 90 000 |
| Épaisseur indicative | 200 à 300 mm selon configuration |
| Matériau : Titane et cuivre | |
|---|---|
| Pression recommandée (bars) | 4 000 à 6 200 |
| Pression (psi) | 58 000 à 90 000 |
| Épaisseur indicative | Selon nuance et puissance installée |
| Matériau : Pierre, marbre, granit | |
|---|---|
| Pression recommandée (bars) | 3 000 à 4 100 |
| Pression (psi) | 43 500 à 60 000 |
| Épaisseur indicative | Jusqu'à 600 mm |
| Matériau : Verre | |
|---|---|
| Pression recommandée (bars) | 3 000 à 4 000 |
| Pression (psi) | 43 500 à 58 000 |
| Épaisseur indicative | Jusqu'à 600 mm, pression modérée |
| Matériau : Plastique, caoutchouc, mousse | |
|---|---|
| Pression recommandée (bars) | 2 000 à 4 100 |
| Pression (psi) | 29 000 à 60 000 |
| Épaisseur indicative | Selon densité et épaisseur |
Les valeurs d'épaisseur indicative dépendent de la course en Z, de la puissance installée et du niveau de finition visé.
Les pressions recommandées pour les métaux et alliages
Pour les métaux, l'abrasif est obligatoire. Une pression de 4 000 à 6 200 bars permet de couper l'acier, l'inox, l'aluminium, le titane et le cuivre. L'acier se coupe en précision jusqu'à 100 mm et en séparation jusqu'à 305 mm. L'inox se coupe jusqu'à 150 mm avec un bord net et jusqu'à 200 mm en séparation.
Les pressions recommandées pour pierre, verre et composites
La pierre, le marbre et le granit se coupent entre 3 000 et 4 100 bars. Le verre exige une pression souvent modérée pour éviter le fendillement. La limite technique machine atteint 600 mm pour ces matériaux minéraux, liée à la course en axe Z.
Les pressions recommandées pour matériaux tendres et plastiques
Les plastiques, caoutchoucs, mousses et textiles se découpent au jet d'eau pure, sans abrasif. La pression recommandée se situe entre 2 000 et 4 100 bars. Cette plage suffit pour une découpe nette sans déformation thermique.
Quels facteurs font varier la pression de découpe jet d'eau ?
La pression n'est pas le seul paramètre de coupe. L'épaisseur, la vitesse visée, la précision du trait, le diamètre de buse et le débit d'abrasif influencent le réglage. La pression affichée à la pompe subit aussi des pertes de charge avant la buse.
L'épaisseur du matériau et la vitesse visée
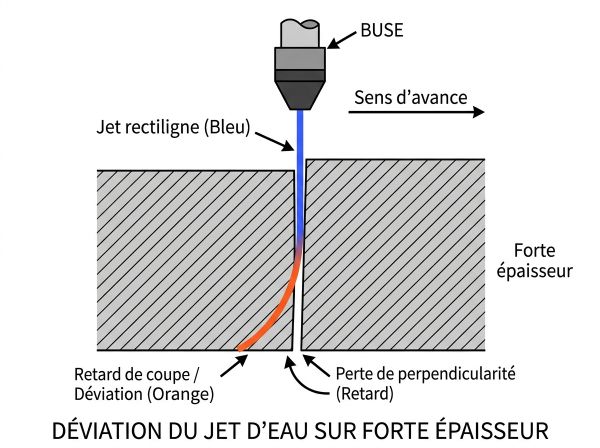
La plage optimale se situe entre 2 et 100 mm pour les matériaux durs. La limite pratique d'épaisseur au jet d'eau sur métaux atteint 200 mm. Au-delà, la déviation du jet et la perte de perpendicularité rendent la coupe non rentable. Une pression plus élevée soutient la vitesse de coupe sur forte épaisseur.
La précision du trait de coupe
Les niveaux de finition vont de Q1 à Q5. Le niveau Q3 correspond à une production standard. Le niveau Q5 exige une vitesse très lente et une tolérance de ± 0,1 mm en usage courant. Ces exigences de finition modifient la vitesse d'avance, pas toujours la pression nominale.
Le diamètre de buse et le débit d'abrasif
En jet abrasif, le diamètre d'orifice va de 0,20 à 0,40 mm. Le débit d'abrasif se règle entre 300 et plus de 1 000 g/min. Un orifice plus petit concentre le jet et améliore la traversée des matériaux épais. Un débit d'abrasif adapté optimise la pénétration sans saturer le jet. La pression n'est pas le seul levier : la puissance au jet et les réglages d'abrasif comptent aussi.
Quels composants produisent la pression d'une découpe jet d'eau ?
Le circuit haute pression comprend une pompe, un accumulateur, des canalisations, une vanne et une tête de découpe. La pression pompe découpe jet d'eau ne se confond pas avec la pression réelle à la buse. Le circuit hydraulique primaire est d'environ 200 bars. L'eau finale atteint 4 000 bars par multiplication d'un facteur 20.
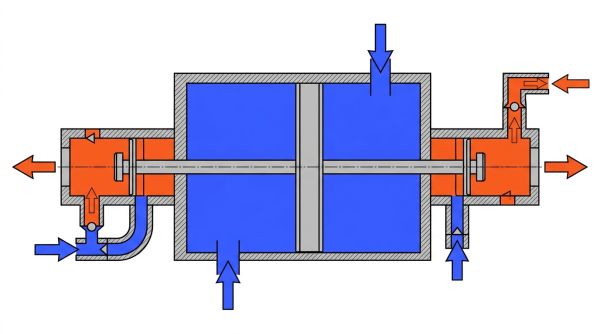
La pompe intensificatrice et le multiplicateur de pression
La pompe intensificatrice fonctionne avec deux cylindres. Un circuit hydraulique primaire de 200 bars est multiplié par un facteur 20 pour produire 4 000 bars. Ces pompes montent jusqu'à 200 CV et 6 200 bars. L'accumulateur haute pression lisse les pulsations et stabilise la pression avant la tête.
Le fonctionnement de la pompe à entraînement direct
La pompe à entraînement direct comporte trois cylindres entraînés par un moteur électrique. Elle atteint généralement 3 800 à 4 000 bars avec une puissance plafonnée vers 50 CV. Son coût d'acquisition est plus faible, mais la consommation d'eau de refroidissement et la maintenance sont plus élevées.
La tête de découpe et l'orifice de buse
La tête de découpe renferme un orifice en saphir, rubis ou diamant de 0,20 à 0,40 mm en mode abrasif. Le canon de focalisation mesure 0,50 à 1,2 mm. Cet ensemble transforme la pression statique en vitesse de jet supersonique.
Quels avantages et limites présentent les hautes pressions ?
Les hautes pressions présentent des avantages et inconvénients : elles augmentent la productivité mais pèsent sur la consommation électrique et l'usure. L'arbitrage se fait sur le coût par pièce, pas sur le coût horaire.
Les gains de productivité apportés par les hautes pressions
Une pression plus élevée augmente la vitesse de coupe et réduit le temps par pièce. La découpe s'effectue à froid, sans zone affectée thermiquement. La précision atteint ± 0,1 mm en usage courant.
La consommation électrique et l'usure des composants
Une machine consomme de 15 à 30 kWh par heure. Une pompe de 37 kW absorbe 37 à 45 kW à pleine pression. Les orifices en rubis et saphir durent 80 à 200 heures, tandis que le diamant atteint 500 à 1 000 heures. La pression élevée accélère l'usure des joints et des clapets. Le rendement d'une pompe intensificatrice atteint 86 %, contre 70 % en moyenne pour d'autres technologies.
Le coût horaire et le coût par pièce
Le coût direct d'exploitation à 4 000 bars se situe entre 22 et 32 € par heure de coupe. L'abrasif représente 12 à 15 €/h, la maintenance 7 à 12 €/h et l'énergie 3 à 6 €/h. L'indicateur pertinent est le coût par pièce, car une haute pression réduit parfois le temps total malgré un coût horaire supérieur.
Comment choisir la pression adaptée à son application et son budget ?
Le choix de la pression dépend des matériaux à découper au jet d'eau, des épaisseurs dominantes et du volume de production. Une pression de 4 000 bars suffit pour la majorité des travaux. Les hautes pressions se justifient sur matériaux épais à forte cadence.
Les machines d'entrée de gamme et leurs pressions
Les machines d'entrée de gamme utilisent souvent une pompe à entraînement direct. Elles sont limitées à 3 800 à 4 000 bars et environ 50 CV. Elles conviennent aux matériaux tendres, aux petites séries et aux ateliers disposant d'un budget serré.
Les caractéristiques des machines industrielles à haute pression
Les machines industrielles à pompe intensificatrice montent jusqu'à 6 200 bars et 200 CV. Elles acceptent des configurations multi-têtes et des cycles continus sur métaux épais. Leur prix d'achat est plus élevé, mais le coût par pièce baisse sur forte production.
Le budget et le coût d'exploitation à considérer
Comparer les seules pressions sans comparer les débits conduit à des erreurs. Une machine affichant 60 000 psi peut délivrer la moitié du débit d'une autre. Le coût direct d'exploitation de 22 à 32 €/h doit être intégré. Le prix d'une découpeuse à jet d'eau d'occasion se situe entre 16 000 et 25 000 €, hors installation et formation. La filtration de l'eau et le traitement en circuit fermé protègent la pompe et limitent l'usure des joints.
Quelles questions fréquentes sur la pression de découpe jet d'eau ?
Quelle pression minimale pour couper l'acier ?
La pression minimale usuelle pour couper l'acier au jet abrasif est de 3 500 à 4 000 bars. Une pression inférieure ne permet pas une pénétration fiable, surtout au-delà de quelques millimètres.
Peut-on dépasser 6 000 bars ?
Oui, certaines pompes ultra-haute pression atteignent 6 480 bars. Ces configurations améliorent la productivité sur matériaux épais, mais augmentent l'usure des composants haute pression et la consommation électrique.
Quelle pression pour une machine d'entrée de gamme ?
Une machine d'entrée de gamme fonctionne généralement entre 3 800 et 4 000 bars. Elle se limite souvent à 50 CV et convient aux matériaux tendres ou aux petites séries.
Faut-il privilégier les bars ou les psi ?
Les deux unités décrivent la même pression. En Europe, les bars sont standard. Aux États-Unis, les psi dominent. La conversion de référence est 60 000 psi ≈ 4 137 bars et 90 000 psi ≈ 6 200 bars.
Quelle différence entre pression de pompe et pression de coupe réelle ?
La pression de pompe est la consigne affichée. La pression de coupe réelle subit une perte de 5 à 15 % dans les canalisations, raccords et vannes. Pour une pompe à 4 000 bars, la pression à l'orifice se situe entre 3 400 et 3 800 bars.


