
Sommaire
Cet article vous plaît ?
Partagez-le !
Sommaire
Temps de lecture estimé : 9min
💡 L'essentiel à retenir :
- La découpe jet d'eau épaisseur maxi atteint 600 mm sur pierre, marbre et verre, mais la limite pratique pour les métaux se situe autour de 200 mm.
- Une plage optimale de 2 à 100 mm concilie vitesse, qualité de bord et coût d'exploitation.
- Le jet d'eau hydroabrasif est indispensable pour découper l'acier, l'inox, l'aluminium, le titane et le granit.
- Au-delà de 150 mm, la vitesse de coupe chute fortement pour conserver une perpendicularité acceptable.
- La découpe au jet d'eau matériaux épais produit des bords sans zone affectée thermiquement, sans déformation métallurgique.
L'épaisseur maximale que peuvent atteindre les découpeuses à jet d'eau n'est pas une valeur unique. Elle dépend du matériau, de la pression de pompe, du débit d'abrasif et de la qualité de coupe recherchée. Trois ordres de grandeur structurent la réponse : une limite technique de 600 mm, une plage courante de production de 200 mm et une plage optimale de 2 à 100 mm. La distinction entre coupe de séparation et coupe de précision éclaire ces différences.
Quelle épaisseur maximale peut réellement découper une machine jet d'eau ?
La divergence entre 200 mm et 600 mm provient de la confusion entre capacité machine et plage rentable. La course en axe Z de la machine fixe la limite technique, souvent annoncée jusqu'à 600 mm sur pierre, marbre et verre. En production industrielle, 200 mm reste la limite pratique courante. La plage optimale de 2 à 100 mm garantit un compromis entre vitesse, qualité et coût.
Capacité technique maximale atteignant 600 millimètres d'épaisseur
Certaines machines offrent une course en axe Z permettant de traverser des blocs de 600 mm. Cette limite concerne principalement les matériaux non métalliques comme la pierre, le marbre et le verre. Elle ne reflète pas une performance économique sur les métaux durs.
Plage courante de 200 millimètres en production industrielle
La valeur de 200 mm représente la limite pratique retenue pour les métaux. Au-delà, la déviation du jet avec la profondeur dégrade la perpendicularité du bord et la vitesse de coupe devient rédhibitoire pour une production rentable.
Plage optimale comprise entre 2 et 100 millimètres
Entre 2 et 100 mm, le jet d'eau offre le meilleur équilibre entre vitesse d'avance, qualité de coupe Q3 et consommation d'abrasif. Cette plage couvre la majorité des pièces industrielles en acier, inox, aluminium et titane.
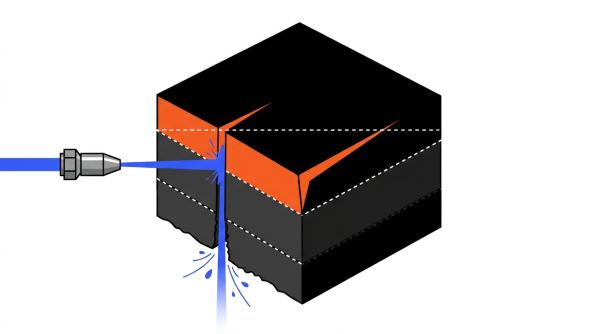
Le tableau suivant récapitule les trois régimes d'épaisseur.
| Régime | Épaisseur | Matériaux concernés | Caractéristiques |
|---|---|---|---|
| Limite technique | jusqu'à 600 mm | pierre, marbre, verre | liée à la course en axe Z, vitesse très faible |
| Plage courante industrielle | jusqu'à 200 mm | acier, inox, aluminium | qualité de bord dégradée au-delà, utilisation en coupe de séparation |
| Plage optimale | 2 à 100 mm | tous matériaux durs | compromis vitesse, précision, coût, qualité Q3 à Q5 |
| Régime : Limite technique | |
|---|---|
| Épaisseur | jusqu'à 600 mm |
| Matériaux concernés | pierre, marbre, verre |
| Caractéristiques | liée à la course en axe Z, vitesse très faible |
| Régime : Plage courante industrielle | |
|---|---|
| Épaisseur | jusqu'à 200 mm |
| Matériaux concernés | acier, inox, aluminium |
| Caractéristiques | qualité de bord dégradée au-delà, utilisation en coupe de séparation |
| Régime : Plage optimale | |
|---|---|
| Épaisseur | 2 à 100 mm |
| Matériaux concernés | tous matériaux durs |
| Caractéristiques | compromis vitesse, précision, coût, qualité Q3 à Q5 |
Quelles épaisseurs maximales atteint la découpe jet d'eau selon le matériau ?
Les capacités varient fortement selon le type de matériau et le régime de coupe visé. La coupe de précision accepte des tolérances serrées avec une conicité faible, tandis que la coupe brute privilégie la traversée rapide.
Épaisseurs maximales constatées pour les aciers et l'inox
L'inox se découpe jusqu'à 100 mm en coupe de séparation standard, 150 mm avec une excellente qualité de bord, et 200 mm dans des offres tous matériaux. L'acier au carbone atteint 305 mm avec une pompe haute pression et un jet abrasif, mais la qualité de coupe Q5 est alors inatteignable.
Capacités de coupe pour l'aluminium et le titane
L'aluminium se coupe en précision jusqu'à 100 mm, et en coupe brute jusqu'à 200 à 300 mm selon la puissance machine. Le titane atteint 100 mm en précision et 200 mm en coupe brute. L'aluminium reste plus rapide à découper que le titane à épaisseur égale.
- Aluminium : 100 mm en précision, 200 à 300 mm en coupe brute
- Titane : 100 mm en précision, 200 mm en coupe brute
Épaisseurs de la pierre, du granit et du verre
Le granit et les pierres naturelles, des matériaux pouvant être découpés au jet d'eau, se découpent couramment entre 150 et 250 mm, avec des configurations atteignant 600 mm. Le verre et la céramique se limitent à 50 mm. Le verre trempé ne peut pas être découpé au jet d'eau car il casse dès les premiers millimètres sous l'effet des contraintes internes.
Matériaux tendres et autres métaux non ferreux usuels
Le cuivre, le laiton et le bronze se découpent jusqu'à 100 mm. Le bois massif et les panneaux atteignent 100 mm. Les matériaux tendres comme le caoutchouc, la mousse et les plastiques se travaillent au jet d'eau pur, sans abrasif, sur des épaisseurs de quelques millimètres à quelques dizaines de millimètres.
Le tableau suivant synthétise les épaisseurs maximales par matériau.
Le tableau suivant synthétise les épaisseurs maximales par matériau.
| Matériau | Coupe de précision | Coupe brute | Plage optimale |
|---|---|---|---|
| Acier au carbone | 100 mm | 305 mm | 2 à 100 mm |
| Inox | 150 mm | 200 mm | 2 à 100 mm |
| Aluminium | 100 mm | 200 à 300 mm | 2 à 100 mm |
| Titane | 100 mm | 200 mm | 2 à 100 mm |
| Granit et pierre | 150 à 250 mm | 600 mm | 10 à 150 mm |
| Verre et céramique | 50 mm | 50 mm | 2 à 25 mm |
| Cuivre, laiton, bronze | 100 mm | 100 mm | 2 à 80 mm |
| Bois | 100 mm | 100 mm | 5 à 60 mm |
| Matériau : Acier au carbone | |
|---|---|
| Coupe de précision | 100 mm |
| Coupe brute | 305 mm |
| Plage optimale | 2 à 100 mm |
| Matériau : Inox | |
|---|---|
| Coupe de précision | 150 mm |
| Coupe brute | 200 mm |
| Plage optimale | 2 à 100 mm |
| Matériau : Aluminium | |
|---|---|
| Coupe de précision | 100 mm |
| Coupe brute | 200 à 300 mm |
| Plage optimale | 2 à 100 mm |
| Matériau : Titane | |
|---|---|
| Coupe de précision | 100 mm |
| Coupe brute | 200 mm |
| Plage optimale | 2 à 100 mm |
| Matériau : Granit et pierre | |
|---|---|
| Coupe de précision | 150 à 250 mm |
| Coupe brute | 600 mm |
| Plage optimale | 10 à 150 mm |
| Matériau : Verre et céramique | |
|---|---|
| Coupe de précision | 50 mm |
| Coupe brute | 50 mm |
| Plage optimale | 2 à 25 mm |
| Matériau : Cuivre, laiton, bronze | |
|---|---|
| Coupe de précision | 100 mm |
| Coupe brute | 100 mm |
| Plage optimale | 2 à 80 mm |
| Matériau : Bois | |
|---|---|
| Coupe de précision | 100 mm |
| Coupe brute | 100 mm |
| Plage optimale | 5 à 60 mm |
Quelle différence entre le jet d'eau pur et le jet d'eau abrasif ?
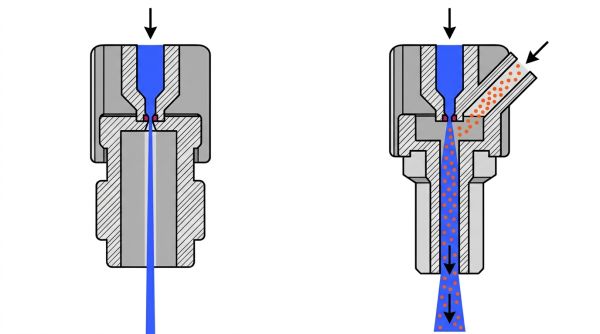
La nature du jet conditionne directement l'épaisseur maximale accessible. Le fonctionnement de la découpe au jet d'eau repose sur deux types de jet : le jet d'eau pur, qui convient aux matériaux tendres, et le jet hydroabrasif, qui attaque les métaux et les pierres.
Le jet d'eau pur réservé aux matériaux tendres
Le jet d'eau pur utilise une buse de 0,08 à 0,30 mm. Il découpe le caoutchouc, la mousse, le plastique, les joints, les textiles et les aliments. Sa capacité d'épaisseur varie de 0,05 mm à quelques dizaines de millimètres selon la densité du matériau.
- Caoutchouc et élastomères
- Mousses et isolants
- Plastiques et composites souples
- Textiles et cuir
Le jet d'eau hydroabrasif pour métaux et pierres
Le jet d'eau hydroabrasif ajoute un abrasif au flux d'eau, avec une buse de 0,20 à 0,40 mm. Il est obligatoire pour découper l'acier, l'inox, l'aluminium, le titane, le granit, le verre et la céramique. Sans abrasif, ces matériaux ne seraient pas traversés sur des épaisseurs significatives.
- Acier et inox
- Aluminium et alliages légers
- Titane et superalliages
- Granit, marbre et pierres naturelles
- Verre et céramique
Le rôle du grenat et du débit d'abrasif
Le grenat de granulométrie 80 mesh constitue l'abrasif standard. Le débit varie de 300 à plus de 1000 g/min selon l'épaisseur et la puissance de la machine. L'optimisation du débit d'abrasif augmente la capacité de pénétration sur les matériaux épais tout en réduisant la déviation du jet.
Le tableau suivant compare les deux configurations de jet.
| Critère | Jet d'eau pur | Jet d'eau hydroabrasif |
|---|---|---|
| Matériaux adaptés | tendres, souples | durs, métalliques, minéraux |
| Diamètre de buse | 0,08 à 0,30 mm | 0,20 à 0,40 mm |
| Épaisseur maximale | quelques dizaines de millimètres | 200 à 600 mm selon matériau |
| Abrasion requise | aucune | grenat 80 mesh obligatoire |
Quels facteurs déterminent l'épaisseur maximale de coupe au jet d'eau ?
Plusieurs paramètres interagissent pour fixer la limite d'épaisseur atteignable. Ces facteurs expliquent pourquoi aucune valeur unique ne peut être avancée sans précision de contexte.
La pression de la pompe entre 4000 et 6000 bars
La pression industrielle courante se situe entre 4000 et 6000 bars. Les pompes à ultra-haute pression atteignent 6480 bars. La vitesse du jet en sortie de buse est d'environ 900 m/s à 4135 bars et 1200 m/s à 6150 bars. Une pression plus élevée accroît la puissance de coupe, mais expose les composants haute pression à une fatigue accrue.
Le diamètre de buse et la puissance de pompe
Un orifice plus petit concentre le jet et améliore la capacité à traverser les matériaux épais. Chaque tête de découpe supplémentaire exige un débit d'eau plus important, donc une puissance de pompe proportionnellement supérieure. Pour une seule tête en pression standard, une puissance d'environ 37 à 45 kW est nécessaire. Avec plusieurs têtes, la puissance totale peut dépasser 90 kW.
- Pression de pompe disponible
- Diamètre de l'orifice de buse
- Débit d'abrasif et granulométrie
- Puissance installée par tête de coupe
- Qualité de l'eau d'alimentation
- Rigidité de la table et course en axe Z
La course en axe Z et le format de table
La course en axe Z détermine la hauteur maximale de matière pouvant passer sous la tête. Elle est distincte du format de table, fréquemment de 4000 x 2000 mm. Une grande longueur de course en axe Z permet d'atteindre 600 mm, mais ne garantit pas une coupe de qualité sur une telle épaisseur.
Quelle vitesse de coupe pour une épaisseur de découpe jet d'eau élevée ?
La vitesse d'avance diminue fortement lorsque l'épaisseur augmente. Cette relation conditionne la rentabilité des pièces épaisses.
Vitesse de coupe réduite au-delà de 150 millimètres
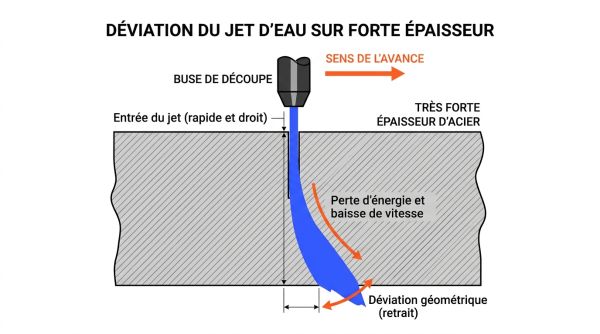
Au-delà de 150 mm, la vitesse s'effondre pour conserver une perpendicularité du bord acceptable. Le jet perd de l'énergie en profondeur et la déviation augmente. Maintenir une coupe droite exige alors de ralentir considérablement l'avance.
Ordres de grandeur de vitesse sur acier épais
Sur une tôle d'acier de 100 mm, la vitesse de coupe au jet d'eau se situe autour de 20 à 25 mm/min. Pour des épaisseurs comprises entre 25 et 100 mm et des passes fines de qualité Q4 ou Q5, la vitesse varie de 4 à 17 mm/min. Ces valeurs restent des ordres de grandeur dépendant de la puissance machine et du débit d'abrasif.
- Acier de 100 mm : 20 à 25 mm/min en coupe Q3
- Épaisseurs 25 à 100 mm en qualité fine : 4 à 17 mm/min
- Au-delà de 150 mm : vitesse fortement réduite, souvent inférieure à 10 mm/min
Quelle précision et quelles tolérances pour les matériaux épais au jet d'eau ?
La qualité de coupe se dégrade avec l'épaisseur, mais reste maîtrisable par une sélection appropriée du niveau Q et une compensation d'angle.
Les cinq niveaux de qualité Q1 à Q5
La découpe jet d'eau distingue cinq niveaux de qualité, de Q1 à Q5. Le niveau Q1 correspond à une coupe de séparation grossière et rapide, avec des stries prononcées. Le niveau Q5 représente une coupe de précision très lente, avec une surface quasi sans stries. Les niveaux Q3 et Q4 couvrent la production standard et les pièces exigeantes.
- Q1 : séparation rapide, rugosité élevée, dépouille importante
- Q2 : ébauche propre, stries visibles, vitesse soutenue
- Q3 : production standard, bon compromis vitesse et qualité
- Q4 : coupe fine, tolérances serrées, vitesse réduite
- Q5 : haute précision, surface lisse, vitesse très faible
Tolérances dimensionnelles et conicité du jet de coupe
En usage courant, une tolérance de ±0,1 mm est atteignable sur des épaisseurs moyennes. Pour des épaisseurs supérieures à 25,4 mm, la tolérance se dégrade de ±0,12 à ±2,5 mm selon la stabilité de la vitesse et la rigidité du matériau. La conicité augmente naturellement avec l'épaisseur, car le jet s'évase dans la partie basse de la coupe.
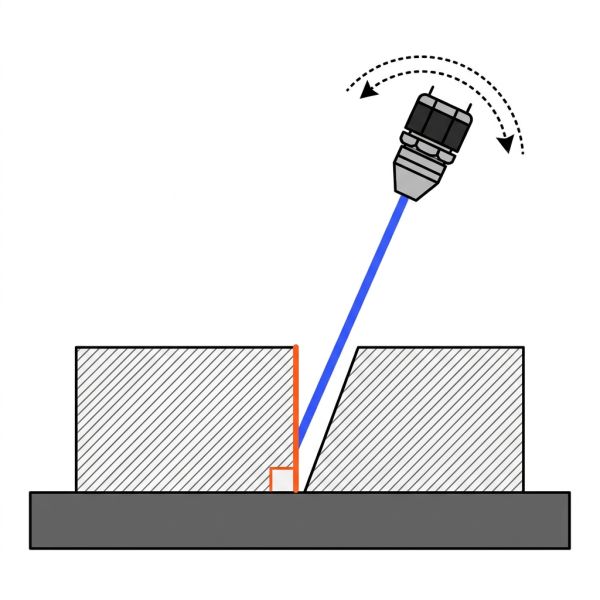
La compensation d'angle par une tête cinq axes
Une tête 5 axes incline le jet pour compenser la conicité et améliorer la perpendicularité sur forte épaisseur. Cette capacité réduit la dépouille et autorise des tolérances plus serrées sans diminuer excessivement la vitesse.
- Correction de l'inclinaison du jet en temps réel
- Réduction de la conicité sur épaisseurs supérieures à 100 mm
- Amélioration de la perpendicularité des bords
- Coupe de contours inclinés et biseautés
Quelle épaisseur découpe le jet d'eau par rapport au laser et au plasma ?
Le positionnement du jet d'eau face aux autres procédés de découpe thermique clarifie son avantage sur les matériaux épais.
Des épaisseurs supérieures au laser et au plasma
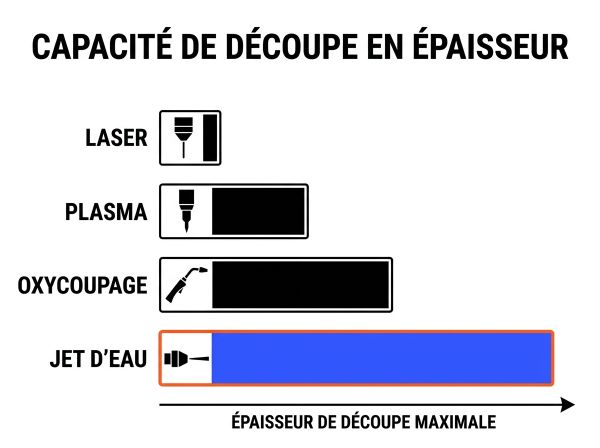
Le laser se limite à environ 25 mm d'épaisseur sur acier et moins sur aluminium. Le plasma atteint 40 à 160 mm selon la puissance de la source. Le jet d'eau dépasse ces valeurs avec 200 mm en pratique et jusqu'à 600 mm sur pierre.
Une couverture d'épaisseur proche de l'oxycoupage sur acier
L'oxycoupage découpe l'acier au carbone jusqu'à 300 mm. Le jet d'eau couvre une plage comparable sur acier, mais avec l'avantage de traiter tous les matériaux à froid, sans zone affectée thermiquement et sans nécessité de reprise d'ébavurage.
Vitesses comparées sur de l'inox de 10 millimètres
Sur une tôle d'inox de 10 mm, le jet d'eau avance à environ 230 mm/min. Le laser atteint 1100 mm/min et le plasma 1500 mm/min. Le jet d'eau est donc plus lent, mais il conserve une qualité de bord et une absence de zone affectée thermique inégalées.
Le tableau suivant compare les procédés sur les épaisseurs et les matériaux.
Le tableau suivant compare les procédés sur les épaisseurs et les matériaux.
| Procédé | Épaisseur optimale | Épaisseur maximale | Matériaux principaux |
|---|---|---|---|
| Jet d'eau | 1 à 100 mm | 200 à 600 mm | tous matériaux |
| Laser | 0,5 à 15 mm | 25 mm | acier, inox, aluminium fin |
| Plasma | 10 à 40 mm | 40 à 160 mm | métaux conducteurs |
| Oxycoupage | 20 à 150 mm | 300 mm | acier au carbone |
| Procédé : Jet d'eau | |
|---|---|
| Épaisseur optimale | 1 à 100 mm |
| Épaisseur maximale | 200 à 600 mm |
| Matériaux principaux | tous matériaux |
| Procédé : Laser | |
|---|---|
| Épaisseur optimale | 0,5 à 15 mm |
| Épaisseur maximale | 25 mm |
| Matériaux principaux | acier, inox, aluminium fin |
| Procédé : Plasma | |
|---|---|
| Épaisseur optimale | 10 à 40 mm |
| Épaisseur maximale | 40 à 160 mm |
| Matériaux principaux | métaux conducteurs |
| Procédé : Oxycoupage | |
|---|---|
| Épaisseur optimale | 20 à 150 mm |
| Épaisseur maximale | 300 mm |
| Matériaux principaux | acier au carbone |
Quelles applications industrielles concernent la découpe jet d'eau de forte épaisseur ?
Les fortes épaisseurs découpées au jet d'eau répondent à des besoins spécifiques dans plusieurs secteurs d'activité.
Aéronautique et défense pour les pièces en titane épais
La découpe au jet d'eau matériaux épais s'impose pour les pièces massives en titane, superalliages et aciers spéciaux. Les trains d'atterrissage, les structures et les plaques de blindage exigent une coupe à froid sans altération métallurgique.
- Plaques de blindage en acier haute résistance
- Pièces structurelles en titane pour aérostructures
- Composites épais multicouches sans délaminage
Énergie, pétrochimie et industrie navale pour les tôles fortes
La fabrication de brides épaisses, de corps de vannes et de tôles fortes utilise la découpe jet d'eau. La coupe à froid sans étincelle autorise le travail en zone à risque d'explosion, un avantage décisif en maintenance pétrochimique.
- Brides et fonds de cuves en acier épais
- Corps de vannes et composants nucléaires
- Tôles fortes pour structures navales et offshore
Marbrerie, architecture et découpe de blocs de pierre massifs
Les blocs de granit, de marbre et de verre architectural épais se découpent avec une précision adaptée aux façades et monuments. Le jet d'eau évite les microfissures et l'écaillage sur les pierres naturelles.
- Blocs de granit pour monuments funéraires
- Tranches de marbre pour revêtements épais
- Verre architectural non trempé jusqu'à 50 mm
FAQ : questions fréquentes sur l'épaisseur maximale découpe jet d'eau
Épaisseur maximale de coupe pour l'inox au jet d'eau
L'inox se découpe jusqu'à 150 mm avec une excellente qualité de bord, et jusqu'à 200 mm selon les offres tous matériaux. La plage optimale reste de 2 à 100 mm.
Découpe possible de 600 millimètres d'épaisseur réelle
Oui, techniquement, 600 mm sont atteignables sur pierre, marbre et verre. Sur les métaux, cette épaisseur reste hors plage rentable et la qualité de coupe se dégrade fortement.
Impossibilité de couper le verre trempé au jet d'eau
Le verre trempé ne peut pas être découpé au jet d'eau. Il casse dès les premiers millimètres en raison des contraintes internes créées par la trempe thermique.
Baisse de la vitesse au-delà de 150 millimètres
Au-delà de 150 mm, la vitesse chute pour maintenir une perpendicularité acceptable. Sur une tôle d'acier de 100 mm, la vitesse se situe déjà entre 20 et 25 mm/min.
Obtenez des devis pour des découpeuses à jet d'eau
Notre gamme de découpeuses à jet d'eau les plus populaires sur hellopro.fr

 Machine de découpe jet d'eau - pro jet
Prix sur demande
Envoyer un message


Prix sur demande
Envoyer un message