Sommaire
- Quels éléments composent le coût d'un boîtier électronique ?
- Comment le surmoulage réduit-il le nombre de pièces ?
- Comment le surmoulage peut-il réduire les coûts d'assemblage ?
- Dans quels cas le surmoulage devient-il économiquement intéressant ?
- Quels coûts prévoir pour un projet de surmoulage ?
- Surmoulage ou boîtier traditionnel : quelle solution est la plus économique ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels éléments composent le coût d'un boîtier électronique ?
- Comment le surmoulage réduit-il le nombre de pièces ?
- Comment le surmoulage peut-il réduire les coûts d'assemblage ?
- Dans quels cas le surmoulage devient-il économiquement intéressant ?
- Quels coûts prévoir pour un projet de surmoulage ?
- Surmoulage ou boîtier traditionnel : quelle solution est la plus économique ?
Temps de lecture estimé : 8min
💡 Ce qu'il faut retenir :
- Le surmoulage d'un boîtier électronique permet de supprimer des composants physiques (vis M2/M3, joints toriques, adhésifs) et de réduire le nombre d'opérations d'assemblage, ce qui allège le coût total de production.
- Le gain réel s'apprécie sur le coût global : fabrication de la pièce, assemblage, contrôle qualité et coût de non-qualité (SAV, retouches), et non sur le seul prix unitaire matière.
- Un joint surmoulé en TPE, TPU ou silicone peut remplacer un joint torique séparé, à condition que la liaison inter-matière (chimique ou mécanique) soit validée dès la phase de conception.
- La reprise manuelle reste souvent plus économique en dessous d'environ 10 000 pièces ; l'automatisation complète (process 2 temps ou bi-injection) devient pertinente à des volumes plus élevés.
- Le CAPEX outillage est plus élevé qu'un moule standard, mais il s'amortit dès lors que les opérations supprimées à chaque cycle de production dépassent ce surcoût initial.
- Une approche DFM (design for manufacturing) conduite avant le lancement de l'outillage conditionne directement la réussite technique et la compétitivité économique du projet.
Le surmoulage d'une carte électronique peut réduire le coût global d’un boîtier électronique en intégrant directement certaines fonctions dans la pièce moulée. L’étanchéité, la fixation ou le maintien des câbles peuvent ainsi remplacer des composants et limiter les opérations d’assemblage. Cette approche doit toutefois être évaluée sur l’ensemble du coût de revient, et pas uniquement sur le prix de la pièce injectée. Ce guide présente les conditions dans lesquelles le surmoulage est pertinent en design-to-cost, les principaux arbitrages et les points à vérifier avant de lancer un projet.
Devis pour un surmoulage de carte électronique
Quels éléments composent le coût d'un boîtier électronique ?
Fabrication du boîtier
Le premier poste comprend la matière injectée, le temps de cycle machine, l'amortissement du moule et le taux de rebut. Un boîtier en deux demi-coquilles assemblées génère deux temps de cycle distincts, deux lignes de contrôle dimensionnel et une probabilité de déformation accrue sur les surfaces d'étanchéité. Un boîtier monobloc ou surmoulé réduit ce nombre d'opérations de fabrication, mais il implique un outillage plus complexe dès le départ. La nature de la matière joue également sur le coût : un élastomère thermoplastique (TPE, TPU) ou un silicone liquide (LSR) coûte davantage au kilo qu'un ABS standard. Le bilan économique dépend donc de la quantité de matière souple utilisée et du gain obtenu sur les étapes en aval.
Joints, visserie et éléments de fixation
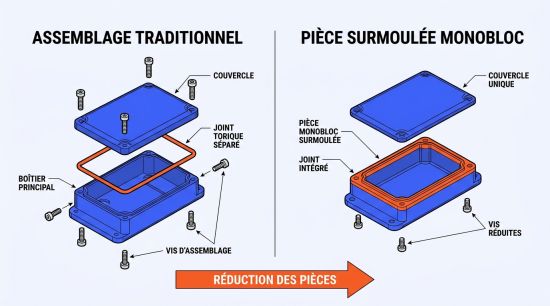
Un boîtier électronique classique embarque fréquemment des vis M2 ou M3, des inserts filetés en laiton, des joints toriques ou des joints plats, parfois des adhésifs structuraux ou des clips séparés. Chaque composant représente un coût d'approvisionnement, un risque de rupture de stock, un geste opérateur et une source potentielle de défaillance terrain. L'interface entre le joint et le boîtier constitue un chemin de fuite potentiel. Sur des géométries complexes, la compression du joint peut être irrégulière selon le couple de serrage appliqué ou la planéité de la surface d'étanchéité. Le vieillissement du matériau élastomère peut aussi dégrader l'étanchéité sur le long terme, entraînant des retours SAV dont le coût dépasse largement celui du composant d'origine.
Assemblage et contrôle
Le coût de main-d'œuvre à l'assemblage intègre le temps de pose des joints, le vissage au couple contrôlé, l'application éventuelle d'un primaire d'adhérence, le temps de séchage et les opérations de traçabilité. Plus le nombre de composants à assembler est élevé, plus la variabilité augmente et plus le risque d'erreur s'accumule. Le contrôle d'étanchéité représente un poste à part entière. Un test par chute de pression, par immersion bulles ou par gaz traceur (hélium) mobilise du temps machine et de l'opérateur. Lorsque le taux de rebut en contrôle final est élevé, c'est souvent un joint mal positionné ou un couple de vissage insuffisant qui est en cause. Ce coût de non-qualité s'ajoute au coût de retouche et, dans les cas les plus graves, aux retours terrain.
Vous êtes fournisseur de surmoulage de carte électronique ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment le surmoulage réduit-il le nombre de pièces ?
Le surmoulage consiste à injecter un second matériau (typiquement un élastomère comme le TPE, le TPU ou le silicone) sur un substrat déjà mis en forme, qu'il soit plastique rigide ou métallique. Le résultat est une pièce unique qui combine plusieurs fonctions sans assemblage secondaire.
Il convient de distinguer trois procédés dont la terminologie est souvent confondue.
Il convient de distinguer trois procédés dont la terminologie est souvent confondue.
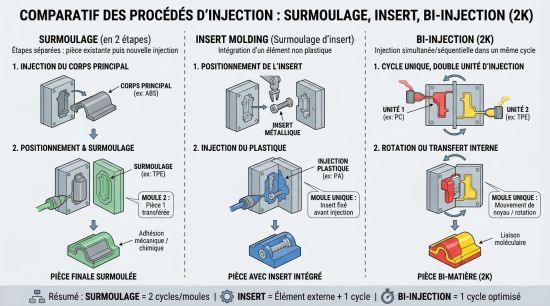
- Le surmoulage (overmolding) implique deux étapes d'injection séparées, avec transfert du substrat vers un second moule.
- Le moulage par insertion (insert molding) place un insert préfabriqué (métal, câble, composant électronique) dans le moule avant injection du plastique autour.
- La bi-injection 2K réalise les deux matières en un seul cycle automatisé grâce à un outillage rotatif ou à transfert, avec un CAPEX plus élevé mais une cadence supérieure.
Dans les trois cas, l'intégration de fonctions réduit le nombre de pièces au catalogue. Un joint surmoulé remplace un joint torique séparé. Une zone souple surmoulée sur le boîtier remplace une cale amortissante additionnelle. Des clips intégrés au surmoulage peuvent supprimer des vis. Sur un capteur ou un module de taille réduite, passer de cinq composants à deux réduit mécaniquement les coûts d'approvisionnement, de stockage et d'assemblage.
Comment le surmoulage peut-il réduire les coûts d'assemblage ?
Suppression de certaines opérations de montage
Les opérations typiquement supprimées grâce au surmoulage comprennent :
- La pose manuelle du joint d'étanchéité dans sa gorge, qui génère un risque de torsion ou d'oubli.
- Le vissage au couple contrôlé et la vérification du serrage sur chaque unité produite.
- L'application d'un primaire d'adhérence ou d'un cordon de colle, avec le temps de séchage associé.
- Le contrôle visuel intermédiaire entre l'assemblage du joint et la fermeture du boîtier.
Réduction des composants d'étanchéité et de fixation
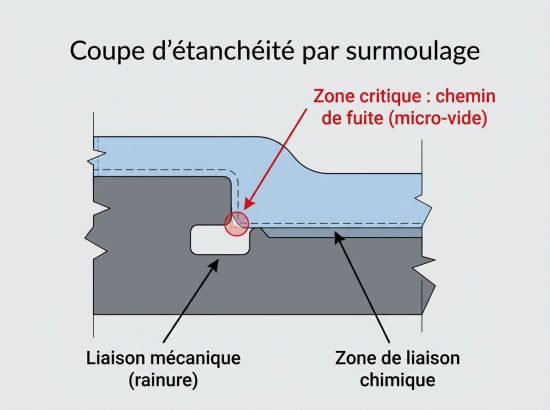
Un joint surmoulé peut réduire ou remplacer des composants d'étanchéité séparés, mais cette substitution est conditionnée par la qualité de la liaison entre les deux matériaux. Deux mécanismes entrent en jeu : la liaison chimique (affinité moléculaire entre polymères compatibles) et la liaison mécanique (rainures, contre-dépouilles, trous de passage, moletage sur inserts métalliques). Plusieurs facteurs peuvent compromettre l'étanchéité d'une interface surmoulée. Les poches d'air piégées lors de l'injection créent des micro-vides qui deviennent des chemins de fuite. Les lignes de soudure (zones où deux fronts de matière se rejoignent) constituent des points faibles potentiels. Les différences de coefficient de dilatation thermique entre le substrat et le matériau surmoulé génèrent des contraintes à chaque cycle thermique, pouvant conduire à un délaminage progressif.
Ces contraintes doivent être prises en compte dans le choix des solutions permettant de protéger une carte électronique contre l'humidité, les chocs et les vibrations, notamment lorsque le boîtier est destiné à un environnement sévère. Les leviers pour maîtriser ces risques incluent la ventilation fine du moule (évents de 0,005 à 0,01 mm de profondeur), l'optimisation des paramètres d'injection (vitesse, pression de maintien, température moule), la sélection de paires matières compatibles et la conception de géométries d'accrochage adaptées. Un traitement de surface par plasma peut également améliorer l'énergie de surface du substrat et favoriser la liaison chimique.
Dans quels cas le surmoulage devient-il économiquement intéressant ?
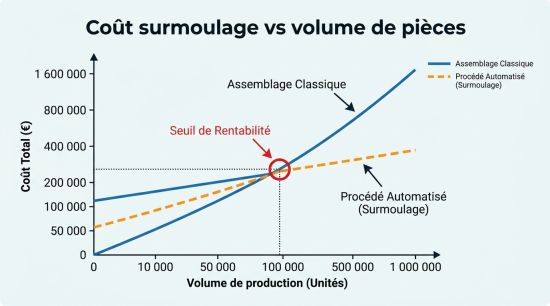
Le surmoulage devient intéressant lorsque le volume de production permet d’amortir l’outillage et les équipements nécessaires. Le volume fait également partie des principaux critères pour choisir le surmoulage thermoplastique pour une carte électronique plutôt qu’un boîtier traditionnel ou une autre solution de protection. Pour des séries inférieures à environ 10 000 pièces par an, une reprise manuelle ou semi-automatisée reste souvent plus économique qu’un procédé entièrement automatisé ou qu’une bi-injection 2K. Les coûts d’équipement et de mise au point sont alors plus difficiles à rentabiliser. Lorsque les volumes augmentent, l’automatisation du transfert des inserts peut améliorer la régularité du process et réduire les opérations manuelles. Le contrôle du taux de rebut devient aussi plus important. À titre d’exemple, un taux de rebut de 2 % sur 50 000 pièces par an représente 1 000 pièces non conformes.
Les presses verticales facilitent généralement la pose d’inserts et conviennent aux procédés semi-automatisés ou équipés d’une table rotative. Les presses horizontales sont davantage utilisées pour les pièces de grande dimension ou les lignes entièrement robotisées. La complexité du boîtier influence également la rentabilité du surmoulage. Pour un boîtier simple, sans exigence particulière d’étanchéité ni fonction intégrée, une solution traditionnelle avec deux demi-coquilles et un joint séparé peut rester plus économique. Le surmoulage devient plus pertinent lorsque plusieurs fonctions doivent être intégrées dans une même pièce :
- étanchéité ;
- maintien mécanique ;
- zones souples de préhension ou d’amortissement ;
- clips de verrouillage ;
- intégration de câbles ou d’inserts.
Le moule peut alors être plus complexe et plus coûteux, mais cette intégration permet de supprimer plusieurs composants et opérations d’assemblage.
Quels coûts prévoir pour un projet de surmoulage ?
Étude et conception
La phase d'étude comprend la revue DFM, la définition du plan de joint, le choix des matières et la validation de leur compatibilité, le positionnement des points d'injection et des évents, ainsi que la spécification des exigences d'étanchéité. Cette phase conditionne directement la réussite des essais moule et la stabilité du process en série. Il est possible de réaliser des itérations rapides en prototypage via des moules imprimés en 3D ou des moules en résine, notamment pour valider la géométrie d'interface et l'adhérence avant d'engager l'outillage acier définitif. Cette démarche réduit le risque de modification tardive de l'outillage, dont le coût est nettement plus élevé.
Outillage et mise au point
Le coût d'outillage en surmoulage est supérieur à celui d'un moule standard pour plusieurs raisons. Le moule doit intégrer un système de positionnement et de maintien de l'insert, des canaux de refroidissement adaptés aux deux matières, et souvent des dispositifs de ventilation spécifiques. En bi-injection 2K, le moule rotatif ou à noyau coulissant représente un investissement CAPEX élevé. La mise au point inclut les réglages de pression d'injection, de pression de maintien, de température moule et de vitesse de remplissage pour les deux matières, ainsi que la gestion des bavures et du délaminage aux premières injections. Des tests d'étanchéité (chute de pression, immersion bulles ou hélium selon la criticité) et des essais environnementaux par cycles thermiques (de -40 °C à +120 °C) sont réalisés à ce stade pour valider la tenue de l'interface avant le lancement en série.
Production en série
Les coûts récurrents comprennent la consommation de matière (substrat rigide et matériau souple), le temps de cycle machine, le coût de main-d'œuvre lié à la pose d'inserts ou au transfert, le contrôle d'étanchéité par pièce et la maintenance périodique du moule. Le passage en production série implique également de comparer les capacités des fabricants et sous-traitants de cartes électroniques surmoulées selon les volumes, les matériaux, les moyens de contrôle et les exigences d'étanchéité. En process automatisé, le coût de maintenance de la ligne de transfert s'ajoute. Le taux de rebut et le coût des pièces rebutées doivent être intégrés au calcul du coût de revient réel. Un process instable sur l'adhérence génère des rebuts en contrôle final qui peuvent neutraliser les gains obtenus sur l'assemblage.
Surmoulage ou boîtier traditionnel : quelle solution est la plus économique ?
Le tableau ci-dessous compare les deux approches sur les critères décisionnels pour un bureau d'études ou un service achats.
| Critère | Boîtier traditionnel (coquilles + joint séparé) | Boîtier surmoulé |
|---|---|---|
| CAPEX outillage | Faible à modéré | Modéré à élevé |
| Coût pièce matière | Faible | Modéré (élastomère plus coûteux) |
| Coût assemblage | Élevé (pose joint, vissage, contrôle) | Faible à modéré (opérations supprimées) |
| Étanchéité | Dépend du joint séparé et du couple de serrage | Intégrée au procédé si conception validée |
| Réparabilité | Démontable, joint remplaçable | Limitée (pièce monobloc) |
| Délais de lancement | Courts (outillage simple) | Plus longs (DFM, mise au point 2 matières) |
| Risques qualité | Joint mal posé, vissage insuffisant, vieillissement joint | Délaminage, poches d'air, lignes de soudure |
Un boîtier traditionnel reste pertinent lorsque les volumes sont faibles, que le boîtier doit pouvoir être ouvert pour maintenance ou réparation, ou que la complexité géométrique ne justifie pas l'investissement outillage. Le surmoulage prend l'avantage dès que le coût d'assemblage et le coût de non-qualité (retouches, contrôle, SAV) dépassent le surcoût outillage amorti sur la série, et dès que l'étanchéité doit être fiable et reproductible sans dépendre d'une opération manuelle.
Les projets qui basculent le plus nettement en faveur du surmoulage sont les boîtiers de petits modules ou capteurs produits en volume moyen à élevé, avec une exigence d'étanchéité IP67 ou supérieure et une forte contrainte sur le coût total de possession. Une étude DFM et une simulation de coût total (BOM + assemblage + contrôle + SAV estimé) permettent de trancher objectivement entre les deux scénarios avant d'engager l'outillage. Pour les projets qui réunissent ces conditions, un accompagnement en étude de faisabilité, en conception DFM et en chiffrage outillage permet de sécuriser l'arbitrage technique et économique avant toute décision d'investissement.
Nos services de surmoulage de carte électronique les plus recherchés sur hellopro.fr
 Etudes électroniques hardware / firmware
Prix sur demande
Envoyer un message
 Sous-traitance en électronique - ONWI
Prix sur demande
Envoyer un message
 Surmoulage de carte électronique - MEM
Prix sur demande
Envoyer un message
 Surmoulage, enrobage de carte électronique - Selva
Prix sur demande
Envoyer un message
 Surmoulage en bandes des pièces électroniques - ARBURG
Prix sur demande
Envoyer un message