Sommaire
Cet article vous plaît ?
Partagez-le !
Sommaire
Temps de lecture estimé : 9min
💡 L'essentiel à retenir :
- Une cabine de grenaillage à jet libre projette un abrasif par air comprimé à 3 à 8 bar pour décaper, nettoyer ou préparer une surface avant peinture ou métallisation.
- Le grenaillage jet libre se distingue du sablage par un média sphérique dense qui martèle la surface, et de la turbine par une projection pneumatique manuelle adaptée aux grandes pièces complexes.
- L'effet Venturi crée une dépression qui aspire l'abrasif dans le pistolet, tandis que la surpression projette depuis une cuve sous pression avec une productivité 2 à 3 fois supérieure.
- Le choix de l'abrasif dépend du support : grenaille angulaire pour acier, corindon ou garnet pour les métaux durs, bille de verre pour l'inox et l'aluminium.
- Une cabine industrielle neuve coûte entre 20 000 et 80 000 €, compresseur souvent non inclus, et l'abrasif coûte 0,80 à 4 € par kilogramme.
- La ventilation doit assurer 400 m³/h par m² de sol, sous dépression, avec conformité à la directive 2006/42/CE et aux règles ATEX pour les poussières métalliques.
Une cabine de grenaillage à jet libre projette un abrasif par un flux d'air comprimé à travers une buse ou une lance, à l'intérieur d'une enceinte fermée. La pression de service se situe généralement entre 3 et 8 bar. L'opérateur dirige le jet manuellement pour atteindre les soudures, les cavités et les recoins impossibles à traiter avec une machine à turbines.
L'enceinte intègre un circuit fermé de récupération, un séparateur et un dépoussiéreur qui maintiennent l'abrasif propre et l'atmosphère interne sous dépression. Ce procédé convient aux pièces lourdes, volumineuses ou de géométrie irrégulière, pour le décapage, la préparation avant peinture et l'ébavurage.
L'enceinte intègre un circuit fermé de récupération, un séparateur et un dépoussiéreur qui maintiennent l'abrasif propre et l'atmosphère interne sous dépression. Ce procédé convient aux pièces lourdes, volumineuses ou de géométrie irrégulière, pour le décapage, la préparation avant peinture et l'ébavurage.
Comment fonctionne le principe du grenaillage à jet libre ?
Le grenaillage à jet libre repose sur la projection pneumatique d'un abrasif, dirigée manuellement ou par bras robotisé. La cabine fermée assure le confinement, le recyclage du média et l'extraction des poussières.
Distinction entre grenaillage et sablage
Le grenaillage projette un média sphérique et dense qui martèle la surface, tandis que le sablage projette un média angulaire qui arrache la matière. Les deux termes sont souvent employés de façon interchangeable dans l'industrie.
- Le grenaillage utilise une grenaille sphérique ou angulaire et produit un effet de martelage qui conserve la géométrie.
- Le sablage projette un abrasif angulaire et génère une action abrasive superficielle, avec une rugosité marquée.
- Le microbillage est une variante basse pression qui utilise des billes fines pour une finition satinée sans arrachement de matière.
Différence avec le grenaillage par turbine
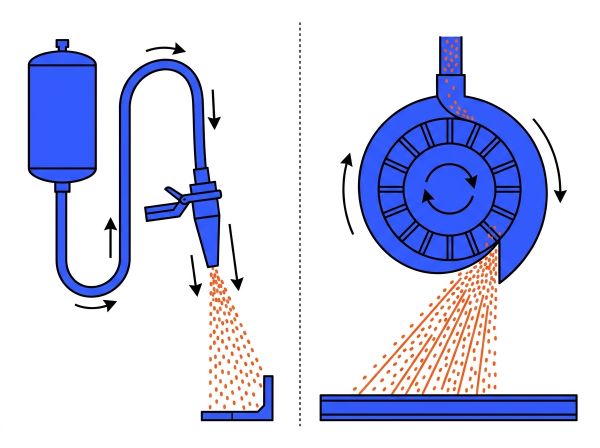
Le jet libre projette l'abrasif par air comprimé via une buse, avec une grande flexibilité. La turbine projette mécaniquement par roue centrifuge, avec une énergie cinétique plus élevée et un débit de grenaille bien supérieur.
| Critère | Jet libre pneumatique | Grenaillage par turbine |
|---|---|---|
| Vecteur d'énergie | Air comprimé de 3 à 8 bar | Roue centrifuge entraînée par moteur électrique |
| Débit de projection | Environ 25 kg/min par buse | Jusqu'à 250 kg/min pour une turbine de 22 kW |
| Applicabilité | Pièces complexes, lourdes ou irrégulières | Grandes surfaces et séries industrielles |
Spécificité du grenaillage de précontrainte
Le grenaillage de précontrainte utilise une grenaille sphérique pour créer des contraintes de compression en surface et améliorer la résistance à la fatigue des pièces mécaniques. Il est réalisable en jet libre, mais reste plus rare que le décapage et la préparation de surface.
Quel rôle joue l'effet Venturi dans le pistolet de grenaillage ?
Dans un système à dépression, l'air comprimé traverse un injecteur qui accélère le flux et crée une dépression. Cette dépression aspire l'abrasif depuis la trémie vers le pistolet, puis le mélange est projeté sur la pièce.
Principe de la dépression par air comprimé
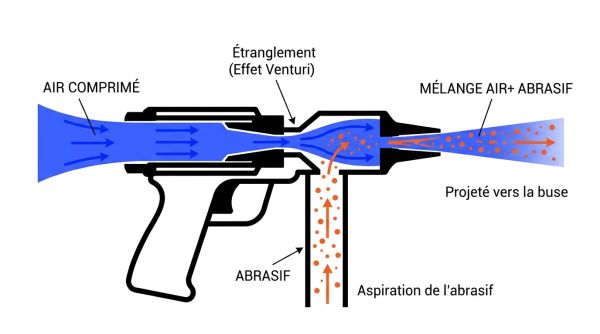
L'air comprimé passe par un rétrécissement interne du pistolet. Sa vitesse augmente et la pression locale chute, ce qui aspire l'abrasif comme le fait un carburateur. La pression de service se situe généralement entre 3 et 8 bar.
Repères effet Venturi : la vitesse de projection en dépression atteint environ 80 m/s. La consommation d'air est de l'ordre de 1 000 L/min à 6 bar. La cabine reste en dépression grâce au dépoussiéreur, indépendamment du mode d'alimentation en abrasif.
Repères effet Venturi : la vitesse de projection en dépression atteint environ 80 m/s. La consommation d'air est de l'ordre de 1 000 L/min à 6 bar. La cabine reste en dépression grâce au dépoussiéreur, indépendamment du mode d'alimentation en abrasif.
Comparaison dépression et surpression directe
La cabine à dépression aspire l'abrasif par effet Venturi. La cabine à surpression utilise une cuve sous pression qui pousse l'abrasif dans le flux d'air, avec une projection plus puissante et plus régulière.
| Critère | Dépression | Surpression | Turbine |
|---|---|---|---|
| Alimentation en abrasif | Aspiration par dépression | Cuve sous pression | Roue centrifuge |
| Vitesse de projection | Environ 80 m/s | Environ 200 m/s à 4 bar | Supérieure à 80 m/s |
| Productivité | Référence, travaux légers | 2 à 3 fois supérieure | Très élevée en série |
| Compatibilité abrasifs | Abrasifs légers et fins | Tous types, dont grenaille métallique | Abrasifs métalliques lourds |
| Critère : Alimentation en abrasif | |
|---|---|
| Dépression | Aspiration par dépression |
| Surpression | Cuve sous pression |
| Turbine | Roue centrifuge |
| Critère : Vitesse de projection | |
|---|---|
| Dépression | Environ 80 m/s |
| Surpression | Environ 200 m/s à 4 bar |
| Turbine | Supérieure à 80 m/s |
| Critère : Productivité | |
|---|---|
| Dépression | Référence, travaux légers |
| Surpression | 2 à 3 fois supérieure |
| Turbine | Très élevée en série |
| Critère : Compatibilité abrasifs | |
|---|---|
| Dépression | Abrasifs légers et fins |
| Surpression | Tous types, dont grenaille métallique |
| Turbine | Abrasifs métalliques lourds |
Quels composants constituent une cabine à jet libre ?
Une cabine de grenaillage à jet libre associe une enceinte blindée, un système de projection, un compresseur et un circuit de récupération. Chaque composant influence la productivité, la consommation d'air et la sécurité.
Enceinte, blindage et éclairage de travail
L'enceinte est constituée de panneaux sandwich de 80 à 100 mm. Le blindage intérieur en caoutchouc de 3 mm protège les parois et les portes contre l'abrasion. L'éclairage contribue directement à la qualité du traitement.
- Les panneaux sandwich de 80 à 100 mm assurent l'étanchéité et l'insonorisation.
- Le caoutchouc anti-abrasion de 3 mm recouvre toutes les parois exposées au jet.
- L'éclairage LED de 24 000 lm ou quatre néons de 58 W restent protégés par une vitre incassable.
Pistolet, buse et circuit d'abrasif
Le pistolet reçoit l'air comprimé et l'abrasif, puis projette le mélange. Le diamètre intérieur de la buse détermine le débit instantané d'air et l'énergie du jet. Une buse usée élargit le jet, fait chuter la vitesse de projection et augmente la consommation d'air comprimé.
Compresseur et traitement de l'air comprimé
Le compresseur se dimensionne sur le débit restitué, appelé FAD, et non sur le débit aspiré. L'air passe par un sécheur, des purges et un séparateur de condensats. L'humidité agglomère l'abrasif et provoque des bouchons dans la cuve ou la buse.
Récupération, séparateur et dépoussiéreur
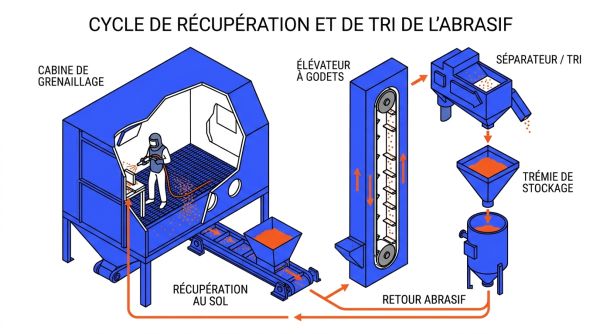
Le circuit fermé comprend un plancher racleur, un élévateur à godets, un séparateur et un silo de collecte. Pour une cabine de 7 × 4 × 3 m, le débit d'aspiration atteint 15 600 m³/h avec un ventilateur de 11 kW.
- Le compresseur et le traitement d'air fournissent un air sec à 3 à 8 bar.
- L'abrasif est acheminé par dépression ou par une cuve sous pression.
- Le pistolet et la buse accélèrent et projettent le mélange sur la pièce.
- Le plancher racleur et l'élévateur ramènent l'abrasif usé vers le séparateur.
- Le séparateur élimine les corps étrangers et les fines, puis l'abrasif propre retourne au silo.
Comment régler les paramètres de projection d'une cabine ?
Les réglages de projection déterminent la vitesse de décapage, la rugosité obtenue et l'usure de la buse. On agit principalement sur la pression, le débit, la distance, l'angle et la granulométrie.
Pression, débit et diamètre de buse
Une pression de service de 3 à 8 bar convient à la plupart des applications. La consommation d'air varie de 400 à 800 L/min selon la buse montée et la pression retenue.
- Une buse de 4 mm consomme environ 570 L/min à 4 bar et 1 100 L/min à 8 bar.
- Une buse de 6 mm consomme environ 1 300 L/min à 4 bar et 2 600 L/min à 8 bar.
- Une buse de 8 mm consomme environ 2 300 L/min à 4 bar et 4 700 L/min à 8 bar.
- Le débit du compresseur doit être vérifié à la pression de service, pas seulement au débit aspiré.
Distance buse-pièce et angle d'impact
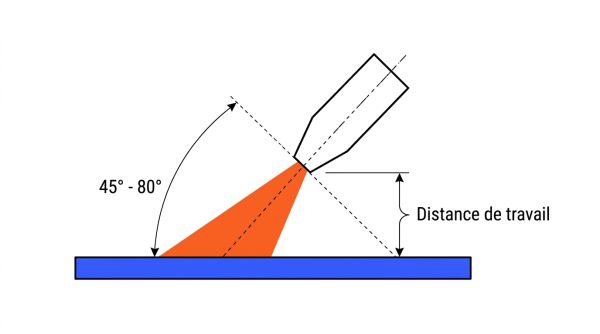
La distance entre la buse et la pièce se règle entre 150 et 450 mm. Une distance inférieure à 150 mm use prématurément la buse et déforme les tôles fines. Au-delà de 450 mm, l'abrasif perd sa vitesse et le traitement ralentit. L'angle d'impact doit rester entre 45° et 80°. Un angle de 90° fait rebondir les grains sur la surface et détruit l'abrasif. Un angle inférieur à 30° polit sans créer de rugosité.
Influence de la granulométrie sur la rugosité
Un grain gros est plus agressif et laisse une surface plus rugueuse. Un grain fin produit une surface plus lisse mais demande plus de temps. Pour les billes de verre, la granulométrie commence à 0,1 mm.
| Paramètre | Valeur recommandée | Impact principal |
|---|---|---|
| Pression d'air | 3 à 8 bar | Vitesse du jet et consommation d'air |
| Distance buse-pièce | 150 à 450 mm | Transfert d'énergie et usure de la buse |
| Angle d'impact | 45° à 80° | Efficacité du décapage et durée de vie de l'abrasif |
| Granulométrie | 0,1 mm et plus pour les billes | Rugosité finale et vitesse de traitement |
Quels abrasifs employer dans une cabine à jet libre ?
Le choix de l'abrasif dépend du support, du traitement recherché et de la compatibilité avec le circuit. La silice libre est interdite dans les abrasifs de projection en cabine.
Abrasifs métalliques angulaires et sphériques
La grenaille d'acier angulaire dégage une forte agressivité pour le décapage lourd et la création de rugosité avant peinture. La grenaille ronde martèle uniformément et sert au grenaillage de précontrainte. La grenaille inoxydable évite la contamination ferreuse sur l'inox et l'aluminium.
Corindon, garnet et carbure de silicium
Le corindon convient aux métaux durs et aux surfaces exigeantes. Le garnet offre un compromis entre agressivité et régularité, avec une rugosité de 25 à 115 µm selon la granulométrie. Le carbure de silicium est plus dur et traite l'inox difficile.
Microbilles et médias doux non métalliques
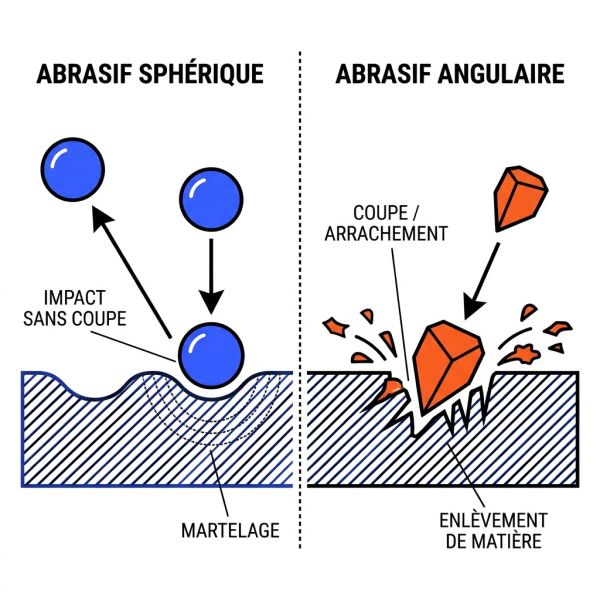
Les billes de verre et céramique martèlent sans arracher de matière pour le satinage. Le bicarbonate de soude et les coquilles de noix conviennent aux supports fragiles ou soumis à des normes sanitaires.
| Abrasif | Usage principal | Granulométrie typique | Rugosité obtenue |
|---|---|---|---|
| Grenaille d'acier angulaire | Décapage lourd avant peinture | Moyenne à grosse | Élevée |
| Grenaille d'acier ronde | Précontrainte et finition | Fines à moyennes | Moyenne |
| Corindon | Métaux durs et inox | 0,1 à 2 mm | Moyenne à élevée |
| Garnet | Décapage régulier | 0,15 à 0,85 mm | 25 à 115 µm |
| Bille de verre | Satinage et microbillage | 0,1 à 0,4 mm | Faible |
| Bicarbonate de soude | Surfaces fragiles | Fine | Très faible |
| Abrasif : Grenaille d'acier angulaire | |
|---|---|
| Usage principal | Décapage lourd avant peinture |
| Granulométrie typique | Moyenne à grosse |
| Rugosité obtenue | Élevée |
| Abrasif : Grenaille d'acier ronde | |
|---|---|
| Usage principal | Précontrainte et finition |
| Granulométrie typique | Fines à moyennes |
| Rugosité obtenue | Moyenne |
| Abrasif : Corindon | |
|---|---|
| Usage principal | Métaux durs et inox |
| Granulométrie typique | 0,1 à 2 mm |
| Rugosité obtenue | Moyenne à élevée |
| Abrasif : Garnet | |
|---|---|
| Usage principal | Décapage régulier |
| Granulométrie typique | 0,15 à 0,85 mm |
| Rugosité obtenue | 25 à 115 µm |
| Abrasif : Bille de verre | |
|---|---|
| Usage principal | Satinage et microbillage |
| Granulométrie typique | 0,1 à 0,4 mm |
| Rugosité obtenue | Faible |
| Abrasif : Bicarbonate de soude | |
|---|---|
| Usage principal | Surfaces fragiles |
| Granulométrie typique | Fine |
| Rugosité obtenue | Très faible |
Quelles pièces traiter dans une cabine à jet libre ?
Le jet libre traite les pièces de grande taille, lourdes ou de géométrie complexe, mais aussi les petites pièces en mode manuel. Les degrés de soin Sa 2, Sa 2,5 et Sa 3 selon ISO 8501-1 guident la préparation avant revêtement.
Structures métalliques et chaudronnerie
Les charpentes, poutrelles, réservoirs, cuves, containers et éléments de ponts sont traités pour éliminer la rouille et la calamine avant revêtement anticorrosion.
- Les charpentes métalliques et les profilés de grande longueur sont décapés après soudage.
- Les réservoirs, cuves et pipelines reçoivent une préparation avant application de peinture époxy.
- Les containers et les bennes industrielles sont traités en maintenance ou en rénovation.
- Les éléments de ponts, pylônes et grues nécessitent un accès manuel aux zones irrégulières.
Fonderie, forge et pièces mécaniques
Les pièces moulées complexes, les barres après traitement thermique et les corps de pompe sont dessablés, ébavurés et décalaminés. La projection manuelle atteint les cavités internes et les soudures. L'objectif vise souvent un degré de soin Sa 2, Sa 2,5 ou Sa 3 selon ISO 8501-1.
Inox, aluminium et pièces de précision
L'inox et l'aluminium exigent des abrasifs non ferreux pour éviter la contamination. Le corindon blanc ou la microbille de verre conviennent à l'aluminium. Les billes de verre ou céramique assurent une finition satinée sur l'inox. Les tôles très fines et le bois tendre sont à éviter car le jet déforme ou creuse la matière.
Quels avantages et limites présente le jet libre ?
Le grenaillage jet libre offre une flexibilité remarquable sur les géométries complexes. Sa productivité reste toutefois inférieure à la turbine pour les séries importantes.
Flexibilité sur les géométries complexes
Le jet libre atteint les recoins, cavités, soudures et zones difficiles d'accès. Il convient aux pièces trop lourdes ou trop irrégulières pour une machine automatique à turbines.
Consommation d'air et productivité comparées
Le jet libre consomme beaucoup d'air comprimé. Une turbine centrifuge projette jusqu'à 250 kg/min avec une puissance de 22 kW, contre environ 25 kg/min pour une buse pneumatique. La turbine est donc plus productive en série. L'usure de la buse accroît encore la consommation d'air.
Budget d'acquisition et coûts d'exploitation
Une cabine industrielle complète neuve se situe entre 20 000 et 80 000 €. Le compresseur n'est souvent pas inclus. L'abrasif coûte de 0,80 à 4 € par kilogramme selon le type.
- Une cabine neuve avec recyclage et filtration coûte entre 20 000 et 80 000 €.
- Un équipement d'occasion en bon état se chiffre entre 15 000 et 25 000 €.
- Le compresseur est un budget séparé, dimensionné sur le débit restitué à la pression de service.
- L'abrasif coûte entre 0,80 et 4 € par kilogramme, avec un premier remplissage de 500 à 1 500 kg selon la machine.
Quelles règles de sécurité et normes s'appliquent ?
La cabine confine la projection et capte les poussières. La conformité machine et la protection individuelle de l'opérateur restent obligatoires.
Ventilation et captage des poussières
La préconisation INRS impose un débit de 400 m³/h par m² de surface au sol en flux vertical. L'enceinte doit rester en dépression pour éviter les fuites de poussières. L'extraction préserve la visibilité et limite l'exposition aux poussières fines, notamment issues des anciennes peintures.
Conformité machine et risque ATEX
Les cabines relèvent de la directive 2006/42/CE et de la norme NF EN 1248. Lorsque des poussières métalliques en suspension peuvent former une atmosphère explosive, la directive ATEX 2014/34/UE impose des équipements certifiés pour les ventilateurs, moteurs et dépoussiéreurs.
Protection individuelle de l'opérateur
Pour un opérateur travaillant à l'intérieur de l'enceinte, la protection respiratoire, corporelle et auditive est indispensable. Les abrasifs contenant plus de 5 % de silice libre sont interdits.
- Un casque à adduction d'air homologué fournit l'air respirable dans la cabine.
- Une combinaison étanche résistante aux impacts ferme aux poignets et aux chevilles.
- Des gants adaptés aux manchettes résistent à l'abrasion et aux impacts.
- Une protection auditive s'impose si le niveau sonore dépasse 80 dB à 1 m.
Questions fréquentes sur le grenaillage à jet libre
Les questions suivantes reprennent les demandes les plus fréquentes des ateliers et des acheteurs.
Questions sur le procédé et les réglages
Quelle différence entre sablage et grenaillage ? Le sablage projette un média angulaire qui arrache la matière, tandis que le grenaillage jet libre utilise une grenaille sphérique qui martèle la surface. Les termes restent souvent interchangeables dans l'industrie.
Quelle pression d'air pour une cabine à jet libre ? Une pression de 3 à 8 bar est adaptée. Les travaux intensifs utilisent plutôt 6 à 8 bar pour conserver une vitesse de projection élevée.
Quelle pression d'air pour une cabine à jet libre ? Une pression de 3 à 8 bar est adaptée. Les travaux intensifs utilisent plutôt 6 à 8 bar pour conserver une vitesse de projection élevée.
Questions sur les abrasifs et le budget
Peut-on utiliser du sable dans une cabine ? Non. Le sable contenant de la silice libre est dangereux pour les voies respiratoires et interdit dans les abrasifs de projection.
Quel abrasif pour décaper l'acier avant peinture ? La grenaille d'acier angulaire, le corindon ou le garnet sont adaptés. Le choix dépend du degré de soin visé, généralement Sa 2,5 ou Sa 3 selon ISO 8501-1.
Combien coûte une cabine de grenaillage à jet libre ? Comptez entre 20 000 et 80 000 € pour une cabine industrielle neuve complète, compresseur souvent exclu.
Le jet libre convient-il aux grandes pièces ? Oui, les charpentes, réservoirs et éléments de ponts se traitent en jet libre, car la buse manuelle atteint les zones irrégulières et les soudures difficiles.
Obtenez un devis pour une cabine de grenaillage
Notre gamme de cabine de grenaillage les plus populaires sur hellopro.fr
Prix sur demande
Envoyer un message
Prix sur demande
Envoyer un message
 Système de Récupération de l'abrasif - GRESAS
Prix sur demande
Envoyer un message
Système de Récupération de l'abrasif - GRESAS
Prix sur demande
Envoyer un message
Prix sur demande
Envoyer un message
