- Préparation : Polir la surface de l’échantillon pour éliminer les imperfections.
- Application de la charge : Utiliser une pyramide en diamant pour indenter la surface avec une charge standard (généralement 10 à 1 000 g).
- Mesure proprement dite : Après la suppression de la charge, mesurer les diagonales de l’empreinte laissée.
- Utiliser la formule HV = 1,854 * (F / d²) où F est la charge en kgf et d la moyenne des diagonales en mm pour le calcul.
Sommaire
- En quoi consiste un essai de dureté ?
- Quels sont les composants d'une machine d'essai de dureté ?
- Comment fonctionne une machine d'essai de dureté ?
- Comment fonctionne un duromètre universel ou automatique ?
- Comment fonctionne un duromètre portable par rebond (Leeb) ?
- Comment lire les résultats d'un appareil d'essai de dureté ?
- Comment fiabiliser une mesure sur une machine de dureté ?
- Comment fonctionne un micro-duromètre Vickers ?
- FAQ
Cet article vous plaît ?
Partagez-le !
Sommaire
- En quoi consiste un essai de dureté ?
- Quels sont les composants d'une machine d'essai de dureté ?
- Comment fonctionne une machine d'essai de dureté ?
- Comment fonctionne un duromètre universel ou automatique ?
- Comment fonctionne un duromètre portable par rebond (Leeb) ?
- Comment lire les résultats d'un appareil d'essai de dureté ?
- Comment fiabiliser une mesure sur une machine de dureté ?
- Comment fonctionne un micro-duromètre Vickers ?
- FAQ
Temps de lecture estimé : 14min
💡 Ce qu'il faut retenir :
- Un appareil d'essai de dureté applique une force contrôlée sur la surface d'un matériau, puis mesure soit la profondeur d'indentation (Rockwell), soit les dimensions de l'empreinte optiquement (Vickers, Brinell, Knoop), soit la vitesse de rebond (Leeb).
- Quatre méthodes couvrent l'essentiel des besoins en métrologie industrielle : Rockwell pour les contrôles rapides en production, Vickers pour la précision et les couches minces, Brinell pour les matériaux hétérogènes, Knoop pour les matériaux fragiles.
- Le duromètre portable Leeb mesure la dureté par rebond sur des grandes pièces ou directement en atelier, sans déplacer la pièce.
- Trois paramètres conditionnent la fiabilité d'une mesure : la charge appliquée, le temps de maintien et l'état de surface de l'échantillon.
- Chaque méthode produit sa propre échelle (HV, HB, HRC, HK, HL). Les conversions entre échelles selon l'ASTM E140 ou l'ISO 18265 restent des estimations dépendantes du matériau.
- Un contrôle quotidien avec des blocs étalons certifiés et une vérification indirecte au moins tous les 12 mois garantissent la traçabilité des résultats.
Estimer le prix de votre appareil d'essai dureté
Un essai de dureté produit une valeur chiffrée en appliquant une interaction mécanique contrôlée entre un pénétrateur et la surface du matériau. L'appareil règle la charge, contrôle le temps d'application et acquiert la réponse du matériau : profondeur d'enfoncement, dimensions d'empreinte ou vitesse de rebond. Le résultat s'affiche directement dans l'échelle correspondant à la méthode utilisée. Ces appareils couvrent un large périmètre de matériaux : acier, fonte, aluminium, cuivre, céramique, plastiques rigides et revêtements. Ils s'utilisent en métallurgie, aéronautique, automobile, métrologie, horlogerie, traitements thermiques et laboratoires de recherche. Il existe plusieurs types d'essais de dureté selon le principe de mesure retenu :
- L'essai Rockwell, mesurant la profondeur d'indentation différentielle pour une lecture directe et rapide.
- L'essai Vickers, utilisant une pyramide de diamant dont l'empreinte est mesurée optiquement.
- L'essai Brinell, employant une bille en carbure de tungstène avec mesure du diamètre d'empreinte.
- L'essai Knoop, adapté aux matériaux fragiles et aux fines couches, avec une empreinte allongée mesurée optiquement.
- L'essai Leeb, basé sur le rebond d'un corps d'impact, utilisé sur les grandes pièces et les mesures sur site.
En quoi consiste un essai de dureté ?
Pour une mesure de dureté Vickers
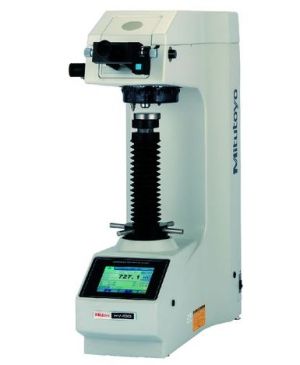
Selon la norme ISO 6507-1, confirmée par le standard ASTM E92, l'essai Vickers utilise une pointe en diamant de forme pyramidale pour créer une empreinte sur le matériau sous une charge fixe. La dureté Vickers (HV) est calculée à partir de la charge divisée par la surface de l'empreinte, obtenue en mesurant les deux diagonales via un objectif et une caméra intégrés à l'appareil. Le logiciel de mesure calcule ensuite automatiquement la moyenne des diagonales et retourne la valeur HV.
L'appareil applique la charge pendant un temps de maintien réglable, généralement compris entre 10 et 15 secondes selon les prescriptions normatives ou les exigences de la spécification. Une préparation de surface soignée est indispensable : une surface trop rugueuse fausse la lecture des diagonales et entraîne un écart de mesure. La méthode Vickers couvre une large plage de charges, des quelques grammes-force en microdureté jusqu'à plusieurs dizaines de kilogrammes-force en macrodureté, avec un seul et même pénétrateur.
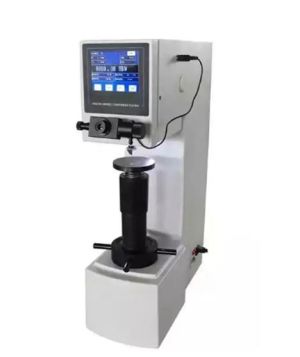
Pour une mesure de dureté Brinell
- Préparation : Polir l'échantillon pour obtenir une surface lisse.
- Indentation : Appliquer une bille d’acier de 10 mm de diamètre avec une charge spécifiée (généralement 3 000 kgf pour les aciers).
- Mesure proprement dite : Après la suppression de la charge, mesurer le diamètre de l’empreinte.
- Calculer la dureté Brinell (HB) en divisant la charge par la surface de l'empreinte : HB = (2 * F) / (π * D * (D - √(D² - d²))).
Selon la norme ISO 6506-1 ou l'ASTM E10, l'essai de dureté Brinell mesure la dureté des matériaux métalliques en enfonçant une bille en carbure de tungstène sous une charge connue pendant un temps de maintien de 10 à 30 secondes. L'appareil acquiert ensuite le diamètre de l'empreinte via une caméra ou un système optique calibré, puis calcule la valeur HBW.
La méthode Brinell convient particulièrement aux matériaux à microstructure hétérogène comme la fonte, les pièces moulées ou les alliages d'aluminium : l'empreinte large (jusqu'à plusieurs millimètres) moyenne les variations locales de dureté. En contrepartie, l'épaisseur minimale de la pièce doit être suffisante pour éviter toute déformation. La distance entre deux empreintes adjacentes doit respecter au minimum trois fois le diamètre moyen de l'empreinte afin de ne pas perturber la zone indentée.
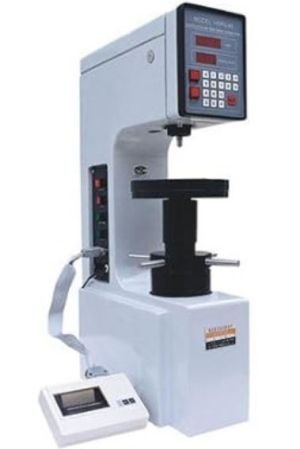
Pour une mesure de dureté Rockwell
- Préparation : Surface propre et lisse sans prétraitement.
- Charge préliminaire : Appliquer une charge mineure pour établir un point de référence.
- Charge principale : Appliquer la charge principale puis la relâcher.
- Lire la dureté directement sur l’échelle Rockwell spécifique, basée sur la profondeur de pénétration.
Selon la norme ISO 6508-1 ou l'ASTM E18, l'essai Rockwell évalue la dureté par la profondeur différentielle entre la position sous charge mineure et la position résiduelle après retrait de la charge majeure. Cette profondeur est convertie directement en valeur Rockwell sur l'échelle sélectionnée : plus la pénétration est faible, plus la valeur est élevée.
L'appareil propose plusieurs échelles adaptées aux matériaux testés :
- HRA (charge majeure 60 kgf, pénétrateur cône diamant) : carbures, aciers très durs.
- HRB (charge majeure 100 kgf, bille carbure) : alliages d'aluminium, cuivre, aciers tendres.
- HRC (charge majeure 150 kgf, pénétrateur cône diamant 120°) : aciers trempés, outils.
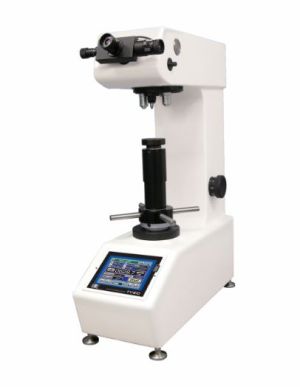
Pour une mesure de dureté Knoop
- Préparation : Surface polie, surtout pour les matériaux fragiles.
- Application : Utiliser une pointe en diamant asymétrique pour indenter avec une charge connue (souvent inférieure à celle de Vickers).
- Mesure : Mesurer la longueur de l’empreinte.
- Calcul : HK = F / A où F est la charge en N et A la surface de l'empreinte en mm².
Selon la norme ISO 4545-1 et le standard ASTM E384, l'essai de dureté Knoop utilise une pointe en diamant asymétrique qui produit une empreinte allongée et peu profonde. La dureté Knoop (HK) est calculée à partir de la charge appliquée et de la surface de l'empreinte. Les charges utilisées se situent généralement entre 10 et 1 000 grammes-force.
L'appareil Knoop acquiert la diagonale longue de l'empreinte via un objectif de microscope, avec des grossissements adaptés aux très petites empreintes. L'empreinte peu profonde réduit le risque de fissuration des matériaux fragiles comme le verre, la céramique ou les couches de traitement de surface. Cette méthode convient également à la caractérisation de couches très fines, comme les revêtements CVD/PVD ou les zones affectées thermiquement par soudage, où la faible charge évite de traverser la couche mesurée. La qualité de lecture dépend du contraste et de la symétrie de l'empreinte : une surface insuffisamment polie rend la mesure de la diagonale imprécise.
Vous êtes fournisseur de machine d'essai de dureté ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels sont les composants d'une machine d'essai de dureté ?
Les composants d'un appareil d'essai de dureté varient selon la technologie de mesure retenue. Tout appareil comprend une structure principale sur laquelle s'articulent les autres éléments :
- Un corps formé par la structure principale sur laquelle tous les autres éléments sont montés.
- Un indenteur, cône en diamant ou bille en carbure de tungstène, qui pénètre la surface de l'échantillon.
- Un mécanisme d'application de charge : selon les machines, il s'agit de masses mortes transmises par levier, d'un ressort calibré ou d'une cellule de force asservie électroniquement. Les systèmes à cellule de force régulent la charge en continu pour atteindre la consigne avec une meilleure répétabilité face aux vibrations.
- Un mécanisme de mesure : capteur de profondeur (Rockwell) ou caméra numérique couplée à un objectif et un logiciel de mesure (Vickers, Brinell, Knoop).
- Un mécanisme de changement de charge qui régule les poids ou la consigne pour appliquer des forces différentes selon l'échelle choisie.
- Un support des échantillons, comprenant la table de travail et la vis de réglage en hauteur pour positionner la pièce sous l'indenteur.
- Un mécanisme d'amortissement qui contrôle la vitesse d'application de la force et évite les chocs à l'indentation.
Comment fonctionne une machine d'essai de dureté ?
Étape 1 : mise en position et référence de mesure
L'opérateur place l'échantillon sur la table de travail du duromètre et l'élève à l'aide de la vis de réglage jusqu'au contact avec l'indenteur. La pièce doit reposer à plat, sans jeu, perpendiculairement à l'axe de l'indenteur : tout défaut d'alignement introduit une erreur systématique dans la mesure de dureté. La surface en contact avec la table doit être propre, exempte de copeaux ou de lubrifiant. Les vibrations ambiantes sont à éliminer pendant toute la séquence de mesure, car elles perturbent l'acquisition du signal de profondeur ou la stabilité de l'image optique. Une fois la mise en contact établie, l'appareil applique la charge mineure pour fixer le point de référence zéro.
Étape 2 : application de la force principale
La force principale s'applique progressivement après la charge préliminaire. Sur les machines à masses mortes, un levier libère les poids calibrés ; sur les machines à cellule de force, un servomoteur applique la consigne de charge définie. Dans les deux cas, le mécanisme d'amortissement contrôle la rampe de montée en charge pour éviter tout impact brusque sur la surface. Le temps de maintien — appelé dwell time — est un paramètre réglable sur les appareils modernes ; il est typiquement fixé entre 10 et 15 secondes pour les méthodes statiques. Ce temps permet au matériau de se déformer plastiquement de manière stable avant la lecture. L'indenteur pénètre davantage dans l'échantillon sous cette force accrue et crée l'empreinte ou l'indentation de référence.
Étape 3 : acquisition du résultat (profondeur ou optique)
La chaîne d'acquisition diffère selon la méthode. En Rockwell, le mécanisme de mesure suit le déplacement vertical de l'indenteur via un capteur de profondeur à haute résolution. La profondeur différentielle entre la position sous charge mineure et la position résiduelle après retrait de la charge majeure est convertie directement en valeur HR et s'affiche en temps réel sur le cadran ou l'écran numérique.
En Vickers, Brinell et Knoop, l'appareil relève optiquement l'empreinte laissée dans le matériau après retrait de la charge. Une caméra numérique couplée à un objectif calibré capture l'image de l'empreinte. Le logiciel mesure les diagonales (Vickers, Knoop) ou le diamètre (Brinell), puis calcule la valeur de dureté selon la formule normalisée correspondante. Ce traitement d'image garantit une mesure reproductible et indépendante de l'opérateur sur les machines automatisées.
Étape 4 : retrait de la force principale
La force principale se retire progressivement, en maintenant la charge mineure en place. Le mécanisme de déchargement contrôle la descente en charge pour éviter les rebonds mécaniques. En Rockwell, la profondeur résiduelle mesurée à ce stade — par rapport à la position initiale sous charge mineure — constitue la donnée de base du calcul. L'appareil affiche la valeur finale sur son écran numérique ou son cadran analogique.
Sur les machines connectées, la valeur est simultanément enregistrée dans le logiciel de gestion, horodatée et associée à l'identifiant de la pièce. Ce mécanisme d'enregistrement automatique assure la traçabilité des résultats et facilite l'export vers un système qualité ou un rapport de contrôle. Les machines avec platine XY motorisée enchaînent automatiquement la séquence sur le point suivant du programme de cartographie.
Comment fonctionne un duromètre universel ou automatique ?
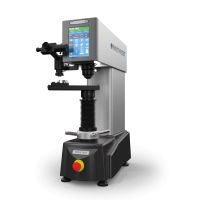
Un duromètre universel évalue la dureté d'un matériau en utilisant différentes méthodes de pénétration. Avec la méthode Rockwell, il mesure la profondeur de l'empreinte après l'application d'une charge principale. Pour Brinell et Vickers, il crée une empreinte et mesure ses dimensions optiquement. Ce processus permet de déterminer la résistance du matériau en analysant la déformation sous une charge spécifiée, garantissant une évaluation précise de la dureté.
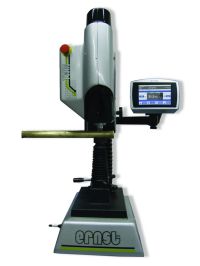
Un duromètre automatique prend en charge l'ensemble du cycle de mesure sans intervention de l'opérateur après le lancement du programme. La caméra intégrée, couplée à un système d'autofocus, acquiert l'empreinte après chaque indentation et transmet l'image au logiciel de mesure. Ce logiciel détecte les contours de l'empreinte, mesure les dimensions normalisées et calcule la valeur de dureté. En cas d'empreinte de qualité insuffisante (contraste faible, asymétrie), le système signale l'écart et peut relancer la mesure sur un point adjacent. La platine XY motorisée positionne automatiquement la pièce selon le programme d'essai, ce qui permet de réaliser des cartographies de dureté ou des séries longues avec un niveau de répétabilité constant et indépendant de l'opérateur. Les résultats sont enregistrés et exportés directement vers un logiciel de gestion qualité.
Comment fonctionne un duromètre portable par rebond (Leeb) ?
Un duromètre Leeb repose sur un essai de dureté dynamique. Un corps d'impact en matériau dur — généralement une bille en carbure — est propulsé contre la surface du matériau à tester avec une énergie définie. Au contact, le matériau se déforme plastiquement et absorbe une partie de l'énergie d'impact. L'appareil mesure les vitesses d'impact et de rebond via un capteur électromagnétique : lorsque le corps en déplacement traverse une bobine de mesure, la tension induite permet de calculer les deux vitesses. La valeur HL est calculée selon la formule : HL = 1 000 × (vitesse de rebond / vitesse d'impact). Plus le matériau est dur, plus le rebond est rapide et plus la valeur HL est élevée.
L'essai dure environ 2 secondes par impact. La sonde de type D est la plus répandue pour les aciers et les alliages courants. Pour obtenir une valeur représentative, il est recommandé de réaliser au moins 3 impacts sur la zone testée, espacés d'au moins 3 mm, et de calculer la moyenne.
Trois conditions de mesure conditionnent la fiabilité du résultat :
- État de surface : la zone d'impact doit être propre, dépourvue de rouille épaisse ou de revêtement ; une surface rugueuse dissipe de l'énergie et abaisse artificiellement la valeur mesurée.
- Perpendicularité : la sonde doit rester perpendiculaire à la surface pendant l'impact ; l'appareil doit être réglé sur la direction d'essai correcte pour compenser l'effet de la gravité selon l'orientation.
- Masse et rigidité de la pièce : les pièces de faible masse ou en porte-à-faux absorbent l'énergie d'impact par vibration et faussent le résultat ; un appui ou un bloc de support est nécessaire pour les pièces légères.
Comment lire les résultats d'un appareil d'essai de dureté ?
Chaque méthode fournit une valeur dans sa propre échelle, qui dépend du principe de mesure et des paramètres d'essai (charge, temps de maintien, pénétrateur). En pratique :
- HV : dureté Vickers, issue d'une empreinte pyramidale mesurée optiquement.
- HB / HBW : dureté Brinell, issue d'une empreinte circulaire (bille) mesurée optiquement.
- HR (ex. HRA, HRB, HRC) : dureté Rockwell, lue par profondeur différentielle.
- HK : dureté Knoop, issue d'une empreinte allongée mesurée au microscope.
- HL : dureté Leeb, issue du rapport vitesse de rebond / vitesse d'impact.
Comment fiabiliser une mesure sur une machine de dureté ?
La fiabilité d'une mesure dépend autant du bon fonctionnement de l'appareil que de la maîtrise des conditions d'essai. En environnement industriel, on distingue généralement la vérification (routine) de l'étalonnage (métrologique, selon le système qualité).
Un contrôle de routine s'appuie sur des blocs étalons (références de dureté certifiées) : il permet de vérifier que la machine et la configuration choisie (pénétrateur, charge, échelle, système optique) délivrent des valeurs cohérentes avant une série de mesures.
Points à stabiliser et à vérifier régulièrement :
- Configuration et réglages : confirmer l'échelle sélectionnée, la charge appliquée, et le temps de maintien ; toute modification doit être documentée si un rapport de contrôle est attendu.
- État du pénétrateur et des accessoires : un indenteur endommagé ou encrassé (cône diamant, bille carbure) modifie l'empreinte et introduit un biais ; après changement de pénétrateur ou intervention, une vérification est nécessaire.
- Préparation et propreté des surfaces : après polissage, nettoyer la pièce (résidus abrasifs) ; une rugosité trop élevée complique la lecture optique (Vickers/Brinell/Knoop) et augmente la dispersion.
- Stabilité mécanique : limiter vibrations et flexions de la pièce (appui, bridage) ; les pièces minces ou en porte-à-faux amplifient les erreurs.
- Espacement des empreintes : respecter des distances minimales entre empreintes et par rapport aux bords pour éviter l'influence des déformations voisines.
Comment fonctionne un micro-duromètre Vickers ?
Un micro-duromètre Vickers évalue la dureté d'un matériau à l'échelle microscopique. Le processus commence par la sélection d'un pénétrateur pyramidal en diamant, spécifiquement conçu pour créer une empreinte en forme de losange sur la surface du matériau à tester. Le système applique une force, variant généralement entre 10 gf et 2000 gf, via une tourelle automatique ou manuelle.
La charge est appliquée d’une manière automatique ou semi-automatique, assurant une pression constante sur le pénétrateur pendant 5 à 99 secondes. Un système optique mesure ensuite les diagonales de l'empreinte laissée par le pénétrateur. Les grossissements varient entre x10 et x100, permettant une visualisation précise même des plus petites indentations.
En pratique, ce type d'appareil est utilisé pour caractériser des revêtements (traitements de surface, dépôts PVD/CVD) et des zones localisées comme la zone affectée thermiquement d'une soudure, où la dureté varie fortement sur quelques millimètres. Il est aussi adapté aux petites pièces et aux géométries fines, dès lors que l'empreinte doit rester très peu profonde.
À ces niveaux de charge, la préparation de surface devient critique : une rugosité ou un défaut de planéité a un impact direct sur la mesure des diagonales et augmente la dispersion. Pour des résultats comparables, il est recommandé de stabiliser le protocole (polissage, nettoyage, charge et temps de maintien) et de conserver une traçabilité des réglages utilisés.
La charge est appliquée d’une manière automatique ou semi-automatique, assurant une pression constante sur le pénétrateur pendant 5 à 99 secondes. Un système optique mesure ensuite les diagonales de l'empreinte laissée par le pénétrateur. Les grossissements varient entre x10 et x100, permettant une visualisation précise même des plus petites indentations.
FAQ
Quelle différence entre Rockwell, Vickers, Brinell et Leeb en atelier ?
Rockwell mesure une profondeur d'indentation et fournit une valeur HR (HRA/HRB/HRC) très rapidement, ce qui le rend adapté au contrôle en production quand la préparation de surface est simple. Vickers et Knoop reposent sur une lecture optique des diagonales d'empreinte (HV/HK) : ils sont privilégiés pour la précision, les petites charges, et l'analyse de couches minces, au prix d'une préparation de surface plus exigeante. Brinell mesure optiquement le diamètre d'une empreinte large (HB/HBW), utile sur des matériaux hétérogènes (fonte, pièces moulées), mais qui nécessite une zone et une épaisseur suffisantes.
Leeb est une méthode portable par rebond (HL) adaptée aux grandes pièces et aux contrôles sur site ; sa sensibilité à l'état de surface, à l'orientation et à la rigidité de la pièce impose de bien maîtriser les conditions d'essai et de se référer aux exigences de la spécification.
Peut-on convertir une valeur HV en HRC sans risque ?
Non, une conversion HV → HRC ne doit pas être considérée comme une équivalence universelle. Les tables et corrélations (par exemple ASTM E140 ou ISO 18265) donnent une estimation valable dans un domaine défini et pour des familles de matériaux données ; en dehors de ces conditions, l'écart peut devenir significatif.
Pour éviter les erreurs, il est préférable de conserver la méthode de référence dans les exigences (échelle, charge, temps de maintien) et de n'utiliser la conversion qu'à titre indicatif, en mentionnant la norme de conversion employée et le matériau concerné.
À quelle fréquence vérifier un appareil d’essai de dureté ?
En routine, un contrôle avec des blocs étalons est généralement réalisé au démarrage, avant une série d'essais, ou dès qu'un doute apparaît (choc, dérive, dispersion inhabituelle). Une vérification périodique et/ou un étalonnage selon le système qualité est ensuite planifié (souvent annuel), en cohérence avec les exigences internes, les audits et l'usage de l'appareil.
Il est également recommandé de refaire une vérification après toute intervention (maintenance), après un déplacement de la machine, ou après un changement de configuration susceptible d'influencer la mesure (pénétrateur, charge, objectif/caméra, paramètres de lecture).
Nos appareils d'essai de dureté les plus populaires sur hellopro.fr
 Machine d'essai de dureté brinell, vickers, rockwell : n3a
Prix sur demande
Envoyer un message
 Test de mesure de dureté ebt-2pl electrolab
Prix sur demande
Envoyer un message
