Le choix d'un refroidisseur industriel agroalimentaire repose avant tout sur une collecte rigoureuse des données process : températures entrée/sortie, débit d'eau, profil de charge et pics de consommation.
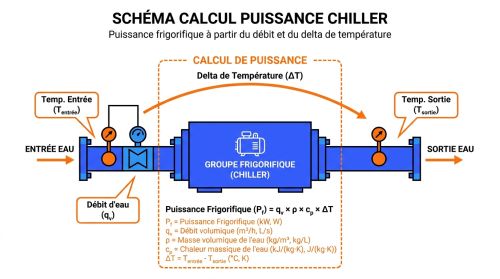
La puissance frigorifique se calcule avec la formule P (kW) = ρ × Cp × Q × ΔT, où Q est le débit en m³/h converti en kg/s, et ΔT l'écart de température entre entrée et sortie.
Un facteur de simultanéité entre 0,7 et 0,9 s'applique lorsque plusieurs usages coexistent, et une marge de sécurité de 10 à 20 % sur la puissance calculée couvre les dérives et conditions climatiques défavorables.
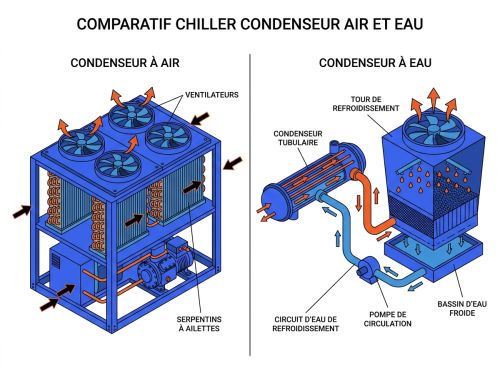
L'architecture air refroidi (sans circuit d'eau au condenseur) simplifie la maintenance, tandis que l'architecture eau refroidi ou évaporative améliore l'efficacité énergétique (EER supérieur de 20 à 40 %) mais nécessite un traitement d'eau rigoureux, notamment pour maîtriser le risque légionelle.
Le free-cooling et le refroidissement adiabatique permettent de réduire la consommation électrique de 30 à 60 % sur les heures fraîches, selon le climat et le profil horaire de charge.
En agroalimentaire, les exigences hygiéniques (matériaux, nettoyabilité, qualité d'eau, traçabilité HACCP) doivent être intégrées dès la phase de conception, au même titre que les critères de performance.
Devis pour un refroidisseur industriel alimentaire
Choisir un refroidisseur industriel pour l'agroalimentaire ne se réduit pas à sélectionner une puissance frigorifique dans un catalogue. Un sous-dimensionnement entraîne des dérives de température process, avec des conséquences directes sur la qualité produit, voire la sécurité alimentaire. Un surdimensionnement génère des coûts énergétiques excessifs, des cycles courts qui usent prématurément les compresseurs, et un CAPEX inutilement élevé. Différentes étapes et plusieurs facteurs sont à prendre en compte pour faire le bon choix.
Quelles informations pour bien dimensionner un refroidisseur industriel alimentaire ?
Le dimensionnement d'un refroidisseur industriel adaptée à une application agroalimentaire ne peut s'appuyer que sur des données mesurées ou contractuelles. Toute hypothèse approximative se répercute directement sur le choix de la puissance et de l'architecture. Cette phase de collecte est la plus critique du projet.
Températures, débits, fluides et tolérances produit
Les premières données à fixer sont les températures de départ et de retour du fluide caloporteur ainsi que la tolérance admissible en production. Un process de refroidissement de beurre avant conditionnement n'a pas la même exigence de stabilité qu'un simple circuit de refroidissement de moules.
Les éléments à renseigner systématiquement sont les suivants :
La température du fluide en entrée du refroidisseur (côté retour process), exprimée en °C.
La température cible en sortie du refroidisseur (côté départ vers les équipements), exprimée en °C.
Le ΔT utile, c'est-à-dire l'écart entre ces deux valeurs, typiquement compris entre 5 °C et 10 °C sur les circuits eau glacée agroalimentaires.
Le débit volumique du fluide circulant, en m³/h.
La nature du fluide : eau pure, mélange eau-glycol éthylénique ou eau-glycol propylénique (ce dernier étant obligatoire en contact direct ou indirect avec des aliments).
Les tolérances de stabilité acceptables en production : ± 0,5 °C, ± 1 °C ou ± 2 °C selon les applications.
La compatibilité des matériaux du circuit avec les produits nettoyants utilisés lors des opérations CIP (nettoyage en place) est également un point à documenter dès cette étape.
Profil de charge et simultanéité des usages
Un chiller industriel dimensionné sur la charge de pointe instantanée est généralement surdimensionné. À l'inverse, ignorer les pics conduit à des défaillances en production. Le profil de charge réel doit couvrir plusieurs scénarios.
Les informations à collecter sur le profil de charge sont les suivantes :
La charge thermique de base en régime stable (production continue), exprimée en kW.
Les pics de demande frigorifique et leur durée : ils surviennent en général lors du démarrage des lignes, de la reprise après un cycle CIP chaud ou lors d'une forte chaleur estivale.
Le facteur de simultanéité lorsque plusieurs équipements sont raccordés au même circuit : il est rare que tous fonctionnent à pleine charge simultanément ; un coefficient de 0,7 à 0,85 s'applique dans la plupart des contextes agroalimentaires multi-utilisateurs.
Le profil horaire et saisonnier : une production en 2x8 n'a pas les mêmes exigences qu'une production en 3x8, et les conditions de température extérieure en été doivent être prises en compte pour les machines condensées à l'air.
Les opérations batch ou discontinues, comme le refroidissement de cuves après pasteurisation, qui génèrent une demande thermique intense et courte.
Vous êtes fournisseur de refroidisseurs industriels alimentaires ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Comment estimer la puissance frigorifique et le débit utiles du refroidisseur ?
Le pré-dimensionnement d'un refroidisseur industriel alimentaire repose sur une formule physique simple, applicable dès que les données process sont connues. Elle permet d'obtenir un ordre de grandeur fiable avant de consulter des fournisseurs.
Calcul rapide sur eau glacée : P = ρ × Cp × Q × ΔT
La puissance frigorifique utile d'un refroidisseur industriel pour l'agroalimentaire s'exprime en kilowatts selon la relation suivante : P (kW) = ρ (kg/m³) × Cp (kJ/kg·°C) × Q (m³/s) × ΔT (°C) Pour de l'eau pure aux températures habituelles de process agroalimentaire (5 à 20 °C) :
ρ = 1 000 kg/m³
Cp = 4,18 kJ/kg·°C
Le débit en m³/h se convertit en m³/s en divisant par 3 600. Exemple d'application : refroidir 20 m³/h d'eau de 20 °C à 10 °C donne un ΔT de 10 °C. P = 1 000 × 4,18 × (20/3 600) × 10 = 23,2 kW
Avec une marge de sécurité de 15 %, la puissance nominale à retenir pour la consultation est de l'ordre de 27 kW. En cas d'ajout de glycol propylénique (obligatoire en agroalimentaire lorsque le risque de gel existe), la capacité calorifique Cp diminue et la viscosité augmente. À 30 % de glycol propylénique, Cp descend à environ 3,7 kJ/kg·°C et la masse volumique à 1 035 kg/m³. La puissance frigorifique disponible se réduit d'environ 10 %, et les pertes de charge dans le circuit augmentent significativement : ces deux impacts doivent être intégrés dans le dimensionnement des échangeurs et des pompes.
Autres contributions de charge thermique à ne pas oublier
La puissance issue du bilan process ne représente qu'une partie de la charge thermique totale. Plusieurs sources viennent s'y ajouter et sont généralement sous-estimées lors d'un premier dimensionnement de refroidisseur industriel alimentaire :
Les apports thermiques des produits entrant chauds dans les équipements (cuves, échangeurs, tunnels de refroidissement).
Les apports par infiltrations d'air chaud dans les locaux ou par les portes ouvertes sur les quais.
La chaleur dissipée par les moteurs électriques des pompes, agitateurs et convoyeurs raccordés au circuit froid.
Le dégivrage périodique des évaporateurs sur les boucles à basse température, qui génère une demande de puissance cyclique.
Les échangeurs de chaleur dont le rendement réel diffère des conditions nominales en raison de l'encrassement.
La méthode recommandée consiste à additionner toutes les contributions par scénario (démarrage, régime nominal, pic estival) et à dimensionner le refroidisseur industriel sur le pire cas réaliste, sans utiliser le pire cas absolu qui conduirait à un surdimensionnement pénalisant.
Marge et redondance pour sécuriser sans surdimensionner
Une marge de sécurité de 10 à 20 % sur la puissance calculée est adaptée à la grande majorité des applications agroalimentaires. Une marge supérieure à 25 % entraîne un fonctionnement permanent à charge partielle, ce qui réduit le rendement des compresseurs à vitesse fixe et provoque des cycles courts préjudiciables à la durée de vie des composants.
La redondance N+1 consiste à installer un groupe supplémentaire pouvant prendre le relais en cas de défaillance d'une unité principale. Elle se justifie lorsque l'arrêt du process froid entraîne une perte de production critique ou un risque de non-conformité sanitaire. Sur les installations modulaires avec deux groupes de 50 % de la puissance totale, chaque unité peut assurer seule le minimum vital en mode dégradé.
La modularité et l'utilisation de compresseurs à vitesse variable (VSD) permettent d'adapter la puissance frigorifique en continu à la demande réelle, améliorant significativement l'efficacité à charge partielle et réduisant les cycles d'enclenchement.
Comment choisir l'architecture d'un refroidisseur industriel pour l'agroalimentaire ?
Le choix de la technologie de condensation du refroidisseur industriel conditionne à la fois l'efficacité énergétique, la complexité d'exploitation et les contraintes sanitaires. Il n'existe pas d'architecture universellement supérieure : le contexte du site prime.
Cas d'usage où l'air refroidi simplifie l'exploitation du refroidisseur
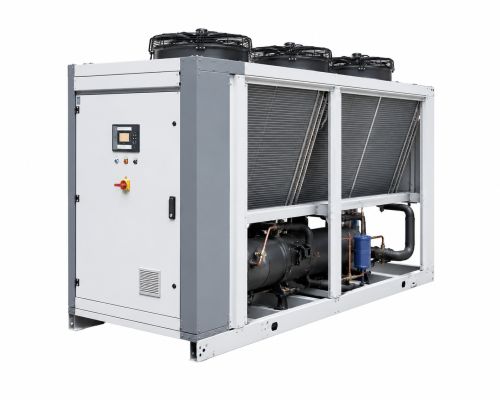
Un chiller à condenseur à air (air-cooled) ne nécessite pas de circuit d'eau de refroidissement, ce qui supprime le risque de légionelle sur le condenseur et simplifie considérablement la maintenance. Il convient particulièrement aux installations de puissance faible à moyenne (moins de 300 kW en général), implantées dans des zones où l'eau est rare ou coûteuse.
Les limites à prendre en compte sont les suivantes :
Les performances se dégradent lorsque la température extérieure dépasse 30 à 35 °C, ce qui correspond précisément aux jours de forte charge en agroalimentaire.
La consommation électrique peut augmenter de 10 à 15 % par tranche de 5 °C au-delà de la température nominale de condensation.
Le bruit des ventilateurs de condenseur est également un critère à considérer selon l'implantation (proximité d'habitations, normes de zone industrielle).
Cas d'usage où l'eau refroidi ou l'évaporatif améliore l'efficacité du refroidisseur
Un condenseur refroidi par eau (water-cooled) ou une tour de refroidissement en circuit ouvert ou fermé permet d'atteindre des températures de condensation plus basses, ce qui améliore l'EER de 20 à 40 % par rapport à un condenseur à air. Cette architecture est recommandée pour les fortes puissances (au-delà de 300 kW) ou lorsque la continuité de performance en été est critique.
La contrepartie réside dans la nécessité d'un traitement chimique de l'eau de condenseur, d'un plan de surveillance du risque légionelle (analyse périodique, températures, purges), et d'une maintenance renforcée (nettoyage des garnissages de tours, contrôle des dépôts). En agroalimentaire, une contamination croisée entre le circuit de condensation et le circuit process doit être exclue par conception (séparation physique, échangeurs intermédiaires).
Free-cooling et adiabatique pour réduire l'OPEX selon le climat et les horaires
Le free-cooling exploite les températures extérieures basses pour refroidir le fluide process sans faire fonctionner le compresseur, ou en réduisant sa contribution. Il est pertinent dès que la température extérieure est inférieure d'au moins 4 à 5 °C à la température de départ du circuit froid. En France, on peut espérer 2 000 à 4 000 heures par an de fonctionnement en free-cooling total ou partiel, selon la localisation et la température cible.
Le refroidissement adiabatique humidifie l'air en amont des batteries du condenseur à air, abaissant ainsi la température de condensation en période chaude. Il consomme de l'eau (100 à 300 litres par heure selon la puissance), mais réduit la consommation électrique du compresseur de 15 à 30 % lors des pics estivaux. La qualité de l'eau utilisée pour l'humidification est un point de vigilance : un traitement anti-tartre et anti-légionelle reste nécessaire même pour ce type d'application.
Quels choix techniques influencent le plus CAPEX, OPEX et fiabilité ?
Au-delà de la technologie de condensation, plusieurs choix techniques internes au groupe froid déterminent son coût total de possession et sa fiabilité en production agroalimentaire.
Compresseurs et modulation : scroll, vis, vitesse variable
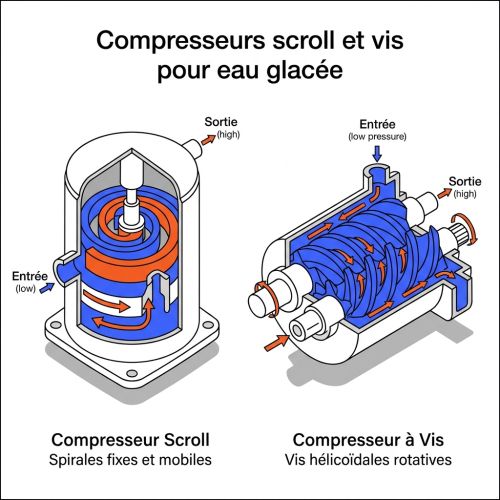
Les compresseurs scroll conviennent aux puissances de 10 à 150 kW environ. Ils se distinguent par un fonctionnement silencieux, peu de pièces d'usure et une bonne fiabilité en fonctionnement continu. Leur limite réside dans la modulation : un scroll fixe ne se module qu'en tout-ou-rien, ce qui génère des cycles courts si le groupe est surdimensionné. Les compresseurs à vis s'imposent au-delà de 200 à 250 kW. Ils offrent une plage de modulation native plus large (25 à 100 % de la puissance nominale), ce qui les rend bien adaptés aux profils de charge variables des unités agroalimentaires. Leur maintenance est plus technique (révisions programmées, huile, filtres) et requiert des compétences spécialisées. L'ajout d'un variateur de vitesse (VSD) sur le compresseur ou sur les ventilateurs de condenseur permet d'adapter en continu la puissance frigorifique à la demande réelle. Il améliore l'IPLV (Integrated Part Load Value) de 20 à 35 % par rapport à un équipement fixe, avec un retour sur investissement généralement constaté entre 2 et 5 ans selon le profil de charge.
Hydraulique : pompes, pertes de charge, ballon tampon, régulation ΔT
Le circuit hydraulique conditionne la stabilité thermique de la production. Un ballon tampon de 50 à 100 litres par tranche de 10 kW de puissance frigorifique limite les cycles courts du compresseur et amortit les pics de demande de courte durée. Les pertes de charge dans le réseau (tuyauteries, échangeurs, vannes) doivent être calculées pour dimensionner correctement les pompes, sans surpuissance inutile. La régulation par ΔT variable (le débit s'adapte à la charge au lieu d'être constant) réduit la consommation des pompes de circulation de 30 à 50 %, surtout à charge partielle. Elle est de plus en plus répandue sur les nouvelles installations et compatible avec les automates de supervision modernes.
Antigel, glycol, températures basses : impacts performance et maintenance
Le glycol propylénique est le seul antigel acceptable en agroalimentaire lorsqu'un risque de contact direct ou indirect avec les aliments existe. La concentration habituelle est de 25 à 35 % en volume pour protéger jusqu'à -12 ou -20 °C. Au-delà de 35 %, la viscosité augmente fortement, les pertes de charge augmentent et la capacité frigorifique se réduit de 12 à 18 %. La concentration du circuit doit être vérifiée au moins deux fois par an avec un réfractomètre et corrigée si nécessaire. Le pH du mélange (idéalement entre 7 et 9) et l'état des inhibiteurs de corrosion sont également à surveiller.
Supervision et intégration usine : alarmes, traçabilité, maintenance préventive
Un système de supervision connecté au process agroalimentaire permet de remonter en temps réel les variables critiques :
température de départ et de retour
pression de condensation et d'évaporation
consommation électrique
heures de fonctionnement des compresseurs
alertes de défaut
Ces données alimentent à la fois la maintenance préventive et les enregistrements HACCP du refroidisseur industriel pour l'agroalimentaire. L'intégration dans un automate (PLC) ou un système de supervision SCADA simplifie la traçabilité des températures et les audits qualité. Une alarme de dépassement de consigne de température process doit déclencher automatiquement une notification à l'opérateur dans les applications à enjeu sanitaire.
Quelles exigences spécifiques d'hygiène et de conformité des refroidisseurs en agroalimentaire ?
L'aspect hygiénique est le premier facteur différenciant entre un refroidisseur industriel standard et un groupe adapté à l'agroalimentaire. Elle conditionne la conformité HACCP et la maîtrise des risques sanitaires.
Conception hygiénique et nettoyabilité autour des utilités froid
Les équipements implantés en zone de production alimentaire ou à proximité doivent répondre à des exigences de conception hygiénique :
Les matériaux en contact avec des condensats ou des fluides caloporteurs accessibles doivent résister à la corrosion et aux produits nettoyants (acide nitrique, soude, peracétique).
L'inox 304 ou 316L s'impose pour les tuyauteries et brides situées en zone humide ou à risque de condensation persistante.
L'isolation des tuyauteries doit être conçue pour limiter la condensation de surface et faciliter le nettoyage des parois environnantes.
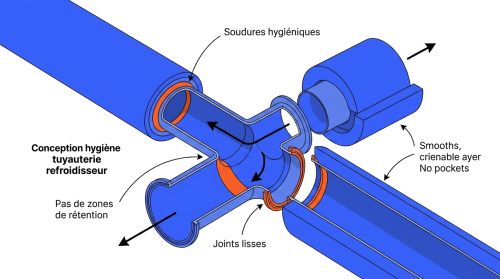
Les équipements ne doivent pas comporter de zones de rétention de liquide, de creux ou d'anfractuosités difficiles à nettoyer, conformément aux principes de conception hygiénique.
L'accès physique aux composants (filtres, échangeurs, capteurs) doit permettre une inspection et un nettoyage sans démontage complexe.
Qualité d'eau, encrassement et risque légionelle
Le risque légionelle est présent dès lors qu'un circuit d'eau est maintenu à des températures comprises entre 25 et 45 °C, qu'il présente des zones de stagnation ou que de l'eau est pulvérisée sous forme d'aérosol (tours de refroidissement, condenseurs évaporatifs, systèmes adiabatiques).
Les bonnes pratiques à appliquer sont les suivantes :
Maintenir les circuits d'eau chaude au-dessus de 55 °C ou les circuits d'eau froide en dessous de 20 °C pour limiter la prolifération bactérienne.
Éliminer les bras morts et les zones de stagnation dans le réseau hydraulique.
Installer des systèmes de purge et de vidange accessibles sur tous les points bas du circuit.
Mettre en place un traitement chimique de l'eau de condenseur (biocides, inhibiteurs de corrosion et d'entartrage) et assurer un suivi analytique périodique.
Réaliser une inspection visuelle et un nettoyage des garnissages de tours au moins deux fois par an, et après toute période d'arrêt prolongé.
L'encrassement des échangeurs (dépôts calcaires, biofilm) réduit l'efficacité thermique de l'installation et peut augmenter la consommation électrique de 5 à 15 % si les surfaces d'échange ne sont pas entretenues.
Traçabilité, HACCP et zones à atmosphères explosives si applicable
Les températures process mesurées par le groupe froid constituent des données HACCP lorsque la maîtrise de la chaîne du froid est un point critique du plan. Les enregistrements doivent être horodatés, exportables et conservés selon la durée requise par le système qualité de l'établissement.
Si l'installation est implantée dans une zone classée ATEX (présence de poussières combustibles comme la farine, le sucre, ou de vapeurs solvantées), les équipements électriques du refroidisseur industriel pour l'agroalimentaire doivent être conformes au zonage applicable. Le fluide frigorigène choisi doit également être compatible avec ce zonage (le R-290, inflammable, est à éviter dans les zones ATEX 1 et 2 sans analyse de risque approfondie).
Critère
Pourquoi c'est déterminant
Comment le vérifier
Impact coût/qualité
Puissance frigorifique nominale (kW)
Détermine la capacité à couvrir la charge process sur tous les scénarios
Calcul P = ρ × Cp × Q × ΔT + marge 10-20 %
CAPEX et OPEX directs
EER / SEER
Conditionne la facture électrique sur 15 ans
Demander courbes à 25/50/75/100 % de charge
OPEX dominant (énergie)
Technologie de condensation (air/eau)
Influence l'efficacité, la maintenance et le risque légionelle
Analyse site : eau disponible, bruit, T extérieure
CAPEX + exploitation
Type de compresseur et VSD
Fiabilité, rendement à charge partielle, maintenance
Vérifier protocoles de communication (Modbus, BACnet)
Impact coût/qualité
Qualité et conformité
Critère : Free-cooling / adiabatique
Pourquoi c'est déterminant
Réduction OPEX énergie en mi-saison et hiver
Comment le vérifier
Simulation heures de fonctionnement par T extérieure
Impact coût/qualité
Économies OPEX
FAQ
Quelle est la différence entre un chiller à air et un chiller à eau en agroalimentaire ?
Un chiller à air dissipe la chaleur directement dans l'air ambiant via des ventilateurs et un condenseur à ailettes. Il ne nécessite pas de circuit d'eau de condenseur, ce qui supprime le risque de légionelle au condenseur et réduit la maintenance. Un chiller à eau utilise un circuit d'eau pour dissiper la chaleur vers une tour de refroidissement ou un condenseur à plaques : il offre un meilleur rendement énergétique (EER supérieur de 20 à 40 %), mais nécessite un traitement de l'eau et une surveillance renforcée du risque légionelle. Le choix dépend de la puissance requise, de la disponibilité d'eau sur le site et des contraintes de maintenance.
Faut-il systématiquement utiliser du glycol propylénique en agroalimentaire ?
Le glycol propylénique s'impose uniquement lorsqu'il existe un risque de gel du circuit froid (températures de consigne inférieures à 4 °C, risque de gel en hiver dans les zones non chauffées) ou lorsque le circuit froid est en contact indirect avec des aliments et qu'une fuite reste possible. En l'absence de risque de gel et avec une totale séparation des circuits, l'eau pure est utilisable. Le glycol propylénique est préféré au glycol éthylénique car il est moins toxique en cas de contact accidentel avec les aliments.
Quelle marge de sécurité appliquer sur la puissance calculée ?
Une marge de 10 à 20 % sur la puissance frigorifique calculée est adaptée à la majorité des situations en agroalimentaire. Une marge de 10 % convient aux process stables et bien documentés ; 20 % est approprié lorsque des incertitudes subsistent sur les apports thermiques ou la charge de pointe. Au-delà de 25 %, le risque de surdimensionnement l'emporte, avec des effets négatifs sur le rendement, les cycles courts des compresseurs et la stabilité de régulation.
Quand le free-cooling est-il vraiment rentable ?
Le free-cooling est rentable lorsque le circuit process fonctionne à des températures supérieures à environ 12-15 °C et que le site se trouve dans une région avec plus de 3 000 heures annuelles sous 10 °C de température extérieure. Le retour sur investissement de l'option free-cooling est typiquement de 3 à 6 ans selon le coût de l'électricité locale et le nombre d'heures d'utilisation. Il est particulièrement adapté aux productions fonctionnant de nuit ou en saison froide.
Comment maîtriser le risque légionelle sur un circuit de refroidissement ?
Le risque légionelle concerne principalement les circuits avec pulvérisation d'eau (tours de refroidissement, condenseurs évaporatifs, systèmes adiabatiques), pas les circuits fermés d'eau glacée. Les mesures efficaces comprennent : l'élimination des bras morts, le maintien de températures défavorables à la bactérie (inférieure à 20 °C ou supérieure à 55 °C), un traitement biocide adapté et un suivi analytique périodique. Un plan de surveillance formalisé avec enregistrements est recommandé.
HelloproDécouvrez d'autres guides expert
Combien coûte un refroidisseur industriel alimentaire ?
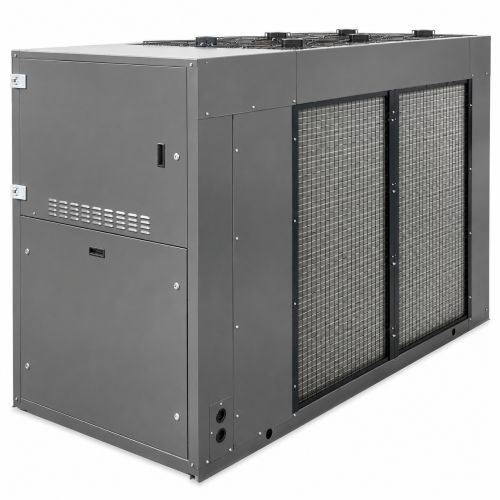
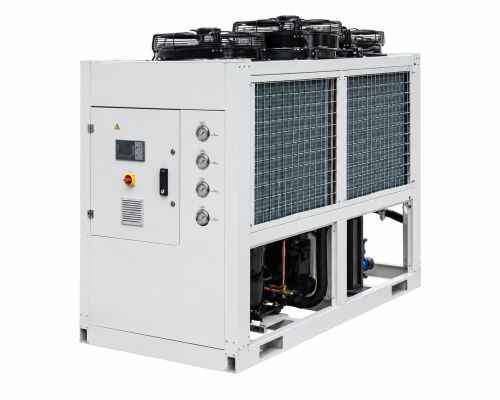


 Refroidisseur à bouteilles et cannettes Coreco EBEG-150-EA