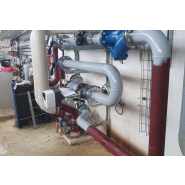
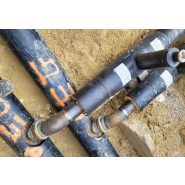
La préfabrication de spools en atelier réduit directement le temps de soudage sur site et compresse la fenêtre d'arrêt de 30 à 60 % selon la complexité du réseau.
Les éléments préfabriquables en priorité sont les tronçons droits, les ensembles à brides, les coudes standards, les supports et les skids dont la géométrie est figée par relevé validé.
Les tie-ins, ajustements finaux et raccordements sur existant restent impérativement sur site, car leurs cotes dépendent de l'as-built réel et non du plan.
Aucun spool ne doit entrer en fabrication sans isométrique cotée validée, tolérances définies et points fixes identifiés.
Pour toute tuyauterie dans ou sous dallage, les assemblages rendus inaccessibles exigent la soudure (métal) ou le collage (plastique) ; les raccords mécaniques doivent rester accessibles.
Le dossier de traçabilité (marquage spool, WPS/WPQR, CND, épreuve pression) doit accompagner chaque livraison avant la fenêtre d'arrêt.
Lors d’un arrêt technique court, chaque heure d’intervention doit être maîtrisée. La préfabrication en atelier permet de réduire les travaux sur site, de limiter la coactivité et de sécuriser la qualité des assemblages. Une entreprise de tuyauterie industrielle peut ainsi préparer les tronçons, supports et raccordements avant l’arrêt afin d’accélérer le montage. Cet article présente les éléments à préfabriquer, les relevés et contrôles à anticiper, ainsi que les conditions d’expédition et de pose. Il aide également à sélectionner le service industriel adapté aux contraintes de délai, d’accès et de remise en production.
Devis pour un service de tuyauterie industrielle
Pourquoi travailler en atelier plutôt que sur site ?
Un arrêt technique court concentre en quelques jours un volume de travaux qui, réalisé entièrement sur site, génère des files de coactivité, des risques HSE multipliés et une pression permanente sur les délais. L'atelier apporte trois avantages décisifs. Sur le plan du délai, les opérations de coupe, chanfreinage, cintrage et soudage se déroulent hors contrainte d'arrêt. Le temps atelier ne s'impute pas sur la fenêtre critique. Un réseau de 20 spools peut être entièrement préfabriqué en deux à trois semaines avant l'arrêt, laissant sur site uniquement le levage, le positionnement et les raccordements finaux. Sur le plan de la qualité, l'environnement atelier permet des contrôles dimensionnels rigoureux, un soudage en position favorable, des CND sans contrainte d'accès, et une épreuve hydrostatique avant expédition. Le taux de reprise sur site chute significativement. Sur le plan HSE, concentrer les opérations de soudage, de meulage et de manutention lourde en atelier supprime autant d'interventions en zone process. La coactivité est réduite d'autant.
Quels critères tranchent entre atelier et tie-in sur site ?
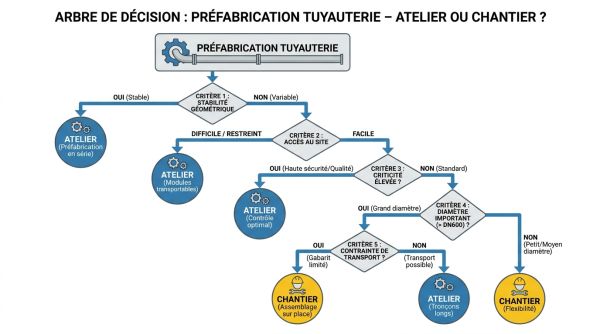
La décision se base sur cinq critères à croiser avant de lancer la fabrication.
La stabilité géométrique constitue le premier filtre. Un tronçon dont les cotes dépendent d'un as-built non vérifié ne peut pas partir en atelier. Si le relevé terrain n'a pas été fait (scan laser, isométrique de relevé ou prise de cotes directe), la fabrication est bloquante.
L'accessibilité du point de raccordement conditionne le choix du tie-in. Lorsque le raccordement sur l'existant implique une tolérance incertaine (déformation thermique, contrainte résiduelle, défaut d'alignement), une longueur de réserve ou une bride d'ajustage doit être prévue.
La criticité réglementaire oriente le niveau de contrôle. Les tuyauteries relevant de la DESP (2014/68/UE), du CODETI ou de l'EN 13480 exigent un dossier constructeur complet, des WPS/WPQR qualifiés et des CND avant expédition. Ce travail est plus facile à réaliser en atelier qu'en fenêtre d'arrêt.
Le diamètre fixe la logistique. La préfabrication est généralement pertinente à partir de DN 50. En deçà, le gain de temps sur site est plus limité et le surcoût de transport peut inverser l'équation.
La contrainte de transport clôt l'analyse. Un spool long ou encombrant nécessite une vérification de gabarit d'accès, de capacité de levage et de stockage temporaire sur site avant pose.
Quelle tuyauterie préfabriquer en priorité ?
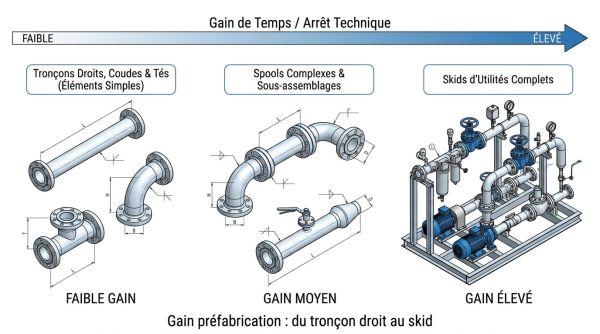
La liste suivante est ordonnée du plus simple à préfabriquer au plus payant en termes de gain sur arrêt.
Les tronçons droits à brides représentent le gain immédiat le plus facile : géométrie simple, cotes précises, soudures en position plane, contrôle dimensionnel rapide. Un tronçon droit préfabriqué avec ses deux brides se pose en moins d'une heure sur site contre plusieurs heures de soudage en place.
Les coudes et changements de direction standards sur réseaux eau chaude, vapeur, eau glacée ou air comprimé sont préfabriquables dès lors que les points fixes sont identifiés et les cotes de pose figées.
Les ensembles instrumentés simples (piquages, manchettes de mesure, prises de pression) peuvent être soudés et contrôlés en atelier, livrant un sous-ensemble prêt à raccorder.
Les supports et consoles de tuyauterie, lorsque les ancrages sont positionnés sur les plans, se préparent en atelier et se posent à sec avant la mise en place des spools.
Les skids d'utilités (vannes, régulation, distribution) constituent le gain le plus fort sur la fenêtre d'arrêt : l'ensemble des soudures, des raccordements et des contrôles sont réalisés hors arrêt, et la pose se réduit à un levage et un raccordement bride-à-bride.
Que faut-il garder pour les tie-ins sur site ?
Certaines interventions ne peuvent pas être anticipées et doivent rester en fenêtre d'arrêt. Les raccordements sur équipements existants (pompes, échangeurs, cuves) restent sur site. La cote finale dépend du démontage réel et de l'état de la bride ou du filetage existant, que le relevé ne peut pas toujours prévoir à 0,5 mm. Les tronçons de rattrapage et ajustements finaux après relevé confirmé au démontage font partie des réserves de montage. Un écart de 5 à 15 mm entre le plan et la réalité est courant sur les installations vieillissantes. Les zones à contraintes inconnues (dilatations résiduelles, fluage de supports, réseaux enterrés mal cartographiés) imposent une intervention en temps réel avec possibilité de reprise immédiate.
Comment gérer le semi-préfabriqué sans se piéger ?
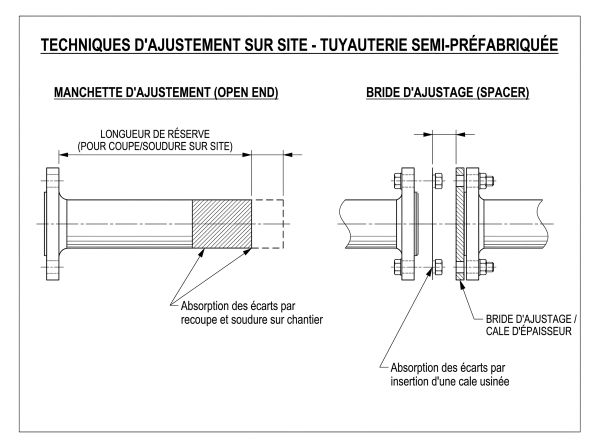
Le semi-préfabriqué consiste à livrer des spools intentionnellement inachevés pour absorber les écarts terrain. Le spool "open end" laisse une extrémité sans bride ni coupe définitive. La longueur de réserve (généralement 100 à 200 mm selon le diamètre) permet un recalage sur site avant la coupe finale et le soudage du tie-in. La bride d'ajustage (manchette courte boulonnée entre deux brides) rattrape jusqu'à 20 à 30 mm d'écart axial sans reprise de soudure. Le coupon de coupe est une chute de même matière, même épaisseur et même schedule que le spool livré, qui permet de souder un rattrapage sur site avec le bon métal d'apport et sans rupture de traçabilité. Ces solutions doivent être planifiées avant la fabrication, pas découvertes sur site. Chaque spool "open end" doit indiquer sa longueur de réserve sur l'étiquette de marquage.
Quels contrôles qualité réaliser avant expédition ?
Le niveau de contrôle est à adapter à la criticité de la ligne, en cohérence avec le code de construction applicable.
Pour les lignes à faible criticité (fluides non dangereux, basse pression), le contrôle visuel 100 %, le dimensionnel sur chaque spool et un test d'étanchéité à l'air suffisent dans la majorité des cas.
Pour les lignes à criticité moyenne (vapeur basse pression, eau chaude, air comprimé), on ajoute un ressuage (PT) ou une magnétoscopie (MT) sur les soudures, une épreuve hydrostatique à 1,5 fois la pression de conception (minimum 1 heure de maintien) et un contrôle dimensionnel enregistré.
Pour les lignes à haute criticité (vapeur haute pression, fluides dangereux, réseaux soumis à la DESP), la radiographie (RT) ou les ultrasons (UT) s'ajoutent au PT/MT, le PMI (contrôle de composition matière) est requis sur les alliages, et l'épreuve hydrostatique est documentée dans le dossier constructeur avec PV signé.
Le dossier qualité livré avec chaque spool contient les certificats matière, les procédures de soudage (WPS), les qualifications soudeurs (WPQR), les rapports CND et le PV d'épreuve.
HelloproDécouvrez d'autres guides expert
Tuyauterie vieillissante : réparer par tronçons ou remplacer tout le réseau ?

 Tuyauterie pharmaceutique
 Montage tuyauterie plastique ventilation et pression
 Pose tuyauterie ventilation plastique
 Montage tuyauterie pression plastique