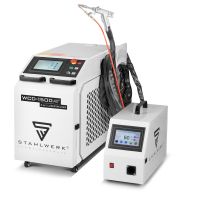
Le soudage laser fonctionne selon deux modes : la conduction thermique (soudures peu profondes, esthétiques) et le keyhole (pénétration profonde, cordons étroits), avec deux régimes d’émission, continu (CW) ou pulsé, selon les épaisseurs et la sensibilité thermique des pièces.
Les principales sources laser en production sont la fibre, le CO₂, le YAG et la diode : le choix dépend du matériau (réflectivité), de l’épaisseur, de la cadence et des contraintes d’intégration (automatisation/maintenance).
La qualité d’une soudure dépend de leviers clés : puissance, vitesse d’avance, diamètre de spot, position du focus, gaz de protection et jeu entre pièces (bridage et préparation sont déterminants).
Les matériaux soudables couvrent notamment aciers/inox, aluminium, titane et cuivre ; l’aluminium et le cuivre demandent une mise au point plus stricte (absorption, conductivité, propreté de surface).
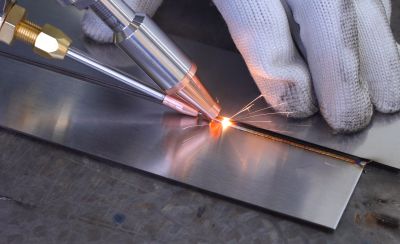
Un poste à souder laser portatif est pertinent pour petites séries, reprises et cordons esthétiques ; pour la répétabilité, la sécurité et la cadence, une cellule automatisée est souvent préférable.
La mise en œuvre impose des règles de sécurité strictes (EN 60825) : confinement, interverrouillages, EPI adaptés et captation des fumées.
Devis pour un poste à souder laser
Le soudage au laser répond à des contraintes industrielles précises : assemblage de pièces fines ou complexes, réduction des déformations thermiques, cadences élevées et intégration dans des lignes automatisées. Un poste à souder laser concentre l’énergie sur une zone très réduite, ce qui limite la zone affectée thermiquement (ZAT) et réduit les retouches après soudage. Le procédé est utilisé dans l’automobile, l’aéronautique, le médical et l’électronique lorsque la précision et la répétabilité sont déterminantes.
Dans quels cas choisir le soudage laser plutôt qu’un autre procédé ?
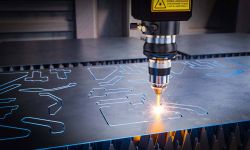
Soudage au laser
Le soudage au laser produit un cordon étroit avec une ZAT réduite, ce qui limite les déformations et réduit les opérations de finition. Deux modes de fusion gouvernent le procédé selon la densité de puissance appliquée.
En mode conduction thermique, le faisceau chauffe la surface sans vaporisation : la soudure reste peu profonde, régulière et esthétique. Ce mode convient aux tôles fines et aux assemblages où l’aspect final compte.
En mode keyhole (trou de serrure), la densité de puissance est suffisamment élevée pour vaporiser localement le métal et créer un capillaire. Le faisceau pénètre alors en profondeur, produisant un cordon étroit à fort rapport profondeur/largeur. Ce mode est retenu pour les assemblages structurels sur épaisseurs moyennes à importantes.
L’émission peut être continue (CW), adaptée aux soudures longues et aux cadences élevées, ou pulsée, utile pour limiter l’échauffement sur les pièces fines ou thermiquement sensibles.
Dans l’industrie automobile, ce procédé assemble des composants de batteries et des structures légères avec une répétabilité élevée en cellule robotisée.
Dans le secteur médical, il permet de souder des implants en titane et des instruments chirurgicaux sans métal d’apport, en maîtrisant la ZAT.
Dans l’industrie alimentaire, il assemble des contenants en acier inoxydable en garantissant l’étanchéité et la conformité hygiénique des équipements de conditionnement.
Dans l’aéronautique, ce procédé sans contact s’applique à la fabrication de structures en alliages spécifiques, en limitant les contraintes mécaniques et thermiques sur les pièces sensibles.
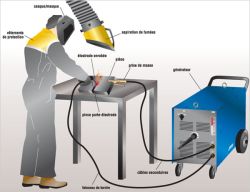
Soudage à l'arc
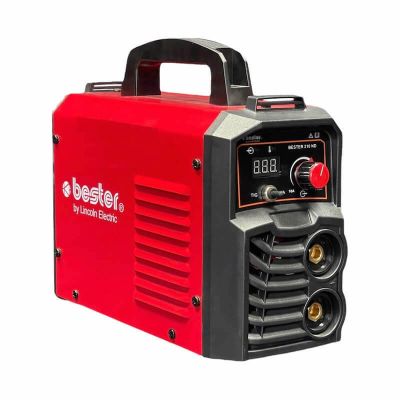
Le soudage à l’arc chauffe une zone plus large que le laser (ZAT plus étendue) : il est généralement plus tolérant aux jeux et plus économique à l’équipement, mais génère davantage de déformations sur pièces fines. Il reste pertinent sur chantier, en maintenance, et lorsque l’accessibilité ou l’épaisseur rendent le laser moins adapté.
Soudage MIG/MAG (Metal Inert Gas / Metal Active Gas) : productif et tolérant aux jeux, courant sur structures métalliques et carrosseries.
Soudage TIG (Tungsten Inert Gas) : adapté aux assemblages soignés (inox, aluminium), mais généralement moins rapide que le laser.
Soudage à l'électrode enrobée(MMA) : utile en maintenance et chantiers extérieurs, lorsque la flexibilité prime sur la précision.
Soudage à l'arc plasma : plus concentré, utilisé pour des soudures de haute précision (aéronautique, industrie chimique).
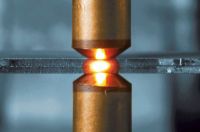
Soudage par résistance
Le soudage par résistance combine pression et courant électrique : il est très utilisé en grande série (tôlerie/automobile) mais impose un accès par électrodes, ce qui limite la géométrie des assemblages.
Le soudage par points : adapté à l’assemblage de tôles en cadence.
Le soudage par bossage : adapté à certaines pièces plus épaisses et à des géométries dédiées.
À l’inverse, le laser offre une meilleure flexibilité géométrique et une ZAT plus réduite, mais tolère moins le jeu et demande une mise en œuvre plus encadrée.
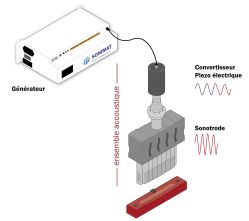
Soudage par ultrasons
Le soudage par ultrasons est surtout choisi pour l’assemblage de thermoplastiques en production, lorsque l’objectif est une cadence élevée sans apport de matière. Il nécessite toutefois une géométrie compatible avec la sonotrode et un contact maîtrisé.
Pour des assemblages métalliques de précision, des cordons continus ou des zones difficiles d’accès, le laser est souvent plus pertinent, au prix d’exigences plus fortes sur la préparation, le bridage et la sécurité.
Il s’emploie dans le médical pour fabriquer des membranes et des équipements stériles en thermoplastique.
Il sert dans l’électronique pour encapsuler des connecteurs et souder des composants sensibles avec un cycle très court.
Soudage par friction
Le soudage par friction assemble les matériaux par échauffement mécanique sans fusion, ce qui peut convenir aux pièces massives et à certains assemblages dissemblables. Il est retenu lorsque l’objectif est de limiter la zone fondue et de maîtriser la déformation sur des sections importantes.
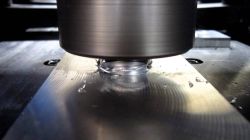
Dans le soudage par friction rotative, une pièce tourne contre l’autre sous pression jusqu’à plastification locale.
Le soudage par friction linéaire utilise un mouvement alternatif rapide pour des géométries non circulaires.
Le soudage par frottement malaxage emploie un outil rotatif qui malaxe la matière sans la fondre, souvent sur alliages d’aluminium.
Ces procédés peuvent être plus adaptés que le laser sur fortes épaisseurs ou lorsque la conductivité/réflectivité du matériau rend la mise au point laser plus exigeante.
Vous êtes fournisseur de poste à souder laser professionnel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Un poste à souder au laser convertit l’énergie lumineuse en chaleur localisée pour fusionner les matériaux. Le fonctionnement repose sur quatre étapes enchaînées et contrôlées numériquement.
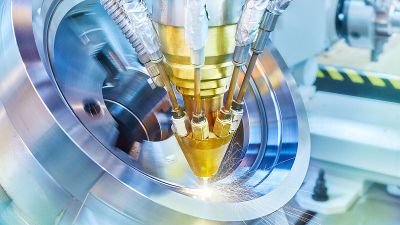
Génération du faisceau laser : la source (fibre, CO₂, YAG ou diode) produit un faisceau acheminé vers la tête de soudage (fibre optique ou miroirs selon la technologie).
Focalisation du faisceau : des optiques concentrent le faisceau sur un spot typiquement de l’ordre de 0,2 mm à quelques millimètres selon la configuration. La position du focus par rapport à la surface conditionne la pénétration et la stabilité du bain.
Fusion des matériaux : le faisceau porte la zone de joint au-dessus du point de fusion. En mode conduction thermique, la fusion reste plutôt superficielle. En mode trou de serrure (keyhole), une vaporisation locale crée un capillaire et permet une pénétration plus profonde.
Refroidissement et solidification : le bain se solidifie rapidement, ce qui contribue à une ZAT réduite.
Le régime d’émission influe sur l’apport thermique : en mode continu (CW), le faisceau est stable et adapté aux cordons longs et aux cadences ; en mode pulsé, l’énergie est délivrée par impulsions pour limiter l’échauffement des pièces fines ou sensibles.
Les réglages se raisonnent souvent via l’énergie linéique (ordre de grandeur) : à paramètres optiques et matériaux comparables, augmenter la puissance ou réduire la vitesse augmente l’énergie déposée par millimètre. À l’inverse, un excès d’énergie peut augmenter les projections et les défauts.
Enfin, le bridage des pièces et le contrôle du jeu sont essentiels : le laser tolère peu les écarts d’assemblage. Des options comme l’oscillation (wobble) peuvent améliorer la stabilité du bain et la tolérance au jeu, selon les configurations.
Quels matériaux peuvent être soudés au laser ?
Le soudage au laser est compatible avec une large gamme de matériaux, mais chaque famille présente des contraintes spécifiques à maîtriser avant de lancer la production.
Aciers (doux, inoxydables, alliés) : bonne soudabilité globale ; selon les nuances, le refroidissement rapide et la ZAT peuvent nécessiter une qualification (tenue mécanique, microstructure).
Aluminium et alliages : forte conductivité thermique et réflectivité, ce qui rend l’amorçage et la stabilité du bain plus exigeants ; la propreté et la préparation de surface sont déterminantes.
Cuivre et alliages cuivreux : réflectivité élevée et forte dissipation thermique ; le procédé demande une densité de puissance et un focus maîtrisés, avec essais de mise au point.
Titane : soudable mais très sensible à l’oxydation à chaud ; la protection gazeuse doit couvrir la zone soudée et la zone encore chaude.
Polymères : le soudage laser par transparence permet d’assembler certains thermoplastiques (une couche transmissive, une couche absorbante), sous conditions d’optique et de formulation matière.
Assemblages dissemblables : possibles dans certains cas, mais la formation de phases fragiles impose une validation métallurgique et des essais.
Chaque matériau nécessite des réglages spécifiques en termes de puissance laser, vitesse de soudage et type de faisceau ; le jeu, le bridage et l’état de surface conditionnent aussi fortement le résultat.
Quel gaz faut-il utiliser pour la soudure laser ?
Le choix du gaz de de soudage influence la protection du bain de fusion, la gestion du panache/plasma et la stabilité du procédé. En soudage laser, les vapeurs métalliques peuvent absorber ou déformer une partie de l’énergie si la protection gazeuse et la mise en buse ne sont pas adaptées. Le débit et l’orientation (coaxiale ou latérale) doivent être ajustés au cas par cas.
Azote (N₂) : peut convenir sur certains inox et applications spécifiques, mais doit être validé selon les matériaux (risque de nitruration sur certains métaux).
Argon (Ar) : gaz inerte de référence, utilisé largement pour protéger la zone de soudure de l’oxydation.
Hélium (He) : favorise la pénétration et limite certains effets de plasma à forte puissance ; pertinent sur applications exigeantes (selon source et matériau).
Dioxyde de carbone (CO₂) : usage plus spécifique, à valider selon les métaux et les objectifs de cordon.
Mélanges gazeux : permettent d’ajuster protection, pénétration et stabilité (par ex. mélanges Ar/He) selon l’application.
Le type de source joue aussi : le laser CO₂ (10,6 µm) est généralement plus sensible aux phénomènes de plasma que le laser fibre (≈ 1 µm), ce qui peut orienter le choix vers l’hélium ou des mélanges riches en He à forte puissance. Dans tous les cas, buse, distance buse-pièce et réglage du débit restent déterminants pour éviter oxydation, turbulences et défauts.
Quels sont les types de lasers utilisés en soudage ?
Le choix de la source laser en soudage dépend des matériaux à assembler et des exigences du procédé. Chaque technologie présente des compromis (longueur d’onde, puissance, rendement, maintenance) qui influencent la pénétration, la stabilité du bain et l’intégration en production.
Matériaux réfléchissants (alu/cuivre) : absorption, stabilité et stratégie d’amorçage sont déterminantes.
Épaisseurs et cadence : la puissance disponible et le régime (CW/pulsé) orientent le choix.
Rendement énergétique et coûts d’exploitation : impact sur consommation, refroidissement et dimensionnement.
Intégration : transport du faisceau (fibre vs optique miroir), robotisation, encombrement, maintenance.
Soudure laser à fibre
Le laser à fibre génère un faisceau via une fibre optique dopée, permettant une transmission stable et une forte densité d’énergie. Il est utilisé pour l’assemblage de métaux réfléchissants comme l’aluminium et le cuivre, tout en offrant une bonne efficacité énergétique et une intégration facilitée en automatisation. Selon les applications, il peut fonctionner en régime continu (CW) ou pulsé pour ajuster l’apport thermique. En contrepartie, la préparation des surfaces et le contrôle du jeu/bridage restent des prérequis, car le faisceau fin tolère peu les défauts d’assemblage.
Soudure laser CO2
Le laser CO₂ fonctionne en excitant un mélange gazeux composé de dioxyde de carbone, d’azote et d’hélium, produisant un faisceau infrarouge. Il est principalement employé pour les applications nécessitant une puissance élevée, notamment pour le soudage de matériaux épais. À cette longueur d’onde, la sensibilité aux phénomènes de plasma/panache peut être plus marquée : l’hélium ou des mélanges riches en He peuvent être privilégiés à forte puissance pour préserver la pénétration et la stabilité. Son rendement est inférieur à celui des lasers à fibre, et son utilisation sur certains métaux réfléchissants peut nécessiter un traitement de surface préalable.
Soudure laser YAG
Le laser YAG (yttrium-aluminium-grenat dopé au néodyme) est un laser à solide qui émet dans le proche infrarouge. Il est souvent utilisé pour des soudures nécessitant une grande précision, notamment dans l’électronique et la fabrication de composants miniatures (micro-soudage). Son rendement énergétique est inférieur à celui des lasers à fibre, nécessitant un entretien plus fréquent ; il est choisi lorsque la stabilité de l’apport et la précision priment, avec un intérêt possible du mode pulsé sur pièces sensibles.
Soudure laser à diode
Le laser à diode produit un faisceau compact adapté aux applications nécessitant un faible apport thermique. Il est utilisé pour le soudage de pièces de petite taille ou de faible épaisseur, notamment dans l’électronique et le médical. Selon les configurations, il peut être piloté en continu (CW) ou avec une modulation rapide (assimilable à un fonctionnement pulsé) afin d’adapter l’énergie déposée et de limiter l’échauffement sur des zones sensibles.
Quels paramètres pilotent la qualité d’une soudure laser ?
En production, la robustesse d’une soudure laser se joue sur quelques réglages interdépendants. L’objectif est d’obtenir la pénétration et la géométrie de cordon souhaitées tout en évitant projections, porosité ou manque de fusion.
Puissance : elle pilote la quantité d’énergie disponible ; trop faible, le cordon manque de fusion ; trop élevée, le bain devient instable (projections, keyhole instable selon cas).
Vitesse d’avance : à puissance donnée, augmenter la vitesse réduit l’énergie déposée par millimètre ; la logique « énergie linéique » (ordre de grandeur) est souvent utilisée pour comparer des réglages : E ≈ P / v.
Diamètre de spot : un spot plus petit augmente la densité de puissance (pénétration potentiellement plus forte) mais réduit la tolérance aux défauts d’assemblage.
Position du focus : un focus au-dessus/au niveau/au-dessous de la surface modifie la largeur de cordon, la pénétration et la stabilité du bain ; il doit être qualifié pour chaque joint.
Gaz de protection : il protège de l’oxydation et influence le panache/plasma ; le choix et le débit impactent l’aspect, la pénétration et le taux de défaut.
Jeu entre pièces et bridage : le laser tolère mal un jeu variable ; un bridage insuffisant entraîne des écarts de pénétration et des manques de fusion.
Oscillation (wobble) (si disponible) : peut élargir le cordon et augmenter la tolérance au jeu, au prix d’une mise au point spécifique.
Quelles règles de sécurité appliquer pour souder au laser ?
Le soudage laser impose une prévention stricte : les installations industrielles relèvent généralement de lasers de classe 4. La conformité et la protection des opérateurs doivent être traitées dès la conception du poste (implantation, confinement, extraction, procédures).
Référentiel : EN 60825 (classification et sécurité des produits laser) ; déclinaison en règles atelier via l’analyse de risque.
Confinement / écrans : cabine, rideaux, capotage ou cellule avec matériaux adaptés à la longueur d’onde ; limitation des réflexions et des accès.
Interverrouillages (interlocks) et signalisation : portes sécurisées, arrêts d’urgence, voyants, autorisations de tir, procédures de consignation.
EPI : protection oculaire adaptée à la longueur d’onde et à la puissance, protection peau si risque d’exposition, conformité des lunettes.
Fumées et particules : captation à la source et filtration (les fumées de soudage et les particules métalliques doivent être maîtrisées).
Organisation : formation, zones contrôlées, contrôle d’accès, instructions de réglage et maintenance.
Quels sont les avantages du soudage au laser ?
Le soudage thermique localisé offre des avantages nets, à condition de maîtriser la préparation des pièces, le bridage, le gaz et la sécurité. Voici les principaux atouts observés en environnement industriel :
Précision : ZAT réduite, moins de déformations sur pièces fines (si le jeu et le bridage sont maîtrisés).
Vitesse : cadences élevées possibles, en particulier en cellule automatisée.
Qualité de soudure : cordons propres et répétables lorsque le focus, la protection gazeuse et la propreté sont contrôlés.
Maîtrise des coûts de production : malgré le coût d'un poste à souder laser plus élevé qu’un équipement conventionnel, l’automatisation, la réduction des rebuts et la baisse des reprises peuvent amortir l’investissement selon les volumes.
Polyvalence : applicable à des tôles fines, pièces techniques, et certains assemblages dissemblables (après validation).
Automatisation : intégration possible avec robots, vision, suivi de joint, pour stabiliser la production.
Réduction des déchets / finitions : moins d’apport et cordon fin, mais seulement si les paramètres sont correctement qualifiés.
En contrepartie, le procédé reste exigeant sur la tolérance au jeu, la propreté des surfaces et le niveau de sécurité (confinement, EPI, fumées), ce qui doit être intégré au dimensionnement du projet.
FAQ
Un poste à souder laser portable convient-il à la production ?
Un poste à souder laser portable peut convenir en production pour des petites séries, des reprises, ou des opérations où l’objectif principal est la flexibilité et l’esthétique du cordon. Ses limites apparaissent lorsque la répétabilité, la cadence, la traçabilité et le confinement de sécurité doivent être industrialisés. Dans ces cas, une cellule robotisée (ou une implantation confinée dédiée) est généralement plus adaptée.
Quel budget prévoir pour un poste à souder laser portatif ?
Le budget pour un équipement varie fortement selon la puissance (ordre de grandeur 1 à 6 kW), le refroidissement, les options (alimentation fil, wobble), et surtout le niveau de sécurité (confinement, interlocks) et de captation des fumées. En pratique, les demandes « poste à souder laser portatif prix », « poste souder laser prix », « poste soudure laser prix », « soudure au laser prix » ou « soudeur laser prix » se traduisent plutôt par des fourchettes très larges, car l’implantation atelier et les accessoires représentent une part importante du coût total.
Pour cadrer un devis, il est utile de préciser : matériaux et épaisseurs, type de joints, cadence, exigences qualité, besoin de traçabilité, et contraintes d’installation (aspiration, alimentation, refroidissement, espace et sécurité).
Quel gaz de protection choisir pour la soudure laser ?
Pour le gaz de soudage laser, l’argon est un choix courant pour protéger la plupart des métaux de l’oxydation. L’hélium est souvent retenu lorsque l’on cherche plus de pénétration ou une meilleure gestion du plasma/panache à forte puissance (notamment selon la source). L’azote peut convenir dans certains cas (par exemple sur certains inox), mais doit être validé selon le matériau. Au-delà du gaz, la buse, la pureté et le réglage du débit influencent fortement le résultat.
Le soudage laser fonctionne-t-il sur l’aluminium et le cuivre ?
Oui, mais l’aluminium et le cuivre sont plus exigeants que l’acier : leur réflectivité et leur conductivité thermique compliquent l’amorçage et la stabilité du bain. Les leviers sont notamment la puissance disponible, le contrôle du focus/spot, la préparation des surfaces (dégraissage, oxydes), et une mise au point par essais (vitesse, gaz, wobble si disponible). En pratique, les lasers fibre sont souvent choisis pour ces matériaux, car leur longueur d’onde favorise l’absorption par rapport à certaines autres sources.
HelloproDécouvrez d'autres guides expert
Top 5 des meilleurs postes à souder laser professionnels