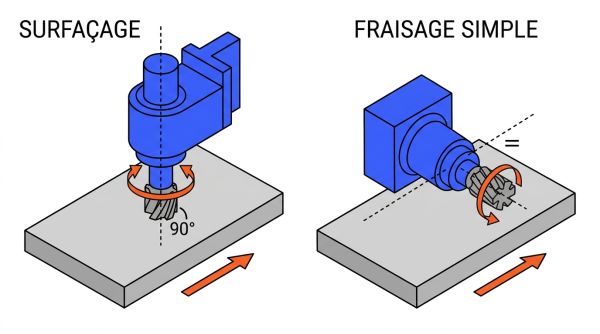
- Le surfaçage produit des surfaces planes avec un taux d'enlèvement élevé.
- Le fraisage simple réalise des surfaces étagées, des fentes et des évidements.
- Les culasses automobiles et les dissipateurs thermiques exploitent ces deux opérations.
Sommaire
- Quelles opérations d'usinage une fraiseuse industrielle réalise concrètement ?
- Quels secteurs industriels exploitent le fraisage au quotidien ?
- Quels matériaux une fraiseuse industrielle peut-elle réellement usiner ?
- Quel type de fraiseuse industrielle choisir selon l'usage ?
- Quels critères guident le choix d'une fraiseuse industrielle ?
- Quels avantages le fraisage industriel apporte-t-il en production ?
- Quelles questions fréquentes sur les usages du fraisage industriel ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelles opérations d'usinage une fraiseuse industrielle réalise concrètement ?
- Quels secteurs industriels exploitent le fraisage au quotidien ?
- Quels matériaux une fraiseuse industrielle peut-elle réellement usiner ?
- Quel type de fraiseuse industrielle choisir selon l'usage ?
- Quels critères guident le choix d'une fraiseuse industrielle ?
- Quels avantages le fraisage industriel apporte-t-il en production ?
- Quelles questions fréquentes sur les usages du fraisage industriel ?
Temps de lecture estimé : 8min
💡 L'essentiel à retenir :
- Une fraiseuse industrielle usine par enlèvement de matière des pièces complexes, asymétriques ou multi-axes via surfaçage, rainurage, filetage ou taillage d'engrenages.
- L'usinage 5 axes simultanés produit des profils aérodynamiques et des turbines avec un état de surface inférieur à Ra 0,4 µm.
- L'aéronautique, l'automobile, le médical et la fabrication de moules concentrent les usages exigeant des tolérances serrées de ±0,01 mm à ±5 µm.
- L'aluminium et les plastiques s'usinent sur des machines compactes, tandis que l'acier, l'inox et le titane exigent une machine rigide et des fraises en carbure.
- Une fraiseuse verticale 3 axes convient aux plans et rainures simples, une machine 5 axes est réservée aux géométries organiques complexes.
- Le taillage d'engrenages reste l'opération la plus coûteuse en raison de l'outillage spécialisé et des temps de cycle longs.
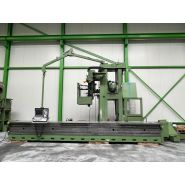
Une fraiseuse industrielle usine par enlèvement de matière des pièces complexes et asymétriques grâce à une fraise rotative montée sur broche. La pièce fixée sur une table mobile se déplace sur plusieurs axes, ce qui permet de générer des surfaces planes, des rainures, des filetages et des profils tridimensionnels. Les usages couvrent l'aéronautique, l'automobile, le médical, la mécanique de précision et la fabrication de moules. Les données de précision présentées, comme Ra 0,4 à 6,3 µm ou ±5 µm pour les matrices optiques, aident à évaluer la capacité réelle d'une installation.
Obtenez un devis pour une fraiseuse industrielle
Quelles opérations d'usinage une fraiseuse industrielle réalise concrètement ?
Le fraisage regroupe plusieurs opérations d'enlèvement de matière, du surfaçage au taillage d'engrenages. Chaque opération produit un état de surface spécifique et conditionne l'outillage et les réglages machine.
Le surfaçage et le fraisage simple des surfaces planes
Le surfaçage place l'axe de la fraise perpendiculaire à la surface et enlève rapidement de la matière. Le fraisage simple garde l'axe parallèle et convient au dégrossissage ou à la finition. Les culasses automobiles et les dissipateurs thermiques relèvent de ces opérations. Une rugosité de 0,8 à 3,2 µm est courante.
Le rainurage, le fraisage de poche et le tronçonnage
Les rainures droites, en T ou en queue d'aronde assurent le guidage et le clavetage. Le fraisage de poche allège les structures en retirant de la matière. Le fraisage de scie tronçonne les pièces avec une fraise circulaire, mais il reste plus lent et sensible à la chaleur. La rugosité atteint 1,6 à 6,3 µm selon l'opération.
- Les rainures droites, en T et en queue d'aronde servent au clavetage et au guidage.
- Le fraisage de poche évide une zone fermée ou ouverte pour alléger une structure.
- Le tronçonnage par fraise-scie divise les blocs et les pièces longues.
Le contournage et le fraisage des formes complexes
Le fraisage en bout est l'opération la plus fréquente en usinage CNC et génère des bords précis, des fentes et des surfaces planes. Le contournage 3D nécessite 4 à 5 axes simultanés pour produire des aubes de turbine, des implants et des moules. La rugosité atteint 0,8 à 6,3 µm selon la fraise et les paramètres de coupe.
Le filetage, le taillage d'engrenages et le perçage
Le fraisage de filetage réalise des filets intérieurs et extérieurs, notamment pour les grands diamètres. Le taillage d'engrenages est l'opération la plus coûteuse en raison des fraises modules et des temps de cycle longs. Le perçage, l'alésage et le taraudage complètent le cycle sans pour autant constituer la valeur ajoutée principale de la fraiseuse.
Le tableau croise les opérations courantes et les rugosités Ra constatées en production.
| Opération | Rugosité Ra indicative | Usage typique |
|---|---|---|
| Surfaçage | 0,8 à 3,2 µm | Culasses, dissipateurs thermiques |
| Fraisage en bout | 0,8 à 6,3 µm | Bords précis, fentes, profils |
| Rainurage | 1,6 à 6,3 µm | Rainures droites, clavetages |
| Filetage | 1,6 à 3,2 µm | Filets intérieurs, assemblages |
| Taillage d'engrenages | 1,6 à 3,2 µm | Dents d'engrenages, crémaillères |
Vous êtes fournisseur de fraiseuse industrielle ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels secteurs industriels exploitent le fraisage au quotidien ?
Les applications fraisage industriel couvrent des marchés aux exigences différentes. L'aéronautique et le médical demandent des tolérances serrées, l'automobile privilégie la répétabilité, les moules et matrices exigent des finitions de surface élevées.
L'aéronautique et le spatial en usinage cinq axes
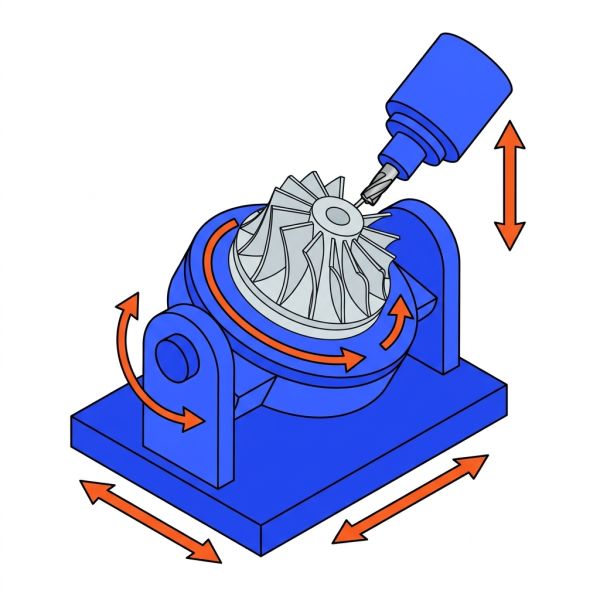
L'aéronautique et le spatial usinent des profils aérodynamiques, des turbines et des pièces à parois minces en titane ou aluminium. La déformation est contenue sous 0,05 mm et l'état de surface descend sous Ra 0,4 µm. Le fraisage 5 axes simultanés maintient l'axe de l'outil normal à la surface.
L'automobile et l'usinage de culasses et blocs-moteurs
L'automobile usine des culasses, des blocs-moteurs, des carters de transmission et des supports de suspension. La constance dimensionnelle lot après lot constitue le critère central, car les pièces doivent s'assembler sans retouche dès la première production.
Les moules, les matrices et les outillages de production
Les moules d'injection plastique, les matrices de forge et d'estampage présentent des formes 3D organiques. La CNC 5 axes et la simulation FAO produisent des empreintes avec une précision dimensionnelle de ±5 µm pour les matrices de moules optiques.
Le médical, l'électronique et la mécanique de précision
Le médical fabrique des implants et des instruments de haute précision. L'électronique usine des substrats semi-conducteurs avec un alignement de ±15 µm. La mécanique de précision produit des prototypes non standards en 4 à 8 semaines.
- La sous-traitance mécanique couvre les pièces unitaires, les prototypes et les petites séries.
- Les semi-conducteurs exigent le micro-perçage et les rails de guidage précis.
- L'horlogerie exploite le micro-fraisage pour des composants submillimétriques.
Le tableau présente les pièces types, les tolérances dominantes et les machines associées par secteur.
| Secteur | Pièces types | Tolérances ou état de surface | Machine associée |
|---|---|---|---|
| Aéronautique | Aubes, turbines, profilés | Ra sous 0,4 µm, déformation sous 0,05 mm | 5 axes simultanés |
| Automobile | Culasses, carters, supports | Constance dimensionnelle série | Centres 3 axes, 4 axes |
| Moules | Moules injection, matrices forge | ±5 µm matrices optiques | CNC 5 axes |
| Médical | Implants, instruments | Tolérances fines, traçabilité | 5 axes et micro-fraisage |
| Électronique | Substrats céramique, rails | ±15 µm alignement | Micro-fraisage, broche rapide |
| Secteur : Aéronautique | |
|---|---|
| Pièces types | Aubes, turbines, profilés |
| Tolérances ou état de surface | Ra sous 0,4 µm, déformation sous 0,05 mm |
| Machine associée | 5 axes simultanés |
| Secteur : Automobile | |
|---|---|
| Pièces types | Culasses, carters, supports |
| Tolérances ou état de surface | Constance dimensionnelle série |
| Machine associée | Centres 3 axes, 4 axes |
| Secteur : Moules | |
|---|---|
| Pièces types | Moules injection, matrices forge |
| Tolérances ou état de surface | ±5 µm matrices optiques |
| Machine associée | CNC 5 axes |
| Secteur : Médical | |
|---|---|
| Pièces types | Implants, instruments |
| Tolérances ou état de surface | Tolérances fines, traçabilité |
| Machine associée | 5 axes et micro-fraisage |
| Secteur : Électronique | |
|---|---|
| Pièces types | Substrats céramique, rails |
| Tolérances ou état de surface | ±15 µm alignement |
| Machine associée | Micro-fraisage, broche rapide |
Quels matériaux une fraiseuse industrielle peut-elle réellement usiner ?
Le matériau conditionne la rigidité de la machine, la puissance de broche et le revêtement des outils. Les métaux tendres tolèrent les vitesses élevées, tandis que les métaux durs imposent des fraises en carbure ou céramique.
L'aluminium, le laiton et les métaux non ferreux
L'aluminium, le laiton et le cuivre s'usinent sur des machines compactes avec des outils en acier rapide. Les fraises pour aluminium aux cannelures larges et le revêtement DLC améliorent l'évacuation des copeaux et l'état de surface.
Les aciers, l'inox et le titane en usinage exigeant
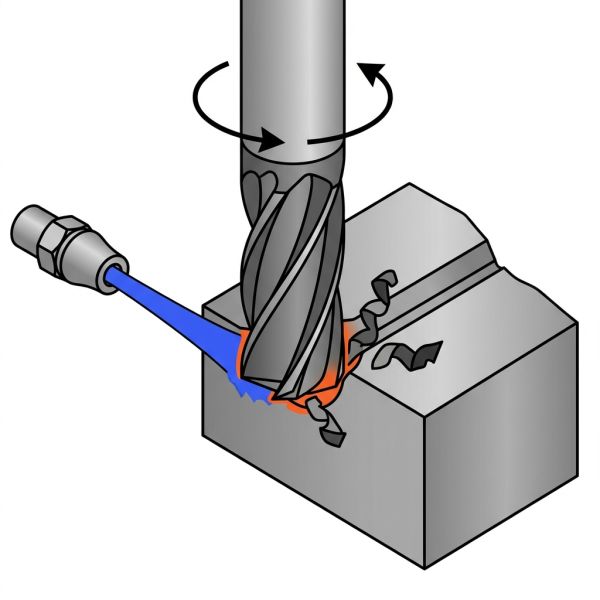
L'acier, l'inox et le titane imposent une machine rigide, des fraises en carbure ou céramique et un revêtement TiAlN pour la coupe à sec. La lubrification aide aussi à évacuer la chaleur et à prolonger la durée de vie des arêtes.
Les plastiques techniques, les composites, le bois et les mousses
L'acrylique PMMA, le polycarbonate, le PVC et le PEHD se fraisent facilement sur des machines légères. Les composites carbone et verre exigent des outils à pointe diamant pour résister à l'abrasion. Le bois massif, le MDF et les mousses servent au prototypage et à la production.
- Le bois massif, le contreplaqué, le MDF et l'OSB couvrent les usages de menuiserie et de prototypage.
- Les plastiques techniques transparents ou opaques conviennent aux pièces légères et isolantes.
- Les composites carbone, verre et les panneaux sandwich demandent des arêtes ultra-dures.
- Les mousses industrielles servent au modelage et à l'emballage sur mesure.
Le tableau indique les principaux couples matériau, outil et revêtement adaptés.
| Famille | Matériaux | Outil ou revêtement |
|---|---|---|
| Métaux non ferreux | Aluminium, laiton, cuivre | HSS, fraises aluminium, DLC |
| Métaux durs | Aciers, inox, titane | Carbure, céramique, TiAlN |
| Plastiques techniques | Acrylique PMMA, polycarbonate, PEHD | HSS, DLC |
| Composites abrasifs | Carbone, verre, graphite | Pointe diamant |
| Bois et dérivés | Bois massif, MDF, contreplaqué | HSS, outils carbure |
Quel type de fraiseuse industrielle choisir selon l'usage ?
Le choix de la fraiseuse industrielle dépend de la géométrie des pièces, du volume de production et des matériaux. Les types de machines se distinguent par l'orientation de la broche, le nombre d'axes et la commande conventionnelle ou CNC.
La fraiseuse verticale et la fraiseuse horizontale comparées
La fraiseuse verticale convient aux plans, rainures et pièces mécaniques courantes. La fraiseuse horizontale évacue mieux les copeaux et se prête davantage aux séries. La fraiseuse universelle à table pivotante ajoute le fraisage hélicoïdal.
Les fraiseuses trois axes, quatre axes et cinq axes
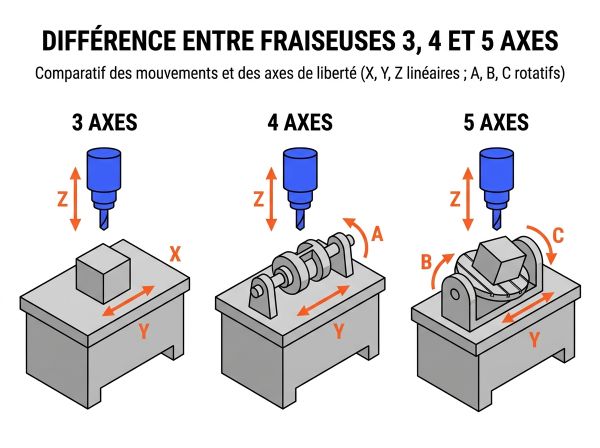
Une machine 3 axes suffit pour les pièces simples. Une 4 axes traite les surfaces inclinées grâce à une table rotative ou une tête pivotante. Le 5 axes simultané produit les contours organiques et les cavités profondes. Le mode 3+2 indexé accède aux contre-dépouilles avec des outils courts.
- Le 3 axes couvre les plans, les rainures et les poches simples.
- Le 4 axes ajoute les faces inclinées et les indexations.
- Le 5 axes simultanés vise les turbines, les moules et les implants.
- Le 3+2 indexé atteint les contre-dépouilles multi-faces.
La fraiseuse conventionnelle et la fraiseuse à commande numérique
La fraiseuse conventionnelle reste adaptée aux opérations simples et aux réparations. La fraiseuse CNC apporte la répétabilité, la simulation FAO et la production en série. Le choix doit éviter le surdimensionnement inutile.
Le tableau distingue les configurations d'axes selon les géométries et les usages.
| Configuration | Géométries traitées | Usage type |
|---|---|---|
| 3 axes | Plans, rainures, poches simples | Pièces mécaniques standards |
| 4 axes | Surfaces inclinées, indexations | Carters, supports |
| 5 axes simultanés | Contours organiques, cavités profondes | Turbines, moules, implants |
| 3+2 indexé | Contre-dépouilles, accès multi-faces | Moules, pièces aéronautiques |
Quels critères guident le choix d'une fraiseuse industrielle ?
Les usages se traduisent en critères mesurables avant l'investissement. Les courses, la rigidité, la broche et l'automatisation déterminent la capacité à produire les pièces visées.
Les courses, la rigidité et la précision de positionnement
Les courses X, Y et Z doivent couvrir les dimensions maximales des pièces. Un bâti en fonte ou en acier électrosoudé limite les vibrations. La précision de positionnement peut atteindre ±0,01 mm en fraisage courant, un niveau qui définit l'usinage de précision.
La puissance, la vitesse de broche et l'outillage adapté
La puissance de broche s'étend de quelques kilowatts à plus de 12 kW. Les régimes élevés conviennent aux métaux légers, le couple à bas régime aux aciers. Le cône de broche et le maintien de l'outil conditionnent la stabilité de coupe.
L'automatisation, les axes supplémentaires et le changeur d'outils
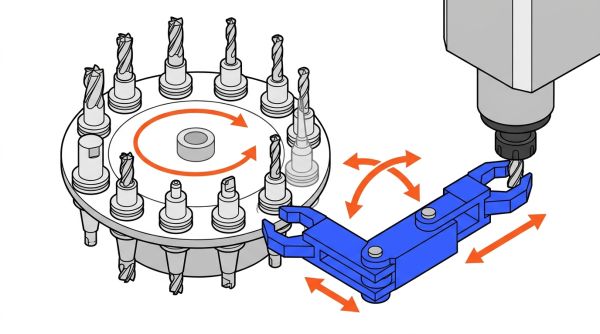
Le changeur d'outils automatique limite les arrêts entre opérations. La simulation FAO et la connectivité réduisent les erreurs de programmation. Les tables rotatives et les indexeurs s'ajoutent aux axes pour accéder à toutes les faces.
- Le changeur d'outils automatique réduit les temps morts entre cycles multi-outils.
- La simulation FAO valide les trajectoires avant l'usinage.
- La connectivité transfère les programmes et suit la production en temps réel.
Quels avantages le fraisage industriel apporte-t-il en production ?
Le fraisage industriel apporte des gains mesurables de précision, de répétabilité et de productivité, notamment lorsque la CNC et l'automatisation remplacent les réglages manuels.
La précision dimensionnelle et l'état de surface obtenus
Les tolérances vont de ±0,01 mm en fraisage courant à ±5 µm pour les matrices optiques. L'état de surface peut descendre sous Ra 0,4 µm sur des profils aérodynamiques. Ces capacités réduisent les retouches et les rebuts.
La répétabilité, la productivité et l'automatisation de production
L'usinage CNC reproduit les pièces avec des tolérances homogènes et réduit le taux d'erreur sous 1 %. L'automatisation porte le taux d'utilisation de la broche de 30 à 50 % sans automatisation à plus de 80 %. Le fraisage groupé usine plusieurs surfaces en une seule passe.
- La répétabilité dimensionnelle reste stable lot après lot.
- La production automatisée fonctionne jusqu'à plus de 16 heures par jour.
- Les trajectoires optimisées réduisent les temps de cycle de 20 à 50 %.
- Le fraisage groupé combine plusieurs fraises sur un même arbre porte-fraises.
Quelles questions fréquentes sur les usages du fraisage industriel ?
Quelle différence entre fraisage conventionnel et en avalant ?
En fraisage conventionnel, l'outil tourne dans le sens opposé à l'avance et produit un état de surface plus rugueux. Le fraisage en avalant tourne dans le sens de l'avance et réduit l'usure de l'outil tout en lissant la surface.
Quelles pièces fabrique une fraiseuse cinq axes ?
Une fraiseuse cinq axes produit des turbines, des aubes, des moules, des implants et des profils aérodynamiques. Les finitions descendent sous Ra 0,4 µm avec des tolérances serrées.
Une fraiseuse industrielle peut-elle percer et tarauder ?
Le perçage, l'alésage et le taraudage s'intègrent au cycle d'usinage. La valeur ajoutée reste l'enlèvement de matière sur des formes complexes et asymétriques.
Quelle précision atteint une fraiseuse industrielle ?
La précision va de ±0,01 mm en fraisage courant à ±5 µm pour les matrices optiques. La rigidité machine et la métrologie employée déterminent le résultat final.