Le nombre d'axes détermine combien de fois la pièce doit être repositionnée pour être usinée complètement. Chaque repositionnement introduit une erreur de réindexation qui s'ajoute aux tolérances finales.
Sommaire
Cet article vous plaît ?
Partagez-le !
Temps de lecture estimé : 8min
💡 L'essentiel à retenir :
- Le choix d'une fraiseuse industrielle repose sur quatre variables prioritaires : volume de production, complexité géométrique des pièces, tolérances requises et budget d'investissement global.
- Une fraiseuse conventionnelle reste pertinente pour les pièces unitaires, les retouches et les dépannages rapides sans programmation préalable.
- Un centre d'usinage CNC s'impose dès que la série dépasse quelques dizaines de pièces, que les tolérances sont inférieures à ±0,05 mm ou que la géométrie implique plusieurs faces à usiner.
- Le nombre d'axes conditionne directement le nombre de montages : 3 axes pour les pièces prismatiques simples, 4 axes pour les géométries radiales, 5 axes (positionnel ou simultané) pour les surfaces complexes et les pièces à contre-dépouilles.
- La précision réelle d'une CNC dépend de la chaîne complète : vis à billes, servomoteurs en boucle fermée, règles optiques, rigidité de la structure et maîtrise thermique de l'atelier.
- Le retour sur investissement d'un centre d'usinage CNC est parfois cité à 1 à 2 ans selon le contexte, mais ce chiffre reste dépendant du taux d'utilisation, du volume et des gains en rebuts et temps opérateur.
Choisir une fraiseuse industrielle engage la qualité des pièces produites, les délais de livraison, le coût unitaire et la capacité de l'atelier à monter en cadence. Dans l'industrie, le choix de cet équipement ne se résume pas à un arbitrage entre CNC et conventionnel : il intègre le nombre d'axes, l'orientation de la broche, l'architecture de la machine et les logiciels associés. Cet article fournit les repères techniques et décisionnels pour structurer ce choix selon le contexte de production réel.
Devis pour une fraiseuse industrielle
Fraiseuse conventionnelle ou CNC : comment trancher rapidement ?
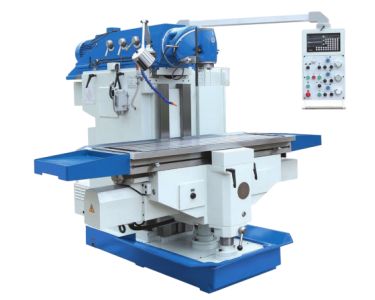
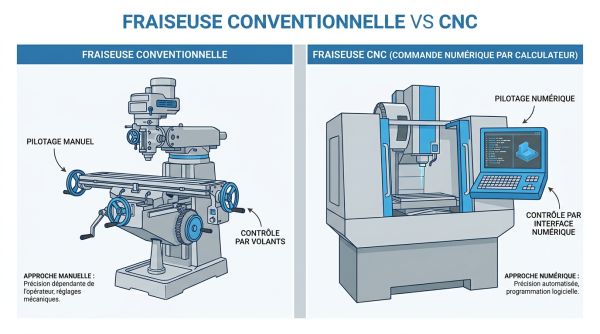
La fraiseuse conventionnelle place l'opérateur au cœur du processus. Chaque trajectoire, chaque avance, chaque correction dépend de son geste en temps réel. La mise en route est immédiate, sans programmation, ce qui en fait un outil pertinent pour une pièce unique, une modification urgente ou un ajustage non planifié.
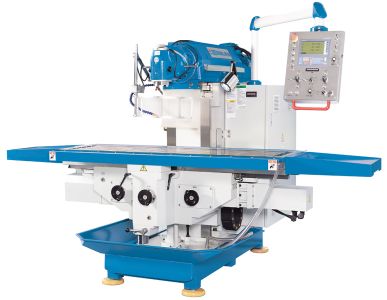
La fraiseuse CNC exécute un programme numérique. L'opérateur intervient en amont (préparation, réglage, bridage) et en aval (contrôle). Une fois le programme validé, la machine reproduit la même trajectoire autant de fois que nécessaire, avec une variabilité bien plus faible qu'en mode manuel.
La CNC s'impose dans trois situations précises :
- La série dépasse une dizaine de pièces identiques et la répétabilité dimensionnelle est critique.
- La géométrie implique plusieurs faces, des poches complexes ou des surfaces 3D impossibles à obtenir manuellement avec constance.
- Les tolérances requises sont inférieures à ±0,05 mm sur l'ensemble du lot, pas seulement sur une pièce test.
Vous êtes fournisseur de fraiseuse industrielle ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels sont les critères de comparaison CNC et conventionnel ?
| Critère | Fraiseuse conventionnelle | Centre d'usinage CNC |
|---|---|---|
| Mise en route | Immédiate, sans programmation | Nécessite programmation et validation FAO |
| Répétabilité | Variable selon l'opérateur | Stable pièce à pièce sur toute la série |
| Géométries complexes | Limitée aux formes simples et planes | Surfaces 3D, contre-dépouilles, multi-faces |
| Tolérance typique | Dépend de l'expérience opérateur | ±0,05 mm courant, plus serré selon machine et procédé |
| Productivité en série | Faible (cadence limitée par l'humain) | Élevée dès que le programme est validé |
| Compétences requises | Maîtrise manuelle et expérience longue | Programmation FAO, réglage, contrôle |
| Flexibilité | Corrections immédiates au ressenti | Modification via reprogrammation |
| Coût machine | Investissement initial faible | Investissement initial plus élevé |
| Coût unitaire en série | Croissant avec le volume (temps opérateur) | Décroissant avec le volume (amortissement) |
| Maintenance | Mécanique classique, compétences répandues | Maintenance spécialisée, contrats constructeur |
Le coût total de possession (TCO) penche rapidement en faveur de la CNC dès que le volume augmente. La réduction des rebuts et du temps opérateur par pièce compense l'investissement initial sur une durée qui dépend du taux d'utilisation réel de la machine.
Quels critères techniques guident le choix d'une fraiseuse ?
Nombre d'axes et stratégie de montage des pièces
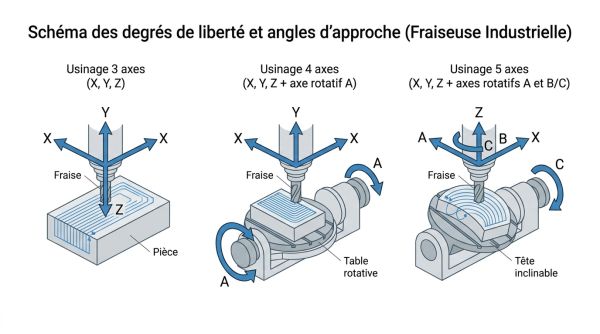
- 3 axes (X, Y, Z) convient aux pièces prismatiques : plaques, boîtiers simples, supports, dissipateurs thermiques. L'accès est limité à une face à la fois. Si plusieurs faces sont nécessaires, il faut rebrigguer la pièce, ce qui multiplie les risques d'accumulation d'erreurs.
- 4 axes ajoute un axe rotatif (généralement A, rotation autour de X). La pièce pivote pour exposer ses faces périphériques sans démontage complet. Ce mode, souvent pratiqué en 3+1 (positionnement puis coupe en 3 axes), couvre les arbres à cames, les rainures hélicoïdales et les perçages latéraux.
- 5 axes combine deux axes rotatifs supplémentaires. En mode positionnel (3+2), les rotations orientent la pièce à l'angle voulu, puis la coupe s'effectue en 3 axes. En mode simultané, les cinq axes bougent en même temps pendant la coupe, ce qui est nécessaire pour les surfaces organiques (aubes de turbine, implants médicaux, moules complexes). La fonction RTCP/TCPC maintient la trajectoire de la pointe outil lors des rotations et est indispensable pour le 5 axes simultané fiable.
Réduire le nombre de montages, c'est réduire les dérives dimensionnelles et les temps de cycle.
Orientation de la broche : verticale, horizontale ou universelle
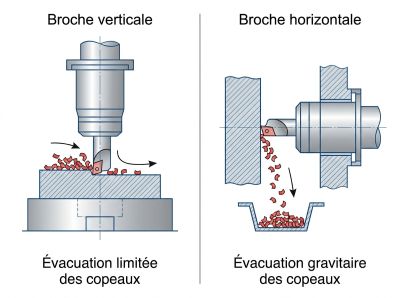
La fraiseuse verticale oriente la broche perpendiculairement à la table. Elle offre une bonne visibilité de la zone d'usinage, une programmation plus simple et un coût machine moins élevé. Elle convient aux pièces petites à moyennes, aux opérations de perçage, de rainurage et de surfaçage classiques. Sa limite principale : les copeaux restent sur la pièce et la profondeur de coupe est restreinte par le risque de vibrations sur les outils longs.
La fraiseuse horizontale oriente la broche parallèlement à la table. Les copeaux s'évacuent naturellement par gravité, ce qui améliore l'état de surface et réduit l'usure des outils. Le taux d'enlèvement de matière est plus élevé et la machine supporte des coupes plus profondes. Elle s'adresse aux pièces volumineuses, aux productions en grande série et aux opérations de coupe lourde. Son coût d'achat et de maintenance est supérieur, et les opérateurs qualifiés sont moins nombreux.
La fraiseuse universelle combine les deux orientations via une tête orientable ou des accessoires. Elle apporte de la flexibilité pour les ateliers traitant des typologies variées, mais sans atteindre la productivité d'une machine spécialisée.
Architecture portique pour les grandes pièces
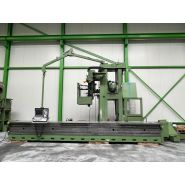
Quand les dimensions de la pièce dépassent les courses d'un centre d'usinage classique (tables dépassant 2 000 mm en X, par exemple), la fraiseuse à portique devient pertinente. Sa structure en pont supporte la broche au-dessus de la pièce fixe. Elle est courante dans l'aérospatial, l'automobile (outillage, matrices) et la construction navale.
Le portique offre une grande rigidité structurelle, mais sa dynamique (accélération, avances) est souvent plus limitée qu'un centre vertical compact. L'implantation en atelier réclame une surface au sol importante, parfois des fondations spéciales et un pont roulant pour la manutention.
Quand la pièce dépasse la course machine disponible, une technique de segmentation (tiling) permet d'usiner par zones successives avec des reprises contrôlées. La précision du repositionnement est alors critique : un palpage soigné et des références fixes sur la pièce limitent les erreurs de jonction entre zones.
Précision, répétabilité et mécanismes CNC
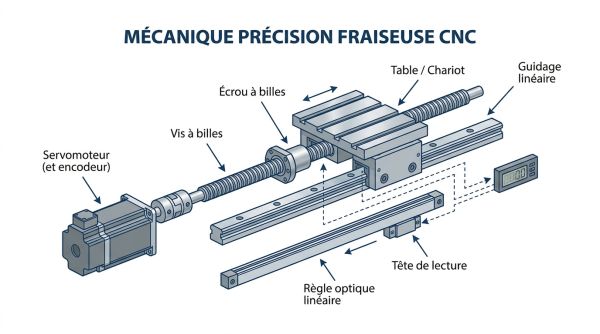
La précision d'une CNC ne découle pas d'un seul composant. Elle résulte d'une chaîne complète dans laquelle chaque maillon contribue à l'erreur finale.
Les vis à billes transmettent le mouvement du moteur à l'axe avec un faible jeu mécanique. Une précharge correcte élimine le backlash.
Les vis à billes transmettent le mouvement du moteur à l'axe avec un faible jeu mécanique. Une précharge correcte élimine le backlash.
Sur de longues courses, le risque d'effet de fouet (vibration de la vis à haute vitesse) peut dégrader la précision : les machines haut de gamme compensent via des vis de plus grand diamètre ou des supports intermédiaires.
Les servomoteurs en boucle fermée comparent en permanence la consigne de position à la position réelle mesurée par un encodeur. L'erreur est corrigée en temps réel. À l'inverse, un moteur pas à pas en boucle ouverte n'a aucun retour de position : une perte de pas non détectée se traduit directement par une erreur dimensionnelle.
Les règles optiques (ou linéaires) mesurent directement la position de l'axe sur le rail, sans passer par la vis. Elles éliminent les erreurs dues à la déformation ou à l'usure de la transmission mécanique et permettent des tolérances plus serrées en production continue.
La rigidité de la structure conditionne la capacité à tenir les tolérances sous charge de coupe. Une machine légère vibre davantage, ce qui se traduit par des ondulations sur les surfaces finies et une usure prématurée des outils.
La thermique est souvent sous-estimée. Un atelier dont la température varie de plusieurs degrés entre le matin et l'après-midi génère une dilatation différentielle entre la broche, la table et la pièce. Certaines machines intègrent une compensation thermique logicielle ; d'autres requièrent une climatisation de la zone d'usinage pour les tolérances les plus serrées.
Productivité, broche et changeur d'outils
La puissance et la vitesse de broche doivent correspondre aux matériaux usinés. L'aluminium et les plastiques techniques supportent des vitesses de rotation élevées (12 000 à 24 000 tr/min ou plus sur certaines broches). L'acier et les aciers inoxydables requièrent plus de couple à vitesse modérée. Une broche surdimensionnée pour des matériaux tendres coûte inutilement cher ; une broche sous-dimensionnée pour des matériaux durs bride la productivité et accélère l'usure.
Le changeur d'outils automatique (ATC) supprime les arrêts manuels entre opérations. Un magasin de 20 à 40 outils couvre la majorité des cycles d'usinage complexes. Sur les centres équipés d'un palpage automatique, la longueur d'outil est mesurée en début de cycle, ce qui élimine les erreurs de saisie manuelle et réduit les rebuts en début de série.
Les avances et accélérations déterminent le temps de cycle à vide (repositionnements, retraits, approches). Sur les pièces avec de nombreuses opérations courtes, le temps à vide peut représenter une part significative du cycle total. Les centres à dynamique élevée réduisent ces temps et améliorent la productivité globale sans changer les paramètres de coupe.
Matériaux, opérations et FAO
La nature du matériau conditionne le choix de la broche, la géométrie des outils, le mode de lubrification et la rigidité requise. L'acier allié demande plus de rigidité et de puissance que l'aluminium 2024. Les composites (PRFC) nécessitent des outils dédiés et une aspiration des poussières. Les plastiques techniques (PEEK, PTFE) requièrent des conditions de coupe spécifiques pour éviter la fusion en surface.
La FAO (fabrication assistée par ordinateur) génère les trajectoires d'outil à partir d'un modèle 3D. En 3 axes, les logiciels accessibles suffisent pour la plupart des pièces. En 5 axes simultané, la complexité augmente : le post-processeur doit être adapté à la cinématique de la machine, la simulation doit détecter les collisions entre porte-outil, tête et pièce, et l'opérateur doit valider les trajectoires avant lancement. La montée en compétence FAO représente un investissement en temps et en formation non négligeable.
La FAO (fabrication assistée par ordinateur) génère les trajectoires d'outil à partir d'un modèle 3D. En 3 axes, les logiciels accessibles suffisent pour la plupart des pièces. En 5 axes simultané, la complexité augmente : le post-processeur doit être adapté à la cinématique de la machine, la simulation doit détecter les collisions entre porte-outil, tête et pièce, et l'opérateur doit valider les trajectoires avant lancement. La montée en compétence FAO représente un investissement en temps et en formation non négligeable.
Quelle machine choisir selon le scénario de production ?
| Scénario | Architecture recommandée | Raison principale |
|---|---|---|
| Pièce unitaire simple, retouche rapide | Fraiseuse conventionnelle | Démarrage immédiat, pas de programmation |
| Petites séries récurrentes, géométrie prismatique | CNC 3 axes vertical | Répétabilité, coût machine accessible |
| Séries moyennes multi-faces, pièces mécaniques | CNC 4 axes ou 5 axes positionnel | Réduction des montages, précision accrue |
| Surfaces complexes, aéro, médical, moules | CNC 5 axes simultané | Accès multi-angles en un montage, finition élevée |
| Grandes pièces, matrices, outillage lourd | Portique CNC 3 à 5 axes | Courses étendues, rigidité structurelle |
Pour les séries récurrentes, la montée en cadence justifie l'investissement CNC dès lors que le gain en temps opérateur et en rebuts compense le surcoût machine dans un délai raisonnable.
Comment choisir en 7 étapes ?
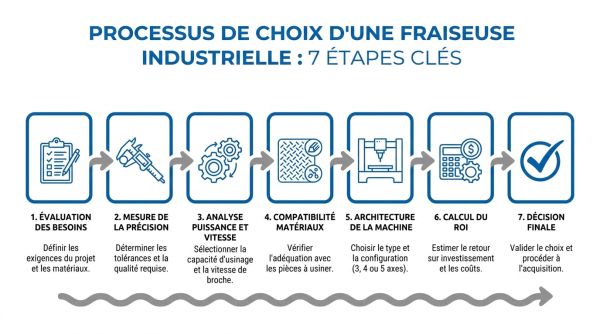
Une démarche structurée réduit le risque de sur-investissement ou de sous-calibrage.
Étape 1 - Qualifier le besoin : lister les pièces représentatives (géométrie, nombre de faces, opérations) et les productions prévisionnelles sur 12 à 36 mois.
Étape 2 - Définir les tolérances et états de surface : identifier les cotes critiques, les ajustements fonctionnels et les rugosités requises. Ces données orientent directement le niveau de précision machine nécessaire.
Étape 3 - Estimer les volumes et la cadence : calculer le nombre de pièces par an, la taille des lots et la fréquence des changements de série. Un volume annuel faible et des séries très courtes plaident pour une machine flexible plutôt qu'une machine spécialisée.
Étape 4 - Analyser la matière et les opérations : ébauche, demi-finition, finition, combinaisons opératoires (perçage, taraudage, fraisage, alésage). Le matériau conditionne la broche, les outils et la rigidité minimale requise.
Étape 5 - Sélectionner l'architecture : axes, orientation de broche, architecture portique si nécessaire. Croiser avec la matrice ci-dessus et les courses nécessaires (X, Y, Z) pour couvrir les pièces les plus grandes.
Étape 6 - Cadrer le budget et le ROI : intégrer le coût machine, les logiciels FAO, la formation, l'outillage, les consommables et la maintenance annuelle. Un ROI à 1 à 2 ans est parfois évoqué sur les centres CNC bien utilisés, mais ce chiffre dépend fortement du taux d'utilisation et des gains réels en productivité et qualité. Il convient de le calculer sur la base de données propres à l'atelier.
Étape 7 - Valider sur pièces témoins : avant toute commande, demander l'usinage de pièces représentatives sur la machine candidate. Le contrôle dimensionnel des pièces témoins confirme (ou infirme) les performances annoncées dans les conditions réelles de production.
HelloproDécouvrez d'autres guides expert