- 0,15 à 12 mm : plage globale du procédé, tous types de lignes et de matériaux confondus.
- 0,3 à 3 mm : capacité courante d'une profileuse standard, avec des largeurs de bande de 90 à 1 500 mm et des vitesses de 10 à 60 m/min.
- 6 à 12 mm : épaisseur traitée par les lignes lourdes dédiées aux profilés structurels.
- 0,5 à 10 mm : pratique observée chez les façonniers de profilés standards.
- 0,4 à 4 mm : plage de production réellement courante sur le marché des machines de série.
Sommaire
- Quelle épaisseur de tôle une profileuse peut-elle réellement profiler ?
- Comment le matériau modifie l'épaisseur maximale d'une profileuse ?
- Quels facteurs techniques limitent l'épaisseur maximale d'une profileuse ?
- Comment distinguer une profileuse légère, moyenne et lourde ?
- Quelle épaisseur de tôle choisir selon l'application visée ?
- Comment dimensionner une profileuse pour une épaisseur donnée ?
- Quelle différence entre tôle laminée à froid et profilage à froid ?
- FAQ : quelle épaisseur de tôle pour une profileuse ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelle épaisseur de tôle une profileuse peut-elle réellement profiler ?
- Comment le matériau modifie l'épaisseur maximale d'une profileuse ?
- Quels facteurs techniques limitent l'épaisseur maximale d'une profileuse ?
- Comment distinguer une profileuse légère, moyenne et lourde ?
- Quelle épaisseur de tôle choisir selon l'application visée ?
- Comment dimensionner une profileuse pour une épaisseur donnée ?
- Quelle différence entre tôle laminée à froid et profilage à froid ?
- FAQ : quelle épaisseur de tôle pour une profileuse ?
Temps de lecture estimé : 8min
💡 Ce qu'il faut retenir :
- Épaisseur de tôle pour une profileuse : 0,3 à 3 mm sur machine standard, 0,15 à 12 mm sur l'ensemble du procédé de profilage à froid.
- Ligne lourde : 6 à 12 mm d'acier structurel, arbres porte-galets de 85 à 130 mm, 18 à 28 stations.
- Changement de matériau : l'inox réduit l'épaisseur de 30 à 40 %, l'aluminium l'augmente de 20 à 30 % à machine égale.
- Dimensionnement : prévoir une marge de 15 à 20 % sur l'épaisseur et la largeur, sans confondre disponibilité matière et capacité machine.
- Profileuses légères : 0,4 à 2 mm ; moyennes : 2 à 4 mm ; lourdes : 6 à 12 mm.
Une profileuse profile en pratique des tôles de 0,3 à 3 mm sur une machine standard. Le procédé de profilage à froid couvre une plage plus large, de 0,15 mm à 12 mm, selon la puissance et la rigidité de la ligne. Cette capacité ne se lit jamais seule : elle dépend du matériau, de la largeur de bande, du nombre de stations et de la géométrie du profilé.
Les capacités annoncées par les constructeurs correspondent à une référence en acier doux. Une tôle plus résistante, plus large ou un profil plus complexe réduit l'épaisseur maximale réelle. À l'inverse, une nuance plus ductile peut permettre d'augmenter légèrement cette épaisseur.
Les capacités annoncées par les constructeurs correspondent à une référence en acier doux. Une tôle plus résistante, plus large ou un profil plus complexe réduit l'épaisseur maximale réelle. À l'inverse, une nuance plus ductile peut permettre d'augmenter légèrement cette épaisseur.
Obtenez un devis pour une profileuse
Quelle épaisseur de tôle une profileuse peut-elle réellement profiler ?
Capacité globale du procédé de profilage à froid
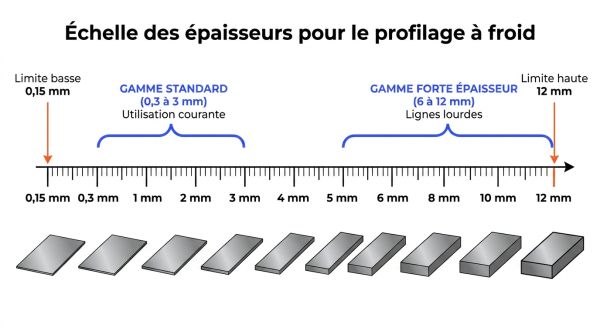
En profilage à froid, une profileuse transforme une bande de tôle entre 0,15 et 12 mm d'épaisseur. La pratique courante se situe entre 0,3 et 3 mm sur une machine standard, alors qu'une ligne lourde atteint 6 à 12 mm. Cette capacité dépend des types de profileuses et du couplage matériau, largeur et géométrie du profilé.
Plages d'épaisseur selon le type de profileuse
Le tableau suivant récapitule les plages d'épaisseur en acier selon la catégorie de machine, de 0,4 à 2 mm pour les profileuses légères à 6 à 12 mm pour les lignes lourdes. Les valeurs sont indicatives et supposent un acier doux, une largeur de bande modérée et un profil ouvert simple.
| Type de profileuse | Épaisseur d'acier | Produits typiques | Paramètres associés |
|---|---|---|---|
| Profileuse légère pour le bâtiment | 0,4 à 2 mm | Rails de placo, tuiles métalliques, bardages, gouttières | Largeur de bande 200 à 1 250 mm, 10 à 20 stations, 10 à 30 m/min |
| Profileuse standard polyvalente | 2 à 4 mm | Cornières, profilés U ou Z, montants de rayonnage, huisseries | Largeur de bande 90 à 1 500 mm, 14 à 20 stations, 10 à 35 m/min |
| Profileuse lourde structurelle | 6 à 12 mm | Pannes de charpente, glissières de sécurité, châssis de camions, tubes soudés | Arbres de 85 à 130 mm, 18 à 28 stations et plus, 10 à 25 m/min |
| Ligne à bandes étroites | 0,6 à 3 mm | Profilés étroits de renfort et rails techniques | Largeur de bande 15 à 500 mm, 12 à 18 stations, 15 à 40 m/min |
| Type de profileuse : Profileuse légère pour le bâtiment | |
|---|---|
| Épaisseur d'acier | 0,4 à 2 mm |
| Produits typiques | Rails de placo, tuiles métalliques, bardages, gouttières |
| Paramètres associés | Largeur de bande 200 à 1 250 mm, 10 à 20 stations, 10 à 30 m/min |
| Type de profileuse : Profileuse standard polyvalente | |
|---|---|
| Épaisseur d'acier | 2 à 4 mm |
| Produits typiques | Cornières, profilés U ou Z, montants de rayonnage, huisseries |
| Paramètres associés | Largeur de bande 90 à 1 500 mm, 14 à 20 stations, 10 à 35 m/min |
| Type de profileuse : Profileuse lourde structurelle | |
|---|---|
| Épaisseur d'acier | 6 à 12 mm |
| Produits typiques | Pannes de charpente, glissières de sécurité, châssis de camions, tubes soudés |
| Paramètres associés | Arbres de 85 à 130 mm, 18 à 28 stations et plus, 10 à 25 m/min |
| Type de profileuse : Ligne à bandes étroites | |
|---|---|
| Épaisseur d'acier | 0,6 à 3 mm |
| Produits typiques | Profilés étroits de renfort et rails techniques |
| Paramètres associés | Largeur de bande 15 à 500 mm, 12 à 18 stations, 15 à 40 m/min |
Vous êtes fournisseur de profileuse ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment le matériau modifie l'épaisseur maximale d'une profileuse ?
Acier doux et nuances à haute limite d'élasticité
L'acier doux sert de référence pour la capacité annoncée d'une profileuse. Sa limite d'élasticité commence autour de 150 MPa. Les nuances à haute limite d'élasticité atteignent 1 000 à 1 500 MPa et augmentent les efforts de formage ainsi que le retour élastique, ce qui diminue l'épaisseur maximale admissible à machine égale.
- Un acier doux ductile accepte généralement la pleine capacité machine annoncée.
- Un acier S350 à S550 demande un outillage plus rigide et une progression plus douce.
- Un acier à très haute limite d'élasticité nécessite de prévoir une capacité machine équivalente à une tôle plus épaisse.
Inox, aluminium et cuivre comparés
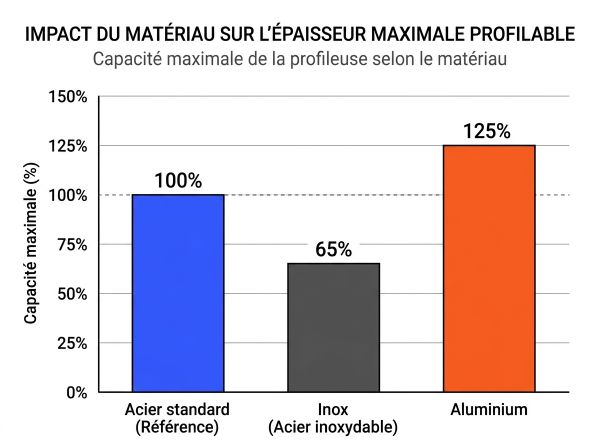
La capacité d'une profileuse varie fortement selon le matériau. L'inox exige un couple plus élevé et réduit la capacité de 30 à 40 %. Dans les mêmes conditions, l'aluminium l'augmente de 20 à 30 %. Les petites machines d'atelier présentent des valeurs dédiées : 0,60 mm en cuivre, 0,50 mm en inox et 0,80 mm en zinc.
| Matériau | Correction de capacité | Exemple pour une ligne donnée |
|---|---|---|
| Acier doux de référence | 100 % | 8 mm possibles en acier faiblement allié |
| Acier à haute limite d'élasticité | 70 à 85 % | 8 mm en acier doux deviennent 6 à 7 mm en nuance élevée |
| Acier inoxydable | 60 à 70 % | 8 mm en acier standard deviennent environ 5 mm en inox |
| Aluminium | 120 à 130 % | 8 mm en acier deviennent environ 9,6 à 10,4 mm en aluminium |
| Cuivre et zinc | Capacité dédiée sur petites machines | 0,60 mm en cuivre et 0,80 mm en zinc sur machines légères |
Le module d'élasticité joue également un rôle dans la tenue du profilé. L'acier présente un module d'environ 210 GPa, contre 70 GPa pour l'aluminium. À rigidité égale, un profilé aluminium doit donc être légèrement plus épais, sans pour autant remettre en cause la capacité de formage de la profileuse.
Quels facteurs techniques limitent l'épaisseur maximale d'une profileuse ?
Stations, arbres porte-galets et rigidité du bâti
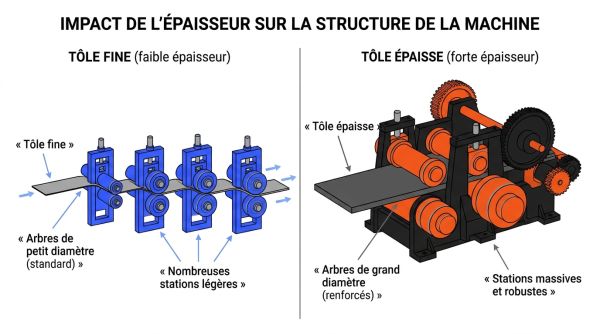
Les fortes épaisseurs imposent une déformation plus progressive, des arbres plus rigides et un bâti renforcé. Une tôle fine tolère 8 à 14 stations et des arbres de 40 à 55 mm. Une tôle forte exige 18 à 28 stations et des arbres de 85 à 130 mm. Le bâti monobloc en acier mécanosoudé limite la flexion sous charge.
| Plage d'épaisseur | Diamètre d'arbre typique | Transmission recommandée | Stations moyennes |
|---|---|---|---|
| 0,3 à 1,0 mm | 40 à 55 mm | Chaîne ou courroie | 8 à 14 |
| 1,0 à 3,0 mm | 60 à 80 mm | Engrenages ou chaîne renforcée | 14 à 20 |
| 3,0 à 6,0 mm et plus | 85 à 130 mm | Réducteurs à engrenages ou cardans | 18 à 28 et plus |
| Plage d'épaisseur : 0,3 à 1,0 mm | |
|---|---|
| Diamètre d'arbre typique | 40 à 55 mm |
| Transmission recommandée | Chaîne ou courroie |
| Stations moyennes | 8 à 14 |
| Plage d'épaisseur : 1,0 à 3,0 mm | |
|---|---|
| Diamètre d'arbre typique | 60 à 80 mm |
| Transmission recommandée | Engrenages ou chaîne renforcée |
| Stations moyennes | 14 à 20 |
| Plage d'épaisseur : 3,0 à 6,0 mm et plus | |
|---|---|
| Diamètre d'arbre typique | 85 à 130 mm |
| Transmission recommandée | Réducteurs à engrenages ou cardans |
| Stations moyennes | 18 à 28 et plus |
- Les arbres de fort diamètre évitent la flexion sous l'effet du couple de formage.
- Le retour élastique augmente avec la limite d'élasticité et avec l'épaisseur de la tôle.
- Le rapport épaisseur sur rayon de pliage conditionne la fissuration et la tenue du revêtement.
Transmission, motorisation et système de coupe
La transmission doit suivre le couple exigé par l'épaisseur. Les tôles fines acceptent une chaîne ou une courroie, les tôles moyennes des engrenages et les tôles fortes des réducteurs et cardans. La motorisation principale varie d'environ 4 kW pour des épaisseurs de 0,3 à 0,8 mm à 22 à 45 kW pour des épaisseurs de 3 à 6 mm en acier doux.
- Sous environ 1,5 mm, une cisaille mécanique ou électrique rapide suffit.
- Au-delà de 1,5 mm, une cisaille hydraulique puissante est nécessaire.
- Le groupe hydraulique de coupe atteint 7,5 à 15 kW sur les lignes lourdes.
- Une coupe à l'arrêt consomme moins qu'une cisaille volante, mais réduit la cadence.
Largeur de bande et géométrie du profilé
Une machine donnée n'atteint pas toujours son épaisseur maximale avec sa largeur maximale. Une bande étroite concentre moins de charge sur les arbres et les paliers. Une bande large augmente la flexion et limite l'épaisseur admissible à puissance égale.
- Les largeurs de bande couramment traitées vont de 90 à 1 500 mm.
- Une bande de 200 mm accepte souvent une épaisseur plus forte qu'une bande de 1 300 mm.
- Un profil simple en U ou C est moins exigeant qu'un profil à angles serrés ou à nervures multiples.
- Un rayon de pliage faible augmente le risque de fissuration, surtout sur tôle épaisse ou revêtue.
Comment distinguer une profileuse légère, moyenne et lourde ?
Profilage léger pour toiture et bardage
Les profileuses légères couvrent les épaisseurs de 0,4 à 2 mm. Elles produisent des bacs acier, des tuiles métalliques, des bardages et, pour les gouttières, on fait appel à une profileuse à gouttière. La couverture et le bardage utilisent très majoritairement des épaisseurs de 0,5 à 0,8 mm.
- Largeur de bande fréquente : 1 000 à 1 250 mm.
- Nombre de stations : 10 à 20.
- Vitesse de ligne : 10 à 30 m/min.
Profilage moyen pour ossatures et rayonnage
Les machines moyennes traitent des épaisseurs de 2 à 4 mm. Elles servent à fabriquer des cornières, des profilés U et Z, des huisseries et des montants de rayonnage. Les pannes C et Z de charpente légère se situent généralement entre 1,5 et 3 mm.
- Aciers S350 à S550 couramment profilés.
- Largeur de bande typique : 400 à 800 mm.
- Vitesse de ligne : 20 à 35 m/min.
Profilage lourd pour applications structurelles
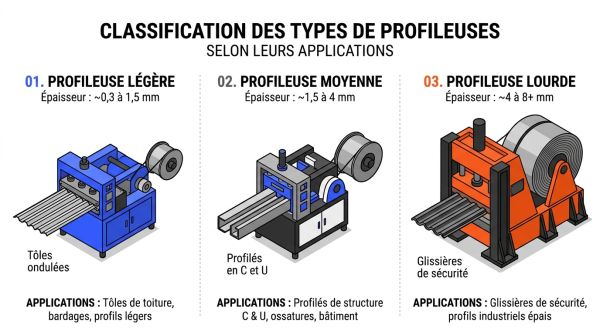
Les lignes lourdes profilent des tôles de 6 à 12 mm, avec des capacités pouvant atteindre 12,7 mm. Elles produisent des glissières de sécurité, des châssis de camions, des tubes soudés et des palplanches. Ces machines exigent des arbres de grand diamètre et un bâti mécanosoudé renforcé.
- Applications types : sécurité routière, transport, charpente métallique.
- Vitesse réduite par rapport aux lignes légères pour maîtriser l'effort de formage.
- Système de coupe hydraulique dimensionné pour la nuance et la largeur réelles.
Quelle épaisseur de tôle choisir selon l'application visée ?
Exemples chiffrés par application industrielle
Le tableau suivant donne des repères d'épaisseur par application industrielle, de 0,63 mm en couverture photovoltaïque à 12 mm pour les glissières de sécurité. Ces valeurs concernent le produit profilé fini et non la capacité de la machine elle-même. Elles aident à situer un besoin avant de sélectionner une ligne de profilage.
| Application | Épaisseur typique | Matériau courant |
|---|---|---|
| Pannes de charpente C et Z | 1,5 à 3 mm | Acier S350 à S550 |
| Rayonnage à palettes | 2 à 4 mm | Acier à haute limite d'élasticité |
| Glissières de sécurité | 3 à 12 mm | Acier structurel |
| Châssis de camions | 4 à 6 mm | Acier haute limite d'élasticité |
| Tubes soudés structurels | 3 à 8 mm | Acier doux ou haute limite d'élasticité |
| Structures photovoltaïques | 0,63 à 0,75 mm en couverture, 1,5 à 3 mm en rails, 3 à 6 mm en pieux | Acier galvanisé, prélaqué ou aluminium |
- La couverture photovoltaïque privilégie une tôle de 0,75 mm pour la fixation en sommet de nervure.
- Les rails de montage photovoltaïques se situent entre 1,5 et 3 mm pour éviter le flambement.
- Les pieux battus utilisent des épaisseurs de 3 à 6 mm pour encaisser l'énergie de battage.
Comment dimensionner une profileuse pour une épaisseur donnée ?
Marge de sécurité et critères de comparaison
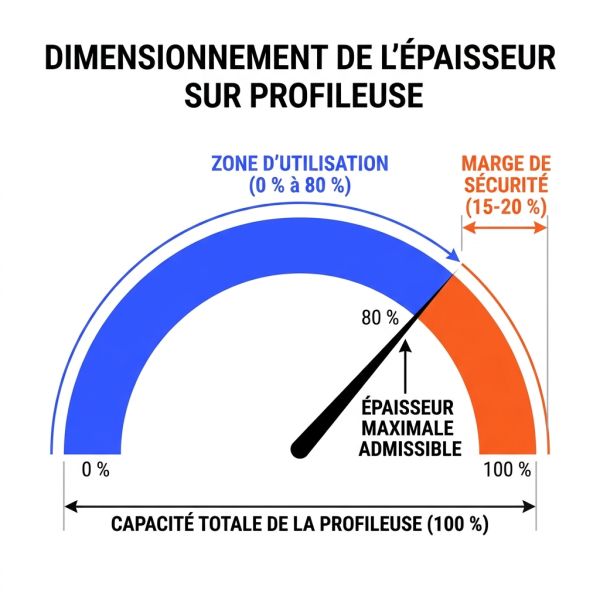
Il est recommandé de prévoir une marge de sécurité de 15 à 20 % sur l'épaisseur et la largeur de bande. Cette réserve absorbe les variations de matière, les évolutions de production et les surépaisseurs réelles. Les critères de comparaison entre machines incluent la largeur de bande, la vitesse, l'automatisation et la consommation énergétique.
- Largeur de bande : 90 à 1 500 mm selon les modèles.
- Vitesse de production : 10 à 60 m/min à l'épaisseur réelle de travail.
- Changement de format : 15 à 45 minutes selon le niveau d'automatisation.
- Consommation énergétique : 95 à 170 kWh/t dans des conditions courantes.
Tolérances de matière et contrôle à réception
Les tolérances d'épaisseur s'appliquent d'abord à la bande entrante et non au profilé fini. Les normes de référence sont EN 10051 pour les tôles non revêtues, EN 10143 pour les tôles revêtues et EN 10029 pour les tôles laminées à chaud. Le produit profilé relève de EN 10162.
- Une tolérance de pièce profilée peut être inférieure à 0,1 mm, voire atteindre ±0,2 mm selon les applications.
- Le contrôle à réception s'effectue au micromètre étalonné, pas au pied à coulisse.
- Les points de mesure doivent couvrir au minimum les quatre coins et le centre de la tôle.
- Une épaisseur réelle supérieure à la valeur nominale peut être utilisable si le fournisseur confirme l'absence d'impact sur l'ajustement.
Quelle différence entre tôle laminée à froid et profilage à froid ?
Clarifier matière première et procédé de formage
La tôle laminée à froid est un produit sidérurgique, classé selon son épaisseur. Le profilage à froid est un procédé de formage qui transforme une bande, quelle que soit sa classification matière. La question « quelle tôle pour profilage » renvoie donc à deux niveaux distincts : la matière disponible et la capacité de la machine.
- Les tôles minces mesurent moins de 3 mm.
- Les tôles moyennes se situent entre 3 et 8 mm.
- Les tôles épaisses dépassent 8 mm d'épaisseur.
- Le profilage à froid désigne le procédé de formage continu entre galets.
- Le laminé à froid désigne le produit sidérurgique livré en bobine ou en feuille.
FAQ : quelle épaisseur de tôle pour une profileuse ?
Quelle est l'épaisseur maximale qu'une profileuse peut profiler ?
La capacité maximale du procédé atteint 12 mm sur des lignes lourdes. Une machine standard profile couramment de 0,3 à 3 mm. La valeur exacte dépend du matériau, de la largeur de bande et de la géométrie du profilé.
Une profileuse peut-elle profiler de l'inox épais ?
Oui, mais avec une capacité réduite de 30 à 40 % par rapport à l'acier doux. Une ligne capable de 8 mm en acier standard est limitée à environ 5 mm en inox.
Quelle épaisseur pour profiler de l'aluminium ?
À machine égale, l'aluminium accepte une épaisseur supérieure de 20 à 30 % par rapport à l'acier. Une capacité acier de 3 mm correspond ainsi à environ 3,6 à 3,9 mm en aluminium, sous réserve du retour élastique et de l'état de surface.
Comment savoir si une profileuse accepte une épaisseur plus forte ?
Il faut vérifier le diamètre des arbres, le nombre de stations, la rigidité du bâti, la puissance moteur et le dimensionnement de la cisaille. La capacité annoncée doit être confirmée sur la nuance et la largeur réelles, avec une marge de 15 à 20 %.
Quelle différence entre tôle laminée à froid et profilage à froid ?
La tôle laminée à froid relève de la classification sidérurgique de la matière première. Le profilage à froid désigne le procédé de formage continu entre galets. Une profileuse peut transformer des tôles laminées à chaud, laminées à froid, galvanisées, en inox, en aluminium ou en cuivre.