Sommaire
- Quelles sont les grandes familles de machines de profilage ?
- Quelles différences entre une profileuse simple et double couche ?
- Quels types de profileuses selon le profilé fabriqué ?
- Quels types de profileuses selon la technologie et l'automatisation ?
- Comment choisir le bon type de profileuse pour son activité ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelles sont les grandes familles de machines de profilage ?
- Quelles différences entre une profileuse simple et double couche ?
- Quels types de profileuses selon le profilé fabriqué ?
- Quels types de profileuses selon la technologie et l'automatisation ?
- Comment choisir le bon type de profileuse pour son activité ?
Temps de lecture estimé : 9min
💡 L'essentiel à retenir :
- Les différents types de profileuses se classent selon trois axes : mobilité et architecture, produit fabriqué, technologie et automatisation.
- Une profileuse fixe d'atelier atteint des cadences de 20 à 60 m/min pour la production continue de profilés métalliques.
- Une machine de profilage de chantier produit à la longueur exacte sur site avec des vitesses de 9 à 18 m/min et une alimentation en 220 V monophasé.
- Une profileuse double couche réalise deux profils sur le même bâti avec un changement hydraulique en 30 à 60 secondes.
- Le nombre de stations de formage varie de 6 à 9 pour une gouttière à 19 à 22 pour un bac acier type PBR.
- Le choix repose sur le profil à produire, la cadence visée, l'épaisseur de tôle et la mobilité requise.
Les profileuses se répartissent en trois grandes familles selon la mobilité et l'architecture, selon le produit fabriqué et selon la technologie de formage. Une profileuse, ou machine de profilage à froid, transforme une bande métallique plane en profilés métalliques de section constante par déformation progressive entre des galets. Ce procédé, appelé roll forming, s'effectue à température ambiante et ne nécessite aucun apport de chaleur. Il équipe les ateliers de construction métallique et les chantiers de couverture. Le choix du bon type de machine dépend avant tout de l'usage prévu : production en atelier, fabrication sur site ou besoin de polyvalence.
Obtenez des devis pour des profileuses
Quelles sont les grandes familles de machines de profilage ?
La première classification distingue les machines selon leur lieu d'utilisation et leur mobilité. Elle conditionne la cadence de production, l'épaisseur admissible de la tôle et le mode d'organisation. Les machines d'atelier privilégient la cadence et la capacité, tandis que les machines de chantier favorisent la mobilité et la production à la demande. Le tableau ci-dessous compare ces deux approches.
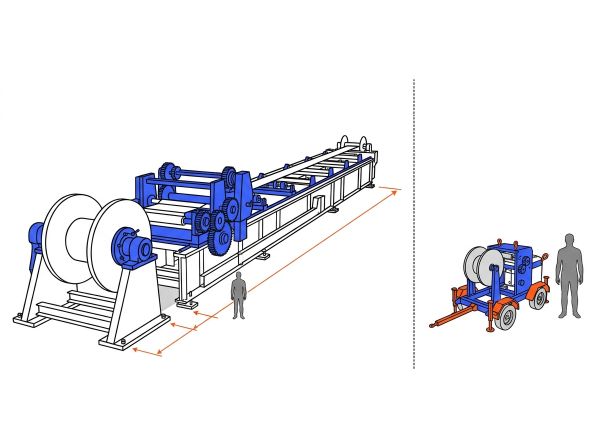
| Critère | Profileuse fixe d'atelier | Profileuse mobile ou de chantier |
|---|---|---|
| Lieu de production | Atelier fixe, ligne complète | Chantier, directement sur la toiture ou en fourgon |
| Vitesse de profilage | 20 à 60 m/min | 9 à 18 m/min |
| Épaisseur de tôle admissible | Jusqu'à 3 mm et plus pour le structurel | Généralement 0,65 à 0,80 mm |
| Alimentation électrique | 380-400 V triphasé | 220 V monophasé |
| Encombrement | Important, nécessite une implantation fixe | Transportable, démontable ou en fourgon-atelier |
| Type de production | Séries continues, expédition des profilés | Production à la longueur exacte, sans transport |
Profileuses fixes et industrielles pour la production en atelier
Les machines d'atelier sont conçues pour les séries continues de profilés métalliques. Elles atteignent des vitesses de 20 à 60 m/min et traitent des épaisseurs pouvant dépasser 3 mm pour le profilage structurel. L'alimentation se fait en 380-400 V triphasé. Ces lignes intègrent souvent un dérouleur motorisé, un poinçonnage en ligne et une coupe à longueur automatique. Les caractéristiques clés sont les suivantes :
- Production continue de profilés longs en grande série.
- Vitesse de formage élevée, adaptée aux volumes importants.
- Capacité à traiter des aciers épais et des profils structurels.
- Intégration possible du poinçonnage, de la coupe et de l'empilage.
- Bâti lourd et rigide pour garantir les tolérances dimensionnelles.
Profileuses mobiles, portatives et de chantier pour toiture
Les machines de chantier sont transportables, démontables ou intégrées dans un fourgon-atelier. Elles produisent à la longueur exacte sur site, parfois directement sur la toiture. Les vitesses de profilage se situent entre 9 et 18 m/min. Les épaisseurs de tôle sont limitées autour de 0,65 à 0,80 mm. L'alimentation en 220 V monophasé facilite le raccordement sur les chantiers. Les avantages du profilage sur chantier sont nombreux :
- Production à la longueur exacte relevée sur place, sans erreur de mesure.
- Réalisation de bacs de très grande longueur sans contrainte de transport.
- Réduction des chutes, des coûts et des délais de production.
- Possibilité de produire pour d'autres entreprises présentes sur le chantier.
- Roulage direct sur toiture pour les géométries complexes.
Vous êtes fournisseur de profileuse ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelles différences entre une profileuse simple et double couche ?
L'architecture d'une profileuse se décline selon le nombre de trains de galets. Une machine simple couche possède un seul train dédié à un profil unique. Une machine double couche comporte deux trains superposés dans un même bâti, permettant de produire deux profils distincts de manière séquentielle. Des outillages en cassettes offrent un changement rapide de série. Le tableau suivant compare ces configurations.
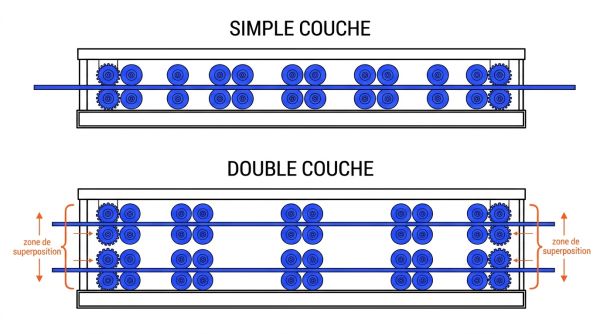
| Critère | Simple couche | Double couche |
|---|---|---|
| Nombre de profils réalisables | 1 | 2 |
| Trains de galets | 1 train | 2 trains superposés |
| Infrastructure partagée | Dérouleur, cisaille et commande dédiés | Dérouleur, cisaille et commande partagés |
| Changement de profil | Démontage et remontage manuel | Changement hydraulique en 30 à 60 secondes |
| Encombrement au sol | Référence | Comparable à une simple couche |
| Investissement | Référence | Environ 15 à 30 % de moins que deux lignes monoprofil |
| Maintenance | Un ensemble à entretenir | Un ensemble pour deux profils |
| Production | Un seul profil en continu | Production séquentielle d'un profil à la fois |
Profileuse simple couche et monoprofil pour un profil unique
Une profileuse simple couche est dédiée à un seul type de profilé métallique. Elle s'adresse aux productions répétitives d'un même panneau, comme une tôle de bardage ou une couverture spécifique. Son réglage est optimisé pour ce profil, ce qui garantit une excellente régularité dimensionnelle et une cadence élevée. Elle convient aux entreprises spécialisées dans un produit standard.
Profileuse double couche et bicouche à deux trains
Une profileuse double couche intègre deux trains de galets indépendants, généralement superposés verticalement dans un bâti unique. Chaque train est dédié à un profil distinct, comme une tôle ondulée sur le banc supérieur et une tôle trapézoïdale sur le banc inférieur. La bande est dirigée vers un seul train à la fois, ce qui rend la production séquentielle. Le changement de profil s'effectue par repositionnement hydraulique en 30 à 60 secondes, sans démontage ni réalignement. Les gains économiques sont significatifs :
- Réduction du capital investi par rapport à deux machines distinctes.
- Emprise au sol réduite, idéale pour les ateliers compacts.
- Un seul opérateur pilote les deux profils depuis l'écran tactile.
- Maintenance simplifiée grâce au partage des composants.
- Consommation énergétique inférieure à deux lignes séparées.
Profileuses à cassettes et changement rapide de profil
Les outillages montés en cassettes permettent de réduire fortement le temps de changement de série. Ils conviennent aux productions multi-références qui exigent une grande flexibilité. Avec des recettes mémorisées et des réglages motorisés, le passage d'un profil à un autre prend entre 12 et 25 minutes. Cette solution évite le stockage de plusieurs machines et répond aux besoins des entreprises qui alternent fréquemment les références.
Quels types de profileuses selon le profilé fabriqué ?
Cette classification relie directement un métier ou un chantier à une machine. Chaque profilé est fabriqué par une profileuse dédiée, avec des réglages de stations, de vitesse et d'épaisseur spécifiques. Le tableau de synthèse ci-dessous regroupe les ordres de grandeur techniques pour chaque famille de produit. Les profils réalisables couvrent une large gamme de profilés métalliques : bac acier, ondulé, trapézoïdal, joint debout, plancher collaborant, gouttière, profilé C, profilé Z et profilé oméga.
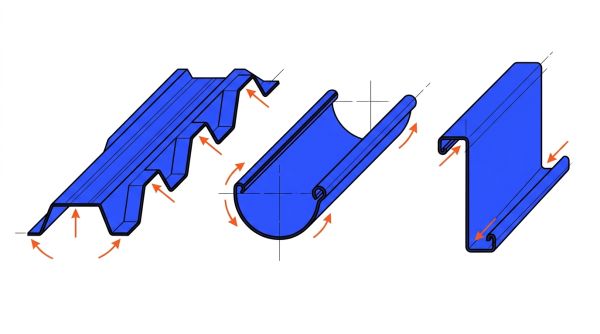
| Type de profileuse | Profil produit | Stations de formage | Vitesse | Épaisseur de tôle | Largeur de bande |
|---|---|---|---|---|---|
| Toiture bac acier PBR | Bac acier nervuré, trapézoïdal | 19 à 22 stations | 8 à 12 m/min | 0,45 à 0,60 mm | Variable, jusqu'à 1 250 mm |
| Toiture ondulé | Tôle ondulée | 12 à 16 stations | 12 à 18 m/min | 0,35 à 0,50 mm | Variable |
| Bardage et tôles nervurées | Tôles de bardage, trapézoïdales | Environ 22 stations | 15 à 25 m/min | 0,30 à 0,80 mm | Jusqu'à 1 250 mm |
| Plancher collaborant | Plancher collaborant nervuré | 15 à 25 stations | 10 à 20 m/min | 0,75 à 1,20 mm | Jusqu'à 1 250 mm |
| Gouttières et descentes | Gouttières demi-ronde, corniche | 6 à 9 stations | Environ 18 m/min | 0,60 à 0,80 mm | Variable |
| Pannes C, Z et oméga | Profilé C, profilé Z, oméga | 10 à 18 stations | 15 à 40 m/min | Jusqu'à 3 mm | Variable |
| Type de profileuse : Toiture bac acier PBR | |
|---|---|
| Profil produit | Bac acier nervuré, trapézoïdal |
| Stations de formage | 19 à 22 stations |
| Vitesse | 8 à 12 m/min |
| Épaisseur de tôle | 0,45 à 0,60 mm |
| Largeur de bande | Variable, jusqu'à 1 250 mm |
| Type de profileuse : Toiture ondulé | |
|---|---|
| Profil produit | Tôle ondulée |
| Stations de formage | 12 à 16 stations |
| Vitesse | 12 à 18 m/min |
| Épaisseur de tôle | 0,35 à 0,50 mm |
| Largeur de bande | Variable |
| Type de profileuse : Bardage et tôles nervurées | |
|---|---|
| Profil produit | Tôles de bardage, trapézoïdales |
| Stations de formage | Environ 22 stations |
| Vitesse | 15 à 25 m/min |
| Épaisseur de tôle | 0,30 à 0,80 mm |
| Largeur de bande | Jusqu'à 1 250 mm |
| Type de profileuse : Plancher collaborant | |
|---|---|
| Profil produit | Plancher collaborant nervuré |
| Stations de formage | 15 à 25 stations |
| Vitesse | 10 à 20 m/min |
| Épaisseur de tôle | 0,75 à 1,20 mm |
| Largeur de bande | Jusqu'à 1 250 mm |
| Type de profileuse : Gouttières et descentes | |
|---|---|
| Profil produit | Gouttières demi-ronde, corniche |
| Stations de formage | 6 à 9 stations |
| Vitesse | Environ 18 m/min |
| Épaisseur de tôle | 0,60 à 0,80 mm |
| Largeur de bande | Variable |
| Type de profileuse : Pannes C, Z et oméga | |
|---|---|
| Profil produit | Profilé C, profilé Z, oméga |
| Stations de formage | 10 à 18 stations |
| Vitesse | 15 à 40 m/min |
| Épaisseur de tôle | Jusqu'à 3 mm |
| Largeur de bande | Variable |
Profileuses pour toiture, bac acier et joint debout
Cette catégorie fabrique les couvertures métalliques, notamment les bacs acier PBR, les tôles ondulées, les profils trapézoïdaux et le joint debout. Les profils PBR nécessitent 19 à 22 stations et fonctionnent à une vitesse de 8 à 12 m/min. Les tôles ondulées utilisent 12 à 16 stations avec une vitesse de 12 à 18 m/min. Les épaisseurs courantes vont de 0,35 à 0,60 mm. Les profils couverts sont les suivants :
- Bac acier PBR à nervures verticales pour toitures à faible pente.
- Tôle ondulée pour bâtiments agricoles et industriels.
- Profil trapézoïdal pour une meilleure évacuation des eaux pluviales.
- Joint debout pour toitures à faible pente et fixation invisible.
Profileuses industrielles pour bardage et tôles nervurées trapézoïdales
Les lignes industrielles de tôles de toiture et de bardage traitent des largeurs de bande jusqu'à 1 250 mm. Elles comptent environ 22 stations et atteignent des vitesses de 15 à 25 m/min. Les épaisseurs acceptées vont de 0,30 à 0,80 mm. Ces machines fabriquent en continu des panneaux destinés au revêtement mural et à la couverture des bâtiments industriels et commerciaux. Leur forte capacité les réserve aux ateliers de production.
Profileuses pour plancher collaborant et planchers métalliques porteurs
Le plancher collaborant est un bac acier nervuré conçu pour supporter une dalle de béton coulée sur place. La machine forme des nervures hautes, souvent de 58 à 100 mm. L'épaisseur de tôle varie de 0,75 à 1,20 mm. La vitesse de production se situe autour de 10 à 20 m/min. Ces profileuses équipent les fabricants de bacs acier pour les planchers mixtes acier-béton, utilisés dans les bâtiments à ossature métallique.
Profileuses pour gouttières, descentes et zinguerie de couverture
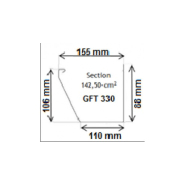
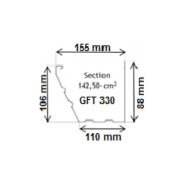
Les profileuses à gouttière produisent des gouttières demi-ronde, corniche ou rectangulaire. Elles utilisent seulement 6 à 9 stations et atteignent une vitesse proche de 18 m/min. Elles acceptent plusieurs matériaux : aluminium, zinc et cuivre. Souvent montées en fourgon-atelier, elles interviennent directement sur les chantiers de couverture et de réhabilitation. La coupe biaise et le nervurage du fond de gouttière sont des options courantes.
Profileuses pour pannes C, Z et profilés oméga
Le profilage structurel concerne les pannes C, Z et les profilés oméga. Ces machines traitent des épaisseurs jusqu'à 3 mm et des vitesses de 15 à 40 m/min. Elles fabriquent les éléments porteurs de la charpente métallique et des ossatures secondaires. Les pannes C et Z servent de lisses et de pannes pour supporter la couverture et le bardage. Les profilés oméga sont utilisés en renfort ou en structure légère.
Quels types de profileuses selon la technologie et l'automatisation ?
La technologie de commande et de transmission influence la précision, la flexibilité et le temps de réglage d'une machine de profilage. On distingue trois niveaux principaux d'automatisation :
- Le niveau manuel demande un opérateur pour chaque réglage de largeur et de longueur.
- Le niveau semi-automatique conserve certains réglages manuels mais automatise la coupe.
- Le niveau automatique pilote les axes, la coupe et les recettes par automate programmable.
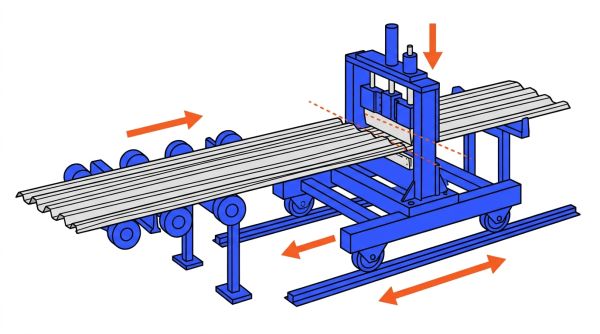
Profileuses mécaniques et hydrauliques avec coupe fixe ou volante
Les transmissions mécaniques utilisent des chaînes ou des engrenages pour entraîner les galets. La coupe hydraulique peut être fixe ou volante. La coupe fixe arrête la ligne pendant la découpe, ce qui convient aux cadences modérées. La coupe volante suit la bande en mouvement, évitant les arrêts et améliorant la précision à grande vitesse. Elle équipe les lignes à forte cadence et les matériaux minces comme l'aluminium.
Profileuses à commande numérique et pilotage par automate
Le pilotage par automate programmable et écran tactile apporte une grande répétabilité. L'opérateur programme la longueur, la quantité et la vitesse. La mesure de longueur par servomoteur garantit une précision de coupe de plus ou moins 1 à 2 mm. Les recettes mémorisées permettent de rappeler instantanément les réglages d'un profil. Les fonctions d'automatisation incluent :
- Mémorisation des recettes de production pour chaque profil.
- Réglage automatique de la largeur de bande.
- Mesure de longueur par servomoteur pour une coupe précise.
- Coupe automatisée sans intervention manuelle.
- Diagnostic à distance et supervision de la production.
Profileuses à changement rapide et réglage automatique de largeur
Les systèmes à cassettes interchangeables et les réglages motorisés réduisent les temps de changement de 12 à 25 minutes. Ils s'adressent aux ateliers qui alternent souvent les profils ou les largeurs. Le changement d'outillage devient rapide, sans démontage complexe. Cette solution améliore la flexibilité sans multiplier les machines. Elle convient aux productions multi-références et aux séries courtes.
Comment choisir le bon type de profileuse pour son activité ?
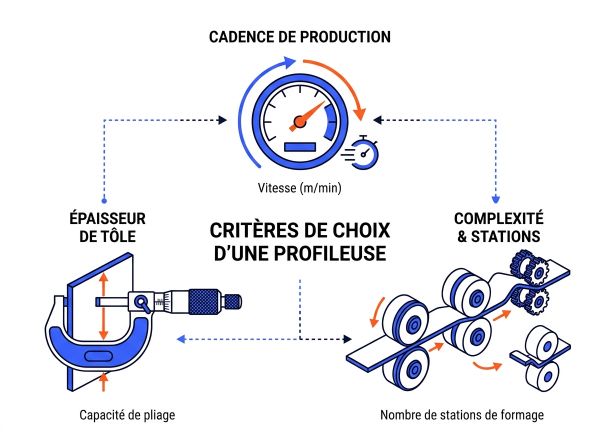
Le choix d'une profileuse dépend de critères techniques et économiques concrets : profil à produire, matériau, épaisseur, cadence, mobilité, budget et maintenance. Le tableau ci-dessous croise ces critères avec les questions à se poser pour orienter la décision.
| Critère de choix | Questions à se poser | Incidence sur le type de machine |
|---|---|---|
| Profil à produire | Quel profilé faut-il fabriquer : bac acier, bardage, plancher collaborant, gouttière, profilé C ? | Détermine le nombre de stations et le jeu de galets |
| Matériau et épaisseur | Quelle plage d'épaisseur de tôle est nécessaire ? | Machine légère pour 0,25 à 1,25 mm, structurelle pour jusqu'à 3 mm |
| Cadence et volume | Quel volume de production par an est attendu ? | Machine simple couche pour un profil, double couche pour deux profils |
| Mobilité | La production a-t-elle lieu en atelier ou sur chantier ? | Machine fixe triphasée ou machine de chantier monophasée |
| Budget | Quel est le budget d'investissement disponible ? | Fourchette de 35 000 à 85 000 euros pour toiture/bardage |
| Maintenance et SAV | Quel est l'accès aux pièces de rechange et au support technique ? | Privilégier un fournisseur avec réseau de service local |
Profil, matériau et épaisseur de tôle à produire
Le premier critère est le profilé à réaliser. Chaque machine de profilage est conçue pour une géométrie précise, avec un nombre de galets adapté. Le matériau influence le choix des galets et du système de coupe : acier galvanisé, prélaqué, aluminium, zinc ou cuivre. L'épaisseur admissible se situe entre 0,25 et 1,25 mm pour la couverture légère et jusqu'à 3 mm ou plus pour le profilage structurel. Les points à vérifier sont :
- Le type de profil : nervuré, ondulé, trapézoïdal, joint debout, structurel.
- Le matériau : acier, aluminium, zinc, cuivre, inox.
- La plage d'épaisseur de tôle acceptée par la machine.
- La largeur de bande maximale admissible.
- La qualité de surface et la préservation du revêtement.
Cadence, stations de formage et vitesse de production
Le nombre de stations de formage détermine la progressivité du pliage et la qualité du profilé. Une machine trop courte génère des contraintes internes et des défauts. Une machine plus longue réduit les tensions et améliore la planéité. Les profils simples exigent 9 à 25 stations selon leur complexité. La vitesse de production varie de 8 à 30 m/min en moyenne. Elle dépend de l'épaisseur, du matériau et du niveau d'automatisation.
Mobilité, encombrement au sol et implantation de la machine
La mobilité distingue une machine de chantier légère, une machine d'atelier et une ligne complète. Une machine de chantier pèse souvent moins de 150 kg et s'alimente en 220 V monophasé. Une ligne industrielle de toiture/bardage peut mesurer 10 m de long et peser 9,5 t, nécessitant une alimentation 380-400 V triphasé. L'espace d'implantation doit tenir compte de l'encombrement, du dérouleur et de la table de sortie.
Budget, maintenance et service après-vente de la profileuse
L'investissement dans une profileuse de toiture ou de bardage se situe généralement entre 35 000 et 85 000 euros pour une configuration standard. Ce montant varie selon l'automatisation, le nombre de stations et le type de profil. Les coûts d'exploitation comprennent l'énergie, la maintenance préventive et le remplacement des galets. Un service après-vente réactif et un stock de pièces de rechange local limitent les arrêts de production. Les coûts à anticiper sont :
- Investissement initial dans la machine et ses outillages.
- Consommation électrique, souvent entre 7,5 et 25 kW selon la ligne.
- Maintenance préventive annuelle, estimée entre 1,5 et 4 % de l'investissement.
- Remise à neuf des galets après 400 000 à 700 000 mètres de profilé.
- Formation des opérateurs et mise en service initiale.