Sommaire
- Pourquoi utiliser un groupe d'eau glacée en plasturgie ?
- Quels équipements de plasturgie doivent être refroidis ?
- Quelle puissance frigorifique choisir pour une installation de plasturgie ?
- Quelle température d'eau faut-il prévoir ?
- Faut-il choisir un groupe à condensation par air ou par eau ?
- Comment dimensionner le groupe selon le nombre de machines ?
- Quels critères vérifier avant de demander une offre ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Pourquoi utiliser un groupe d'eau glacée en plasturgie ?
- Quels équipements de plasturgie doivent être refroidis ?
- Quelle puissance frigorifique choisir pour une installation de plasturgie ?
- Quelle température d'eau faut-il prévoir ?
- Faut-il choisir un groupe à condensation par air ou par eau ?
- Comment dimensionner le groupe selon le nombre de machines ?
- Quels critères vérifier avant de demander une offre ?
Temps de lecture estimé : 10min
💡 Ce qu'il faut retenir :
- Le choix d'un groupe d'eau glacée en plasturgie repose sur trois paramètres clés à définir avant tout : la puissance frigorifique totale à dissiper, le régime de température process et le type de condensation adapté au site.
- La puissance frigorifique se calcule à partir du bilan des charges thermiques simultanées de toutes les machines actives, avec une marge raisonnable de 15 à 25 % pour absorber les pics de charge sans surdimensionner.
- Les régimes d'eau glacée les plus courants en plasturgie sont 6/11 °C ou 7/12 °C ; un régime 12/17 °C est envisageable si le process le tolère, car il améliore l'efficacité du groupe froid.
- Descendre trop bas en température d'eau expose au risque de condensation sur les moules dès que la température de surface passe sous le point de rosée de l'air ambiant, généralement autour de 12 °C à 60 % d'humidité relative.
- La condensation par air reste la solution la plus répandue en plasturgie ; la condensation par eau convient davantage quand une tour de refroidissement ou un réseau d'eau est déjà disponible sur site.
- Une architecture centralisée convient aux ateliers de plus de cinq à six machines en fonctionnement simultané ; un refroidissement par machine reste pertinent pour des lignes isolées ou en production discontinue.
En plasturgie, le refroidissement du process joue un rôle direct sur la stabilité des pièces, la répétabilité des cycles et la cadence de production. Un groupe d'eau glacée mal dimensionné peut entraîner des dérives thermiques, des retassures et un allongement des temps de cycle. Le choix du chiller doit donc tenir compte des besoins des équipements comme les presses à injection, les extrudeuses, les moules ou les thermoformeuses, ainsi que de plusieurs paramètres clés : puissance frigorifique, température de consigne, architecture du réseau hydraulique et type de condensation.
Obtenez un devis pour un groupe d'eau glacée
Pourquoi utiliser un groupe d'eau glacée en plasturgie ?
Un groupe d'eau glacée est un système à détente indirecte : le fluide frigorigène ne circule jamais jusqu'aux machines. Il reste dans le circuit interne du chiller, composé de quatre organes essentiels. Le compresseur comprime le frigorigène et élève sa pression. Le condenseur rejette la chaleur vers l'air ou l'eau. Le détendeur abaisse la pression et la température du frigorigène. L'évaporateur absorbe la chaleur de l'eau process, ce qui refroidit le circuit de distribution.
L'eau refroidie produite à l'évaporateur est ensuite pompée vers les équipements de production en boucle fermée. Elle prélève la chaleur dégagée par les machines, revient au chiller avec une température plus élevée, puis est refroidie à nouveau. En plasturgie, cette approche présente un avantage décisif : elle maintient une température stable et contrôlée sur les moules, les échangeurs d'huile et les fourreaux, indépendamment des variations de charge ou des conditions climatiques extérieures. C'est précisément cette capacité à descendre en dessous de la température ambiante qui distingue le groupe froid industriel d'une simple tour de refroidissement.

Vous êtes fournisseur de groupe d'eau glacée industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels équipements de plasturgie doivent être refroidis ?
Les besoins thermiques varient selon les procédés. Il faut identifier les sources de chaleur machine par machine pour établir un bilan fiable. Les données se trouvent sur les plaques signalétiques, dans les documentations constructeur ou par mesure directe sur site.
Presses à injection
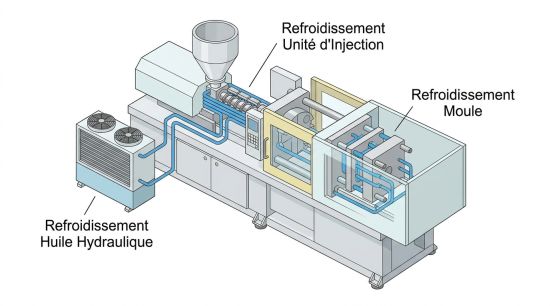
Une presse à injection génère de la chaleur sur plusieurs circuits distincts. Les échangeurs d'huile hydraulique représentent souvent la charge la plus stable et la plus continue, en particulier sur les presses à vis. Les circuits d'eau des unités d'injection (refroidissement du vérin, de la trémie) et les échangeurs de la centrale hydraulique s'ajoutent à la charge totale. Le refroidissement du moule lui-même constitue un circuit distinct, généralement raccordé à un thermorégulateur interposé entre le groupe froid et l'outillage. En injection, le refroidissement représente environ 60 à 70 % du temps de cycle : chaque degré de dérive en consigne allonge directement le cycle et dégrade la répétabilité dimensionnelle.
Extrudeuses
Sur une extrudeuse, les fourreaux absorbent une partie de la chaleur générée par le cisaillement mécanique de la matière. Les têtes d'extrusion et les outils de calibration exigent un refroidissement précis pour contrôler les dimensions du profilé ou du tube en sortie. La charge thermique d'une extrudeuse varie selon le débit matière et la nature du polymère traité. Elle peut fluctuer rapidement lors des changements de cadence ou de matière. Sur les lignes continues, toute coupure du refroidissement entraîne un arrêt de production immédiat.
Moules
Le refroidissement des moules est le point le plus sensible du process plasturgie. Un écart de ±0,5 °C sur la température de régulation peut suffire à générer des défauts de surface ou un gauchissement sur certaines géométries. Le circuit de refroidissement du moule intègre des canaux usinés dont la géométrie, le débit et la température de l'eau déterminent la vitesse et l'uniformité de solidification. Des thermorégulateurs servent souvent d'interface entre le réseau d'eau glacée et le moule pour réguler finement la consigne. Il faut veiller à ce que la température de l'eau envoyée vers les moules reste toujours au-dessus du point de rosée de l'air ambiant pour éviter la condensation sur l'outillage.
Thermoformeuses
Une thermoformeuse refroidit simultanément plusieurs zones : le moule de formage pour solidifier la pièce après déformation, les cylindres de transport de la feuille et parfois les zones de découpe. Sur les lignes à fine épaisseur en grande cadence, le refroidissement insuffisant du moule est la première cause de limitation de productivité. Les besoins y sont en général moins intenses qu'en injection, mais la régulation doit rester stable pour garantir la répétabilité de la géométrie.
Quelle puissance frigorifique choisir pour une installation de plasturgie ?
Le dimensionnement en puissance frigorifique d'un groupe d'eau glacée repose sur un bilan des charges thermiques complet. Il additionne toutes les sources de chaleur à extraire, pondérées par leur fonctionnement simultané réel. La méthode se déroule en trois étapes :
- Première étape : recenser les charges thermiques de chaque équipement. Pour chaque machine, noter la puissance à dissiper indiquée par le constructeur, souvent exprimée en kW sur la documentation technique ou la plaque signalétique. Les sources incluent : huile hydraulique, échangeurs machine, circuits de refroidissement des moules ou des outillages.
- Deuxième étape : appliquer un taux de simultanéité. Toutes les machines ne fonctionnent jamais à pleine charge en même temps. Un atelier de dix presses de 15 kW unitaires à dissiper ne nécessite pas 150 kW si seulement sept tournent simultanément et rarement à pleine charge. En pratique, un taux de simultanéité de 70 à 85 % reflète les conditions réelles de la plupart des ateliers plasturgie.
- Troisième étape : appliquer une marge raisonnée. Une réserve de 15 à 25 % couvre les extensions futures, les pics de charge ponctuels et les conditions ambiantes défavorables en été. Au-delà de 25 % de marge, le surdimensionnement nuit à l'efficacité : le compresseur fonctionne en court-cycle, s'use prématurément et consomme davantage.

Quelle température d'eau faut-il prévoir ?
Les régimes d'eau glacée les plus courants en plasturgie sont 6/11 °C ou 7/12 °C : la première valeur désigne la température de départ du chiller, la seconde la température de retour après passage dans les équipements. Ces régimes conviennent aux circuits de refroidissement des moules via thermorégulateur et aux échangeurs d'huile des presses. Un régime plus élevé, comme 12/17 °C, peut être retenu lorsque le process accepte des températures moins basses. C’est notamment le cas pour certains équipements dont les besoins de refroidissement sont moins exigeants. Cette configuration améliore le coefficient de performance du groupe froid, puisque l’évaporateur fonctionne à une température plus favorable.
La limite basse est conditionnée par le point de rosée de l'air ambiant. Dans un atelier à 20 °C et 60 % d'humidité relative, le point de rosée avoisine 12 °C. Si la température de surface d'un moule ou d'une tuyauterie non isolée descend en dessous de ce seuil, de la condensation apparaît. Les gouttes d'eau sur un moule provoquent des défauts de surface sur les pièces, accélèrent la corrosion de l'outillage et créent des risques au sol. Descendre à 6 °C en départ nécessite donc d'isoler soigneusement toutes les canalisations et de vérifier les conditions hygrométriques de l'atelier avant toute décision. La température de consigne doit donc résulter d'un arbitrage entre les besoins thermiques des équipements, l'efficacité du groupe froid et les risques de condensation liés à l'environnement.
La limite basse est conditionnée par le point de rosée de l'air ambiant. Dans un atelier à 20 °C et 60 % d'humidité relative, le point de rosée avoisine 12 °C. Si la température de surface d'un moule ou d'une tuyauterie non isolée descend en dessous de ce seuil, de la condensation apparaît. Les gouttes d'eau sur un moule provoquent des défauts de surface sur les pièces, accélèrent la corrosion de l'outillage et créent des risques au sol. Descendre à 6 °C en départ nécessite donc d'isoler soigneusement toutes les canalisations et de vérifier les conditions hygrométriques de l'atelier avant toute décision. La température de consigne doit donc résulter d'un arbitrage entre les besoins thermiques des équipements, l'efficacité du groupe froid et les risques de condensation liés à l'environnement.
Faut-il choisir un groupe à condensation par air ou par eau ?
Le choix entre condensation par air et condensation par eau dépend de l'infrastructure disponible sur site, des contraintes d'installation et des conditions ambiantes.
- La condensation par air est la solution la plus répandue en plasturgie. L'unité est autonome : elle n'a besoin que d'un raccordement électrique et hydraulique. Elle s'installe en extérieur ou en toiture, sans infrastructure complémentaire. La maintenance se résume à nettoyer régulièrement les condenseurs à ailettes. Ses limites : la performance chute par fortes chaleurs estivales, le bruit des ventilateurs peut contraindre l'implantation, et le poids de l'unité peut poser des problèmes si la toiture n'est pas adaptée.
- La condensation par eau s'appuie sur un circuit d'eau connecté à une tour de refroidissement ou à un réseau d'eau existant. Elle offre une efficacité plus stable tout au long de l'année, une plus grande compacité et un niveau sonore inférieur dans l'atelier. En contrepartie, cette configuration nécessite des équipements complémentaires, comme une tour de refroidissement, un réseau de tuyauterie et une pompe de condenseur. Elle demande également un suivi plus rigoureux de la qualité de l’eau et de la maintenance du circuit.

Comment dimensionner le groupe selon le nombre de machines ?
L'architecture du réseau de refroidissement conditionne autant les performances opérationnelles que la facilité de maintenance. Le ΔT aller/retour de 3 à 5 °C représente la référence la plus courante pour les circuits process plasturgie. Un ΔT réduit à 1 ou 2 °C est possible sur certains process exigeants, mais impose des débits élevés et des pompes surdimensionnées. La pression côté process se situe typiquement entre 0,1 et 0,2 MPa. Chaque évaporateur doit recevoir un débit minimum garanti pour ne pas déclencher de protections. Ce débit est fixé par le constructeur du groupe et ne doit jamais descendre en dessous, même lors des phases de faible charge. Des solutions de by-pass ou de découplage hydraulique permettent de séparer le circuit primaire du chiller du circuit secondaire process. Des vannes 2 voies sur chaque point de consommation régulent le débit distribué. Un ballon tampon de volume calculé pour offrir 5 à 10 minutes d'inertie thermique évite les courts-cycles du compresseur lors des brusques variations de charge.

Installation centralisée
Un groupe d'eau glacé centralisé mutualise la production de froid pour l'ensemble de l'atelier depuis un point unique. Cette architecture réduit le nombre d'équipements à entretenir, facilite la supervision et permet de gérer les pics de charge par modularité. Pour les ateliers de plus de cinq à six machines actives en simultané, la centralisation est généralement plus efficace énergétiquement. L'exemple d'un atelier de 18 presses à injection illustre concrètement l'approche : une charge simultanee évaluée à 180 kW, un régime eau 12/18 °C et un débit calculé d'environ 34 m³/h conduisent à sélectionner un groupe modulaire avec une réserve de 25 %. Des pompes à vitesse variable pilotées par un automate avec capteurs de débit et de température permettent d'adapter dynamiquement le débit distribué à la charge réelle. Un PLC supervise l'ensemble, génère des alarmes et enregistre les consommations pour le suivi de performance. La redondance se prévoit dès la conception : deux groupes en parallèle ou une architecture N+1 garantissent la continuité de production en cas de panne ou de maintenance préventive.
Refroidissement par machine
Un refroidisseur dédié par machine convient aux ateliers de faible densité, aux lignes de production très isolées ou aux productions à process très spécifiques nécessitant des régimes d'eau différents. L'avantage principal est la simplicité locale : chaque machine dispose de son propre circuit indépendant. Les limites sont réelles à grande échelle :
- La multiplication des groupes froids augmente proportionnellement les coûts de maintenance et de renouvellement des fluides frigorigènes.
- La supervision globale des consommations devient difficile sans système dédié.
- L'efficacité énergétique globale est généralement inférieure à celle d'une installation centralisée de même puissance totale.
Évolution du parc
Un atelier de plasturgie évolue : ajout de presses, changement de technologie, intégration de nouvelles lignes. Le dimensionnement initial doit anticiper ces évolutions pour éviter des travaux hydrauliques lourds ultérieurs. Quelques points à intégrer dès la conception :
- Prévoir une réserve hydraulique sur le réseau principal d'au moins 20 à 30 % du débit total initial pour permettre le raccordement de futures machines sans refaire la distribution.
- Choisir une architecture modulaire pour le groupe froid : ajouter un module ou un groupe en parallèle doit être possible sans arrêt prolongé de l'atelier.
- Dimensionner les collecteurs, les pompes et le ballon tampon en cohérence avec la puissance cible finale, pas seulement avec la puissance installée au démarrage.
- Réserver de la place physique autour des équipements pour le remplacement ou l'extension future.
Quels critères vérifier avant de demander une offre ?
Un dossier de demande d'offre structuré accélère la consultation et évite les écarts entre les propositions reçues. Les informations à rassembler avant de solliciter un fournisseur de chiller plasturgie couvrent les aspects thermiques, hydrauliques, environnementaux et contractuels.
- La puissance frigorifique totale à dissiper, calculée à partir du bilan des charges simultanées de toutes les machines concernées.
- La température de départ et de retour souhaitée, avec le régime cible clairement défini (par exemple 7/12 °C ou 12/17 °C).
- Le ΔT aller/retour et le débit correspondant, calculés à partir de la formule P = débit × 1,163 × ΔT.
- La pression de service côté process, généralement comprise entre 0,1 et 0,2 MPa pour les circuits plasturgie.
- Le nombre de circuits distincts à alimenter et leur consigne de température respective, notamment si des régimes différents coexistent sur le site.
- L'usage ou non de glycol dans le circuit process, avec la concentration souhaitée selon le risque de gel ou les exigences thermiques basses.
- Les conditions ambiantes du site : température extérieure maximale en été, présence de poussières, environnement corrosif ou salin.
- L'implantation envisagée du groupe : toiture, extérieur au sol, salle machine intérieure, avec les contraintes de poids et d'encombrement associées.
- Les contraintes acoustiques : niveau sonore maximal admissible en limite de propriété ou en intérieur d'atelier.
- La qualité de l'eau disponible sur site, avec les données de dureté, de pH et la présence éventuelle de tartre ou de corrosion sur les réseaux existants. Un traitement par adoucissement, filtration et contrôle du pH est souvent nécessaire pour préserver les échangeurs.
- Les exigences de régulation et de supervision : intégration à un automate existant, protocoles de communication (Modbus, BACnet), alarmes distantes, enregistrement des données.
- Les contraintes de maintenance et de SAV : délai d'intervention maximal acceptable, disponibilité des pièces de rechange, contrat de maintenance préventive.
- Le fluide frigorigène souhaité ou accepté, en tenant compte de la réglementation F-Gas : les frigorigènes de classe A1 n'imposent pas de contraintes d'installation particulières, tandis que les A2L nécessitent des précautions de ventilation spécifiques.
- Les exigences électriques : tension, nombre de phases, puissance disponible au tableau, contraintes d'alimentation de secours éventuelle.


