Sommaire
- Quels équipements pour fabriquer des granulés de bois ?
- Que comprend une presse à granulés seule ?
- Quels équipements autour d’une presse à granulés ?
- Que contient une ligne complète de granulés de bois ?
- Quels critères pour choisir entre presse et ligne complète ?
- Quelle solution selon la matière première utilisée ?
- FAQ : fabrication de granulés de bois et dimensionnement
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels équipements pour fabriquer des granulés de bois ?
- Que comprend une presse à granulés seule ?
- Quels équipements autour d’une presse à granulés ?
- Que contient une ligne complète de granulés de bois ?
- Quels critères pour choisir entre presse et ligne complète ?
- Quelle solution selon la matière première utilisée ?
- FAQ : fabrication de granulés de bois et dimensionnement
Temps de lecture estimé : 8min
💡 Ce qu'il faut retenir :
- La fabrication de granulés de bois exige que la matière atteigne une humidité de 10 à 15 % avant d'entrer dans la presse ; au-delà, les pellets se délitent et la filière se bouche.
- Une presse à granulés seule convient uniquement si la sciure ou les copeaux sont déjà secs, propres et calibrés à 3 à 5 mm : sans cette préparation amont, la production est instable.
- Une ligne de production pellets complète intègre broyage, séchage, pressage, refroidissement, tamisage et conditionnement ; elle s'impose dès que la matière arrive humide, hétérogène ou chargée d'impuretés.
- Le séchage est le poste le plus énergivore de la chaîne : un séchoir rotatif traitant une matière à 40–50 % d'humidité peut multiplier par deux à trois les coûts du projet.
- Pour viser une certification ENplus A1 ou DINplus, la ligne doit garantir une durabilité mécanique ≥ 97,5 %, un taux de fines ≤ 1 % et une humidité du pellet ≤ 10 % en sortie de refroidisseur.
- La sécurité poussières et les exigences ATEX s'appliquent à l'ensemble de la ligne dès lors que du bois broyé est manipulé en flux continu ; ce point conditionne le choix des équipements et la conception du site.
Choisir entre une presse à granulés isolée et une ligne de production pellets complète est avant tout une décision technique, dictée par la matière première, le débit visé et les exigences de qualité. Acheter une machine à granulés de bois sans anticiper les modules périphériques conduit à des arrêts répétés, une qualité insuffisante et, dans certains cas, à un investissement à recommencer. La décision se structure autour de quatre variables : humidité de la matière, débit cible en t/h, standard qualité attendu et niveau d'automatisation souhaité.
Devis pour machine à granulés de bois
Quels équipements pour fabriquer des granulés de bois ?
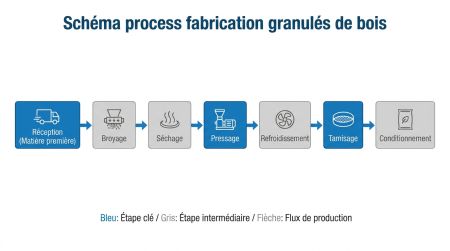
Avant de choisir une machine pour fabriquer des pellets, il faut comprendre la chaîne process dans son ensemble. Chaque étape conditionne celle qui suit.
Les cinq points critiques à retenir :
- L'humidité sciure doit être comprise entre 10 et 15 % avant d'entrer dans la presse : en dessous, la lignine ne se ramollit pas suffisamment ; au-dessus, les pellets manquent de cohésion.
- La granulométrie après broyage fin doit rester entre 3 et 5 mm pour un pellet de 6 à 8 mm de diamètre.
- Les pellets sortent à 70–90 °C de la filière : le refroidissement est obligatoire pour stabiliser la structure et abaisser l'humidité résiduelle.
- Le tamisage élimine les fines (cible ≤ 1 %) et recircule les résidus dans le process.
- Le dépoussiérage protège les opérateurs, réduit le risque d'explosion et préserve la qualité du produit fini.
Vous êtes fournisseur de machine à granulés de bois ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Que comprend une presse à granulés seule ?
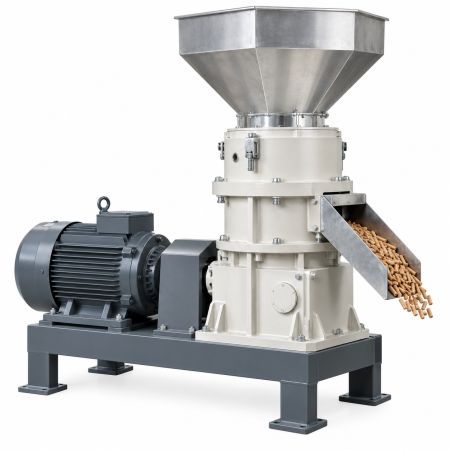
Une presse à granulés couvre strictement l'opération de compression : la matière broyée et séchée est poussée par des rouleaux à travers une filière (matrice) perforée de 6 à 8 mm, la lignine fond sous l'effet de la friction et le pellet est coupé à la longueur souhaitée. La presse n'intègre ni broyage, ni séchage, ni refroidissement, ni tamisage.
Prérequis matière pour une presse seule
Pour qu'une presse à granulés fonctionne de façon stable sans modules complémentaires, la matière doit remplir trois conditions simultanées :
- Humidité entre 10 et 15 % à l'entrée de la presse, mesurée en continu.
- Granulométrie homogène, comprise entre 3 et 5 mm, sans éléments grossiers ni fibres longues.
- Absence de corps étrangers métalliques ou minéraux susceptibles d'endommager la filière.
Risques si les prérequis ne sont pas tenus
Dès que l'une de ces conditions n'est pas respectée, les conséquences sont directes : bouchage de la filière, pellets cassants ou friables, taux de fines supérieur à 1 %, débit inférieur aux attentes et usure prématurée de la matrice. Une presse achetée seule pour une matière non préparée génère systématiquement des arrêts de production et des coûts de maintenance élevés.
Quels équipements autour d’une presse à granulés ?
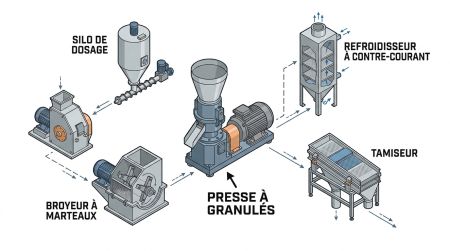
Même avec une sciure de scierie déjà sèche, plusieurs équipements restent nécessaires pour tenir la qualité et éviter les arrêts.
- Alimentation et dosage : régularité du flux en entrée de presse, déterminante pour la stabilité du débit et la qualité du pellet.
- Broyeur à marteaux : même sur sciure propre, un affinage garantit une granulométrie homogène à 3–5 mm et réduit les hétérogénéités.
- Refroidisseur contre-courant : abaisse la température de 70–90 °C à moins de 40 °C, durcit le pellet et fixe son humidité finale sous les 10 %.
- Tamiseur : élimine les fines et les pellets non conformes ; les résidus sont recirculés dans la presse, sans perte matière.
- Dépoussiérage : captation des fines en suspension, obligatoire sur les points de transfert (chargement, convoyage, ensachage).
- Convoyage : élévateurs à godets ou vis sans fin pour relier chaque module sans manutention manuelle.
- Ensacheuse ou expédition vrac : conditionnement en sacs de 15 kg, big bags d'une tonne ou chargement en vrac selon le canal de distribution.
Que contient une ligne complète de granulés de bois ?
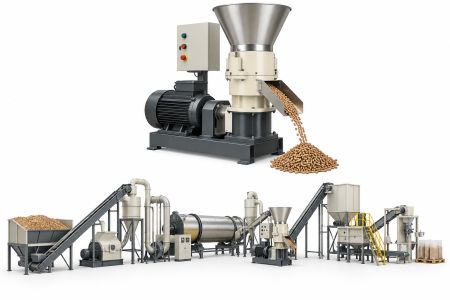
Une ligne de production pellets complète couvre l'ensemble du process, de la réception de la matière brute à l'expédition. Son architecture varie selon l'humidité et la forme de la matière entrante.
Architecture type d'une ligne complète
- Préparation et tri : déferrisation par aimant permanent, criblage des corps étrangers, écorceuse si bois rond.
- Pré-broyage : déchiqueteuse ou broyeur grossier pour ramener le bois brut à une granulométrie de 30–60 mm.
- Broyage fin : broyeur à marteaux pour atteindre 3–5 mm.
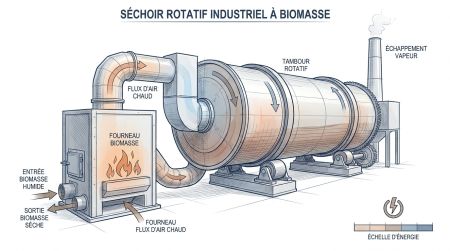
- Séchage : séchoir rotatif (tambour) ou séchoir à bande alimenté par un foyer biomasse, pour descendre l'humidité à 10–15 %.
- Presse à granulés : filière annulaire, puissance de 90 à 250 kW selon le débit visé.
- Refroidisseur contre-courant et tamiseur.
- Ensachage et/ou expédition vrac avec système de pesage et palettisation.
- Automatisation : supervision PLC/SCADA pour piloter les débits, mesures d'humidité en ligne et alarmes.
Le séchage, poste énergivore à anticiper
Le séchoir rotatif est le module le plus consommateur en énergie. Ramener une matière à 40–50 % d'humidité jusqu'à 12–15 % représente une dépense thermique et électrique significative. Ce poste peut réduire de 20 à 30 % la marge brute de production si la source de chaleur n'est pas optimisée. Certains industriels valorisent les connexes bois (écorces, fines) comme combustible du foyer de séchage, réduisant ainsi la dépendance aux énergies fossiles. Ce dimensionnement doit être intégré dès la phase projet.
Quels critères pour choisir entre presse et ligne complète ?
Humidité et forme de la matière
C'est le premier critère discriminant. Une sciure ou des copeaux inférieurs à 15 % d'humidité à l'arrivée permettent d'envisager une presse avec périphériques légers. Au-delà, le séchoir rotatif devient obligatoire et transforme le projet en ligne complète.
Débit cible et disponibilité annuelle
Le débit s'exprime en t/h et se ramène à une production annuelle : t/an = t/h × heures/an. Une ligne fonctionnant à 1 t/h sur 4 000 h/an produit 4 000 t/an. Ce calcul oriente le dimensionnement de chaque module et justifie ou non le niveau d'automatisation.
Standard qualité et certification
Viser ENplus A1 ou DINplus impose des contraintes sur l'ensemble de la chaîne : humidité pellet ≤ 10 %, cendres ≤ 0,7 %, taux de fines ≤ 1 %, durabilité mécanique ≥ 97,5 %, PCI ≥ 4,6 kWh/kg. Ces seuils ne s'atteignent pas sans refroidisseur, tamiseur et contrôle de l'humidité en ligne.
Automatisation et main-d'œuvre
Une presse avec périphériques manuels mobilise deux à trois opérateurs par poste. Une ligne automatisée avec supervision PLC réduit ce besoin à un opérateur de surveillance, mais augmente le coût initial et la complexité de maintenance.
Énergie disponible sur le site
Le séchage mobilise à la fois de l'électricité et de la chaleur. Un site sans ressource thermique disponible (vapeur, eau chaude, foyer biomasse) verra son coût d'exploitation augmenter significativement. Ce point est généralement sous-estimé lors des premières estimations des projets de machine de fabrication de granulés de bois.
Sécurité poussières et ATEX
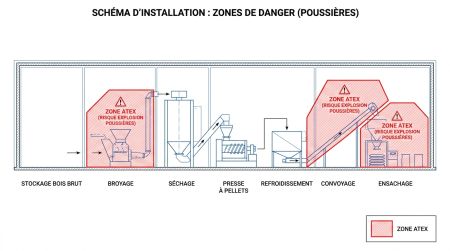
La manipulation de bois broyé génère des poussières combustibles. Dès qu'une ligne traite du bois en flux continu, les zones de broyage, convoyage et ensachage relèvent des zones ATEX. Les équipements doivent être conformes à la directive 2014/34/UE, et les systèmes de captation, filtration et détection incendie doivent être dimensionnés en conséquence. Ce point conditionne le choix des équipements et la conception architecturale du bâtiment.
Quelle solution selon la matière première utilisée ?
Sciure et copeaux secs et propres
Profil : sciure de scierie ou de raboterie, humidité < 15 %, sans métal ni pierre.
Option recommandée : presse à granulés avec broyeur à marteaux, refroidisseur contre-courant, tamiseur, dépoussiérage et ensacheuse.
Risques : variation saisonnière de l'humidité sciure à surveiller ; un suivi continu de l'humidité à l'entrée de la presse reste nécessaire.
Option recommandée : presse à granulés avec broyeur à marteaux, refroidisseur contre-courant, tamiseur, dépoussiérage et ensacheuse.
Risques : variation saisonnière de l'humidité sciure à surveiller ; un suivi continu de l'humidité à l'entrée de la presse reste nécessaire.
Matière humide (> 15 %) ou hétérogène
Profil : plaquettes forestières, connexes de première transformation, matières à 30–50 % d'humidité.
Option recommandée : ligne complète avec séchoir rotatif, broyeur à marteaux, presse, refroidisseur, tamiseur.
Risques : le séchage est le poste critique ; une panne du foyer ou une variation forte d'humidité entrante déstabilise toute la production aval.
Option recommandée : ligne complète avec séchoir rotatif, broyeur à marteaux, presse, refroidisseur, tamiseur.
Risques : le séchage est le poste critique ; une panne du foyer ou une variation forte d'humidité entrante déstabilise toute la production aval.
Bois rond, palettes et déchets bois avec impuretés
Profil : bois d'emballage, palettes usagées, bois de chantier, éventuellement avec métaux, agrafes, peintures.
Option recommandée : ligne complète avec déferrisation renforcée, double broyage (grossier puis broyeur à marteaux), séchage si nécessaire, presse, refroidissement, tamisage.
Risques : la présence de bois traité chimiquement exclut la production de pellets certifiés ENplus/DINplus ; une analyse matière est obligatoire avant tout investissement.
Option recommandée : ligne complète avec déferrisation renforcée, double broyage (grossier puis broyeur à marteaux), séchage si nécessaire, presse, refroidissement, tamisage.
Risques : la présence de bois traité chimiquement exclut la production de pellets certifiés ENplus/DINplus ; une analyse matière est obligatoire avant tout investissement.
| Critère | Presse seule + périphériques | Ligne de production complète |
|---|---|---|
| Investissement | Plus faible, modules ajoutés progressivement | Plus élevé, dimensionné d'entrée selon débit cible |
| Complexité | Modérée si matière déjà préparée | Élevée, implique gestion du séchage et automatisation |
| Risques qualité | Élevés si l'humidité ou la granulométrie varient | Réduits grâce aux contrôles intégrés sur l'ensemble de la chaîne |
| Flexibilité matière | Faible, matière sèche et calibrée requise | Élevée, accepte des matières humides ou hétérogènes |
| Délais de mise en route | 2 à 4 mois selon configuration | 6 à 18 mois selon génie civil et automatisation |
| Main-d'œuvre | 2 à 3 opérateurs par poste | 1 à 2 opérateurs avec supervision PLC |
| Besoins énergie | Électricité uniquement | Électricité + chaleur pour séchage |
| Maintenance | Centrée sur la filière et le broyeur | Distribuée sur l'ensemble des modules, plan structuré requis |
Une presse avec périphériques adaptés reste pertinente pour un site disposant d'une sciure déjà sèche et régulière. Dès que la matière impose un séchage ou un tri en amont, la ligne complète devient la seule option viable pour tenir un débit et une qualité stables.
FAQ : fabrication de granulés de bois et dimensionnement
Quelle humidité viser avant d'introduire la matière dans la presse ?
La plage opérationnelle cible est de 10 à 15 % d'humidité. En dessous de 10 %, la lignine ne fond pas suffisamment et les pellets manquent de cohésion. Au-dessus de 15 %, la matière colle dans la filière, génère des bouchages et produit des pellets fragiles qui se délitent au transport. Un suivi en ligne de l'humidité sciure en amont de la presse est fortement recommandé pour les productions continues.
À quoi sert le refroidisseur contre-courant et peut-on s'en passer ?
Le refroidisseur contre-courant abaisse la température des pellets de 70–90 °C à moins de 40 °C en faisant circuler de l'air à contre-courant du flux de produit. Cette étape durcit la structure du pellet, fixe l'humidité finale en dessous de 10 % et réduit le taux de fines. S'en passer expose à des pellets mous qui s'écrasent à la manutention, à de la condensation en silo et à un taux de fines supérieur à la limite de certification.
Quand l'ajout d'un séchoir rotatif devient-il nécessaire ?
Un séchoir rotatif s'impose dès que la matière première arrive avec une humidité supérieure à 15 %. Pour des plaquettes forestières à 40–50 % ou des connexes humides, le séchage est incontournable. C'est aussi le cas lorsque la matière est hétérogène en humidité selon les saisons ou les fournisseurs. Le séchoir rotatif est le module le plus énergivore de la ligne ; son dimensionnement doit être couplé dès le départ à une source de chaleur locale (foyer biomasse, vapeur, eau chaude à au moins 65 °C).
Comment produire des pellets certifiés ENplus A1 ou DINplus ?
La certification ENplus A1 impose notamment : humidité pellet ≤ 10 %, cendres ≤ 0,7 %, durabilité mécanique ≥ 97,5 %, taux de fines ≤ 1 % et PCI ≥ 4,6 kWh/kg. Ces seuils nécessitent une matière propre, sans écorce excessive ni bois traité, un refroidisseur et un tamiseur correctement dimensionnés, et un contrôle qualité à chaque poste de la ligne. L'audit de certification porte sur l'ensemble du process, pas uniquement sur le produit fini.
Quels sont les principaux points de vigilance ATEX sur une ligne pellets ?
Les zones à risque d'explosion par poussières de bois couvrent les points de broyage, de transfert par convoyeur, de chargement silo et d'ensachage. Les équipements installés dans ces zones doivent être conformes à la directive ATEX 2014/34/UE. Le dépoussiérage par cyclone ou filtre à manches doit être dimensionné sur chaque point d'émission. Un détecteur d'étincelles couplé à un système d'extinction automatique est recommandé en amont du silo de stockage des pellets. Le nettoyage régulier des surfaces horizontales (poutres, chemins de câbles) figure parmi les procédures obligatoires pour maintenir les concentrations de poussières sous les seuils critiques.
Nos machines à granulés de bois les plus populaires sur hellopro.fr
 Presse de production de granulés de bois - P700-LS 132 Kw
Prix sur demande
Envoyer un message
 Presse de production de granulés de bois P300-7 L 30 Kw
Prix sur demande
Envoyer un message

 Presse de production de granulés de bois - P300-L 9.2 Kw
Prix sur demande
Envoyer un message
 Presse de production de granulés de bois - P500-7 LS 55 Kw
Prix sur demande
Envoyer un message
 Presse de production de granulés de bois - P300-L 11 Kw
Prix sur demande
Envoyer un message