Temps de lecture estimé : 10min
💡
L'essentiel à retenir :- Le jonctionnement bandes transporteuses par vulcanisation à chaud impose un arrêt de 4 à 8 h et atteint une résistance de 85 à 90 % pour les bandes à câble acier.
- La jonction à froid exige un séchage de 12 à 24 h et convient aux bandes à tension modérée.
- Les agrafes mécaniques se posent en moins de 2 h mais durent seulement 3 à 18 mois en carrière.
- Une jonction souple à visser atteint une durée de vie de 2 à 5 ans.
- La préparation des extrémités conditionne la résistance : coupe en biais, dégommage, nettoyage et alignement précis.
- Un plan d'inspection quotidien, hebdomadaire, mensuel et trimestriel prolonge la durée de vie de la jonction.
La jonction d'une
bande transporteuse concentre la majorité des risques de rupture et d'usure prématurée. Une bande bien entretenue dure de 3 à 10 ans, mais une jonction mal réalisée peut casser en quelques semaines. Le choix de la méthode, la préparation des extrémités, le respect des paramètres de pose et le contrôle après jonction déterminent la fiabilité du convoyeur.
Un
jonctionnement bande transporteuse réussi réduit les arrêts de production et évite le remplacement complet de la bande. La suite de ce guide détaille les trois méthodes, les critères de choix et les étapes pour obtenir une jonction durable.
Obtenez un devis pour une bande transporteuse
Quelles méthodes de jonctionnement de bande transporteuse existe-t-il ?
Trois familles de jonction répondent aux besoins des convoyeurs industriels. La vulcanisation à chaud fusionne les extrémités sous pression et chaleur. La jonction à froid assemble les extrémités par collage bi-composant. Les agrafes mécaniques fixent les extrémités par des éléments métalliques. La jonction souple à visser combine la flexibilité du caoutchouc et la tenue mécanique des vis.
Vulcanisation à chaud : principe, avantages et cas d'usage
La
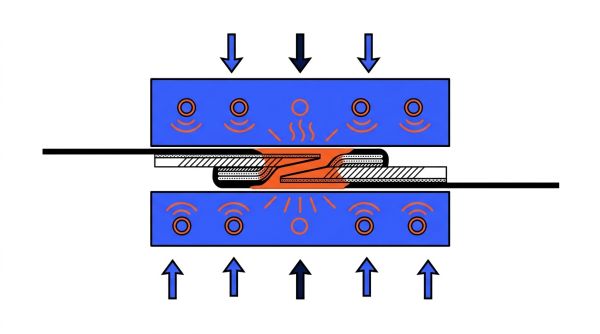
vulcanisation à chaud fusionne les extrémités de la bande à une température de 140 à 160 °C sous presse. Des couches de gomme brute et de renfort sont ajoutées entre les nappes. La jonction obtenue est monobloc, étanche et résistante aux chocs. Pour une bande textile à recouvrement, la résistance atteint jusqu'à 80 %. Pour une bande à câble acier, elle atteint 85 à 90 %.
- Résistance à la traction proche de la bande d'origine.
- Surface plane sans surépaisseur, compatible avec les racleurs.
- Durée de vie équivalente à celle de la bande.
- Bonne tenue à l'abrasion, à la chaleur et à l'humidité.
Contraintes de la vulcanisation à chaud :
- Temps d'arrêt de 4 à 8 h.
- Presse à vulcaniser, générateur et compresseur requis.
- Main-d'œuvre qualifiée obligatoire.
- Coût d'intervention élevé.
Jonction à froid : collage bi-composant et conditions de pose
La
jonction à froid assemble les extrémités par un adhésif bi-composant sans recourir à la chaleur ni à une presse. Le collage chimique polymérise pendant un séchage de 12 à 24 h selon la température ambiante. Cette méthode convient aux bandes à tension modérée, aux petites bandes non critiques et aux interventions sur site.
- Application de la colle et du durcisseur dosés à la balance de précision.
- Assemblage au rouleau ou à la presse légère.
- Séchage de 12 à 24 h avant remise en service.
- Sensibilité à l'humidité et à la température ambiante.
Agrafes mécaniques : pose, durabilité et jonctions souples à visser
Les
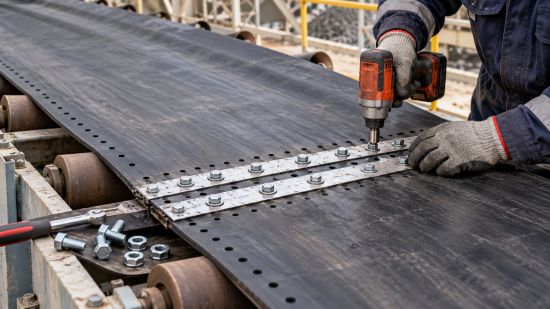
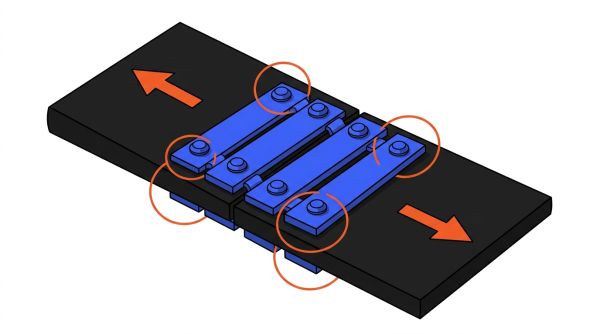
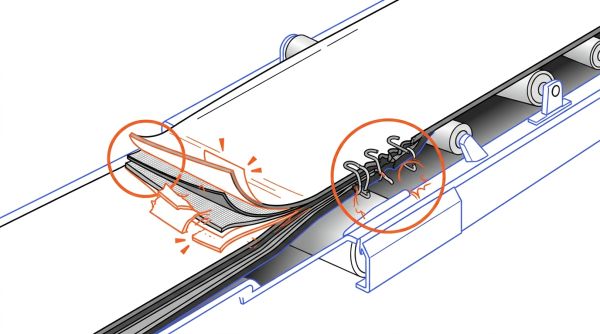
agrafes mécaniques fixent les extrémités par des éléments métalliques rivetés ou boulonnés. La pose prend moins de 2 h. En carrière, une agrafe classique dure de 3 à 18 mois selon le matériau transporté et le réglage des racleurs. La jonction souple à visser constitue une alternative hybride qui atteint 2 à 5 ans.
- Pose rapide sans outils lourds.
- Usure accélérée au passage des racleurs.
- Incompatible avec les détecteurs de métaux.
- Jonction souple à visser compatible avec les racleurs et les détecteurs de métaux.
Le comparatif suivant synthétise les performances et les coûts. La vulcanisation à chaud domine en durabilité, tandis que les agrafes privilégient la rapidité. La jonction à froid occupe une position intermédiaire.
| Méthode |
Résistance mécanique |
Temps d'arrêt |
Durée de vie |
Coût matériel |
Coût prestation |
| Vulcanisation à chaud |
85 à 90 % selon la carcasse |
4 à 8 h |
Plusieurs années |
80 à 200 € |
600 à 1 500 € |
| Jonction à froid |
Résistance modérée, dépend de la préparation |
12 à 24 h de séchage |
Quelques années |
50 à 150 € |
300 à 700 € |
| Agrafes mécaniques |
35 à 40 % de la bande |
Moins de 2 h |
3 à 18 mois en carrière |
15 à 250 € |
150 à 400 € |
| Jonction souple à visser |
60 à 80 % selon le montage |
Quelques heures |
2 à 5 ans |
150 à 300 € |
300 à 700 € |
|
Méthode : Vulcanisation à chaud |
| Résistance mécanique |
85 à 90 % selon la carcasse |
| Temps d'arrêt |
4 à 8 h |
| Durée de vie |
Plusieurs années |
| Coût matériel |
80 à 200 € |
| Coût prestation |
600 à 1 500 € |
|
Méthode : Jonction à froid |
| Résistance mécanique |
Résistance modérée, dépend de la préparation |
| Temps d'arrêt |
12 à 24 h de séchage |
| Durée de vie |
Quelques années |
| Coût matériel |
50 à 150 € |
| Coût prestation |
300 à 700 € |
|
Méthode : Agrafes mécaniques |
| Résistance mécanique |
35 à 40 % de la bande |
| Temps d'arrêt |
Moins de 2 h |
| Durée de vie |
3 à 18 mois en carrière |
| Coût matériel |
15 à 250 € |
| Coût prestation |
150 à 400 € |
|
Méthode : Jonction souple à visser |
| Résistance mécanique |
60 à 80 % selon le montage |
| Temps d'arrêt |
Quelques heures |
| Durée de vie |
2 à 5 ans |
| Coût matériel |
150 à 300 € |
| Coût prestation |
300 à 700 € |
Vous êtes fournisseur de bande transporteuse ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads
Comment choisir la méthode de jonction adaptée à son convoyeur ?
Aucune méthode ne convient à tous les convoyeurs. Le choix repose sur le type de bande, l'environnement, la tension, l'accessibilité, le temps d'arrêt acceptable et le budget.
Critères de choix liés au type de bande et à l'environnement
Le type de carcasse détermine la méthode adaptée. Une
bande transporteuse en caoutchouc à carcasse textile accepte la vulcanisation à chaud ou à froid. Une
bande transporteuse PVC ou PU se prête à la soudure à air chaud ou à la jonction digitale. Une bande à câble acier exige la vulcanisation à chaud.
- Bande textile caoutchouc : vulcanisation à chaud ou à froid.
- Bande PVC ou PU : soudure à air chaud ou jonction digitale.
- Bande à câble acier : vulcanisation à chaud obligatoire.
- Environnement abrasif ou humide : privilégier la vulcanisation ou la jonction vissée.
- Présence de produits chimiques : choisir une colle résistante aux hydrocarbures.
Critères de décision liés à l'exploitation et au budget
La
tension de bande, le diamètre des tambours et l'accessibilité d'une presse influencent le choix. Une presse à vulcaniser pèse plusieurs dizaines de kilogrammes et passe difficilement dans un espace confiné.
- Forte tension : vulcanisation à chaud recommandée.
- Tambours de petit diamètre : éviter les agrafes rigides.
- Presse inaccessible : choisir agrafes ou jonction vissée.
- Temps d'arrêt limité : agrafes mécaniques privilégiées.
- Budget initial réduit : jonction à froid ou agrafes.
- Coût total sur la durée : vulcanisation à chaud amortie par une durée de vie longue.
Comment préparer les extrémités de bande avant le jonctionnement ?
La préparation conditionne la résistance et l'alignement de la jonction. Elle comprend le traçage, la découpe, le dégommage, le nettoyage et l'encollage. Un défaut à cette étape provoque un décentrage permanent ou un décollement prématuré.
Traçage, découpe et mise à l'équerre des extrémités
La
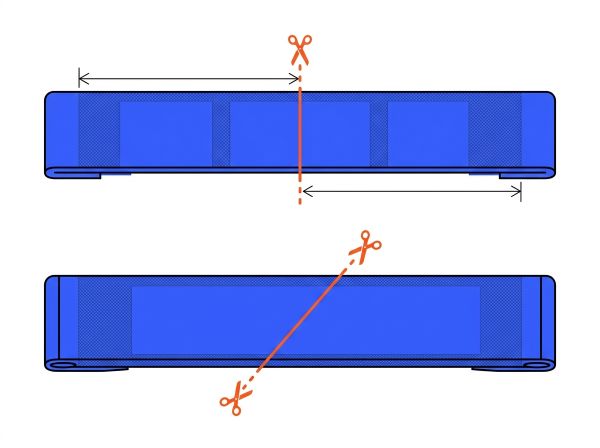
découpe dépend de la méthode retenue. Les agrafes exigent une coupe droite perpendiculaire à l'axe. La vulcanisation impose une coupe en biais ou un profil en dents de scie ou en escalier. La coupe en biais augmente la surface de contact et améliore la résistance mécanique.
- Coupe droite pour les agrafes mécaniques.
- Coupe en biais pour la vulcanisation à chaud.
- Profils en dents de scie ou en escalier pour les bandes multiplis.
- Un défaut d'équerre entraîne un décentrage et une usure rapide.
Dégommage, nettoyage et encollage des surfaces de jonction
Le
dégommage retire la couche supérieure du caoutchouc avec une ponceuse ou une décortiqueuse. Cette opération met à nu les nappes textiles ou métalliques sans entamer le pli suivant. Le nettoyage élimine poussières, huiles et graisses avec des solvants adaptés.
- Dégommage avec ponceuse ou décortiqueuse.
- Râpage et dépoussiérage après dégommage.
- Application d'une colle primaire puis d'une colle de liaison.
- Respect du dosage et du temps de gommage.
- La vulcanisation à froid exige un séchage de 12 à 24 h.
Quels paramètres garantir pour une vulcanisation à chaud durable ?
La réussite d'une vulcanisation à chaud repose sur trois paramètres chiffrés : la température, la pression et la durée. Le refroidissement contrôlé et le contrôle qualité complètent l'opération.
Température, pression et durée de cuisson à respecter
La presse chauffe les extrémités
entre 140 et 160 °C. La pression exercée atteint 10 bars ou plus. La durée de cuisson varie de 45 minutes à plusieurs heures selon l'épaisseur de la bande.
- Température : 140 à 160 °C.
- Pression : 10 bars ou plus.
- Durée : 45 minutes à plusieurs heures.
- Arrêt total : 4 à 8 h.
- Des traverses peuvent se courber sous forte pression.
Refroidissement contrôlé puis contrôle qualité de la jonction
Retirer la presse trop tôt fragilise la jonction. Le
refroidissement doit être contrôlé pour éviter les tensions internes. Une inspection visuelle vérifie l'alignement, la planéité et l'absence de bulles. Un test de tension valide la jonction avant la remise en service.
- Refroidissement contrôlé avant retrait de la presse.
- Inspection visuelle : alignement, planéité, absence de bulles.
- Test de tension avant remise en service.
- Mise en marche à vide puis en charge progressive.
Comment réussir une jonction à froid ou par agrafes ?
La jonction à froid et la pose d'agrafes demandent des gestes précis. Le dosage de la colle, le temps de séchage et l'incrustation des agrafes déterminent la tenue dans le temps.
Collage bi-composant : dosage, pose et temps de séchage
Le
dosage de la colle et du
durcisseur s'effectue à la balance de précision. L'assemblage se fait au rouleau ou à la presse légère. Le séchage dure de 12 à 24 h selon la température ambiante. La jonction à froid reste sensible à l'humidité.
- Dosage précis des deux composants.
- Assemblage au rouleau ou à la presse légère.
- Séchage de 12 à 24 h.
- Sensibilité à l'humidité et à la température.
Pose, réglage et incrustation des agrafes mécaniques durables
La
coupe droite précède la pose des agrafes. Un gabarit garantit le sertissage uniforme sur toute la largeur. L'incrustation des agrafes dans le caoutchouc protège la jonction du frottement des racleurs. Le choix du matériau d'agrafe anti-abrasion prolonge la durée de vie.
- Coupe droite et gabarit de pose.
- Sertissage uniforme sur toute la largeur.
- Incrustation des agrafes pour protéger des racleurs.
- Matériau d'agrafe anti-abrasion recommandé en carrière.
- Resserrage des boulons après les premières heures de service.
Quels facteurs déterminent la durabilité d'une jonction de bande ?
La durabilité d'une jonction dépend de la préparation, de la propreté, des conditions ambiantes, de la compétence des opérateurs, de l'alignement et de la tension. La protection contre les impacts complète ces facteurs.
Préparation des surfaces, propreté et compétence des opérateurs
Une surface mal dégraissée ou mal poncée provoque un décollement. La poussière, la graisse et l'humidité compromettent l'adhérence. La formation des opérateurs détermine le respect des procédures de pose.
- Préparation des surfaces soignée.
- Absence de poussière, graisse et humidité.
- Conditions ambiantes stables.
- Opérateurs formés et expérimentés.
Alignement, tension et protection de la jonction contre les impacts
Un alignement imprécis provoque un louvoiement de la bande. Une tension incorrecte fatigue la jonction. Les lits d'impact sous le point de chargement réduisent les chocs directs. Des racleurs non agressifs préservent la surface de la jonction.
- Alignement précis des deux extrémités.
- Tension correcte et symétrique.
- Lits d'impact sous le point de chargement.
- Racleurs non agressifs.
Quels défauts surveiller et comment les corriger efficacement ?
Les défauts de jonction se manifestent par un décollement, une fissuration, un arrachement des agrafes ou une déviation de bande. Le tableau suivant relie chaque défaut à ses causes et aux actions correctives.
Décollement, fissuration et arrachement des agrafes : causes et solutions
Le décollement résulte d'une préparation insuffisante, d'une colle périmée ou d'une tension excessive. La fissuration provient d'un défaut d'équerrage ou d'un environnement chimique incompatible. L'arrachement des agrafes survient avec des tambours trop petits ou des racleurs agressifs.
| Défaut |
Causes |
Solutions |
| Décollement ou ouverture de la jonction |
Préparation insuffisante, colle périmée, tension excessive |
Dégraisser, poncer, contrôler la colle, réajuster la tension |
| Arrachement des agrafes |
Tambours trop petits, racleurs agressifs, chocs au chargement |
Agrafes compatibles, racleurs souples, lits d'impact |
| Fissuration transversale |
Défaut d'équerrage, environnement chimique incompatible |
Tracer l'équerrage, choisir gommes et colles résistantes |
| Déviation de bande |
Jonction en banane, tension asymétrique |
Contrôler la rectitude, centrer rouleaux et tambours |
Déviation de bande et usure prématurée de la jonction
Une jonction réalisée en
banane entraîne un louvoiement permanent. La tension asymétrique amplifie le déport. Le centrage des rouleaux et des tambours corrige la déviation. Une usure prématurée signale souvent un diamètre de tambour inadapté ou des racleurs trop agressifs.
- Jonction en banane à corriger par contrôle de rectitude.
- Centrage minutieux des rouleaux et des tambours.
- Racleurs à lames souples ou à relevage.
- Diamètre de tambour adapté aux agrafes.
Quelles normes et consignes de sécurité respecter lors du jonctionnement ?
Le jonctionnement s'effectue dans un cadre normatif précis. Les normes EN ISO 284, EN ISO 340 et EN 12882 définissent les exigences de sécurité des bandes. La consignation LOTO protège les opérateurs pendant l'intervention.
Normes EN ISO 284, EN ISO 340 et EN 12882
La norme EN ISO 284 définit la conductivité électrique pour garantir le caractère antistatique. La norme EN ISO 340 spécifie les tests de résistance au feu. La norme EN 12882 régit les exigences de sécurité des bandes transporteuses à usage général ou en zones ATEX.
- EN ISO 284 : caractère antistatique de la bande.
- EN ISO 340 : résistance au feu et auto-extinction.
- EN 12882 : sécurité des bandes transporteuses.
- Directive Machines 2006/42/CE : sécurité générale des convoyeurs.
- ATEX 2014/34/UE : exigences en atmosphères explosives.
Consignation LOTO et travail en binôme pendant l'intervention
La consignation LOTO coupe, condamne et étiquette les énergies électriques et pneumatiques. Le travail en binôme reste obligatoire sur site. Les EPI comprennent gants, lunettes, casque et chaussures de sécurité.
- Consignation LOTO avant toute intervention.
- Travail en binôme obligatoire.
- EPI : gants, lunettes, casque, chaussures de sécurité.
- Arrêts d'urgence accessibles et testés.
- Zones de pincement marquées et protégées.
Comment inspecter et entretenir la jonction dans le temps ?
L'inspection périodique détecte les amorces de rupture avant une défaillance. Les fréquences quotidienne, hebdomadaire, mensuelle et trimestrielle structurent la
maintenance d'une bande transporteuse. Les capteurs de surveillance continue complètent les contrôles manuels.
Fréquences d'inspection et points de contrôle de la jonction
Un contrôle quotidien porte sur le suivi, la propreté et la sécurité. Un contrôle hebdomadaire vérifie la tension, les rouleaux et l'état de surface. Un contrôle mensuel inspecte les roulements et les poulies. Un contrôle trimestriel examine l'entraînement, le moteur et la structure.
- Quotidien : suivi, propreté, sécurité.
- Hebdomadaire : tension, rouleaux, état de surface.
- Mensuel : roulements, lubrification, poulies.
- Trimestriel : entraînement, moteur, structure.
- Épissure affleurante et bien réalisée.
Capteurs de surveillance continue de l'intégrité de la jonction
Les capteurs d'intégrité de jonction détectent les déchirures, l'usure et les vibrations anormales. L'inspection magnétique des câbles acier repère les ruptures internes avant défaillance. Ces systèmes déclenchent des alarmes ou des arrêts automatiques.
- Capteurs d'intégrité de jonction pour détection précoce.
- Inspection magnétique des câbles acier.
- Surveillance de l'alignement et de la tension.
- Alarmes et arrêts automatiques.
FAQ : questions fréquentes sur le jonctionnement de bande transporteuse
Quelle est la durée d'une vulcanisation à chaud ?
La cuisson dure de 45 minutes à plusieurs heures selon l'épaisseur de la bande. L'arrêt total du convoyeur atteint 4 à 8 h en incluant la préparation, le chauffage, le pressage et le refroidissement.
Faut-il choisir une jonction à chaud ou à froid ?
La jonction à chaud offre une durabilité longue et une résistance de 85 à 90 %. La jonction à froid convient aux bandes à tension modérée, aux petites bandes non critiques et aux budgets limités. Le choix repose sur la criticité de l'application.
Quels sont les signes d'usure d'une jonction ?
Les signes d'usure comprennent le décollement, la fissuration, l'arrachement des agrafes, le louvoiement de la bande et l'apparition de bulles ou de déformations. Un bruit anormal au passage de la jonction signale aussi un problème.
Quelle est la résistance mécanique d'une jonction par agrafes ?
Une jonction par agrafes mécaniques atteint 35 à 40 % de la résistance de la bande. Une jonction vulcanisée à chaud atteint 85 à 90 %. La différence de résistance entre les deux méthodes reste significative.
Quelle est la durée de vie d'une agrafe en carrière ?
Une agrafe mécanique classique dure de 3 à 18 mois en carrière selon l'abrasion du transport, le réglage des racleurs et le diamètre des tambours. Une jonction souple à visser atteint 2 à 5 ans.
Faut-il une presse pour la vulcanisation à chaud ?
Oui, la vulcanisation à chaud exige une presse à vulcaniser à plat ou en biais. Une presse portative pèse plusieurs dizaines de kilogrammes. L'absence de presse sur site oriente vers la jonction à froid ou les agrafes.
Notre gamme de bande transporteuse les plus populaires sur hellopro.fr