Temps de lecture estimé : 11min
💡
L'essentiel à retenir :- Le dorage infrarouge industriel déclenche la réaction de Maillard en 5 à 15 secondes par rayonnement de surface, sans contact ni cuisson du cœur.
- Une densité de puissance de 20 à 70 kW/m² de convoyeur utile couvre le gratinage plats cuisinés infrarouge, avec des pointes à 150 kW/m² pour les traitements flash.
- L'infrarouge moyen (MIR) absorbe préférentiellement l'eau et constitue la bande de référence pour le gratinage industriel des fromages, gratins et lasagnes.
- Les émetteurs infrarouges céramique quartz agroalimentaire fonctionnent entre 650 et 1200 °C, et les réflecteurs paraboliques projettent plus de 90 % du rayonnement vers le produit.
- Le brunissement infrarouge produits alimentaires se pilote par le temps de résidence, la distance émetteur-produit et la régulation multi-zones pour limiter la surcuisson.
- Un dimensionnement type de 64 kW traite 1,6 m² (0,8 m × 2 m) à 40 kW/m², pour un dorage industriel alimentaire continu cadencé.
Le dorage et le gratinage infrarouge reposent sur un traitement thermique de surface sans contact. Un four infrarouge industriel chauffe directement la surface des aliments par rayonnement. Cette technologie favorise la réaction de Maillard en 5 à 15 secondes. La densité de puissance varie de 20 à 70 kW/m² selon les applications. Elle permet de gratiner les plats cuisinés et de dorer les pizzas, les omelettes et les produits panés. Le choix de l'équipement dépend du produit, de la cadence, de la puissance et des exigences sanitaires. Ce guide présente les équipements, les réglages et les coûts à prévoir.
Obtenez un devis pour un four infrarouge industriel
Comment fonctionne le dorage infrarouge en industrie alimentaire ?
Réaction de Maillard et caramélisation superficielle
Le
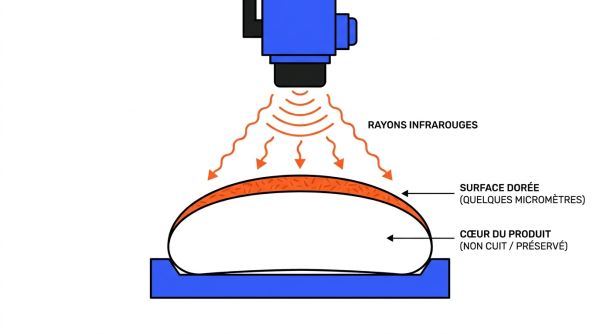
dorage infrarouge industriel repose sur un transfert d'énergie par rayonnement, sans contact mécanique avec le produit. Le rayonnement est absorbé quasi instantanément par les premiers micromètres de la surface. Cette absorption provoque une évaporation rapide de l'eau superficielle, une caramélisation des sucres et la réaction des protéines. La réaction de Maillard infrarouge s'amorce alors en quelques secondes. Elle génère la coloration dorée, le croustillant et les arômes caractéristiques. Le cœur du produit reste intact, sans montée en température significative. Un second effet apparaît : la réaction de Maillard réduit les contaminations de surface avant emballage.
- Évaporation rapide de l'eau libre superficielle
- Caramélisation des sucres et brunissement des protéines
- Déclenchement de la réaction de Maillard en 5 à 15 secondes
- Formation d'une couche colorée, croustillante et aromatique
- Action limitante sur les contaminations de surface avant emballage
Longueurs d'onde infrarouge court, moyen et long
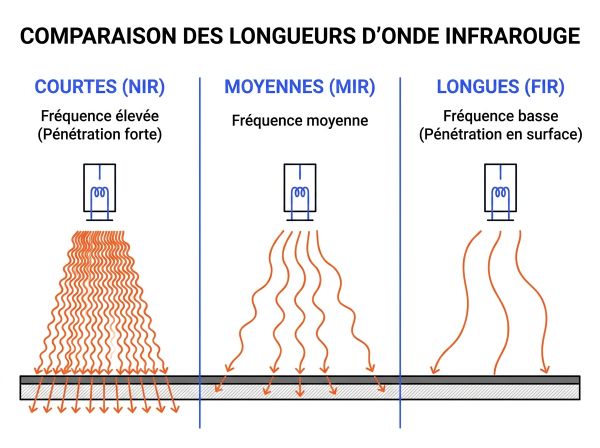
Trois bandes spectrales sont utilisées en cuisson infrarouge industrie alimentaire. L'infrarouge court (NIR) s'étend de 0,78 à 1,4 µm. Il offre une densité de puissance élevée et une réponse instantanée. L'infrarouge moyen (MIR) couvre de 1,4 à 3 µm, avec une plage pratique de 2 à 4 µm. L'infrarouge long (FIR) s'étend au-delà de 3 µm. L'eau et les matières organiques absorbent préférentiellement le MIR. Cette bande constitue donc la référence pour le gratinage infrarouge agroalimentaire. L'infrarouge court sert aux effets flash et aux ajustements de sortie de ligne. Les émetteurs fonctionnent dans une plage de 650 à 1200 °C.
- Infrarouge court (NIR) : 0,78 à 1,4 µm, réactif, pour effets flash et ajustements
- Infrarouge moyen (MIR) : 1,4 à 3 µm, absorption maximale par l'eau, bande de référence pour dorage et gratinage
- Infrarouge long (FIR) : 3 à 1000 µm, absorption large, utilisé pour préchauffage et maintien
Absorption, émissivité et transfert de chaleur
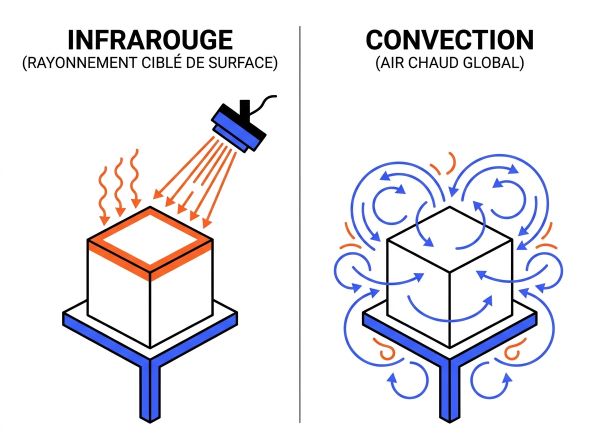
L'absorption du rayonnement infrarouge par la surface du produit se produit en 1 à 10 secondes. Aucun échauffement préalable de l'air n'est nécessaire. La température de surface monte rapidement, tandis que le cœur reste froid. Les réflecteurs paraboliques orientent le rayonnement. Ils projettent plus de 90 % du rayonnement vers le produit. Ce rendement réduit les pertes thermiques. Dans un tunnel thermique, la part convective résiduelle est corrigée par la réactivité des émetteurs. Le transfert global demeure stable, indépendamment des conditions ambiantes.
Vous êtes fournisseur de four infrarouge industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads
Quels équipements infrarouges utilisent les industriels de l'agroalimentaire ?
Émetteurs céramique, quartz et halogène
Les
émetteurs infrarouges céramique quartz agroalimentaire se déclinent en trois technologies principales. Les émetteurs céramique produisent un infrarouge long, robuste et homogène. Ils servent au préchauffage et au maintien en température. Les émetteurs quartz produisent un infrarouge moyen, réactif et adapté aux cadences continues. Les émetteurs halogène produisent un infrarouge court, à très forte densité et allumage instantané. Les émetteurs électriques offrent précision et propreté. Les émetteurs gaz atteignent des puissances élevées pour de très fortes cadences.
- Émetteurs céramique : infrarouge long, robustesse, uniformité thermique
- Émetteurs quartz : infrarouge moyen, faible inertie, bonne réactivité
- Émetteurs halogène : infrarouge court, densité très élevée, extinction immédiate
- Émetteurs électriques : précision, réactivité, absence de sous-produits de combustion
- Émetteurs gaz : forte puissance, adaptés aux très hautes cadences
Tunnels de dorage et gratinage modulaires
Un
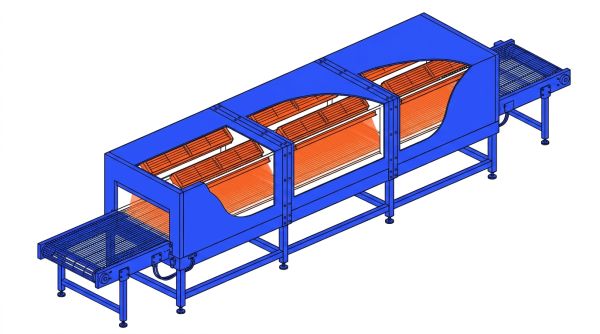
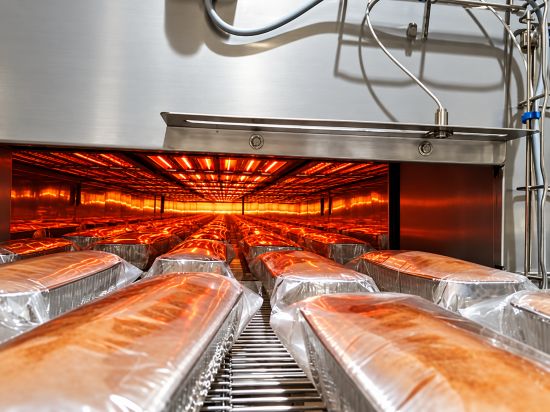
four infrarouge industriel alimentaire se présente souvent comme un tunnel à convoyeur. Un tunnel de gratinage et un tunnel de dorage infrarouge se distinguent par leur conception modulaire. La bande en maille inox mesure entre 800 et 2000 mm de largeur. La longueur se dimensionne sur mesure. La température d'enceinte atteint 300 °C au maximum. Les puissances installées varient de 56 kW par module pour un tunnel de braisage électrique à 700 kW pour un grill gaz de 5 m de large. Un tel grill traite 36 000 portions d'omelettes par heure. Une rangée de 110 kW en sortie permet d'ajuster l'homogénéité du dorage. Les cassettes amovibles et les racks extractibles facilitent la maintenance.
- Largeur de bande : 800 à 2000 mm, longueur sur mesure
- Température d'enceinte : ambiante à 300 °C
- Puissance modulaire : 56 kW par module électrique
- Grill gaz haute cadence : 700 kW, 5 m de large, 36 000 portions/h
- Rangée de sortie électrique : 110 kW pour l'ajustement fin
Combinaison infrarouge et convection forcée
L'ajout d'une zone de convection ou d'air chaud pulsé complète le rayonnement infrarouge. Cette hybridation lisse les températures. Elle gratiné uniformément les bords et les reliefs verticaux. Elle est utile pour les barquettes aux parois hautes. L'infrarouge compense alors la part convective du tunnel. Cette combinaison évite les zones d'ombre et garantit une coloration uniforme.
Régulation de puissance et contrôle de température
La régulation multi-zones pilote chaque module indépendamment. Les gradateurs de puissance ajustent le flux électrique. La régulation PID maintient la température de consigne. Des pyromètres infrarouges et caméras thermiques mesurent la température de surface. En cas d'arrêt de ligne, les émetteurs se retirent immédiatement. Ce retrait protège les produits de l'altération. Il facilite aussi le nettoyage et la maintenance.
Quels paramètres régler pour réussir le gratinage infrarouge ?
Densité de puissance et temps de résidence
La densité de puissance standard se situe entre
20 et 70 kW/m² de surface de convoyeur utile. Pour l'infrarouge moyen en gratinage, la plage est de
50 à 70 kW/m². Les configurations flash atteignent
150 kW/m². Le temps de rayonnement usuel est de
5 à 15 secondes. Ce temps dépend de l'humidité du produit et de la fonte du fromage. Un temps trop long provoque une surcuisson superficielle.
- Plage standard : 20 à 70 kW/m²
- Infrarouge moyen pour gratinage : 50 à 70 kW/m²
- Configuration flash : jusqu'à 150 kW/m²
- Temps de rayonnement : 5 à 15 secondes
Distance émetteur-produit et vitesse de ligne
La hauteur des radiants est réglable. Cette distance ajuste la densité de flux reçue par le produit. Une distance courte augmente l'intensité. La vitesse du convoyeur détermine le temps de séjour. Une dérive de vitesse modifie le niveau de brunissement. Avec l'infrarouge court, un arrêt de ligne prolongé peut brûler la surface. La gestion automatique des arrêts est donc critique.
Composition, humidité et épaisseur du produit
La teneur en eau du produit conditionne l'absorption du rayonnement. L'infrarouge moyen cible le pic d'absorption de l'eau. Les produits humides gratinent plus vite. Les produits secs ou gras réagissent différemment. L'épaisseur de la couche à gratiner influence le temps de traitement. Les reliefs complexes créent des zones d'ombre. Un complément de convection peut alors être nécessaire.
Quelles applications industrielles pour le dorage infrarouge alimentaire ?
Gratinage des plats cuisinés et gratins
Le
gratinage plats cuisinés infrarouge s'applique aux lasagnes, cannellonis, macaronis au fromage, gratins dauphinois, choux-fleurs et courgettes. La fusion de la mozzarella sur pizzas et croque-monsieur s'effectue sans assécher la pâte. La surface gratinée se forme en 5 à 15 secondes. Les plats restent froids à cœur.
- Lasagnes et cannellonis
- Gratins de pâtes, dauphinois, choux-fleurs, courgettes
- Pizzas et croque-monsieur
- Plats traiteurs assemblés
Dorage des omelettes, flans et produits laitiers
Le dorage industriel alimentaire couvre les omelettes en barquettes plastique. L'infrarouge moyen colore la surface tandis qu'un flux d'air froid refroidit l'emballage. Les flans aux œufs et crèmes brûlées reçoivent une fine couche caramélisée. Un grill infrarouge moyen gaz de 5 m de large dore 36 000 portions d'omelettes par heure.
Finition des produits panés et boulangers
Le
brunissement infrarouge produits alimentaires s'applique aux escalopes panées, cordons bleus et nuggets. Il apporte le croustillant final à la chapelure sans saturation en huile. En boulangerie, il réalise le croûtage du pain de mie, la dorure des viennoiseries et le glaçage des éclairs. L'infrarouge court fluidifie brièvement le glaçage pour un rendu lisse et brillant.
- Escalopes panées, cordons bleus, nuggets
- Pains de mie et viennoiseries
- Éclairs et pâtisseries glacées
- Produits de snacking chauds
Quels avantages et limites présente l'infrarouge industriel ?
Rapidité, compacité et efficacité énergétique
Le traitement thermique s'effectue en
5 à 15 secondes. Aucun préchauffage n'est nécessaire. La montée en température est quasi instantanée. L'infrarouge ne génère pas de perte de masse significative. Les tunnels sont compacts et s'intègrent dans une ligne existante. Les réflecteurs paraboliques garantissent un rendement supérieur à
90 %. Les versions électriques réduisent les émissions de CO et de NOx.
- Traitement en 5 à 15 secondes sans contact
- Absence de préchauffage et inertie thermique minimale
- Pas de perte de masse ni de dessèchement du cœur
- Compacité des équipements et gain de place en ligne
- Rendement énergétique supérieur à 90 % avec réflecteurs
- Réduction des émissions de CO et de NOx en version électrique
Pénétration superficielle et sensibilité géométrique
L'infrarouge traite uniquement la surface. Il ne remplace pas une cuisson à cœur. Un produit épais nécessite une étape de cuisson préalable ou complémentaire. Un risque de surcuisson superficielle existe si la vitesse dérive. Les reliefs complexes créent des zones d'ombre non traitées. Ces zones exigent un complément de convection ou une rotation du produit.
- Traitement limité à la surface, sans cuisson à cœur
- Risque de surcuisson superficielle en cas d'arrêt prolongé
- Zones d'ombre sur les géométries complexes
- Sensibilité à la couleur et à l'émissivité de surface
- Nécessité de valider les réglages par essais
Comment l'infrarouge se compare-t-il aux autres procédés de gratinage ?
Comparatif infrarouge, convection, induction et vapeur
L'infrarouge se distingue par un traitement de surface sans contact en 5 à 15 secondes. Il ne chauffe pas l'air ambiant et ne gratiné pas le cœur. La convection chauffe d'abord l'air puis le produit, avec un risque de dessèchement. L'induction chauffe un contenant métallique, pas la surface de l'aliment. La vapeur surchauffée combine chaleur sèche et humidité, mais son effet de dorage reste moins ciblé. Le tableau suivant compare ces procédés.
| Critère |
Infrarouge |
Convection / air chaud pulsé |
Induction |
Vapeur surchauffée |
| Mode de transfert |
Rayonnement direct, sans milieu |
Convection forcée (flux d'air) |
Électromagnétisme vers contenant |
Convection par gaz sec > 100 °C |
| Cible chauffée |
Surface uniquement |
Global, cœur et surface |
Contenant métallique puis aliment |
Global, surface et cœur |
| Cinétique de dorage |
Ultra-rapide, 5 à 15 secondes |
Lente, coloration en fin de cycle |
Nulle en direct |
Modérée |
| Effet sur le cœur |
Pas de cuisson à cœur |
Cuisson à cœur maîtrisée |
Selon le contenant |
Cœur préservé, juteux |
| Risque de surchauffe |
Oui, points chauds possibles |
Non, température plafonnée |
Non, contrôle précis |
Faible |
| Uniformité |
Sensible à l'ombrage et à la couleur |
Élevée, indépendante de la géométrie |
Liée au contenant |
Élevée |
| Gratinage seul |
Technologie la plus performante et économe |
Inadapté |
Impossible |
Possible mais peu ciblé |
| Usage typique |
Lasagnes, pizzas, panures, omelettes, pain de mie |
Boulangerie, pâtisserie, viandes, plats cuisinés |
Cuves, chocolat, liquides, flux continu |
Volailles, snacks croustillants, plats sous vide |
|
Critère : Mode de transfert |
| Infrarouge |
Rayonnement direct, sans milieu |
| Convection / air chaud pulsé |
Convection forcée (flux d'air) |
| Induction |
Électromagnétisme vers contenant |
| Vapeur surchauffée |
Convection par gaz sec > 100 °C |
|
Critère : Cible chauffée |
| Infrarouge |
Surface uniquement |
| Convection / air chaud pulsé |
Global, cœur et surface |
| Induction |
Contenant métallique puis aliment |
| Vapeur surchauffée |
Global, surface et cœur |
|
Critère : Cinétique de dorage |
| Infrarouge |
Ultra-rapide, 5 à 15 secondes |
| Convection / air chaud pulsé |
Lente, coloration en fin de cycle |
| Induction |
Nulle en direct |
| Vapeur surchauffée |
Modérée |
|
Critère : Effet sur le cœur |
| Infrarouge |
Pas de cuisson à cœur |
| Convection / air chaud pulsé |
Cuisson à cœur maîtrisée |
| Induction |
Selon le contenant |
| Vapeur surchauffée |
Cœur préservé, juteux |
|
Critère : Risque de surchauffe |
| Infrarouge |
Oui, points chauds possibles |
| Convection / air chaud pulsé |
Non, température plafonnée |
| Induction |
Non, contrôle précis |
| Vapeur surchauffée |
Faible |
|
Critère : Uniformité |
| Infrarouge |
Sensible à l'ombrage et à la couleur |
| Convection / air chaud pulsé |
Élevée, indépendante de la géométrie |
| Induction |
Liée au contenant |
| Vapeur surchauffée |
Élevée |
|
Critère : Gratinage seul |
| Infrarouge |
Technologie la plus performante et économe |
| Convection / air chaud pulsé |
Inadapté |
| Induction |
Impossible |
| Vapeur surchauffée |
Possible mais peu ciblé |
|
Critère : Usage typique |
| Infrarouge |
Lasagnes, pizzas, panures, omelettes, pain de mie |
| Convection / air chaud pulsé |
Boulangerie, pâtisserie, viandes, plats cuisinés |
| Induction |
Cuves, chocolat, liquides, flux continu |
| Vapeur surchauffée |
Volailles, snacks croustillants, plats sous vide |
Quelles exigences de qualité et sécurité alimentaire respecter ?
Maîtrise de la température à cœur et acrylamide
La cuisson ou pasteurisation à cœur impose une température minimale de 63 °C. Un pyromètre infrarouge mesure la température de surface, pas la température à cœur. Une sonde interne reste nécessaire pour valider les seuils critiques. La maîtrise du temps et de la densité de puissance limite la formation d'acrylamide. Un brunissement excessif augmente ce contaminant. Le réglage doit favoriser une coloration dorée légère, sans brûlure.
Conception hygiénique et encrassement
Les surfaces en contact alimentaire utilisent des matériaux inoxydables. L'absence de verre évite le risque de corps étrangers. Les cassettes infrarouges étanches intègrent un circuit de refroidissement indépendant. Les prises débrochables permettent un retrait rapide pour nettoyage. Les projections de graisses et de fromage fondu encrassent les émetteurs. Une conception accessible réduit les temps de nettoyage.
- Matériaux inoxydables et absence de verre
- Cassettes étanches à circuit de refroidissement indépendant
- Prises débrochables et racks extractibles
- Résistance aux nettoyages intensifs et aux projections
- Détection des corps métalliques sur les éléments amovibles
Normes ATEX, NFPA 86 et conformité machines
Le cadre HACCP définit les points critiques à maîtriser. Le règlement CE 852/2004 impose des procédures basées sur ses principes. La norme ISO 22000 structure le management de la sécurité alimentaire. En présence de vapeurs inflammables, une conception ATEX s'impose. La référence NFPA 86 couvre les fours industriels et les dispositifs anti-déflagrants. Les conformités UL/CSA et CE valident la sécurité machine.
- HACCP et règlement CE 852/2004
- ISO 22000 pour la sécurité des aliments
- ATEX pour les atmosphères explosibles
- NFPA 86 pour les fours et fourneaux
- Conformités UL/CSA et marquage CE
Comment dimensionner un tunnel infrarouge et estimer le retour sur investissement ?
Méthode de calcul de la puissance nécessaire
Le dimensionnement d'un tunnel infrarouge pour une ligne agroalimentaire dépend de la largeur de traitement, de la longueur de la zone chauffée et de la densité de puissance. La puissance nécessaire se calcule avec la formule suivante : Puissance (kW) = largeur utile (m) × longueur de la zone IR (m) × densité de puissance (kW/m²)
La longueur de la zone infrarouge dépend de la vitesse du convoyeur et du temps d'exposition du produit.
Exemple de calcul :
- Largeur utile : 0,8 m
- Longueur de la zone infrarouge : 2 m
- Surface de traitement : 1,6 m²
- Densité de puissance : 40 kW/m²
- Puissance calculée : 64 kW
Cette puissance constitue une première estimation pour le dimensionnement du tunnel. Elle doit être ajustée selon le produit, la cadence et les pertes thermiques.
Critères de sélection d'un four infrarouge
Plusieurs critères déterminent le choix d'un four de gratinage industriel. Le produit et l'effet recherché fixent la longueur d'onde et la densité de puissance. La cadence conditionne les dimensions du tunnel. La source d'énergie oriente vers l'électrique ou le gaz. La présence d'emballages impose une gestion du refroidissement. Le choix parmi les fabricants de fours infrarouges industriels dépend également des solutions proposées, des possibilités de personnalisation et du service après-vente. Les principaux critères à examiner sont :
- Type de produit et effet recherché : dorage, gratinage, fusion, croûtage.
- Cadence visée : en kg/h ou portions/h.
- Dimensions : largeur de traitement et encombrement disponible.
- Source d'énergie : électricité ou gaz.
- Conditionnement : présence d'emballages et besoin de refroidissement.
- Entretien : facilité de nettoyage et fréquence des changements de recette.
- Sécurité : gestion des arrêts de ligne et retrait automatique des émetteurs.
Coûts d'exploitation et maintenance
Le coût d'exploitation dépend de la source d'énergie. L'électrique offre précision et propreté, mais son coût au kWh est plus élevé. Le gaz réduit le coût énergétique pour les fortes cadences, mais exige un raccordement et une évacuation des fumées. La maintenance porte principalement sur les émetteurs. Les radiants gaz robustes sont réparables. Les cassettes extractibles et le retrait des émetteurs à l'arrêt réduisent les temps d'immobilisation. Les coûts d'exploitation représentent 2 à 4 fois l'investissement initial sur 15 ans.
Quelles bonnes pratiques retenir pour un dorage infrarouge réussi ?
Synthèse des réglages et perspectives technologiques
La réussite d'un dorage infrarouge repose sur des essais en laboratoire ou sur site. La combinaison infrarouge moyen et court couvre les besoins de gratinage et d'ajustement. La régulation multi-zones et le retrait des émetteurs en arrêt de ligne protègent la qualité. Les réflecteurs paraboliques maximisent le rendement. L'hybridation avec la convection lisse les températures. La traçabilité des paramètres assure la reproductibilité. Les perspectives portent sur la réduction des émissions et les économies d'énergie.
- Valider les réglages par essais en laboratoire ou sur site
- Combiner infrarouge moyen pour le gratinage et infrarouge court pour l'ajustement
- Utiliser une régulation multi-zones avec pyrométrie
- Prévoir le retrait automatique des émetteurs à l'arrêt
- Installer des réflecteurs paraboliques pour un rendement supérieur à 90 %
- Hybrider avec la convection pour les géométries complexes
- Enregistrer et tracer les paramètres de chaque recette
Questions fréquentes sur le gratinage infrarouge industriel
Quelle puissance prévoir pour gratiner en continu ?
Prévoir 20 à 70 kW/m² de convoyeur utile. La formule de calcul est : puissance totale = largeur × longueur × densité. Un exemple de 64 kW traite 1,6 m² à 40 kW/m².
Faut-il choisir l'infrarouge court ou moyen ?
Choisir l'infrarouge moyen pour le gratinage standard, grâce à son absorption par l'eau. L'infrarouge court convient aux effets flash et aux ajustements de sortie.
L'infrarouge cuit-il le cœur du produit ?
Non, l'infrarouge est un traitement de surface. Il ne remplace pas la cuisson à cœur et convient aux produits froids avant congélation ou emballage.
Comment limiter la formation d'acrylamide ?
Maîtriser le temps de résidence, la densité de puissance et la température de surface. Un brunissement léger limite la formation d'acrylamide.
Combien coûte l'exploitation d'un tunnel infrarouge ?
L'électrique offre précision et réactivité, le gaz convient aux fortes cadences avec un coût énergétique souvent inférieur. La maintenance porte sur les radiants, robustes et réparables.
Nos fours infrarouges industriels les plus populaires sur hellopro.fr