Sommaire
- Quelles applications couvre un tunnel infrarouge dans l'industrie agroalimentaire ?
- Comment calculer la puissance nécessaire d'un tunnel infrarouge agroalimentaire ?
- Comment choisir la technologie infrarouge et le type d'émetteur adapté ?
- Comment déterminer la longueur du tunnel et la vitesse du convoyeur ?
- Quelles exigences d'hygiène et HACCP intégrer au dimensionnement d'un tunnel ?
- Quel coût énergétique pour un tunnel infrarouge face à l'air chaud ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelles applications couvre un tunnel infrarouge dans l'industrie agroalimentaire ?
- Comment calculer la puissance nécessaire d'un tunnel infrarouge agroalimentaire ?
- Comment choisir la technologie infrarouge et le type d'émetteur adapté ?
- Comment déterminer la longueur du tunnel et la vitesse du convoyeur ?
- Quelles exigences d'hygiène et HACCP intégrer au dimensionnement d'un tunnel ?
- Quel coût énergétique pour un tunnel infrarouge face à l'air chaud ?
Temps de lecture estimé : 7min
💡 Ce qu'il faut retenir :
- Le dimensionnement d'un tunnel infrarouge agroalimentaire suit trois étapes : calculer la puissance utile, convertir avec un rendement de 0,5 à 0,7, puis contrôler une densité de 10 à 40 kW/m².
- Un préchauffage de biscuits à 720 kg/h et ΔT de 60 °C nécessite 33,6 kW utiles, soit 56 kW électriques avec un rendement de 0,6.
- L'infrarouge moyen, entre 2,6 et 9,6 µm, est absorbé à plus de 90 % par l'eau et les matières organiques.
- Le verre est interdit au-dessus des produits nus ; les résistances métalliques IRM s'imposent en zone alimentaire.
- Le rendement énergétique atteint 80 à 90 % en infrarouge, contre 30 à 50 % à l'air chaud, avec une consommation nulle à l'arrêt.
- La longueur utile se calcule en multipliant le temps de séjour par la vitesse du convoyeur.
Un tunnel infrarouge chauffe directement le produit par rayonnement, sans chauffer l'air intermédiaire. Le dimensionnement d'un four infrarouge industriel pour l'alimentaire commence donc par un bilan thermique utile, puis par une conversion en puissance électrique installée. Ces deux étapes se complètent par un contrôle de densité surfacique et par la définition du temps de séjour sur convoyeur.
Obtenez un devis pour un four infrarouge industriel
Quelles applications couvre un tunnel infrarouge dans l'industrie agroalimentaire ?
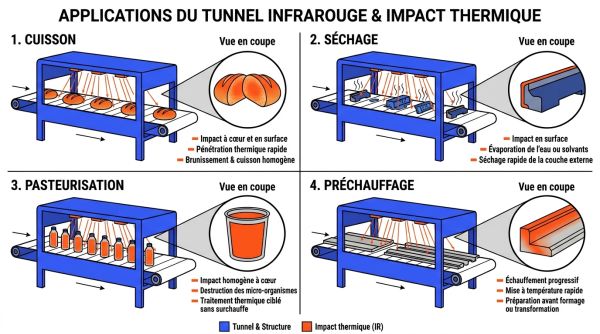
Un tunnel infrarouge agroalimentaire peut assurer un traitement de surface ou un traitement à cœur. Les applications les plus courantes concernent des produits peu épais et des phases de montée en température rapide. Le tableau suivant relie l'objectif thermique au paramètre de dimensionnement prioritaire.
| Application | Objectif thermique | Paramètre de dimensionnement prioritaire |
|---|---|---|
| Cuisson, dorage, gratinage | Montée rapide en surface, réaction de Maillard | Densité de puissance et distance émetteur-produit |
| Séchage et déshydratation | Évaporation de l'eau de surface | Puissance latente et temps de séjour |
| Pasteurisation et décontamination | Choc thermique court, surface ou cœur | Température atteinte et vitesse du convoyeur |
| Préchauffage et décongélation de surface | Élévation thermique ciblée sans cuisson | Puissance sensible et inertie des émetteurs |
Cuisson, dorage et gratinage des produits en continu
Les produits fins conviennent à la cuisson infrarouge en continu. Le rayonnement déclenche la réaction de Maillard sans contact, ce qui dore biscuits, crêpes, fromages ou omelettes. La zone de traitement doit rester courte, avec une distance émetteur-produit comprise entre 50 et 150 mm, pour éviter la carbonisation locale.
- Les biscuits et viennoiseries reçoivent un dorage homogène en sortie de four.
- Les crêpes et blinis cuisent rapidement sans excès d'air chaud.
- Les fromages et omelettes développent un gratinage de surface sans contact.
Séchage, déshydratation et réduction de l'eau de surface
Le séchage infrarouge évapore l'eau de surface sans altérer le cœur du produit. Le rayonnement réduit le temps de séchage du romarin de 60 à 70 % d'humidité jusqu'à 8 % en environ 3 heures, contre une journée à l'air chaud.
- Les pâtes et les fruits déshydratés perdent leur eau de surface sous un flux direct.
- Les produits panés acquièrent une croûte sèche sans surcuisson du centre.
- Les fromages développent un croûtage maîtrisé pour stabiliser leur texture.
Pasteurisation et décontamination de surface des produits sans contact
Le tunnel de pasteurisation infrarouge réalise un traitement en surface ou à cœur, avant ou sous emballage. Un coup de chauffe court réduit la charge microbienne sans refroidir préalablement l'enceinte. Ce traitement sans contact limite la contamination croisée sur pâtes jaunes ou plats traiteurs.
Vous êtes fournisseur de four infrarouge industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads
Comment calculer la puissance nécessaire d'un tunnel infrarouge agroalimentaire ?
Le calcul part de la puissance thermique utile, puis intègre le rendement global. La densité surfacique apporte une validation finale. Un four infrarouge alimentaire se dimensionne donc sur des grandeurs produit mesurables, pas sur une règle forfaitaire.
Collecte des grandeurs d'entrée avant tout calcul thermique
Avant le calcul, le bureau d'études rassemble le débit massique, la capacité thermique, l'écart de température et la quantité d'eau à évaporer. La largeur et la longueur de la zone infrarouge servent au contrôle de densité.
| Grandeur | Unité | Ordre de grandeur |
|---|---|---|
| Débit massique produit | kg/s | convertir 360 kg/h en 0,1 kg/s |
| Capacité thermique massique Cp | kJ/kg·°C | 2,5 à 3,8 pour les produits ; 4,18 pour l'eau |
| Écart de température ΔT | °C | dépend de l'application |
| Masse d'eau à évaporer | kg/s | nulle sans séchage |
| Rendement global η | sans unité | 0,5 à 0,7 |
1 kJ/s équivaut à 1 kW. Le débit massique en kg/s évite l'erreur de conversion des kg/h.
Calcul de la puissance thermique sensible et latente
La formule générale s'écrit : Putile = ṁ × Cp × ΔT + ṁeau × Lv
Le premier terme couvre l'élévation de température. Le second couvre l'évaporation, avec Lv ≈ 2256 kJ/kg. En préchauffage ou en dorage sans séchage, ṁeau = 0 et seule la puissance sensible intervient.
Le premier terme couvre l'élévation de température. Le second couvre l'évaporation, avec Lv ≈ 2256 kJ/kg. En préchauffage ou en dorage sans séchage, ṁeau = 0 et seule la puissance sensible intervient.
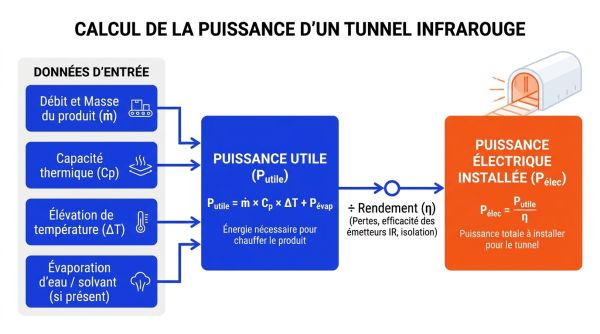
Exemple chiffré de dimensionnement pour un préchauffage de biscuits
Pour un préchauffage de biscuits, les données d'entrée sont : 720 kg/h, soit 0,2 kg/s, une température passant de 20 °C à 80 °C, et une Cp de 2,8 kJ/kg·°C.
- Le débit massique est converti : 720 kg/h divisés par 3600 donnent 0,2 kg/s.
- La puissance sensible est calculée : 0,2 × 2,8 × 60 = 33,6 kW.
- La puissance latente est nulle, car l'évaporation d'eau est négligeable.
- La puissance utile retenue est donc 33,6 kW.
Conversion de la puissance utile en puissance électrique installée
Les émetteurs ne transfèrent pas toute l'énergie au produit. La puissance électrique s'obtient par : Pélectrique = Putile / η
Avec un rendement global de 0,6, l'exemple donne 56 kW à installer. Les pertes proviennent de la réflexion sur le produit, de la convection et des parois. Le rendement varie de 0,5 à 0,7 selon la technologie et la nature du produit.
Avec un rendement global de 0,6, l'exemple donne 56 kW à installer. Les pertes proviennent de la réflexion sur le produit, de la convection et des parois. Le rendement varie de 0,5 à 0,7 selon la technologie et la nature du produit.
| Étape | Formule | Valeur de l'exemple |
|---|---|---|
| Puissance utile sensible | ṁ × Cp × ΔT | 33,6 kW |
| Puissance électrique installée | Putile ÷ η | 56 kW |
| Contrôle de densité | Pélectrique ÷ surface de zone | 10 à 40 kW/m² |
Comment choisir la technologie infrarouge et le type d'émetteur adapté ?
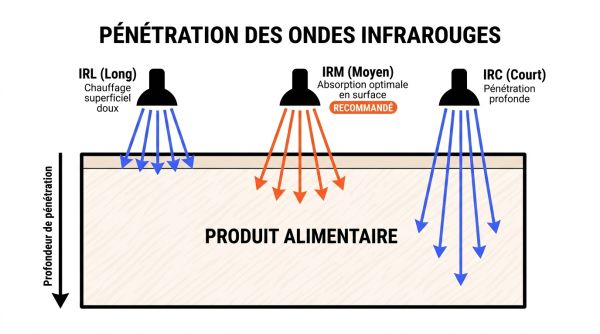
Le choix de la longueur d'onde et de l'émetteur s'effectue selon le contenu en eau, l'épaisseur et la contrainte hygiénique. Les produits organiques affichent une émissivité proche de 0,95, ce qui favorise une forte absorption dans l'infrarouge moyen.
Choix de la longueur d'onde : court, moyen et lointain
Les trois gammes se distinguent par leur pénétration et leur réflexion. L'IRM constitue le compromis le plus adapté pour l'essentiel des denrées riches en eau. L'IRC convient aux produits secs et minces, mais peut entraîner une croûte superficielle sur les produits humides.
| Technologie | Longueur d'onde | Comportement agroalimentaire |
|---|---|---|
| Infrarouge court IRC | moins de 2 µm | pénétration élevée, réflexion accrue sur produits clairs |
| Infrarouge moyen IRM | 2,6 à 9,6 µm | absorption supérieure à 90 % par l'eau |
| Infrarouge lointain IRL | supérieur à 3 µm | chauffage doux et superficiel, faible inertie de pénétration |
Comparatif détaillé des émetteurs céramique, quartz et halogène
Les familles d'émetteurs ne présentent pas les mêmes risques d'hygiène ni la même inertie. Le tableau ci-dessous oriente le choix selon la réactivité et la robustesse attendues. La céramique s'intègre facilement en zone alimentaire, car elle ne contient pas de verre. L'halogène offre la densité de puissance la plus élevée, mais impose des grilles de protection et une extinction rapide en cas d'arrêt.
| Émetteur | Inertie | Risque de bris | Usage typique |
|---|---|---|---|
| Céramique | 2 à 5 minutes | absent | séchage lent, maintien, produits humides |
| Quartz | quelques dizaines de secondes | présent, à protéger | séchage continu, brunissement léger |
| Halogène | 1 à 2 secondes | présent, à protéger | gratinage rapide, traitement éclair |
| Émetteur : Céramique | |
|---|---|
| Inertie | 2 à 5 minutes |
| Risque de bris | absent |
| Usage typique | séchage lent, maintien, produits humides |
| Émetteur : Quartz | |
|---|---|
| Inertie | quelques dizaines de secondes |
| Risque de bris | présent, à protéger |
| Usage typique | séchage continu, brunissement léger |
| Émetteur : Halogène | |
|---|---|
| Inertie | 1 à 2 secondes |
| Risque de bris | présent, à protéger |
| Usage typique | gratinage rapide, traitement éclair |
Restriction du verre sur les produits alimentaires nus
Le verre et le quartz sont interdits au-dessus des produits nus. En cas de bris, les débris contamineraient directement la ligne. Les résistances métalliques IRM constituent l'alternative conforme. Le quartz ou l'halogène restent possibles uniquement sous emballage étanche et transparent.
Comment déterminer la longueur du tunnel et la vitesse du convoyeur ?
La longueur utile et la vitesse du convoyeur se relient au temps de séjour. Une densité de puissance trop élevée impose de modifier la surface rayonnée plutôt que de réduire arbitrairement la puissance.
Temps de séjour et densité de puissance surfacique
La formule de densité donne : Densité = Pélectrique ÷ (largeur × longueur de zone IR)
La plage de référence en infrarouge moyen se situe entre 10 et 40 kW/m². Le temps de séjour se déduit de la relation temps de séjour = longueur utile ÷ vitesse du convoyeur. Les temps indicatifs vont de 10 secondes à 3 minutes pour une pasteurisation de surface, et de quelques minutes à plus de 10 minutes pour un séchage continu.
La plage de référence en infrarouge moyen se situe entre 10 et 40 kW/m². Le temps de séjour se déduit de la relation temps de séjour = longueur utile ÷ vitesse du convoyeur. Les temps indicatifs vont de 10 secondes à 3 minutes pour une pasteurisation de surface, et de quelques minutes à plus de 10 minutes pour un séchage continu.
Découpage en zones de régulation indépendantes du tunnel
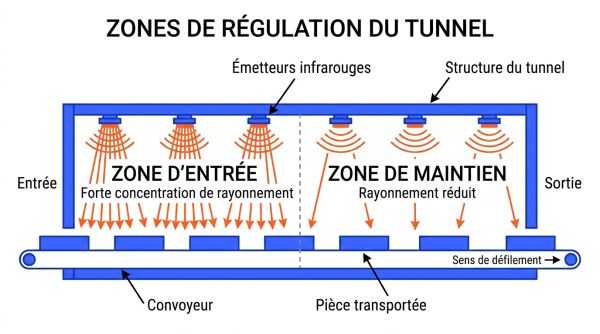
Un tunnel se divise en plusieurs zones indépendantes. La zone d'entrée reçoit la puissance maximale pour la montée en température. La zone de maintien applique une puissance réduite. Cette répartition évite les points chauds et simplifie l'adaptation aux changements de recette.
- La zone d'entrée sert à la montée rapide en température.
- La zone de maintien stabilise la température atteinte.
- Chaque zone dispose d'une boucle de régulation autonome.
Instrumentation de mesure de température de surface sans contact
Les pyromètres infrarouges et les scanners thermiques mesurent la température de surface sans contact. Un réglage d'émissivité de 0,95 améliore la précision sur les produits organiques. Les capteurs prévus pour l'agroalimentaire affichent une protection IP69K et des vitesses de balayage jusqu'à 300 Hz.
Quelles exigences d'hygiène et HACCP intégrer au dimensionnement d'un tunnel ?
Conception sanitaire, matériaux inox et états de surface
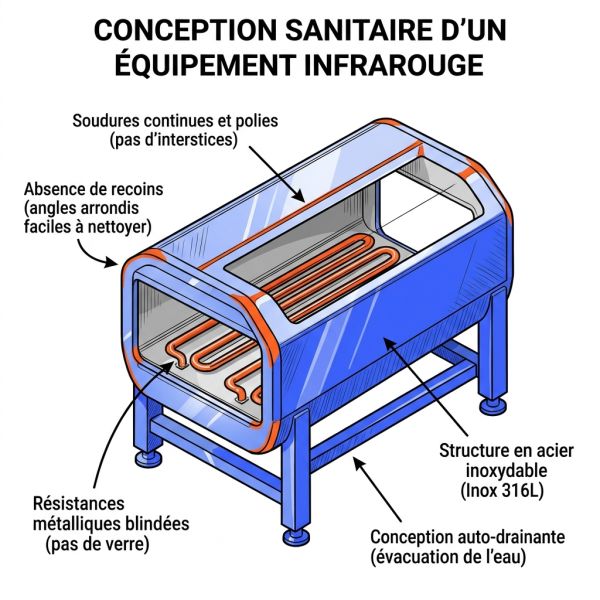
La norme NF EN 1672-2 + A1 définit la zone alimentaire, la zone de projection et la zone non alimentaire. Les surfaces apparentes utilisent de l'inox 304L ou 316L, avec une rugosité Ra ≤ 0,8 µm. Les angles vifs, les soudures discontinues et les filetages exposés créent des zones mortes à éviter.
- Les surfaces en contact direct sont en inox 304L ou 316L.
- La rugosité de surface ne dépasse pas 0,8 µm.
- Les soudures sont continues et les angles vifs sont supprimés.
Nettoyage en place, drainage et extractibilité des émetteurs
Le tunnel prévoit un nettoyage en place ou une accessibilité manuelle complète. La conception favorise la drainabilité totale et l'extractibilité des racks d'émetteurs. Les cassettes étanches débrochables respectent les référentiels EHEDG et 3-A.
Traçabilité thermique et statut de point critique HACCP
Le traitement infrarouge relève généralement d'un CCP ou d'un PrPO dans le plan HACCP. L'exploitant enregistre en continu la température de surface et la vitesse de défilement. Une déclaration de conformité au règlement CE 1935/2004 et le respect du règlement CE 852/2004 complètent le dossier.
- Les relevés de température de surface restent disponibles pour les contrôles.
- La vitesse du convoyeur est enregistrée et corrélée au traitement.
- La déclaration de conformité couvre la bande transporteuse et l'inox.
Quel coût énergétique pour un tunnel infrarouge face à l'air chaud ?
Rendement thermique, inertie et gestion des arrêts de ligne
L'infrarouge cible le produit sans chauffer le volume d'air. Cette différence réduit la consommation et accélère la mise en route. Le tableau compare les deux modes de transfert. Le préchauffage quasi instantané et l'extinction immédiate à l'arrêt évitent de surdimensionner la puissance installée. L'économie constatée atteint 30 à 60 % selon la ligne.
| Critère | Infrarouge | Air chaud |
|---|---|---|
| Rendement thermique | 80 à 90 % | 30 à 50 % |
| Préchauffage | secondes à minutes | 30 à 45 minutes |
| Consommation à l'arrêt | nulle | continue |
| Flux thermique transféré | 6 à 10 fois supérieur | référence |
| Économie globale | −30 % à −60 % | référence |
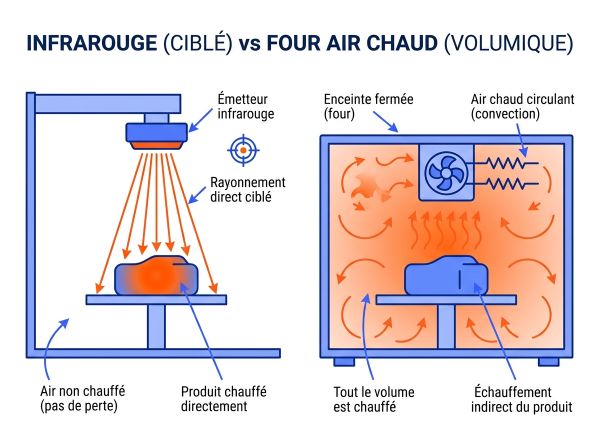
Association d'un tronçon infrarouge et d'un maintien à air chaud
Pour les produits épais ou irréguliers, un tronçon infrarouge en entrée assure la montée en température flash, puis un maintien à air chaud homogénéise le traitement. Cette configuration hybride combine la vitesse du rayonnement avec l'enveloppement convectif.