Sommaire
- Quelles technologies de marquage laser choisir selon les matériaux ?
- Comment choisir entre marquage statique et marquage à la volée ?
- Quels critères retenir pour une solution de marquage laser industrielle ?
- Comment sécuriser un poste de marquage laser en ligne ?
- Comment préparer l’intégration du marquage laser sur une ligne existante ?
- Comment connecter le marquage laser aux automates, ERP et MES ?
- Quel budget prévoir pour une intégration marquage laser robotisé ?
- Comment contrôler la qualité du marquage laser en ligne ?
- Quels avantages offre le marquage laser face aux procédés traditionnels ?
- Quelles applications industrielles illustrent le marquage laser en ligne ?
- FAQ : questions fréquentes sur le marquage laser en ligne
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelles technologies de marquage laser choisir selon les matériaux ?
- Comment choisir entre marquage statique et marquage à la volée ?
- Quels critères retenir pour une solution de marquage laser industrielle ?
- Comment sécuriser un poste de marquage laser en ligne ?
- Comment préparer l’intégration du marquage laser sur une ligne existante ?
- Comment connecter le marquage laser aux automates, ERP et MES ?
- Quel budget prévoir pour une intégration marquage laser robotisé ?
- Comment contrôler la qualité du marquage laser en ligne ?
- Quels avantages offre le marquage laser face aux procédés traditionnels ?
- Quelles applications industrielles illustrent le marquage laser en ligne ?
- FAQ : questions fréquentes sur le marquage laser en ligne
Temps de lecture estimé : 10min
💡 L’essentiel à retenir :
- Le marquage laser en ligne de production se choisit d’abord selon le matériau : laser fibre pour les métaux, laser CO₂ pour les matériaux organiques, laser UV pour les plastiques thermosensibles.
- Le marquage à la volée avec codeur incrémental maintient la cadence sans arrêter le convoyeur et évite le goulot d’étranglement.
- Une source laser nue de classe 4 doit être confinée dans un carter étanche pour obtenir un ensemble classe 1 avec verrouillages PL-e/SIL3.
- Un poste complet avec robot industriel se situe entre 80 000 € et 250 000 €, ingénierie et sécurité comprises.
- Un contrôle vision intégré supprime une station d’inspection séparée et peut réduire le temps par pièce de 47 secondes à 12,5 secondes.
- Des essais sur pièces réelles avant décision valident la puissance, la longueur d’onde et le temps de cycle exact.
Intégrer un marquage laser en ligne de production repose sur le choix d'une machine de marquage, gravure et découpe à laser adaptée au matériau, au mode de marquage statique ou à la volée, au confinement de sécurité, à l’extraction des fumées et à la communication avec les automates, l’ERP et le MES. Les industriels retiennent cette solution pour sérialiser des pièces, générer des codes Datamatrix ou UDI et renforcer la traçabilité industrielle sans encre ni étiquette.
Une ligne existante impose des contraintes précises : distance focale, encombrement, cadence, environnement et traitement de surface aval. L’étude préalable sur pièces réelles sécurise le dimensionnement et évite un poste sous-dimensionné.
Une ligne existante impose des contraintes précises : distance focale, encombrement, cadence, environnement et traitement de surface aval. L’étude préalable sur pièces réelles sécurise le dimensionnement et évite un poste sous-dimensionné.
Obtenez un devis pour une machine de marquage, gravure et découpe à laser
Quelles technologies de marquage laser choisir selon les matériaux ?
Le type de source conditionne la réaction avec la matière, le contraste obtenu et le temps de cycle. Trois longueurs d’onde couvrent l’essentiel des besoins industriels, auxquelles s’ajoute la variante MOPA pour ajuster la durée d’impulsion.
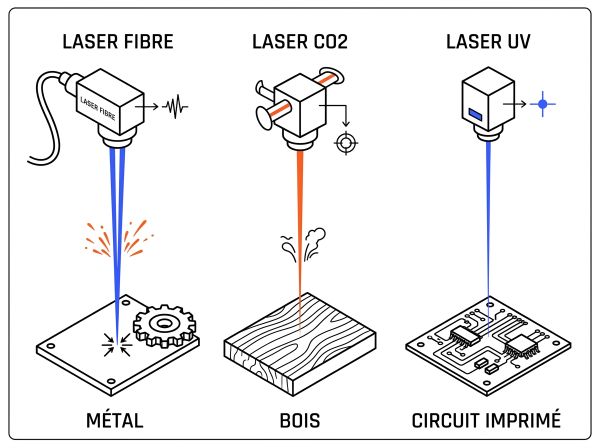
Laser fibre adapté aux métaux et plastiques techniques
Le laser fibre émet à 1 064 nm. Il marque les métaux et certains plastiques techniques avec une maintenance réduite et une durée de vie de source supérieure à 100 000 heures. Une machine laser pour marquer du métal de 20 à 50 W couvre la majorité des applications métalliques. Au-delà de 100 W, le laser fibre répond à la gravure profonde et aux cadences élevées. Il constitue la référence pour l’intégration en ligne.
- Acier inoxydable
- Aluminium
- Titane
- Laiton et cuivre
- Acier carbone
- ABS, polyamide, polycarbonate et autres plastiques techniques
Laser CO₂ pour matériaux organiques et non métalliques
Le laser CO₂ émet à 10,6 µm et permet la gravure laser CO₂ sur le bois, le verre, le papier, le carton, le cuir, le caoutchouc, les textiles et certains plastiques. Sa compatibilité avec les métaux nus reste faible. La maintenance est plus contraignante avec un remplacement des tubes tous les 3 à 5 ans, pour un coût de 500 à 2 000 €.
Laser UV et variante MOPA pour matériaux sensibles
Le laser UV émet à 355 nm et produit un marquage à froid sans zone affectée thermiquement. Il cible les plastiques techniques, les PCB, les connecteurs, le verre et les dispositifs médicaux. Son coût d’acquisition est plus élevé et la durée de vie de source se situe entre 10 000 et 20 000 heures. La variante MOPA permet de faire varier la durée d’impulsion indépendamment de la fréquence, ce qui facilite le marquage couleur sur inox et l’anodisation de l’aluminium.
Le tableau suivant récapitule les technologies selon le matériau, le rendu et les points de maintenance.
| Technologie | Longueur d’onde | Matériaux cibles | Durée de vie de source | Usage en ligne |
|---|---|---|---|---|
| Laser fibre | 1 064 nm | Métaux, plastiques techniques | Supérieure à 100 000 h | Référence pour métaux et cadences élevées |
| Laser CO₂ | 10,6 µm | Bois, verre, carton, cuir, certains plastiques | 20 000 à 30 000 h | Matériaux organiques et emballages |
| Laser UV | 355 nm | PCB, polymères sensibles, verre, dispositifs médicaux | 10 000 à 20 000 h | Marquage à froid et haute résolution |
| MOPA | 1 064 nm | Inox, aluminium anodisé, plastiques thermosensibles | Comparable au laser fibre | Durée d’impulsion variable et marquage couleur |
| Technologie : Laser fibre | |
|---|---|
| Longueur d’onde | 1 064 nm |
| Matériaux cibles | Métaux, plastiques techniques |
| Durée de vie de source | Supérieure à 100 000 h |
| Usage en ligne | Référence pour métaux et cadences élevées |
| Technologie : Laser CO₂ | |
|---|---|
| Longueur d’onde | 10,6 µm |
| Matériaux cibles | Bois, verre, carton, cuir, certains plastiques |
| Durée de vie de source | 20 000 à 30 000 h |
| Usage en ligne | Matériaux organiques et emballages |
| Technologie : Laser UV | |
|---|---|
| Longueur d’onde | 355 nm |
| Matériaux cibles | PCB, polymères sensibles, verre, dispositifs médicaux |
| Durée de vie de source | 10 000 à 20 000 h |
| Usage en ligne | Marquage à froid et haute résolution |
| Technologie : MOPA | |
|---|---|
| Longueur d’onde | 1 064 nm |
| Matériaux cibles | Inox, aluminium anodisé, plastiques thermosensibles |
| Durée de vie de source | Comparable au laser fibre |
| Usage en ligne | Durée d’impulsion variable et marquage couleur |
Vous êtes fournisseur de machine de marquage, gravure et découpe à laser ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment choisir entre marquage statique et marquage à la volée ?
Le mode de marquage modifie directement le temps de cycle de la ligne. Le choix dépend de la cadence visée et de la capacité à immobiliser ou non la pièce.
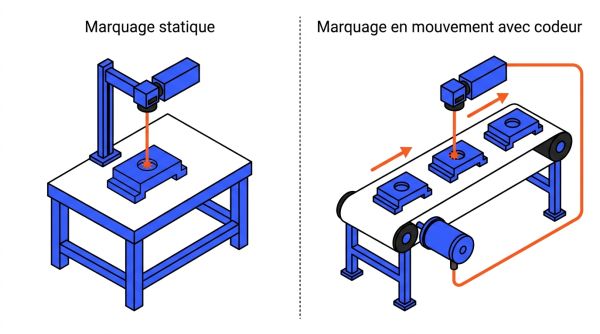
Marquage statique pour pièce immobilisée sur la ligne
La pièce reste immobile pendant le tir. Le temps de marquage s’ajoute alors au temps d’arrêt du poste. Ce mode convient aux cadences modérées ou aux postes où la pièce est déjà indexée pour une autre opération.
Marquage à la volée synchronisé par codeur incrémental
Le marquage on-the-fly sur une machine de marquage laser industriel s’applique à une pièce en défilement continu. Le système reçoit le signal d’un codeur incrémental du convoyeur pour compenser le mouvement pendant le tir. Ce mode n’ajoute pas de temps d’arrêt et s’utilise aussi sur convoyeur courbe de type carrousel. Pour une grande série, cette synchronisation maintient la cadence et évite que le poste ne devienne un goulot d’étranglement.
- Vérifier la stabilité de la vitesse de ligne avant le tir.
- Confirmer la fenêtre de marquage disponible entre deux pièces.
- Valider la résolution du codeur incrémental.
- Prévoir un déclenchement fiable par détection de pièce ou automate.
- Tester le contraste sur pièces en mouvement réel.
Quels critères retenir pour une solution de marquage laser industrielle ?
La solution de marquage laser se dimensionne à partir de données mesurables : puissance, champ, taille de spot, environnement et cadence réelle. Ces critères déterminent la compatibilité avec une ligne déjà en service.
Puissance, champ de marquage et taille de spot
Une puissance de 20 à 50 W suffit pour la plupart des métaux. Une puissance de 100 W et plus répond à la gravure profonde et aux cadences élevées. La distance focale varie généralement de 100 à 300 mm selon l’optique. La taille de spot peut descendre à 0,075 mm, ce qui conditionne la finesse des codes 2D.
- Puissance adaptée au matériau et à la profondeur recherchée.
- Champ de marquage couvrant la totalité du motif sans déplacement de pièce.
- Distance focale compatible avec l’encombrement du poste.
- Taille de spot compatible avec la lisibilité des Datamatrix ou UDI.
Environnement de production et indice de protection IP
La poussière, les vibrations, les vapeurs, le brouillard d’huile et la chaleur imposent un indice IP adapté. Des installations fonctionnent en fonderie entre 10 et 50 °C en atmosphère poussiéreuse. Le refroidissement par air suffit souvent. Un groupe froid devient nécessaire pour les puissances élevées ou les ambiances chaudes.
Cadence visée et estimation du temps de cycle exact
La cadence se relie au temps de cycle et au contenu à marquer. La vitesse annoncée ne suffit pas. Un premier passage chronométré sur pièce réelle fiabilise l’estimation du temps de marquage et du temps de manipulation.
Comment sécuriser un poste de marquage laser en ligne ?
Une source laser de marquage est dangereuse à l’état nu. L’intégration vise un poste fermé et exploitable sans port permanent de lunettes de protection.
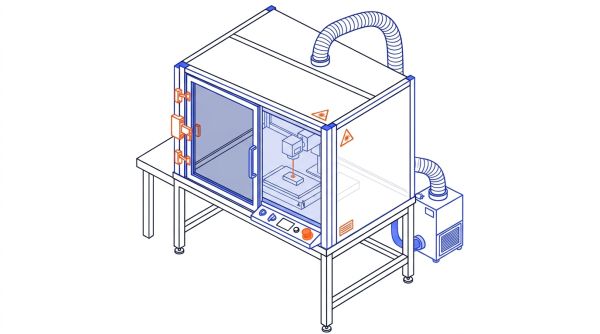
Confinement classe 1 dans un carter étanche
Une source nue relève de la classe 4. Le faisceau direct et les réflexions peuvent provoquer des lésions oculaires. Une cabine laser étanche à la longueur d’onde confine la zone de tir et requalifie l’ensemble en classe 1. Les vitres de protection doivent correspondre à la longueur d’onde du laser.
Verrouillages de sécurité PL-e et normes ISO 13849
Les ouvertures du carter sont asservies par des barrières immatérielles ou des interrupteurs de sécurité. Le niveau de performance attendu est PL-e/SIL3. L’analyse de risques s’appuie sur la directive Machines 2006/42/CE et les normes suivantes.
- ISO 13849 pour les parties des systèmes de commande relatives à la sécurité
- ISO 11553-1 pour la sécurité des machines de traitement au laser
- ISO 14119 pour les dispositifs de verrouillage associés aux protecteurs
Extraction et filtration des fumées et particules émises
Le marquage libère des fumées, des gaz et des particules fines par sublimation ou ablation. Un système d’aspiration avec filtres HEPA et charbon actif protège les opérateurs et évite l’encrassement de la lentille. Le PVC ne doit pas être gravé au laser CO₂ car il libère du chlore gazeux. La prévention incendie complète l’installation.
Comment préparer l’intégration du marquage laser sur une ligne existante ?
Une ligne existante impose de valider la faisabilité avant tout achat. Les essais, l’implantation mécanique et le positionnement dans le process déterminent la réussite du projet.
Essais de marquage sur pièces réelles avant décision
Chaque matériau réagit différemment au faisceau. Les essais sur pièces réelles déterminent la puissance, la longueur d’onde, les paramètres de balayage et le temps de cycle exact. Ils intègrent les contraintes aval comme le traitement de surface ou le nettoyage.
Implantation mécanique et respect de la distance focale
La tête et le contrôleur doivent s’insérer dans l’architecture existante. La distance focale de 100 à 300 mm se préserve entre l’optique et la pièce. Les pièces courbes ou de hauteurs variables imposent un axe rotatif, un axe Z motorisé ou un autofocus.
- Contrôler l’encombrement de la tête de marquage et de la baie de contrôle.
- Vérifier qu’aucun élément de la machine ne coupe le volume focal.
- Prévoir un axe Z motorisé pour les changements de hauteur de pièce.
- Étudier un portique pour les pièces de grande dimension.
Positionnement dans le process et traitements de surface
Le marquage peut intervenir avant ou après usinage, traitement thermique, peinture ou contrôle. Les revêtements épais et le grenaillage dégradent la lisibilité. Les parades consistent à marquer avant traitement, à augmenter la profondeur du code ou à retirer localement le revêtement.
Comment connecter le marquage laser aux automates, ERP et MES ?
Le laser échange avec l’automate de ligne les signaux de cycle et reçoit les données variables pour la traçabilité. Cette communication réduit les erreurs de saisie opérateur.
Protocoles industriels et échange de signaux avec l’automate
Le contrôleur laser dialogue avec l’automate via des protocoles standards. Les signaux utiles comprennent l’état prêt, le départ cycle, la fin de marquage et le défaut.
- Profinet
- Ethernet/IP
- Modbus TCP
- IO-Link
- RS232
- Entrées et sorties TOR
Données variables pour traçabilité Datamatrix et UDI
Le logiciel reçoit en temps masqué les numéros de série, l’horodatage et les données issues de l’ERP ou du MES. Il génère des codes Datamatrix, QR ou UDI sans intervention manuelle. Cette automatisation renforce la traçabilité industrielle sur l’ensemble du cycle de vie de la pièce.
Quel budget prévoir pour une intégration marquage laser robotisé ?
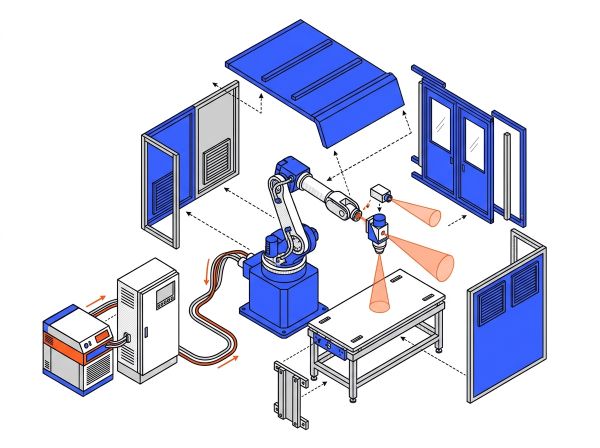
Le budget d’une cellule complète intègre la source, le robot, le carter de sécurité, l’extraction et l’ingénierie. Le matériel nu seul ne représente qu’une partie du coût final.
Fourchette budgétaire globale et répartition par poste
Un marquage laser robotisé avec robot industriel se situe entre 80 000 € et 250 000 €. Une variante avec cobot ramène le budget d’entrée entre 70 000 € et 120 000 €. Le tableau suivant détaille la répartition indicative.
| Poste | Fourchette indicative | Contenu |
|---|---|---|
| Source laser industrielle | 15 000 € à 40 000 € | Source fibre, CO₂ ou UV de 20 à 100 W selon matériau |
| Robot industriel 6 axes | 25 000 € à 60 000 € | Manipulation de la pièce ou de la tête laser |
| Enceinte de sécurité classe 1 | 15 000 € à 30 000 € | Carénage, vitres de protection, barrières immatérielles |
| Extraction et filtration | 1 000 € à 3 000 € | Aspiration des fumées et filtres HEPA |
| Ingénierie et mise en service | 25 000 € à 55 000 € | Conception, programmation, communication ERP/MES |
| Vision industrielle en option | 8 000 € à 15 000 € | Caméra de recadrage ou de relecture des codes |
Coûts d’exploitation et coût total de possession
Le laser ne consomme ni encre ni solvant. La maintenance préventive de la machine seule revient à 200 à 500 € par an. Pour la cellule robotisée complète, la maintenance préventive s’élève à 1 000 à 2 500 € par an. La consommation électrique d’environ 0,5 kWh/h pèse peu dans le coût horaire.
- Remplacement des tubes CO₂ tous les 3 à 5 ans : 500 à 2 000 €
- Nettoyage et remplacement des optiques : 50 à 300 € par élément
- Aucun consommable d’encre, de solvant ou d’étiquette
- Calcul du coût horaire à partir des heures productives réelles
- Prise en compte de l’amortissement sur la durée d’utilisation
Comment contrôler la qualité du marquage laser en ligne ?
Le contrôle intégré vérifie la présence, la lisibilité et la conformité des codes sans station séparée. Il évite les transferts et les reprises.
Vision intégrée pour la relecture des codes
La vision industrielle aligne automatiquement la marque sur la pièce placée aléatoirement. Elle relit les Datamatrix, les QR et les textes par OCR/OCV. Elle vérifie le contenu et note la lisibilité selon la norme exigée.
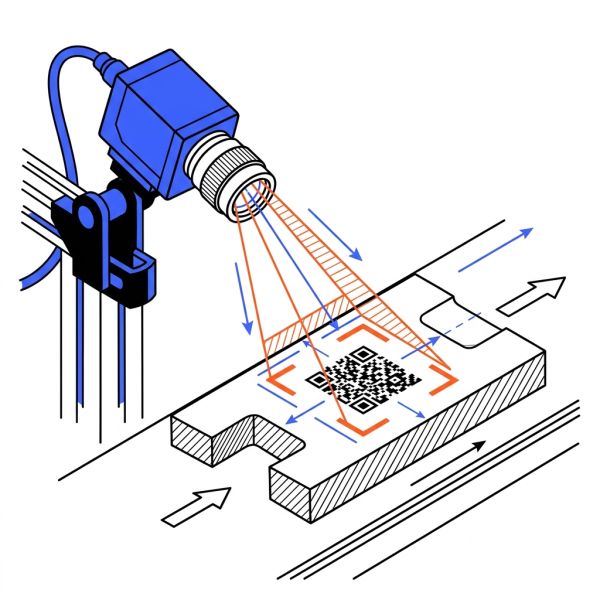
Contrôle pré marquage et post marquage des pièces
Le contrôle avant marquage bloque les pièces déjà marquées ou défectueuses. Le contrôle après marquage écarte les codes illisibles ou non conformes. Un poste intégré avec relecture a permis de passer de 47 secondes à 12,5 secondes par pièce en supprimant l’inspection séparée.
Quels avantages offre le marquage laser face aux procédés traditionnels ?
Le laser remplace le jet d’encre, l’étiquetage, la micro-percussion et la tampographie lorsque la permanence et la lisibilité machine priment.
Marquage laser comparé au jet d’encre et à l’étiquetage
Le laser crée une marque permanente sans encre. Les encres et étiquettes se dégradent sous capot automobile ou lors des stérilisations médicales. Le laser évite les consommables et les déchets d’étiquettes. Sa lisibilité machine reste stable dans le temps.
Marquage laser comparé à la micro-percussion et à la tampographie
Le laser travaille sans contact et ne déforme pas les pièces fines. Il marque plus vite que la micro-percussion sur les motifs complexes et demande moins de maintenance. La tampographie reste limitée en permanence. La micro-percussion conserve un intérêt pour le relief tactile profond.
- Durabilité face aux solvants, huiles et cycles de stérilisation
- Précision du trait et finesse des codes 2D
- Contraste élevé sur métaux et plastiques
- Absence de consommables
- Maintenance réduite sur la source
- Impact environnemental limité par l’absence d’encres
Quelles applications industrielles illustrent le marquage laser en ligne ?
Les cas sectoriels montrent des configurations différentes selon la matière, la cadence et la conformité exigée.
Applications de marquage laser dans l’automobile et l’aéronautique
Les pièces sous capot reçoivent des codes Datamatrix résistants à la chaleur, aux huiles et aux vibrations. Les blocs moteurs, boîtiers de transmission et rails de siège sont marqués en production. Le VIN peut être gravé avec une tête de marquage laser 3D montée sur bras robotisé.
- Volants bimasses avec code Datamatrix et relecture vision
- Blocs moteurs et culasses avec marquage 3D autofocus
- Injecteurs et pièces de sécurité avec codes 2D
- Pièces plastiques d’habitacle avec changement de couleur
- Roulements huilés marqués sans nettoyage préalable
Applications de marquage laser dans le médical et le pharmaceutique
Les instruments chirurgicaux et implants reçoivent des codes UDI et Datamatrix. Le marquage résiste aux stérilisations répétées. Le laser UV marque à froid les polymères sensibles et remplace les étiquettes sur tubes et poches.
Applications de marquage laser en électronique et autres secteurs
Le laser UV identifie les PCB et composants miniaturisés, une application typique des machines de marquage laser sur plastique. En agroalimentaire et dans le luxe, les indices IP renforcés protègent la tête lors des lavages. Le marquage laser robotisé couvre les pièces de forme complexe ou les zones multiples.
FAQ : questions fréquentes sur le marquage laser en ligne
Les questions suivantes reviennent lors de la préparation d’un investissement en marquage laser.
Quelle puissance de laser pour marquer du métal en ligne ?
Une puissance de 20 à 50 W suffit pour la majorité des métaux. Une puissance de 100 W et plus convient à la gravure profonde ou aux cadences élevées. Les essais sur pièces réelles confirment le réglage exact.
Faut-il arrêter la ligne pour marquer les pièces ?
Non, le marquage à la volée avec codeur incrémental permet de marquer en continu sans arrêter le convoyeur. Le temps de cycle de la ligne reste inchangé.
Combien coûte l’intégration d’un marquage laser avec robot ?
Le budget se situe entre 80 000 € et 250 000 € pour une cellule complète. Une solution cobot réduit le ticket d’entrée entre 70 000 € et 120 000 €, selon la cadence et l’ingénierie.
Quelle norme encadre la sécurité d’un laser de marquage ?
Le confinement classe 1 s’appuie sur les normes ISO 13849, ISO 11553-1 et ISO 14119. Les verrouillages atteignent un niveau PL-e/SIL3 dans le cadre de la directive Machines 2006/42/CE.
Le marquage laser remplace-t-il l’étiquetage et le jet d’encre ?
Il les remplace lorsque la permanence, la résistance aux environnements sévères et la lisibilité machine sont exigées. C’est le cas sous capot automobile et sur dispositifs médicaux stérilisables.
Notre gamme de machine de marquage, gravure et découpe à laser les plus populaires sur hellopro.fr


Prix sur demande
Envoyer un message


Prix sur demande
Envoyer un message
