Sommaire
- Quelle source laser choisir pour le marquage du métal ?
- Quelle puissance laser prévoir selon le métal à marquer ?
- Comment choisir entre marquage, gravure et recuit sur métal ?
- Quel laser pour la traçabilité et les codes DataMatrix ?
- Quels critères techniques évaluer avant l'achat d'une machine laser ?
- Quel budget prévoir pour une machine de marquage laser métal ?
- Quelles questions posent les industriels sur le marquage laser métal ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelle source laser choisir pour le marquage du métal ?
- Quelle puissance laser prévoir selon le métal à marquer ?
- Comment choisir entre marquage, gravure et recuit sur métal ?
- Quel laser pour la traçabilité et les codes DataMatrix ?
- Quels critères techniques évaluer avant l'achat d'une machine laser ?
- Quel budget prévoir pour une machine de marquage laser métal ?
- Quelles questions posent les industriels sur le marquage laser métal ?
Temps de lecture estimé : 7min
💡 À retenir :
- Pour choisir une machine laser pour marquage métal, le laser à fibre s'impose sur métal nu grâce à sa longueur d'onde de 1 064 nm.
- Une source fibre de 20 à 30 W couvre le marquage de surface, tandis qu'une gravure profonde dans l'inox requiert 50 à 100 W.
- Le laser CO2 ne modifie pas le métal nu : il n'agit que sur les métaux peints, anodisés ou revêtus.
- Le cuivre et le laiton, plus réfléchissants, demandent 50 à 100 W pour un résultat équivalent.
- Une machine fibre certifiée CE en classe 1 ou 2 avec enceinte intégrale évite le risque oculaire du faisceau invisible.
- Le coût total de possession d'une fibre est inférieur à celui d'un CO2 en usage intensif, avec un rendement de 15 à 20 % contre environ 8 %.
La longueur d'onde de 1 064 nm du laser à fibre est fortement absorbée par les métaux nus : inox, aluminium, laiton, cuivre et titane. Cette source constitue la référence des machines de marquage, gravure et découpe à laser, avec une plage utile de 20 à 100 W. Un laser CO2 à 10,6 µm ne marque que les surfaces peintes, anodisées ou revêtues. Sur une même pièce métallique, un laser fibre réalise le marquage en 80 secondes, contre 20 minutes pour un CO2.
Le choix d'une machine laser pour marquage métal suit quatre étapes : identifier le métal, définir le procédé, dimensionner la puissance et évaluer le budget. Pour un usage industriel, la question quelle machine de marquage laser pour l'industrie se tranche par le coût total de possession et la cadence.
Le choix d'une machine laser pour marquage métal suit quatre étapes : identifier le métal, définir le procédé, dimensionner la puissance et évaluer le budget. Pour un usage industriel, la question quelle machine de marquage laser pour l'industrie se tranche par le coût total de possession et la cadence.
Obtenez un devis pour une machine de marquage, gravure et découpe à laser
Quelle source laser choisir pour le marquage du métal ?
Technologies adaptées au marquage direct du métal nu
Le laser à fibre, utilisé dans les machines de marquage laser à fibre, émet à 1 064 nm, une longueur d'onde absorbée par les métaux. Le marquage s'effectue directement dans la matière, sans traitement préalable.
- Acier inoxydable
- Aluminium
- Laiton
- Cuivre
- Titane
- Métaux précieux
Traitement des métaux revêtus et de l'aluminium anodisé
Le laser CO2 de gravure à 10,6 µm est réfléchi par le métal nu. Il ne modifie que les couches de surface : peinture, anodisation ou produit de marquage appliqué au préalable. L'ablation sur aluminium anodisé retire la couche d'anodisation pour révéler l'aluminium sous-jacent, à des puissances plus faibles.
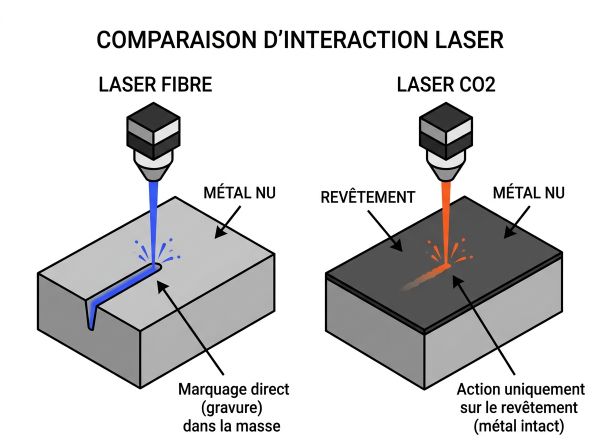
Comparatif détaillé des sources laser pour le métal
La fibre couvre la quasi-totalité des métaux et des applications. Le CO2 reste limité aux surfaces revêtues. Les lasers UV et vert apportent une précision supplémentaire mais ne remplacent pas la fibre pour le marquage direct.
| Source laser | Longueur d'onde | Matériaux cibles | Types de marquage | Limites |
|---|---|---|---|---|
| Fibre | 1 064 nm | Tous métaux nus | Marquage, gravure, recuit | Peu adapté aux non-métalliques |
| MOPA | 1 064 nm | Métaux, plastiques | Marquage couleur, gravure contrôlée | Coût plus élevé que fibre standard |
| UV | 355 nm | Micro-composants, matériaux sensibles | Marquage à froid, très haute précision | Gravure superficielle uniquement, coût élevé |
| Vert | 532 nm | Cuivre, or, argent | Marquage sur métaux réfléchissants | Moins courant, investissement élevé |
| CO2 | 10,6 µm | Métaux revêtus, aluminium anodisé | Élimination de couche | Ne marque pas le métal nu |
| Diode | 445 nm | Aluminium anodisé | Retrait d'anodisation | Pas de marquage sur métal nu |
| Source laser : Fibre | |
|---|---|
| Longueur d'onde | 1 064 nm |
| Matériaux cibles | Tous métaux nus |
| Types de marquage | Marquage, gravure, recuit |
| Limites | Peu adapté aux non-métalliques |
| Source laser : MOPA | |
|---|---|
| Longueur d'onde | 1 064 nm |
| Matériaux cibles | Métaux, plastiques |
| Types de marquage | Marquage couleur, gravure contrôlée |
| Limites | Coût plus élevé que fibre standard |
| Source laser : UV | |
|---|---|
| Longueur d'onde | 355 nm |
| Matériaux cibles | Micro-composants, matériaux sensibles |
| Types de marquage | Marquage à froid, très haute précision |
| Limites | Gravure superficielle uniquement, coût élevé |
| Source laser : Vert | |
|---|---|
| Longueur d'onde | 532 nm |
| Matériaux cibles | Cuivre, or, argent |
| Types de marquage | Marquage sur métaux réfléchissants |
| Limites | Moins courant, investissement élevé |
| Source laser : CO2 | |
|---|---|
| Longueur d'onde | 10,6 µm |
| Matériaux cibles | Métaux revêtus, aluminium anodisé |
| Types de marquage | Élimination de couche |
| Limites | Ne marque pas le métal nu |
| Source laser : Diode | |
|---|---|
| Longueur d'onde | 445 nm |
| Matériaux cibles | Aluminium anodisé |
| Types de marquage | Retrait d'anodisation |
| Limites | Pas de marquage sur métal nu |
Vous êtes fournisseur de machine de marquage, gravure et découpe à laser ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelle puissance laser prévoir selon le métal à marquer ?
Puissance recommandée selon le métal et l'application
La plage de 20 à 100 W couvre la quasi-totalité des applications de marquage industriel. Une forte puissance en CO2 ou en diode ne compense pas l'absence d'absorption sur métal nu.
| Matériau | Application | Puissance recommandée | Remarques |
|---|---|---|---|
| Acier inoxydable | Marquage | 20 à 30 W | Marquage noir possible par recuit |
| Acier inoxydable | Gravure profonde | 50 à 100 W | Passes multiples possibles à plus faible puissance |
| Aluminium | Marquage | 20 à 30 W | Plaques d'identification |
| Aluminium | Gravure | 50 à 100 W | Gravures plus profondes et contrastées |
| Laiton | Marquage | 30 à 50 W | Puissance supérieure requise du fait de la réflexion |
| Cuivre | Marquage ou gravure | 50 à 100 W | Métal le plus exigeant, forte réflectivité |
| Titane | Marquage ou gravure | 30 à 50 W | Marquage couleur possible selon paramétrage |
| Matériau : Acier inoxydable | |
|---|---|
| Application | Marquage |
| Puissance recommandée | 20 à 30 W |
| Remarques | Marquage noir possible par recuit |
| Matériau : Acier inoxydable | |
|---|---|
| Application | Gravure profonde |
| Puissance recommandée | 50 à 100 W |
| Remarques | Passes multiples possibles à plus faible puissance |
| Matériau : Aluminium | |
|---|---|
| Application | Marquage |
| Puissance recommandée | 20 à 30 W |
| Remarques | Plaques d'identification |
| Matériau : Aluminium | |
|---|---|
| Application | Gravure |
| Puissance recommandée | 50 à 100 W |
| Remarques | Gravures plus profondes et contrastées |
| Matériau : Laiton | |
|---|---|
| Application | Marquage |
| Puissance recommandée | 30 à 50 W |
| Remarques | Puissance supérieure requise du fait de la réflexion |
| Matériau : Cuivre | |
|---|---|
| Application | Marquage ou gravure |
| Puissance recommandée | 50 à 100 W |
| Remarques | Métal le plus exigeant, forte réflectivité |
| Matériau : Titane | |
|---|---|
| Application | Marquage ou gravure |
| Puissance recommandée | 30 à 50 W |
| Remarques | Marquage couleur possible selon paramétrage |
Relations entre puissance, vitesse, profondeur et fréquence
Une puissance supérieure permet des cadences plus élevées. Un 100 W grave l'inox environ trois fois plus vite qu'un 30 W. Un 50 W atteint une profondeur de 0,5 mm environ 30 % plus vite qu'un 30 W.
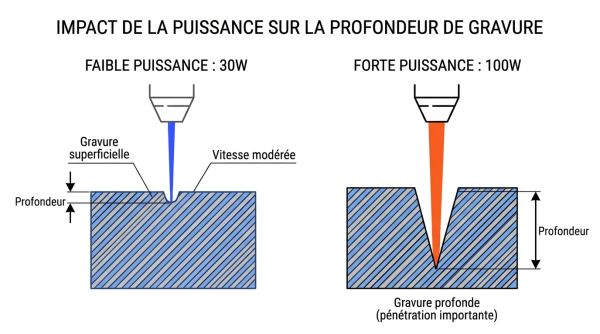
- Puissance insuffisante : marques superficielles, multiplication des passes, tenue à l'usure insuffisante.
- Puissance excessive : déformation thermique, décoloration, perte de détail sur les motifs fins.
Matrice de test sur chute de métal
La validation sur chute de métal consiste à tester plusieurs combinaisons de puissance, vitesse et fréquence, puis à enregistrer le paramétrage retenu en préréglage.
| Matériau | Puissance | Vitesse | Fréquence | Passes | Résultat indicatif |
|---|---|---|---|---|---|
| Acier inoxydable | 40 à 60 % | 200 à 500 mm/s | 20 à 50 kHz | 1 à 3 | Marquage noir par recuit |
| Aluminium | 30 à 50 % | 300 à 600 mm/s | 20 à 40 kHz | 1 à 2 | Marquage blanc ou gris |
| Laiton | 40 à 70 % | 150 à 400 mm/s | 20 à 30 kHz | 2 à 4 | Gravure plus profonde |
| Titane | 30 à 50 % | 200 à 500 mm/s | Variable | 1 à 2 | Marquage couleur possible |
| Matériau : Acier inoxydable | |
|---|---|
| Puissance | 40 à 60 % |
| Vitesse | 200 à 500 mm/s |
| Fréquence | 20 à 50 kHz |
| Passes | 1 à 3 |
| Résultat indicatif | Marquage noir par recuit |
| Matériau : Aluminium | |
|---|---|
| Puissance | 30 à 50 % |
| Vitesse | 300 à 600 mm/s |
| Fréquence | 20 à 40 kHz |
| Passes | 1 à 2 |
| Résultat indicatif | Marquage blanc ou gris |
| Matériau : Laiton | |
|---|---|
| Puissance | 40 à 70 % |
| Vitesse | 150 à 400 mm/s |
| Fréquence | 20 à 30 kHz |
| Passes | 2 à 4 |
| Résultat indicatif | Gravure plus profonde |
| Matériau : Titane | |
|---|---|
| Puissance | 30 à 50 % |
| Vitesse | 200 à 500 mm/s |
| Fréquence | Variable |
| Passes | 1 à 2 |
| Résultat indicatif | Marquage couleur possible |
Comment choisir entre marquage, gravure et recuit sur métal ?
Procédés de marquage appliqués aux pièces métalliques
Le marquage modifie la surface sans retrait significatif. La gravure enlève de la matière. Le recuit provoque une oxydation contrôlée sans altérer la surface.
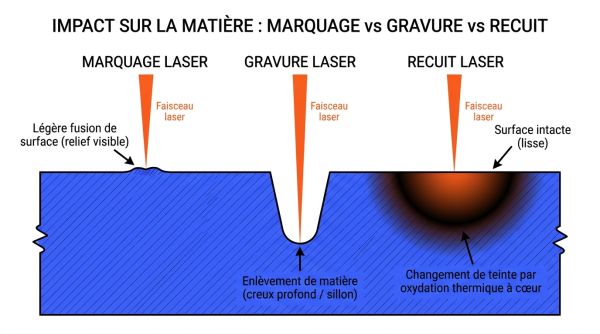
| Procédé | Mécanisme | Effet visuel et tactile | Cas d'usage |
|---|---|---|---|
| Marquage | Fusion superficielle, oxydation | Contraste élevé, surface lisse ou légèrement texturée | Numéros de série, logos, codes-barres |
| Gravure | Enlèvement de matière par vaporisation | Relief négatif, visible et palpable | Plaques signalétiques, pièces soumises à usure |
| Recuit | Oxydation contrôlée sous le point de fusion | Contraste sombre, surface lisse sans retrait | Instruments médicaux, agroalimentaire |
| Ablation | Retrait d'un revêtement | Révélation du substrat, fort contraste | Aluminium anodisé, pièces peintes |
| Etching | Déformation microscopique par choc thermique | Marque superficielle | Texturation fine |
| Procédé : Marquage | |
|---|---|
| Mécanisme | Fusion superficielle, oxydation |
| Effet visuel et tactile | Contraste élevé, surface lisse ou légèrement texturée |
| Cas d'usage | Numéros de série, logos, codes-barres |
| Procédé : Gravure | |
|---|---|
| Mécanisme | Enlèvement de matière par vaporisation |
| Effet visuel et tactile | Relief négatif, visible et palpable |
| Cas d'usage | Plaques signalétiques, pièces soumises à usure |
| Procédé : Recuit | |
|---|---|
| Mécanisme | Oxydation contrôlée sous le point de fusion |
| Effet visuel et tactile | Contraste sombre, surface lisse sans retrait |
| Cas d'usage | Instruments médicaux, agroalimentaire |
| Procédé : Ablation | |
|---|---|
| Mécanisme | Retrait d'un revêtement |
| Effet visuel et tactile | Révélation du substrat, fort contraste |
| Cas d'usage | Aluminium anodisé, pièces peintes |
| Procédé : Etching | |
|---|---|
| Mécanisme | Déformation microscopique par choc thermique |
| Effet visuel et tactile | Marque superficielle |
| Cas d'usage | Texturation fine |
Le recuit sur inox et titane produit un contraste sombre, une surface lisse, sans retrait de matière. Il convient au médical et à l'agroalimentaire.
Profondeur de marquage et résistance aux traitements de surface
Un marquage de 20 à 50 µm peut devenir illisible après sablage qui retire 50 à 80 µm. Pour les pièces soumises à traitements agressifs, viser 150 à 300 µm de profondeur. Les composants critiques exigent jusqu'à 500 µm.
- Résistance à l'abrasion et aux frottements.
- Tenue aux solvants et produits chimiques.
- Comportement aux températures élevées.
- Durabilité après traitements de surface.
Quel laser pour la traçabilité et les codes DataMatrix ?
Normes de qualité et exigences AIM DPM
Le marquage laser est la référence du marquage direct de pièce avec codes DataMatrix. La correction d'erreurs ECC200 maintient la lisibilité même avec 20 à 30 % de surface endommagée. La taille minimale est de 10 × 10 modules.
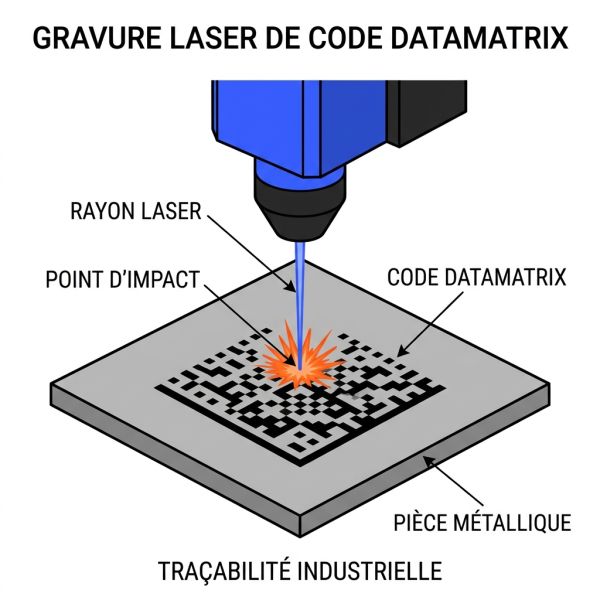
| Référentiel | Objet |
|---|---|
| ISO/IEC 16022 | Structure et symbologie du code DataMatrix |
| ISO/IEC 15415 | Évaluation de la qualité d'impression des symboles 2D |
| ISO/IEC TR 29158 (AIM DPM) | Marquage direct de pièce sur surfaces métalliques |
| SAE AS9132 | Exigences de qualité du marquage aérospatial |
| ATA Spec 2000 | Identification et traçabilité aéronautique |
| MIL-STD-130 | Marquage permanent des composants défense |
| ASTM F3001 | Marquage UDI des dispositifs médicaux |
Les secteurs aéronautique et automobile exigent un grade A ou B selon ISO/IEC 15415 ou AIM DPM, y compris après traitements de surface. Un lecteur de code ne remplace pas un vérificateur qui note la qualité optique.
Paramètres de la gravure profonde multi-niveaux
La gravure profonde s'effectue en trois niveaux : préparatoire, gravure profonde, contraste final. Les valeurs de référence : fréquence de 20 à 80 kHz, vitesse de 100 à 400 mm/s, chevauchement de 60 à 85 %, 3 à 10 passes retirant chacune 30 à 50 µm.
Cadences élevées et intégration en ligne de production
Les scanners galvanométriques sont limités par l'inertie des miroirs. Les technologies multifaisceaux Full-Stamp et Pixel-Stamp inscrivent un DataMatrix en 30 à 100 ms, compatibles avec 36 000 pièces par heure.
Quels critères techniques évaluer avant l'achat d'une machine laser ?
Zone de marquage et choix de la lentille de focalisation
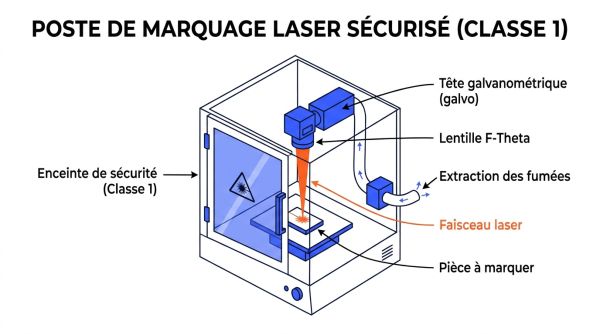
La zone de marquage varie de 110 × 110 à 300 × 300 mm. Un grand champ demande une lentille F-theta de focale plus longue, un scanner plus performant et une structure plus rigide. Les zones de 150 × 150 à 200 × 200 mm offrent le meilleur équilibre entre flexibilité et précision.
Scanner galvanométrique, précision et répétabilité
Le scanner galvanométrique positionne le faisceau à une vitesse de 5 000 à 7 000 mm/s. Sa répétabilité conditionne la constance de position sur une série. La carte de contrôle assure la sérialisation dynamique et la compatibilité avec les automates.
- Répétabilité angulaire en µRad.
- Dérive thermique sur huit heures.
- Temps de réponse des miroirs.
Sécurité laser de classe 1 et extraction des fumées
Le faisceau 1 064 nm est invisible et peut se réfléchir sur une surface métallique à plusieurs mètres. Une machine certifiée CE en classe 1 ou 2 avec une cabine laser intégrale évite le risque oculaire. L'extraction des fumées est obligatoire pour capter les particules métalliques et les COV.
Quel budget prévoir pour une machine de marquage laser métal ?
Ordres de grandeur du prix d'acquisition
Un système laser fibre industriel débute autour de 40 000 €. Un laser CO2 de marquage se situe entre 35 000 et 80 000 €. La puissance et la zone de marquage constituent les premiers facteurs du coût d'un marquage laser.
Coût d'exploitation et rendement énergétique
Le rendement électrique de la fibre est de 15 à 20 %, contre 8 % pour le CO2. Une fibre de puissance équivalente consomme 18 kW, contre 70 kW pour un CO2 haute puissance avec refroidisseur. La durée de vie d'une source fibre atteint 30 000 à plus de 100 000 heures.
Comparaison du coût total de possession
En usage intensif, le coût total de possession de la fibre devient inférieur à celui du CO2 grâce à l'énergie, à la maintenance et à la cadence. Remplacer un CO2 de 6 kW par une fibre de 6 kW économise 100 000 kWh par an.
| Critère | Laser fibre | Laser CO2 |
|---|---|---|
| Acquisition | À partir de 40 000 € | 35 000 à 80 000 € |
| Maintenance | Très faible | Modérée à élevée |
| Consommables | Quasi aucun | Gaz, tube, optiques |
| Durée de vie source | 30 000 à 100 000 h | Tube à remplacer périodiquement |
| Énergie | 18 kW à puissance élevée | 70 kW à puissance élevée |
| Cadence | 80 s pour une pièce type | 20 min pour la même pièce |
Quelles questions posent les industriels sur le marquage laser métal ?
Le laser CO2 peut-il marquer le métal ?
Non sur métal nu. Le CO2 à 10,6 µm est réfléchi par le métal et ne modifie que les couches de surface comme la peinture, l'anodisation ou un produit de marquage appliqué au préalable.
Quelle puissance pour graver l'inox en profondeur ?
50 à 100 W pour une gravure profonde, contre 20 à 30 W pour un marquage de surface. Un laser de 100 W grave environ trois fois plus vite qu'un 30 W.
Combien coûte une machine de marquage laser métal ?
Un système fibre industriel débute autour de 40 000 €. Un CO2 de marquage se situe entre 35 000 et 80 000 €. Le prix varie selon la puissance, la zone de marquage et la classe de sécurité.
Quelle est la durée de vie d'une source laser fibre ?
De 30 000 h à plus de 100 000 h selon les constructeurs, soit plus de dix ans d'usage courant sans remplacement, contre un tube CO2 à remplacer périodiquement.
Le marquage laser résiste-t-il aux traitements de surface ?
Un marquage de 20 à 50 µm peut devenir illisible après sablage. Pour une tenue après revêtement ou sablage, viser 150 à 300 µm de profondeur.


