Sommaire
Cet article vous plaît ?
Partagez-le !
Temps de lecture estimé : 8min
💡 Ce qu'il faut retenir :
- Une presse à injection plastique fonctionne selon un cycle répété de six phases : alimentation, plastification/dosage, injection dans le moule, maintien en pression, refroidissement et éjection de la pièce.
- Le groupe d'injection (trémie, vis, fourreau, buse) prépare et transfère la matière fondue dans l'empreinte ; le groupe de fermeture maintient le moule verrouillé sous une force calculée pour éviter les bavures au plan de joint.
- La force de fermeture se calcule avec la formule FV = 1,1 × PM × SF ; une pression matière de 800 bar sur une surface projetée de 100 cm² nécessite ainsi une force d'au moins 88 000 daN, soit environ 88 t.
- Le refroidissement représente 60 à 70 % du temps de cycle total ; réduire l'épaisseur de paroi ou améliorer les circuits de régulation thermique du moule constitue le levier principal pour raccourcir ce temps.
- La pression de maintien doit être maintenue jusqu'au gel de la porte pour compenser le retrait et éviter les retassures ; un temps de maintien trop court génère des vides internes et une instabilité dimensionnelle.
- Le paramétrage structuré de la presse repose sur cinq familles : températures (fourreau/moule), vitesse et pression d'injection, pression et temps de maintien, contre-pression/dosage, et gestion du refroidissement/éjection.
Une presse à injection pour plastique transforme des granulés thermoplastiques en pièces finies grâce à un cycle machine répétitif. Chaque cycle sollicite deux groupes fonctionnels distincts qui travaillent en coordination :
- Le groupe d'injection, qui assure l'alimentation en granulés via la trémie, la fusion et l'homogénéisation de la matière dans le fourreau, le dosage précis de la quantité à injecter, puis le transfert sous pression vers le moule à travers la buse et les canaux d'alimentation.
- Le groupe de fermeture, qui verrouille le moule avant l'injection, maintient la force de serrage tout au long du remplissage et du maintien, puis commande l'ouverture et l'éjection des pièces via les éjecteurs avant de refermer le moule pour le cycle suivant.
Obtenez un devis pour une presse à injecter
Quelles étapes composent le cycle d'une presse à injecter ?
Le cycle d'une presse à injecter se déroule en six étapes enchaînées : alimentation et plastification, injection du plastique dans l'empreinte, maintien en pression, refroidissement, puis ouverture et éjection. Le dosage de la dose suivante peut s'effectuer en temps masqué pendant le refroidissement, ce qui réduit le temps de cycle effectif sans allonger la phase productive.

Alimentation et plastification de la matière
Les granulés tombent depuis la trémie dans le fourreau par gravité. La vis tourne en entraînant la matière vers l'avant tout en la fondant grâce aux résistances chauffantes et à la chaleur de cisaillement. La température du fourreau varie généralement entre 180 °C et plus de 300 °C selon le polymère traité. La matière est ainsi homogénéisée et accumulée en amont de la vis.
- Un doseur pour presse a injecter peut être intercalé entre le silo et la trémie pour mélanger plusieurs composants (colorants, additifs) avec précision avant plastification.
- Certaines matières hygroscopiques (PA, PET, PC) nécessitent un temps de séchage presse à injecter compris entre 2 h et 6 h selon le polymère et l'équipement de séchage, afin d'éliminer l'humidité résiduelle responsable de stries argentées et de dégradation des propriétés mécaniques.
- La contre-pression appliquée lors du retour de la vis améliore l'homogénéité thermique et la stabilité de la dose ; une contre-pression trop élevée allonge la plastification et accélère l'usure des composants.
Injection et remplissage de l'empreinte
Lorsque la dose est constituée, la vis cesse de tourner et avance axialement comme un piston. Elle pousse la matière fondue à travers la buse, puis dans les canaux et le point d'injection jusqu'à remplir l'empreinte du moule. Le fonctionnement d'une presse à injection de plastique s'appuie sur les étapes suivantes durant cette phase :
- La vis recule pendant la plastification et accumule la matière en amont du clapet anti-retour, qui se ferme au début de l'injection pour empêcher tout reflux.
- La vitesse d'injection pilote le front de matière dans l'empreinte ; une vitesse trop élevée risque de comprimer l'air résiduel et de provoquer des brûlures par effet diesel.
- La bonne ventilation du moule, assurée par des évents placés en fin de remplissage, permet à l'air piégé de s'échapper sans créer de défauts d'aspect ni de manques de matière.
- La pression d'injection, typiquement comprise entre 800 et plus de 2 000 bar selon la matière et la géométrie de la pièce, détermine la vitesse de remplissage et la compaction initiale.
Bascule injection vers maintien et pression de maintien
À la fin du remplissage, la machine bascule en phase de maintien au point de commutation défini par la position de la vis ou par la pression cavité mesurée. La pression de maintien injection plastique est alors appliquée pour compenser le retrait thermique de la matière en cours de solidification.
- Le temps de maintien injection plastique se prolonge jusqu'au gel de la porte d'injection, point à partir duquel aucun apport supplémentaire de matière n'est possible sans risque de sur-compactage.
- Une pression de maintien insuffisante génère des retassures, des vides internes et une instabilité dimensionnelle des pièces.
- Une pression de maintien trop élevée entraîne des bavures au plan de joint et des contraintes internes excessives pouvant provoquer un gauchissement après démoulage.
- Le refroidissement se poursuit en parallèle dès la fermeture du moule ; il continue après l'arrêt du maintien jusqu'à ce que la pièce atteigne une rigidité suffisante pour l'éjection.
- Les éjecteurs poussent ensuite la pièce hors de l'empreinte, puis le mécanisme de fermeture referme la partie mobile du moule sur sa partie fixe pour amorcer un nouveau cycle.
Refroidissement, éjection et redémarrage du cycle
Le refroidissement représente 60 à 70 % du temps de cycle total. Il dépend principalement de l'épaisseur de paroi de la pièce, des propriétés thermiques du polymère et de l'efficacité des circuits de régulation du moule.
Le calcul du temps de cycle injection plastique suit la formule additive suivante :
t_cycle = t_injection + t_maintien + t_refroidissement + t_ouverture + t_éjection + t_fermeture
Sur un cycle typique de 30 s, le refroidissement occupe souvent 18 à 20 s. Les leviers pour réduire ce temps sans dégrader la qualité sont les suivants :
- Réduire l'épaisseur de paroi dès la conception de la pièce, car le temps de refroidissement croît fortement avec l'épaisseur.
- Optimiser les canaux de régulation thermique du moule pour homogénéiser l'évacuation de la chaleur et réduire les gradients locaux responsables de gauchissement.
- Abaisser la température du moule dans les limites compatibles avec la qualité de surface et les contraintes internes.
- Effectuer le dosage de la dose suivante en temps masqué pendant le refroidissement pour éviter qu'il allonge le cycle.
Devis pour une presse à injection de plastique
Vous êtes fournisseur de presse à injecter ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment calculer la force de fermeture d'une presse à injecter ?
Le calcul de la force de fermeture ou de la force de verrouillage (FV) d'une presse à injecter repose sur la formule FV = 1,1 × PM × SF, dans laquelle le coefficient 1,1 constitue le facteur de sécurité minimal recommandé.
Exemple chiffré : pour une pression matière de 800 bar et une surface projetée totale de 100 cm², la force minimale requise est : FV = 1,1 × 800 × 100 = 88 000 daN, soit 88 t. Il convient donc de sélectionner une presse dont le tonnage nominal est supérieur ou égal à cette valeur.
Sous-dimensionner la force de fermeture provoque une ouverture partielle du moule au plan de joint, entraînant des bavures et une dégradation de la répétabilité dimensionnelle. Un surdimensionnement excessif accroît la consommation d'énergie et accélère l'usure du moule.
Le facteur de sécurité peut être porté à 1,2 ou 1,3 pour des moules à parois minces, des matières très fluides ou des productions à haute cadence.
- La force de verrouillage est exprimée en daN ; 1 daN correspond à 0,001 tonne, valeur qui détermine le tonnage nominal de la presse.
- PM désigne la pression de matière dans l'empreinte, exprimée en bar. Elle est inférieure à la pression affichée sur la machine, car des pertes de charge interviennent dans les canaux et au point d'injection.
- SF désigne la surface frontale projetée de la moulée sur le plan de joint, exprimée en cm². Elle inclut les surfaces de toutes les empreintes ainsi que la surface projetée des canaux d'alimentation froids.
À quoi sert la colonne de fermeture d'une presse à injecter ?
Les colonnes de fermeture de presse sont les barres de guidage qui traversent les plateaux mobile et fixe de l'unité de fermeture. Elles transmettent et répartissent uniformément la force de verrouillage sur toute la surface du moule.
Lorsqu'une colonne de fermeture de presse présente des traces d'usure, des rayures ou un jeu anormal au niveau des bagues de guidage, il est nécessaire de solliciter un fournisseur colonne de fermeture de presse pour un remplacement ou une réparation. Un devis colonne de fermeture de presse permet d'anticiper le coût de la maintenance avant que l'usure ne génère des rebuts en série.
- Un alignement précis des colonnes garantit la planéité du plan de joint et évite les bavures localisées sur certaines zones de la pièce.
- Un jeu excessif sur les colonnes entraîne un désalignement progressif des plateaux, visible par des bavures répétées ou des défauts de cote sur un seul côté du moule.
- L'usure des colonnes se manifeste également par une répétabilité dégradée du positionnement du moule entre chaque cycle, ce qui génère des dérives dimensionnelles sur la série.
Comment paramétrer une presse à injecter ?
Une presse à injection hydraulique ou une presse à injection électrique bien paramétrée produit des pièces conformes avec un cycle stable. Le paramétrage s'organise en cinq familles de paramètres pilotables depuis la commande de contrôle presse à injecter.
Températures du fourreau et du moule
Le profil de température du fourreau se règle zone par zone, de la trémie vers la buse, avec une progression croissante vers l'avant. La température réelle peut dépasser la consigne en raison de la chaleur de cisaillement générée par la vis.
Vitesse et pression d'injection
La vitesse d'injection pilote le front de matière et la pression réelle dans les canaux. Un profil multi-étapes permet d'adapter la vitesse aux variations de section de la pièce.
Pression et temps de maintien
La pression de maintien injection plastique se règle après stabilisation du remplissage. Elle doit compenser le retrait sans sur-comprimer.
Contre-pression et vitesse de vis (dosage)
La contre-pression agit sur l'homogénéité de la matière fondue et la stabilité de la dose.
Refroidissement et éjection
Le temps de refroidissement se fixe en fonction de l'épaisseur de paroi et de la matière. L'éjection s'active lorsque la pièce présente une rigidité suffisante.
- Une température de fourreau trop basse entraîne un remplissage incomplet et des lignes de soudure visibles.
- Une température trop élevée dégrade la matière et produit des décolorations ou des odeurs caractéristiques.
- La température du moule influe directement sur l'état de surface, la cristallinité (pour les semi-cristallins) et le gauchissement ; elle se règle via le débit et la température du fluide de régulation.
- Une vitesse trop rapide en fin de remplissage comprime l'air et produit des brûlures ou des brûlures par effet diesel.
- Une vitesse insuffisante allonge le front de matière dans un moule froid et favorise les lignes de soudure et les manques de matière.
- Augmenter la pression de maintien réduit les retassures et améliore la stabilité dimensionnelle.
- Prolonger excessivement le temps de maintien au-delà du gel de la porte génère des contraintes internes et des bavures.
- Le point de scellage de la porte se détermine par pesée successive de pièces : le poids se stabilise quand la porte est gelée.
- Une contre-pression trop faible génère un mélange irrégulier des colorants et une dose instable, source de variations de poids entre pièces.
- Une contre-pression trop élevée allonge le temps de dosage et risque de dégrader les matières thermosensibles.
- La vitesse de rotation de la vis se règle pour que le dosage se termine avant la fin du refroidissement afin de ne pas allonger le cycle.
- Un refroidissement trop court provoque un gauchissement et des marques d'éjecteurs prononcées.
- Un refroidissement trop long pénalise la cadence sans améliorer la qualité au-delà d'un certain seuil.
- La vitesse et la course d'éjection se règlent pour extraire la pièce sans la marquer, en tenant compte des dépouilles et du niveau de bridage au moule.
FAQ : réglages et calculs sur presse à injecter
Comment calculer la pression du moulage par injection ?
Le calcul de pression du moulage par injection nécessite de distinguer la pression affichée sur la machine et la pression réelle dans la cavité. La pression cavité, celle qui sollicite le plan de joint et dimensionne la force de fermeture, est toujours inférieure à la pression machine en raison des pertes de charge dans les canaux et au point d'injection. Les variables qui influencent ce calcul sont les suivantes :
En pratique, le réglage de la pression d'injection s'effectue par essais progressifs en observant le taux de remplissage, la qualité de surface et les éventuels défauts (manque de matière, bavures, brûlures), plutôt qu'en partant d'une valeur théorique unique.
- La surface projetée de l'empreinte sur le plan de joint et le nombre de cavités multiplient directement l'effort d'ouverture exercé sur le moule.
- La viscosité de la matière, liée à sa nature et à sa température de transformation, influe sur les pertes de charge et donc sur la pression nécessaire pour remplir l'empreinte.
- La longueur et la section des canaux ainsi que la dimension du point d'injection conditionnent les pertes de charge entre la buse et la cavité.
Qu'est-ce qui fait varier le temps de maintien ?
Le temps de maintien injection plastique dépend principalement de l'épaisseur de la pièce et de la dimension du point d'injection. Plus l'épaisseur est importante, plus la porte reste ouverte longtemps avant de geler. La pression de maintien injection plastique retenue influe également sur la durée : une pression plus élevée ralentit légèrement le gel de la porte. Pour déterminer le temps optimal, la méthode de pesée par paliers reste la référence atelier : le temps de maintien est fixé à la valeur à partir de laquelle le poids de la pièce ne croît plus, signe que la porte est scellée. Un temps trop court provoque des retassures et une perte de poids de pièce ; un temps trop long ajoute des contraintes sans améliorer la qualité.

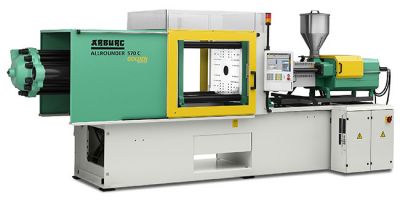
Nos presses à injection de plastique sur hellopro.fr
 PRESSE A INJECTER 250T DEMAG
Prix sur demande
Envoyer un message
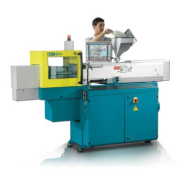


 Presse à injecter d'occasion - 270T Negri bossi
Prix sur demande
Envoyer un message