Sommaire
- Pourquoi différencier broyage et micronisation à fins industrielles ?
- Quand faire appel à un prestataire de micronisation à façon ?
- Quelles technologies emploient les prestataires de micronisation ?
- Comment se déroule une prestation de micronisation à façon ?
- Quels résultats et livrables attendre d'une micronisation à façon ?
- Quels points sécurisent un projet de micronisation à façon ?
- FAQ : micronisation à façon
Cet article vous plaît ?
Partagez-le !
Sommaire
- Pourquoi différencier broyage et micronisation à fins industrielles ?
- Quand faire appel à un prestataire de micronisation à façon ?
- Quelles technologies emploient les prestataires de micronisation ?
- Comment se déroule une prestation de micronisation à façon ?
- Quels résultats et livrables attendre d'une micronisation à façon ?
- Quels points sécurisent un projet de micronisation à façon ?
- FAQ : micronisation à façon
Temps de lecture estimé : 13min
💡 L'essentiel à retenir :
- La micronisation à façon permet d'atteindre des tailles de particules inférieures à 100 µm, souvent entre 1 et 10 µm, voire sous les 5 µm selon la technologie et la matière.
- Le microniseur à jets d'air repose sur des collisions particule-particule sans pièce mobile dans la chambre de broyage, ce qui limite la contamination métallique et l'échauffement.
- Le classificateur intégré renvoie les particules trop grosses vers la zone de broyage et ne laisse sortir que les fines, ce qui resserre la distribution granulométrique et stabilise le d50/d90.
- Les matières thermosensibles, oxydables, grasses ou élastomères orientent vers des procédés spécifiques : cryogénie à l'azote liquide pour les sensibles à la chaleur, inertage sous azote pour les produits oxydables ou les poudres à risque ATEX.
- Toute prestation à façon débute par un cadrage technique précis (granulométrie initiale, objectif d50/d90, contraintes qualité) et des essais de faisabilité avant lancement en production.
- Les livrables attendus incluent un certificat d'analyse par lot, les données de distribution granulométrique, un enregistrement de traçabilité et les conditions de conditionnement validées.
La micronisation à façon consiste à confier à un sous-traitant spécialisé la réduction granulométrique d'une poudre à l’aide d’un microniseur industriel jusqu'à des tailles submillimètriques, généralement inférieures à 100 µm et souvent entre 1 et 10 µm. Ce type de prestation s'adresse aux industriels qui ne disposent pas des équipements adaptés en interne, ou qui traitent des matières à contraintes spécifiques : thermosensibilité, risque d'explosion de poussières, abrasivité, oxydation. Comprendre comment se déroule chaque étape, de la qualification du besoin jusqu'au conditionnement final, permet de mieux spécifier la prestation et d'en sécuriser le résultat.
Obtenez un devis pour un microniseur industriel
Pourquoi différencier broyage et micronisation à fins industrielles ?
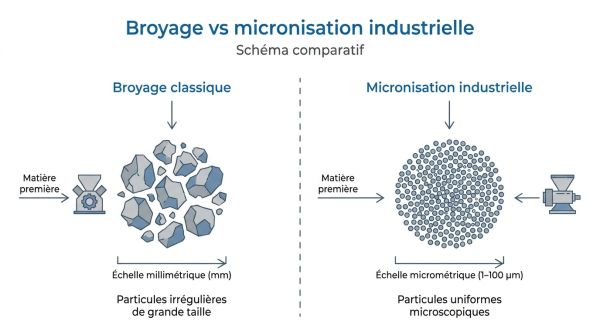
Le broyage mécanique classique vise une réduction de taille grossière à moyenne, typiquement de quelques centaines de micromètres à quelques millimètres. Il utilise des pièces mobiles qui génèrent de l'impact, du cisaillement ou de l'attrition. Il convient au prétraitement ou à la production de poudres dont la distribution granulométrique n'a pas besoin d'être très resserrée.
La micronisation va plus loin. Elle cible des particules dans la gamme 1 à 100 µm, avec des distributions serrées. L'enjeu n'est pas seulement la taille, mais le contrôle du d50 et du d90, c'est-à-dire les diamètres médian et au 90e percentile de la distribution.
La micronisation va plus loin. Elle cible des particules dans la gamme 1 à 100 µm, avec des distributions serrées. L'enjeu n'est pas seulement la taille, mais le contrôle du d50 et du d90, c'est-à-dire les diamètres médian et au 90e percentile de la distribution.
Effets industriels concrets d'une poudre micronisée
Réduire la taille des particules produit des effets mesurables sur le produit fini et les procédés aval :
- L'augmentation de la surface spécifique accélère la vitesse de dissolution, ce qui améliore la biodisponibilité en pharma ou la réactivité en chimie fine.
- Une granulométrie fine homogène améliore la dispersion dans les formulations cosmétiques ou les suspensions.
- Des particules trop grossières dans un mélange poudre créent des ségrégations et des hétérogénéités de dosage.
- En broyage de minéraux ou de charges, la finesse influe directement sur les propriétés mécaniques du matériau composite final.
- Attention : des particules trop fines peuvent dégrader l'écoulement et la compressibilité d'une poudre, ce qui impose de spécifier un objectif et non uniquement un minimum.
Seuils granulométriques pratiqués en sous-traitance
En micronisation industrielle à façon, les repères usuels sont les suivants :
- Inférieur à 100 µm : gamme accessible avec la majorité des technologies, y compris certains broyeurs à impact.
- Inférieur à 10 µm : domaine du microniseur à jets d'air, avec ou sans classificateur dynamique.
- Inférieur à 5 µm : configuration avec jets d'air opposés et classificateur haute vitesse, ou voie humide.
Vous êtes fournisseur de microniseur industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quand faire appel à un prestataire de micronisation à façon ?
Critères matière qui déterminent le procédé
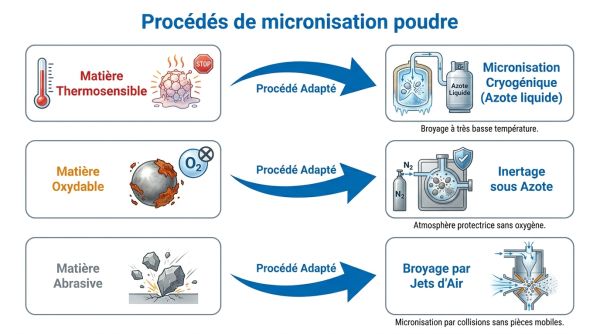
La nature de la matière conditionne non seulement le choix de la technologie, mais aussi les précautions à mettre en place :
- Matière thermosensible (arômes, principes actifs, polymères à basse Tg) : le jet d'air génère peu d'échauffement, et la cryogénie à l'azote liquide (-196 °C) fragiliise les matières élastiques en dessous de leur température de transition vitreuse.
- Matière oxydable (poudres végétales riches en actifs, certaines poudres métalliques) : l'inertage sous azote réduit la concentration en oxygène en dessous du seuil LOC, protégeant le produit et réduisant le risque ATEX.
- Matière abrasive (minéraux durs, céramiques, carbures) : le jet d'air est peu sensible à l'abrasivité car il n'utilise pas de pièces mobiles dans la zone de broyage ; en broyage mécanique, l'usure des pièces peut introduire de la contamination métallique.
- Matière fibreuse ou élastique (fibres végétales, élastomères, caoutchouc) : ces matières résistent à la fragmentation à température ambiante ; le cryobroyage les fragilise pour les rendre aptes à l'impact.
- Matière grasse ou hygroscopique : le séchage ou l'émottage préalable est souvent nécessaire, et la voie humide peut contourner les problèmes d'agglomération.
Applications par secteur industriel
- Agroalimentaire : micronisation d'épices, de poudres végétales, de sucres ou de fibres pour améliorer la texture, la solubilité ou la libération des arômes.
- Cosmétique : réduction de pigments, d'oxydes (dioxyde de titane, oxyde de zinc) pour des textures ultrafines et une meilleure couvrance.
- Chimie fine et minéraux : production de charges minérales, de catalyseurs, de pigments avec une PSD contrôlée pour des propriétés fonctionnelles précises.
- Pharmaceutique : micronisation d'API pour améliorer la dissolution, la biodisponibilité ou la performance pour l'inhalation (d50 cible souvent 1 à 5 µm).
- Matériaux avancés : poudres pour céramiques techniques, batteries ou pâtes conductrices, avec exigences strictes sur la PSD et la pureté.
Quelles technologies emploient les prestataires de micronisation ?
Microniseur à jets d'air opposés avec classificateur intégré
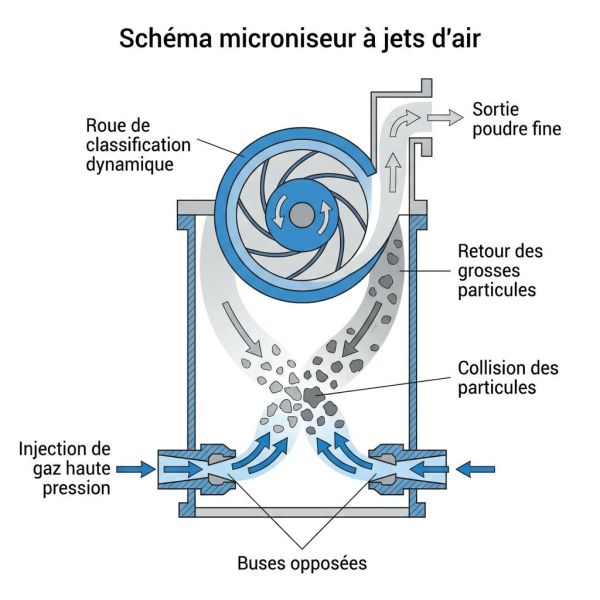
Le microniseur à jets d'air combine deux fonctions dans une même enceinte : le broyage et la classification granulométrique. Le gaz comprimé est injecté via des buses opposées à haute pression (généralement entre 3,5 et 8,5 bar). Les particules s'affrontent à grande vitesse et se fragmentent par collisions particule-particule, sans contact avec des pièces métalliques dans la zone de broyage.
Le classificateur dynamique est la pièce maîtresse du système. Sa roue tourne à vitesse réglable et exerce une force centrifuge qui retient les particules trop grossières et les renvoie vers la zone de broyage. Seules les particules ayant atteint la taille de coupure souhaitée traversent le rotor et sont collectées. Ce recyclage continu produit une distribution granulométrique resserrée, avec un d90 maîtrisé.
Les paramètres ajustables sont la pression du gaz, la vitesse du classificateur et le débit d'alimentation. Une augmentation de la vitesse du classificateur élève la finesse cible mais réduit le débit de production.
Le classificateur dynamique est la pièce maîtresse du système. Sa roue tourne à vitesse réglable et exerce une force centrifuge qui retient les particules trop grossières et les renvoie vers la zone de broyage. Seules les particules ayant atteint la taille de coupure souhaitée traversent le rotor et sont collectées. Ce recyclage continu produit une distribution granulométrique resserrée, avec un d90 maîtrisé.
Les paramètres ajustables sont la pression du gaz, la vitesse du classificateur et le débit d'alimentation. Une augmentation de la vitesse du classificateur élève la finesse cible mais réduit le débit de production.
Microniseur à jets d'air en spirale
Dans cette configuration, le gaz est injecté de façon tangentielle dans une chambre cylindrique plate. Les particules créent un vortex, s'entrechoquent et se fragmentent. La classification est naturelle : les fines migrent vers le centre de la chambre et sont évacuées, tandis que les surtailles restent en périphérie et continuent d'être brassées.
Cette technologie convient bien aux poudres sensibles à l'échauffement et aux matières peu abrasives. Elle ne dispose pas de classificateur dynamique réglable, ce qui rend la distribution granulométrique moins resserrée qu'avec des jets opposés, mais la conception simple facilite le nettoyage et réduit les rétentions.
Cette technologie convient bien aux poudres sensibles à l'échauffement et aux matières peu abrasives. Elle ne dispose pas de classificateur dynamique réglable, ce qui rend la distribution granulométrique moins resserrée qu'avec des jets opposés, mais la conception simple facilite le nettoyage et réduit les rétentions.
Alternatives et compléments : broyage à impact, disques et boulets
Le broyage mécanique intervient souvent en amont, comme étape de pré-broyage, pour ramener la matière première à une taille compatible avec l'alimentation du microniseur (généralement inférieure à 5 mm). Les broyeurs à couteaux, à marteaux, à disques ou à broches produisent des poudres dans la gamme 100-500 µm. Leur limite est la génération de chaleur et le risque de contamination métallique par usure des pièces.
Voie humide et cryobroyage
La voie humide consiste à disperser la poudre dans un liquide et à broyer avec des billes entraînées par un rotor. Elle permet d'atteindre des tailles submicroniques, réduit la pulvérulence (avantage HSE) et convient aux matières qui s'agglomèrent à sec. Elle impose une étape de séchage en aval (spray-drying ou lyophilisation) et l'usage possible d'agents stabilisants.
Le cryobroyage utilise de l'azote liquide pour refroidir la matière sous sa température de transition vitreuse, la rendant fragile et apte à la fragmentation par impact. Pour certains plastiques et polymères, un microniseur plastique équipé d’un système de refroidissement cryogénique peut être utilisé afin de faciliter leur fragmentation. Le cryobroyage concerne également les poudres à fort taux de matières grasses ou les arômes très thermosensibles.
Le cryobroyage utilise de l'azote liquide pour refroidir la matière sous sa température de transition vitreuse, la rendant fragile et apte à la fragmentation par impact. Pour certains plastiques et polymères, un microniseur plastique équipé d’un système de refroidissement cryogénique peut être utilisé afin de faciliter leur fragmentation. Le cryobroyage concerne également les poudres à fort taux de matières grasses ou les arômes très thermosensibles.
Rôle de la classification granulométrique dans la performance
La classification est ce qui distingue la micronisation d'un simple broyage. Sans classificateur, les particules présentent une large distribution avec des grossières et des ultrafines coexistant dans le même lot. Avec un classificateur dynamique, la boucle de recirculation garantit que :
- Aucune particule supérieure à la taille de coupure ne passe dans le produit fini.
- Les surtailles sont renvoyées au broyage jusqu'à leur réduction complète.
- Le d90 est directement piloté par la vitesse de rotation du rotor.
Comment se déroule une prestation de micronisation à façon ?
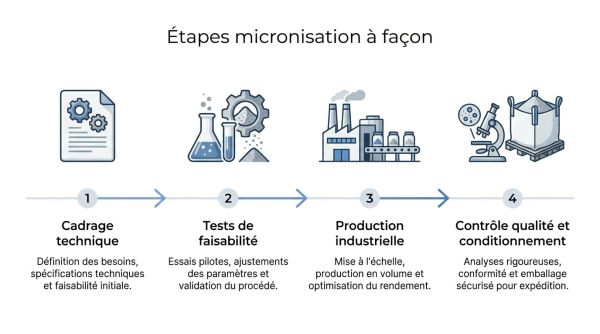
Cadrage technique et cahier des charges
Avant toute production, le sous-traitant demande un ensemble d'informations techniques pour qualifier la faisabilité et dimensionner les réglages :
- Granulométrie de la matière première (d50 initial, taille maximale des particules).
- Objectif granulométrique cible (d50 et d90 souhaités, tolérances acceptées).
- Nature de la matière (fiche technique, FDS, données de sécurité, comportement à l'impact).
- Contraintes qualité : absence d'allergènes, limites de contamination métallique, humidité cible.
- Contraintes réglementaires : certification alimentaire, pharmaceutique, ATEX.
- Volume et fréquence de production, type de conditionnement attendu.
- La granulométrie initiale de la matière première (d50, d90, taille maximale en µm ou mesh).
- La granulométrie cible (d50 et d90 avec tolérances) et la méthode de mesure retenue (tamisage ou diffraction laser).
- Les contraintes matière : thermosensibilité, abrasivité, hygroscopicité, oxydabilité, présence de graisses ou de fibres.
- Les exigences qualité : taux d'humidité maximal (avec méthode de mesure), contamination métallique admise, absence d'allergènes, traçabilité par lot.
- Les exigences sécurité : classe ATEX de la matière, besoin d'inertage ou de cryogénie.
- Le volume de production par campagne, la fréquence et les volumes minimaux par essai.
- Le type de conditionnement attendu (sacs, big bags, sachets, pots) et les conditions de stockage et d'expédition.
- Les documents qualité à fournir : certificat d'analyse, enregistrements de lot, rapports de nettoyage si nécessaire.
Essais de faisabilité et réglages de procédé
Sur la base de l'échantillon reçu (quelques kilogrammes suffisent en général), le prestataire réalise des essais de faisabilité pour valider l'adéquation matière-technologie et identifier les réglages optimaux :
- Choix de la pression de gaz et du débit d'alimentation.
- Réglage de la vitesse du classificateur pour atteindre le d90 cible.
- Vérification du rendement et du débit de production.
- Mesure granulométrique sur échantillons de sortie pour validation.
Préparation amont avant micronisation
Plusieurs étapes préparatoires stabilisent la matière première et garantissent la répétabilité du procédé :
- Pré-broyage : réduction à la taille maximale acceptée par le microniseur (souvent inférieure à 5 mm).
- Tamisage de sécurité : élimination des corps étrangers et des agglomérats durs.
- Séchage ou émottage : réduction de l'humidité pour éviter le colmatage de la chambre et l'agglomération des fines.
- Aimantation : passage sur aimant pour retirer les traces métalliques introduites lors du pré-broyage.
Production, confinement et maîtrise de la contamination
La campagne de production suit les réglages validés en essais. Le microniseur fonctionne en continu ou en semi-continu selon les volumes. La poudre produite est collectée via un cyclone, puis un filtre de dépoussiérage. L'enceinte est maintenue en légère dépression pour éviter les fuites de poussières vers l'environnement.
Le procédé à jets d'air réduit intrinsèquement la contamination métallique : l'absence de pièces mobiles dans la zone de broyage limite l'usure et le transfert de particules métalliques dans le produit. Un tamis de sécurité et un passage magnétique en aval complètent cette maîtrise.
Le procédé à jets d'air réduit intrinsèquement la contamination métallique : l'absence de pièces mobiles dans la zone de broyage limite l'usure et le transfert de particules métalliques dans le produit. Un tamis de sécurité et un passage magnétique en aval complètent cette maîtrise.
Sécurité poussières, ATEX et inertage sous azote
Lorsque la poudre présente une concentration limite d'oxygène (LOC) basse ou une sensibilité à l'inflammation, l'inertage sous azote s'impose. Le prestataire remplace l'air dans l'enceinte par de l'azote, maintenant la concentration en oxygène résiduel sous le seuil MAOC (2 à 4 % en dessous de la LOC mesurée). Des capteurs d'oxygène en continu déclenchent une alarme ou un arrêt si le seuil est dépassé.
Pour déclencher cette option, le client doit communiquer la classe ATEX de la poudre, les données d'inflammabilité (Kst, concentration minimale explosive) et les exigences documentaires HSE applicables.
Pour déclencher cette option, le client doit communiquer la classe ATEX de la poudre, les données d'inflammabilité (Kst, concentration minimale explosive) et les exigences documentaires HSE applicables.
Contrôles qualité en cours et finaux
| Paramètre contrôlé | Méthode courante | Usage typique |
|---|---|---|
| Distribution granulométrique | Diffraction laser (humide ou sèche) | Standard pour d50/d90 fins (< 100 µm) |
| Coupure maximale | Tamisage à maille calibrée | Contrôle des surtailles > 100 µm ou par mesh |
| Teneur en eau | Karl Fischer (coulométrique pour traces, volumétrique pour %) | Pharma, agroalimentaire, chimie fine |
| Contamination métallique | Détecteur de métaux, spectroscopie | Alimentaire, pharma |
| Température produit | Thermocouple en sortie | Thermosensibles, cryogénie |
La diffraction laser produit une distribution complète (d10/d50/d90) et s'adapte aux particules très fines, mais les résultats peuvent diverger de 10 à 30 % par rapport au tamisage selon la forme et la densité des particules. Il est donc impératif d'aligner la méthode de mesure entre le sous-traitant et le client dès la phase de cadrage.
Conditionnement, étiquetage et logistique
Le conditionnement de la poudre micronisée doit protéger la granulométrie obtenue et limiter la reprise d'humidité ou les contaminations secondaires :
- Sacs à valve ou sacs hermétiques pour volumes moyens (10 à 25 kg).
- Big bags avec doublure polyéthylène pour les grandes quantités.
- Sachets sous atmosphère inerte ou avec sachet desséchant pour poudres hygroscopiques.
- Chaque conditionnement porte l'identifiant de lot, la date de production, la granulométrie mesurée et les conditions de stockage.
Quels résultats et livrables attendre d'une micronisation à façon ?
Indicateurs granulométriques et critères d'acceptation
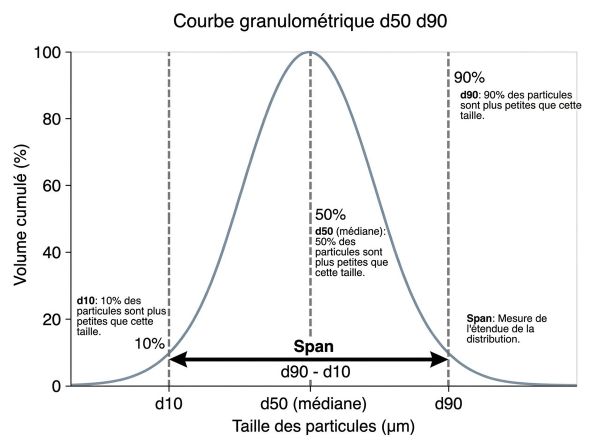
Les indicateurs clés à spécifier dans le cahier des charges et à retrouver dans le certificat d'analyse sont :
- d50 : diamètre médian, indicateur principal de la finesse obtenue.
- d90 : diamètre au 90e percentile, indicateur de la queue haute de distribution, critique pour les procédés sensibles aux grosses particules.
- Span (d90 - d10) / d50 : mesure de l'étroitesse de la distribution. Plus le span est faible, plus la PSD est resserrée.
- Le rendement de production (masse de produit conforme / masse de matière entrante) fait partie des données à demander.
Documents qualité et traçabilité par lot
- Certificat d'analyse (CoA) : résultats des contrôles réalisés (granulométrie, humidité, contamination métallique selon le secteur).
- Enregistrements de lot : réglages utilisés (pression, vitesse classificateur, débit), temps de production, incidents éventuels.
- Rapport de nettoyage : indispensable en cas de changement de produit ou de gestion des allergènes.
- Traçabilité matière première : numéro de lot fournisseur et résultats d'analyse entrants.
Quels points sécurisent un projet de micronisation à façon ?
Spécification des tolérances et méthode de mesure
La majorité des non-conformités à la livraison provient d'une ambiguïté sur la méthode de mesure ou sur la tolérance. Points à verrouiller :
- Choisir entre tamisage (adapté aux grosses coupures, résultats en mesh ou en µm) et diffraction laser (adapté aux distributions fines, d50/d90 précis).
- Définir si la mesure laser s'effectue en voie sèche ou en voie humide (les résultats peuvent différer selon l'état de dispersion).
- Préciser les tolérances sur d50 et d90 (exemple : d50 = 8 µm ± 2 µm, d90 ≤ 20 µm).
- Aligner les protocoles d'échantillonnage pour que le sous-traitant et le client mesurent le même prélèvement représentatif du lot.
Nettoyage, contamination croisée et allergènes
Le nettoyage des équipements de micronisation entre deux campagnes de produits différents est un point de vigilance fort, particulièrement en agroalimentaire et dans l’industrie pharmaceutique. Questions à poser au prestataire :
- Quelle est la procédure de nettoyage entre deux produits ? Nettoyage à sec, lavage, rinçage qualifié ?
- Des analyses de rinçage ou des swabs de surface sont-ils réalisés pour valider l'absence de résidus ?
- Les matériaux en contact (chambre, joints, cyclone) sont-ils compatibles avec la matière et sans risque de relargage ?
- La gestion des allergènes est-elle documentée dans le plan HACCP du prestataire ?
Limites technologiques et arbitrages réalistes
Certaines matières ou objectifs se heurtent à des limites inhérentes au procédé :
- Les matières grasses ou cireuses s'agglomèrent à l'intérieur de la chambre de broyage, réduisent le débit et limitent la finesse atteignable : la cryogénie ou la voie humide sont souvent les seules alternatives.
- Les matières fibreuses (fibres végétales longues, cellulose peu traitée) résistent à la fragmentation par impact et nécessitent un pré-broyage spécifique ou une approche de broyage par cisaillement.
- Atteindre des tailles très fines (< 3 µm) réduit significativement le débit de production : l'acheteur doit arbitrer entre finesse cible, volume et délai.
- Les produits très humides (> 4 % d'eau libre) colmatent les buses et le classificateur : un séchage préalable est non négociable.
FAQ : micronisation à façon
Quelle granulométrie peut-on atteindre avec un microniseur à jets d'air ?
Un microniseur à jets d'air opposés avec classificateur dynamique atteint couramment des d50 compris entre 1 et 10 µm, et des d90 inférieurs à 20 µm pour les matières friables et sèches. Des configurations optimisées descendent sous 5 µm en d50. Les matières élastiques, grasses ou humides limitent ces performances et orientent vers la cryogénie ou la voie humide.
Comment se déroulent les essais de faisabilité ?
Le prestataire réalise les essais sur un échantillon représentatif, en général quelques kilogrammes. Il teste plusieurs combinaisons de pression de gaz, de vitesse de classificateur et de débit d'alimentation. Chaque essai est suivi d'une mesure granulométrique pour valider l'atteinte du d50/d90 cible. Les réglages validés sont consignés et servent de référence pour la production.
Quels sont les délais habituels pour une prestation de micronisation ?
Les essais de faisabilité prennent généralement une à deux semaines après réception de l'échantillon. La production en campagne suit sous deux à quatre semaines supplémentaires selon les volumes et le planning du prestataire. Un développement sur matière nouvelle ou sur objectif très exigeant (inférieur à 3 µm) peut allonger la phase d'essais.
Quand faut-il prévoir un inertage sous azote ?
L'inertage sous azote s'impose lorsque la poudre présente une concentration minimale explosive (CME) basse ou une concentration limite d'oxygène (LOC) documentée. Cela concerne les farines, certains sucres, les poudres de métaux, les pigments organiques et de nombreuses poudres de chimie fine. Le client doit fournir les données de sécurité (Kst, pmin) et préciser les exigences ATEX pour que le prestataire configure le système d'inertage et la surveillance continue de l'oxygène.
Quelle différence entre mesure au tamis et diffraction laser ?
Le tamisage est adapté aux coupures supérieures à 50-100 µm et donne un résultat sur la dimension physique de passage. La diffraction laser mesure une distribution complète (d10/d50/d90) sur des particules de 0,1 à plusieurs centaines de micromètres, mais le résultat dépend de l'état de dispersion et des paramètres optiques choisis. Les deux méthodes peuvent donner des résultats différents sur une même poudre : il est obligatoire de fixer la méthode de référence contractuellement avant production.
Comment le prestataire gère-t-il la contamination croisée ?
Un prestataire sérieux documente ses procédures de nettoyage entre campagnes, réalise des rinçages de qualification et conserve les enregistrements de nettoyage par lot. Pour les matières allergènes (gluten, fruits à coque, lactose), des analyses de validation de nettoyage (swabs ou rinçage analysé) sont requises. Il est conseillé de demander ces enregistrements lors du référencement du prestataire et de les intégrer dans le dossier d'audit fournisseur.
Quelle est l'utilité du d90 par rapport au d50 pour spécifier la prestation ?
Le d50 indique la finesse médiane du lot, mais il ne dit rien sur la proportion de grosses particules. Le d90 encadre la queue haute de distribution et garantit qu'au maximum 10 % des particules sont plus grosses que ce seuil. Dans les applications pharmaceutiques ou les formulations de précision, c'est le d90 qui contrôle les effets indésirables (mauvaise dissolution, agglomérats dans la formulation). Spécifier les deux indicateurs avec leurs tolérances est la pratique recommandée.
Le cryobroyage est-il compatible avec toutes les matières ?
Non. Le cryobroyage à l'azote liquide (-196 °C) est adapté aux matières élastiques, aux plastiques souples, aux élastomères et aux produits à fort taux de graisses dont la température de transition vitreuse est suffisamment élevée pour être atteinte par ce procédé. Il n'apporte pas d'avantage sur les matières minérales dures ou les poudres déjà cassantes à température ambiante. Son coût de fonctionnement (consommation d'azote) est significativement plus élevé qu'un jet d'air classique.
Pour soumettre une matière à évaluation, demander un essai de faisabilité ou obtenir un chiffrage de prestation, il est conseillé de préparer une fiche matière complète (nature, granulo initiale, contraintes, objectif d50/d90) et de la transmettre à un prestataire qualifié pour un premier échange technique. Cet échange permet d'identifier rapidement la technologie adaptée, les options de sécurité nécessaires et les délais réalistes avant lancement.
Pour soumettre une matière à évaluation, demander un essai de faisabilité ou obtenir un chiffrage de prestation, il est conseillé de préparer une fiche matière complète (nature, granulo initiale, contraintes, objectif d50/d90) et de la transmettre à un prestataire qualifié pour un premier échange technique. Cet échange permet d'identifier rapidement la technologie adaptée, les options de sécurité nécessaires et les délais réalistes avant lancement.