Sommaire
- Quels mécanismes interviennent dans la micronisation ?
- Quelles sont les principales technologies de micronisation industrielle ?
- Comment contrôler la granulométrie des poudres en micronisation ?
- Quelles exigences ATEX respecter en micronisation industrielle ?
- Comment assurer qualité et conformité GMP en micronisation ?
- Quelles applications sectorielles pour la micronisation industrielle ?
- Micronisation vs nanobroyage : où se situe la frontière ?
- FAQ : micronisation industrielle
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels mécanismes interviennent dans la micronisation ?
- Quelles sont les principales technologies de micronisation industrielle ?
- Comment contrôler la granulométrie des poudres en micronisation ?
- Quelles exigences ATEX respecter en micronisation industrielle ?
- Comment assurer qualité et conformité GMP en micronisation ?
- Quelles applications sectorielles pour la micronisation industrielle ?
- Micronisation vs nanobroyage : où se situe la frontière ?
- FAQ : micronisation industrielle
Temps de lecture estimé : 10min
💡 Ce qu'il faut retenir :
- La micronisation industrielle cible des tailles de particules comprises entre 1 et 100 µm, avec un objectif courant sous les 10 µm pour les applications pharmaceutiques et de chimie fine.
- Le broyeur à jet d'air atteint des D50 de 1 à 10 µm par collisions particule-particule à des pressions de 3,5 à 8,5 bar, sans contact mécanique direct ni apport de chaleur significatif.
- Le broyage cryogénique par azote liquide à -130 °C ou moins s'impose pour les matériaux thermosensibles, élastomères et produits riches en graisses ou en eau.
- Le contrôle granulométrique repose sur les percentiles D10, D50 et D90 mesurés par diffraction laser selon la norme ISO 13320 ; le span (D90 − D10) / D50 doit rester inférieur à 2,0 pour une distribution acceptable en production.
- Toute installation de micronisation générant des poussières combustibles de moins de 500 µm relève du zonage ATEX 20/21/22 et impose une conception certifiée, un inertage et un dépoussiérage adaptés.
- Les essais pilotes sur matière réelle restent la seule façon de valider le choix technologique avant investissement, car les performances dépendent fortement de la dureté Mohs, de la thermosensibilité et du taux d'humidité du produit.
La micronisation industrielle permet de réduire la taille de particules solides jusqu'à l'échelle du micromètre, en agissant directement sur la surface spécifique, la vitesse de dissolution, la réactivité chimique et la fluidité des poudres. Elle couvre une plage allant de 1 µm à environ 100 µm selon les technologies et les matières, bien loin du simple broyage fin qui s'arrête généralement au-dessus de 400 µm. Le choix d’un microniseur industriel repose sur la technologie utilisée, les paramètres de production ainsi que les contraintes de qualité, de sécurité et de consommation énergétique.
Estimez le prix de votre microniseur industriel
Quels mécanismes interviennent dans la micronisation ?
Fracture, attrition et impact : les leviers de la micronisation
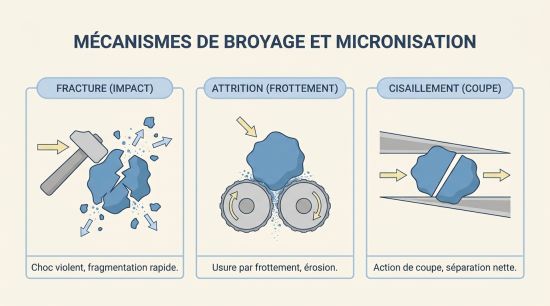
La réduction granulométrique repose sur trois mécanismes principaux qui déterminent l’efficacité de la micronisation des poudres selon les propriétés du matériau. La fracture par impact survient lorsqu'une particule reçoit une énergie cinétique supérieure à sa résistance mécanique et se brise en fragments. L'attrition produit des fines par frottement entre particules ou entre une particule et une surface abrasive. Le cisaillement intervient surtout dans les broyeurs à rotor-stator ou à broches, où les forces tangentielles découpent la matière.
Les matériaux cassants et friables répondent bien à ces trois mécanismes. Les matériaux élastiques absorbent l'énergie sans se fracturer, ce qui limite les performances des broyeurs à jet pour ces produits. Les matières collantes ou humides au-delà de 4 % d'humidité forment des agglomérats qui court-circuitent le broyage.
Les matériaux cassants et friables répondent bien à ces trois mécanismes. Les matériaux élastiques absorbent l'énergie sans se fracturer, ce qui limite les performances des broyeurs à jet pour ces produits. Les matières collantes ou humides au-delà de 4 % d'humidité forment des agglomérats qui court-circuitent le broyage.
Rôle de la classification dans le contrôle de la distribution
Le classificateur est le composant qui fixe la taille de coupure : les particules inférieures au seuil sont évacuées vers la collecte, les plus grosses sont renvoyées en broyage. Sans classification, la distribution se retrouve large et peu reproductible. Avec un classificateur dynamique à roue, le D90 peut être contrôlé avec précision en ajustant simplement la vitesse de rotation. Ce couplage broyage-classification est essentiel du broyage fin à la micronisation pour maîtriser la granulométrie finale.
Vous êtes fournisseur de microniseur industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelles sont les principales technologies de micronisation industrielle ?
Comparaison des technologies selon la cible granulométrique
Le choix de la technologie de micronisation dépend avant tout de la granulométrie cible, mais aussi de la dureté, de l’élasticité et de la sensibilité thermique du matériau. Les solutions les plus fines offrent une meilleure maîtrise de la taille des particules, au prix d’une consommation énergétique ou de contraintes opératoires plus élevées.
| Technologie | Plage D50 typique | Avantages clés | Limites principales |
|---|---|---|---|
| Jet mill (jet d'air) | 1 à 10 µm | Pas de contamination métallique, peu d'échauffement | Énergivore, inadapté aux matières élastiques |
| ACM / broyeur à impact + classificateur | 10 à 150 µm | Débit élevé, réglage RPM, coût kWh/t réduit | Distribution moins fine, usure des rotors |
| Broyeur à billes / boulets | 5 à 100 µm (sec ou humide) | Adaptation minéraux durs, haut tonnage | Risque de contamination par usure des médias |
| Broyage cryogénique | 10 à 200 µm | Fragilise élastomères et thermosensibles | Consommation N₂ élevée, coût opératoire |
| Broyeur à broches / marteaux | 50 à 500 µm | Robuste, haut débit, faible CAPEX | PSD large, échauffement possible |
| Technologie : Jet mill (jet d'air) | |
|---|---|
| Plage D50 typique | 1 à 10 µm |
| Avantages clés | Pas de contamination métallique, peu d'échauffement |
| Limites principales | Énergivore, inadapté aux matières élastiques |
| Technologie : ACM / broyeur à impact + classificateur | |
|---|---|
| Plage D50 typique | 10 à 150 µm |
| Avantages clés | Débit élevé, réglage RPM, coût kWh/t réduit |
| Limites principales | Distribution moins fine, usure des rotors |
| Technologie : Broyeur à billes / boulets | |
|---|---|
| Plage D50 typique | 5 à 100 µm (sec ou humide) |
| Avantages clés | Adaptation minéraux durs, haut tonnage |
| Limites principales | Risque de contamination par usure des médias |
| Technologie : Broyage cryogénique | |
|---|---|
| Plage D50 typique | 10 à 200 µm |
| Avantages clés | Fragilise élastomères et thermosensibles |
| Limites principales | Consommation N₂ élevée, coût opératoire |
| Technologie : Broyeur à broches / marteaux | |
|---|---|
| Plage D50 typique | 50 à 500 µm |
| Avantages clés | Robuste, haut débit, faible CAPEX |
| Limites principales | PSD large, échauffement possible |
Micronisation par jet d'air : principe et paramètres
Le jet mill accélère des particules dans une chambre cylindrique grâce à des jets de gaz comprimé injectés via des buses à des pressions de 3,5 à 8,5 bar pour l'air, ou jusqu'à 15 bar pour la vapeur surchauffée. Les particules atteignent des vitesses proches du son et se fracturent par collisions entre elles, sans contact avec des pièces métalliques mobiles dans la zone de broyage.
Il existe deux grandes configurations. Le jet mill en spirale crée un vortex dans une chambre plate ; les fines migrent vers la sortie centrale par classification naturelle. Le jet mill à lit fluidisé ajoute une roue classifiante rotative dont la vitesse pilote le point de coupure, ce qui permet d'obtenir des distributions plus étroites et des D50 reproductibles.
Les leviers opératoires sont les suivants :
Il existe deux grandes configurations. Le jet mill en spirale crée un vortex dans une chambre plate ; les fines migrent vers la sortie centrale par classification naturelle. Le jet mill à lit fluidisé ajoute une roue classifiante rotative dont la vitesse pilote le point de coupure, ce qui permet d'obtenir des distributions plus étroites et des D50 reproductibles.
Les leviers opératoires sont les suivants :
- Une pression de gaz plus élevée augmente l'énergie cinétique et affine les particules.
- Un débit d'alimentation plus faible allonge le temps de résidence et réduit le D50.
- La vitesse de la roue classifiante fixe le D90 et le span de la distribution.
- L'utilisation d'azote en lieu et place d'air comprimé permet l'inertage pour les matières ATEX ou oxydables.
ACM et broyeurs à impact avec classificateur intégré
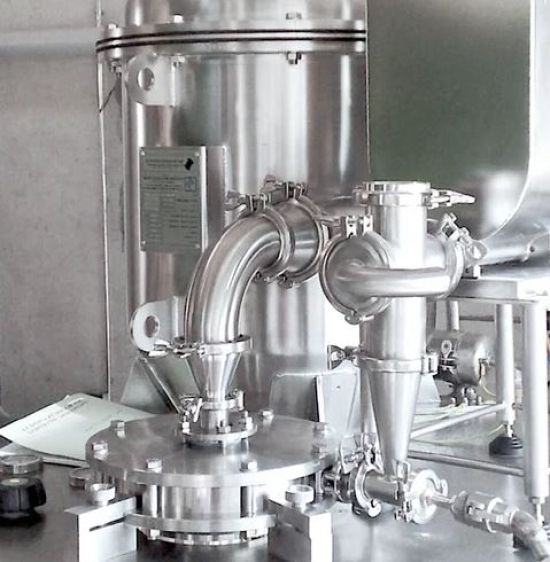
Les broyeurs de type ACM (Air Classifying Mill) combinent un rotor à haute vitesse et un classificateur centrifuge dans le même carter. La vitesse du rotor, exprimée en tours par minute, détermine l'énergie d'impact ; la vitesse du classificateur fixe la coupure granulométrique. Cette architecture offre un compromis favorable entre débit et finesse dans la plage 10 à 150 µm, avec une consommation énergétique inférieure au jet mill pour les tailles supérieures à 30 µm.
Broyeurs à billes et à boulets : cas d'usage
Les broyeurs à billes opèrent en sec ou en voie humide. En sec, la vitesse de rotation se situe à 70 à 80 % de la vitesse critique pour maximiser l'effet d'attrition. Ils traitent des minéraux durs, des céramiques et des pigments dans une plage de 5 à 300 µm selon la durée de broyage et la taille des médias. Le point de vigilance principal reste la contamination par l'usure des billes : des médias en zirconia ou en alumine réduisent ce risque pour les applications sensibles à la pureté.
Broyage cryogénique : quand et comment l'utiliser
Le broyage cryogénique consiste à refroidir la matière avec de l'azote liquide jusqu'à des températures inférieures à -130 °C, parfois jusqu'à -196 °C. Ce refroidissement abaisse la matière en dessous de sa température de transition vitreuse (Tg), la rendant cassante et donc broyable par des technologies conventionnelles.
Il s'applique aux élastomères, polymères, cires, épices riches en huiles essentielles et tout produit qui ramollit ou colle à température ambiante. Un exemple de configuration industrielle comprend une vis d'alimentation refroidie, un débit de matière autour de 200 kg/h et une consommation d'azote liquide d'environ 100 L/h. La contrainte majeure reste le coût du cryogène et la gestion de la sécurité liée au dégazage de l'azote en espace confiné.
Il s'applique aux élastomères, polymères, cires, épices riches en huiles essentielles et tout produit qui ramollit ou colle à température ambiante. Un exemple de configuration industrielle comprend une vis d'alimentation refroidie, un débit de matière autour de 200 kg/h et une consommation d'azote liquide d'environ 100 L/h. La contrainte majeure reste le coût du cryogène et la gestion de la sécurité liée au dégazage de l'azote en espace confiné.
Comment contrôler la granulométrie des poudres en micronisation ?
Lecture des indicateurs D10, D50 et D90
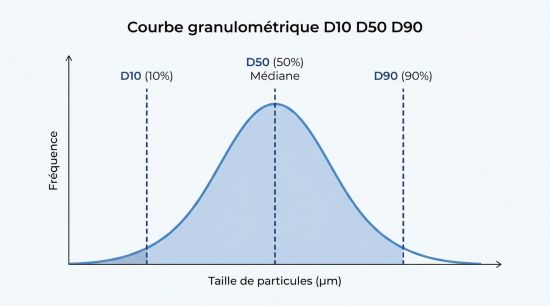
La distribution granulométrique d'une poudre se caractérise par trois percentiles volumiques mesurés par diffraction laser selon la norme ISO 13320 :
La mesure en voie sèche convient aux poudres libres et peu agglomérées. La voie humide s'impose pour les particules fines cohésives, sous réserve de compatibilité chimique avec le dispersant choisi. Toute spécification fournisseur doit impérativement mentionner la méthode, les paramètres de dispersion et le modèle optique utilisé pour permettre une comparaison inter-laboratoires fiable.
- Le D10 représente le diamètre en dessous duquel se trouvent 10 % du volume ; il caractérise la fraction fine.
- Le D50 est la médiane de la distribution ; c'est le paramètre de référence pour qualifier la finesse globale.
- Le D90 représente le diamètre en dessous duquel se trouvent 90 % du volume ; il révèle la présence de particules grossières résiduelles.
La mesure en voie sèche convient aux poudres libres et peu agglomérées. La voie humide s'impose pour les particules fines cohésives, sous réserve de compatibilité chimique avec le dispersant choisi. Toute spécification fournisseur doit impérativement mentionner la méthode, les paramètres de dispersion et le modèle optique utilisé pour permettre une comparaison inter-laboratoires fiable.
Bonnes pratiques de spécification et de contrôle en ligne
En production, au moins trois mesures répétées sur le même échantillon sont nécessaires, avec un coefficient de variation sur D50 inférieur à 3 % pour valider la reproductibilité. La mesure en ligne, par sonde intégrée au flux de poudre, permet un suivi en temps réel et évite les interruptions de production pour prélèvements manuels, ce qui est particulièrement valorisé dans les approches PAT (Process Analytical Technology) du secteur pharmaceutique.
Quelles exigences ATEX respecter en micronisation industrielle ?
Zonage ATEX 20, 21 et 22 pour les poussières
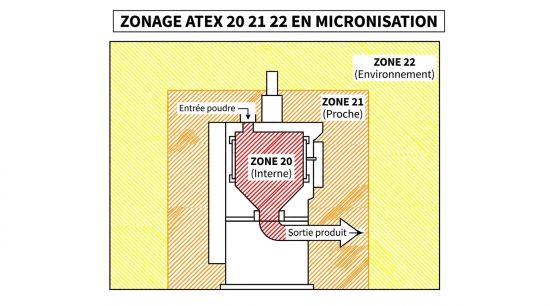
Toute poudre organique ou métallique de granulométrie inférieure à 500 µm présente un potentiel d'explosion lorsqu'elle est mise en suspension en présence d'une source d'inflammation. La réglementation européenne (directives 1999/92/CE et 2014/34/UE) impose un zonage en trois catégories pour les atmosphères poussiéreuses :
- La zone 20 correspond à une présence permanente ou fréquente d'atmosphère explosive (intérieur des silos, canalisations, chambres de broyage).
- La zone 21 couvre la présence occasionnelle en fonctionnement normal (proximité des points de remplissage et de vidange).
- La zone 22 vise les zones où des fuites épisodiques peuvent créer des dépôts de poussières (locaux adjacents aux équipements).
Mesures de prévention techniques en atelier de micronisation
La prévention combine plusieurs approches complémentaires. L'inertage à l'azote supprime l'oxygène et empêche la formation d'une atmosphère explosive dans les enceintes de broyage. La mise à la terre de tous les équipements et la filtration de manches antistatique évitent les décharges électrostatiques. Les évents de décompression ou les systèmes de suppression d'explosion protègent les équipements en cas d'amorçage. Un Document de Réduction des Risques contre les Explosions (DRPCE) doit être établi et annexé au document unique de l'établissement.
Comment assurer qualité et conformité GMP en micronisation ?
Stratégies de contrôle de la contamination
La contamination d'une poudre micronisée peut provenir des pièces d'usure, des médias de broyage ou des surfaces internes. Le jet mill présente l'avantage d'éliminer les médias de broyage de la zone de contact. Pour les broyeurs à billes, des liners en céramique ou des revêtements en polyuréthane réduisent la contamination métallique. Les aciers inoxydables AISI 316L avec états de surface polis et validés restent la référence pour les équipements en contact avec des produits pharmaceutiques.
Nettoyage, GMP et environnements contrôlés
En production pharmaceutique sous BPF (Bonnes Pratiques de Fabrication, ou cGMP), chaque campagne de production nécessite une vérification de nettoyage documentée. Les broyeurs doivent être conçus pour permettre un nettoyage en place (CIP) ou un démontage rapide sans outils. Les lignes opérant en salle propre ISO 8 et les systèmes en boucle fermée avec boîtes à gants répondent aux exigences de confinement pour les API hautement actifs (HPAPI, OEB4 et supérieur). La traçabilité des paramètres procédé (pression, débit, température) et des résultats analytiques (D50, D90) est intégrée dans le dossier de lot.
Quelles applications sectorielles pour la micronisation industrielle ?
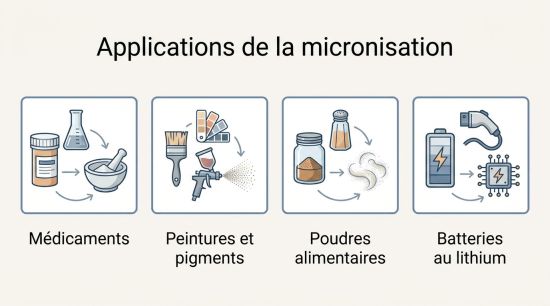
Micronisation pharmaceutique : biodisponibilité et inhalation
La micronisation augmente la surface spécifique des API peu solubles, ce qui accélère leur dissolution selon le mécanisme décrit par l'équation de Noyes-Whitney. Les particules inférieures à 10 µm ciblent les formes inhalées (DPI, aérosols-doseurs) où la déposition pulmonaire dépend directement de la taille aérodynamique. Les comprimés à dissolution rapide et les formulations à faible dosage bénéficient d'une meilleure uniformité de teneur grâce à un D50 entre 2 et 10 µm.
Chimie fine, pigments et peintures
La réduction granulométrique des pigments comme le TiO₂ ou le noir de carbone jusqu'à des D50 de 1 à 5 µm améliore le pouvoir couvrant, la brillance et la stabilité des suspensions. Le jet mill est privilégié pour sa pureté de produit ; le broyeur à billes en voie humide convient aux bases aqueuses ou solvantées.
Agroalimentaire et épices
Dans l'agroalimentaire, la micronisation cible principalement la texture et les propriétés sensorielles. Une poudre de matcha visant 25 µm offre une couleur homogène et une dissolution rapide sans résidu granuleux. Les épices riches en huiles essentielles bénéficient du broyage cryogénique pour préserver leurs arômes. Le seuil de perception en bouche se situe autour de 20 à 40 µm : en dessous, la texture devient imperceptible.
Minéraux, céramiques et batteries
Le broyage fin du talc, de l'alumine, de la zirconia et du carbure de silicium répond à des exigences de D50 entre 2 et 20 µm selon l'application céramique visée. Les matériaux actifs de batteries (LFP, graphite artificiel, carbonate de lithium) nécessitent une distribution granulométrique précise pour optimiser la densité d'énergie et la conductivité ionique. Les broyeurs à billes en voie humide dominent ce segment en raison de leur capacité à traiter des tonnages importants à des D50 stables.
Destruction des déchets
Dans la destruction et la valorisation des déchets, la micronisation facilite le recyclage et les traitements ultérieurs. Pour les pneus usagés, le broyage peut produire des poudres inférieures à 500 µm, et le broyage cryogénique descendre autour de 100 µm. À −196 °C, l’azote liquide fragilise notamment les élastomères avant leur pulvérisation.
Micronisation vs nanobroyage : où se situe la frontière ?
La micronisation vise des tailles supérieures à 1 µm. Le nanobroyage descend en dessous de 500 nm, voire jusqu'à 100 nm, et nécessite des technologies par voie liquide (broyeurs à billes haute énergie, sonication, homogénéisateurs haute pression). En dessous du micron, la surface spécifique augmente de façon exponentielle, ce qui amplifie la réactivité et la biodisponibilité mais crée aussi des risques d'agglomération difficile à maîtriser, des problèmes de fluidité des poudres sèches et une métrologie plus complexe (DLS plutôt que diffraction laser). Le coût énergétique et la complexité procédé progressent fortement en dessous de 500 nm, ce qui réserve le nanobroyage aux applications à haute valeur ajoutée (nanomédecine, catalyse).
FAQ : micronisation industrielle
Quelle taille de particules la micronisation industrielle peut-elle atteindre ?
La micronisation couvre une plage de 1 à 100 µm selon la technologie. Le jet mill atteint des D50 de 1 à 10 µm. Les broyeurs à billes et les ACM couvrent la plage 5 à 150 µm. En dessous de 1 µm, on parle de nanobroyage et les techniques diffèrent.
Comment choisir entre un jet mill et un ACM ?
Le jet mill convient aux produits thermosensibles, aux API pharmaceutiques et aux applications exigeant moins de 10 µm avec une forte pureté. L'ACM est préféré quand le D50 cible est supérieur à 20 µm, que le débit est élevé et que le coût énergétique constitue un critère de sélection important.
Le broyage cryogénique est-il compatible avec tous les matériaux ?
Non. Il s'adresse aux matières qui ramollissent ou collent à température ambiante : élastomères, cires, polymères à faible Tg, épices grasses, fromages. Les matières déjà cassantes à température ambiante ne nécessitent pas de refroidissement cryogénique.
Quels paramètres influencent le D50 en jet milling ?
La pression d'injection du gaz, le débit d'alimentation en poudre et la vitesse de la roue classifiante sont les trois leviers principaux. Une pression plus haute et un débit d'alimentation plus faible produisent un D50 plus petit.
Quelle norme régit la mesure granulométrique par diffraction laser ?
La norme ISO 13320 encadre la diffraction laser pour la mesure de taille de particules. Elle impose des exigences sur la précision, la répétabilité, les conditions de dispersion et l'expression des résultats. Toute spécification commerciale doit référencer cette norme et préciser la méthode de dispersion.
Une installation de micronisation est-elle toujours soumise à la réglementation ATEX ?
Oui, dès lors que les poudres traitées sont combustibles et présentent une granulométrie inférieure à 500 µm. Le zonage ATEX s'applique aux intérieurs d'équipements (zone 20), aux zones de chargement/déchargement (zone 21) et aux locaux adjacents (zone 22). L'exploitant est tenu de rédiger un DRPCE et de choisir des équipements certifiés pour la catégorie correspondante.
Combien d'énergie consomme un jet mill par rapport à un ACM ?
Le jet mill consomme significativement plus d'énergie par tonne traitée car il dépend d'un compresseur haute pression en fonctionnement continu. L'ACM, grâce à son entraînement mécanique direct, offre un coût kWh/tonne inférieur pour les tailles supérieures à 20-30 µm. L'écart peut dépasser 30 % selon les configurations et les matières.