Sommaire
- Comment une table aspirante capte-t-elle les polluants en atelier ?
- Comment fonctionne une table aspirante autonome en atelier ?
- Comment fonctionne une table aspirante à raccorder en atelier ?
- Comment choisir entre table aspirante autonome et centralisée ?
- Comment dimensionner le débit et la dépression d’une table aspirante ?
- Quelles valeurs limites d’exposition professionnelle respecter en atelier ?
- Comment comparer table aspirante autonome et table à raccorder ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Comment une table aspirante capte-t-elle les polluants en atelier ?
- Comment fonctionne une table aspirante autonome en atelier ?
- Comment fonctionne une table aspirante à raccorder en atelier ?
- Comment choisir entre table aspirante autonome et centralisée ?
- Comment dimensionner le débit et la dépression d’une table aspirante ?
- Quelles valeurs limites d’exposition professionnelle respecter en atelier ?
- Comment comparer table aspirante autonome et table à raccorder ?
Temps de lecture estimé : 7min
💡 L’essentiel à retenir :
- Le choix entre une table aspirante autonome ou à raccorder repose sur la nature des polluants, le volume d’utilisation et la configuration du local.
- Une table autonome à filtration intégrée s’installe sans réseau de gaines et convient aux postes mobiles ou aux usages ponctuels.
- Une table raccordée à un réseau centralisé offre une dépression généralement supérieure et maintient le ventilateur déporté, plus silencieux.
- La vitesse de captage au plan doit atteindre 0,5 m/s et la dépression de service se situe entre 1 000 et 2 000 Pa.
- Le recyclage de l’air impose un filtre à charbon actif dont le coût cumulé se situe entre 280 et 1 050 € sur 10 ans.
- Les fumées de soudage montent par convection : une table seule capte moins bien ces polluants que les poussières lourdes de meulage ou de ponçage.
Une table aspirante capte les poussières ou les fumées au poste de travail. La table autonome intègre son ventilateur et ses filtres. La table à raccorder utilise un extracteur externe ou un réseau centralisé. Le choix dépend des polluants et de la fréquence d’utilisation. L’espace disponible et les équipements existants orientent aussi la décision. L’entretien, le bruit et le coût global complètent la comparaison.
Obtenez un devis pour une table aspirante industrielle
Comment une table aspirante capte-t-elle les polluants en atelier ?
Captage par plan de travail, dosseret et bras intégré
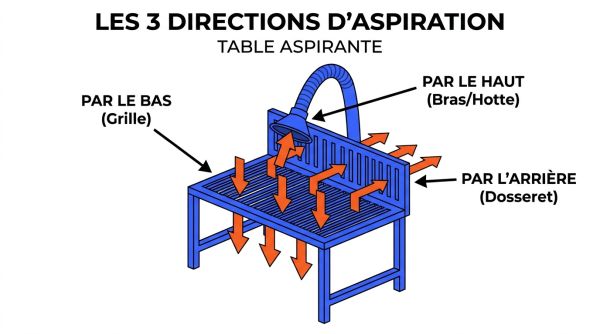
Le plan de travail perforé ou en caillebotis crée un flux descendant adapté aux poussières lourdes qui tombent. Le dosseret arrière capte les polluants qui s’élèvent vers l’opérateur. L’aspiration latérale oriente le flux à l’horizontale. La double aspiration relie la table à l’outil électroportatif par un flexible. Un bras intégré capte au-dessus du poste les fumées et vapeurs.
- Plan de travail perforé : poussières de meulage, copeaux métalliques.
- Dosseret aspirant : fumées et vapeurs qui montent.
- Aspiration latérale : polluants projetés latéralement.
- Double aspiration : captage à l’outil et au plan.
- Bras intégré : fumées de soudage et vapeurs de solvants.
Principaux polluants traités selon les procédés de l’atelier
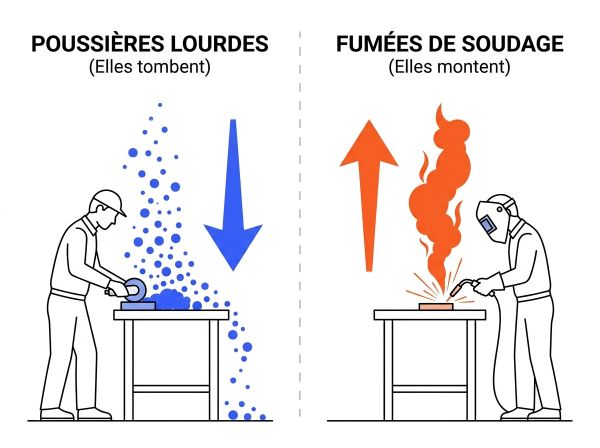
Les poussières de meulage, de ponçage, d’ébavurage et de polissage retombent vers le plan. Les fumées de soudage s’élèvent par convection. Les vapeurs de solvants, de colles et de peintures restent en suspension. Les brouillards d’huile suivent des trajectoires intermédiaires. Le comportement du polluant oriente le mode de captage et la filtration associée.
- Meulage, ponçage, ébavurage : poussières lourdes, captage par le plan.
- Soudage : fumées fines qui montent, captage par dosseret ou bras.
- Solvants et colles : vapeurs, adsorption par charbon actif.
Vous êtes fournisseur de table aspirante industrielle ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Comment fonctionne une table aspirante autonome en atelier ?
Groupe de filtration intégré, recyclage d’air et décolmatage
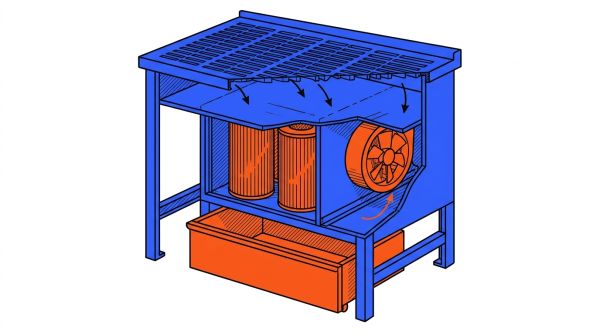
La table autonome réunit le ventilateur, les cartouches filtrantes et le bac de collecte sous ou derrière le plateau. Une filtration haute efficacité HEPA complète les cartouches pour les particules fines. Le charbon actif adsorbe les gaz et odeurs. Le décolmatage automatique utilise de l’air comprimé entre 6 et 8 bars. L’air traité peut être rejeté vers l’extérieur ou recyclé dans le local selon les filtres installés.
Avantages, limites et cas d’usage de la table autonome
La mobilité sur roulettes et l’absence de réseau de gaines raccourcissent la mise en service. La maintenance se répartit sur chaque poste. Le niveau sonore au plan reste inférieur à 70 dB sur plusieurs modèles. Les cas d’usage pertinents regroupent les postes isolés, les ateliers évolutifs et les usages ponctuels.
- Avantages : installation rapide, mobilité, indépendance du poste, recyclage possible.
- Limites : maintenance démultipliée poste par poste, encombrement au poste, conformité de l’air recyclé à vérifier.
Comment fonctionne une table aspirante à raccorder en atelier ?
Raccordement à un extracteur filtrant dédié au poste
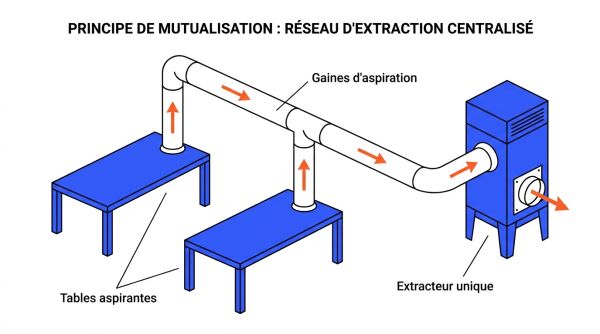
La table ne comporte que la zone de captage. Une gaine relie le plateau à un extracteur filtrant dédié, installé à distance. Le ventilateur déporté assure la dépression sans source sonore au poste. Cette configuration convient à un poste isolé quand un réseau centralisé n’existe pas.
Raccordement à un réseau d’aspiration centralisé et mutualisé
Plusieurs tables se raccordent à un dépoussiéreur fixe ou à un réseau centralisé. Un clapet ou un registre placé après la table concentre l’aspiration sur les postes actifs. Les gaines, coudes et flexibles ajoutent des pertes de charge à intégrer au dimensionnement. Le rejet d’air s’effectue hors du volume de travail.
Avantages, limites et cas d’usage de la table raccordée
La dépression centralisée est généralement supérieure à celle d’une table autonome. Le ventilateur déporté réduit le bruit au poste. La maintenance se concentre sur un seul équipement. Les limites portent sur la fixité une fois raccordée et sur le coût d’installation des gaines.
- Avantages : dépression élevée, poste silencieux, maintenance centralisée, rejet extérieur facilité.
- Limites : poste fixe, coût du réseau, compensation d’air à prévoir.
Comment choisir entre table aspirante autonome et centralisée ?
Nature des polluants et procédés mis en œuvre
Pour choisir une table aspirante industrielle, quatre critères départagent les deux architectures : les polluants, le volume d’usage, les coûts et le niveau sonore.
Les poussières lourdes de meulage et de ponçage en grande quantité saturent rapidement les filtres d’une table autonome. Une table raccordée à un dépoussiéreur de grande capacité est alors plus adaptée. Les fumées de soudage montent : la table seule capte moins efficacement, et un bras aspirant, un pistolet extracteur ou une hotte complète souvent le poste. Les solvants et colles exigent un captage à la source et une filtration charbon actif table aspirante. Les poussières combustibles relèvent d’une analyse ATEX avant toute décision.- Meulage et ponçage : table raccordée à un dépoussiéreur grande capacité.
- Fumées de soudage : bras, pistolet ou hotte plutôt que table seule.
- Solvants et colles : captage à la source et filtration charbon actif table aspirante.
- Poussières combustibles : analyse ATEX.
Volume, fréquence d’usage et configuration de l’atelier
Un fonctionnement continu autour de 35 h/semaine oriente vers une table raccordée ou un modèle industriel. L’usage ponctuel privilégie une table autonome, moins coûteuse à l’usage. Un atelier évolutif gagne en autonomie. Un réseau centralisé existant et sous-exploité plaide pour le raccordement.
- Usage continu : table raccordée ou table industrielle lourde.
- Usage ponctuel : table autonome.
- Atelier changeant : autonome pour déplacer le poste.
- Réseau existant : raccordement immédiat.
Coûts d’achat, de fonctionnement et de maintenance prévisionnels
Le prix d'une table aspirante autonome complète coûte généralement plus cher à l’unité qu’une table vide à raccorder, mais elle évite les travaux de gaines. La multiplication des tables autonomes augmente la maintenance. En recyclage, le filtre charbon actif cumule entre 280 et 1 050 € sur 10 ans selon la fréquence de remplacement. La table à raccorder standard revient à 800 à 2 000 € hors réseau et dépoussiéreur.
Niveau sonore, encombrement et consommation énergétique au poste
La table autonome place le ventilateur au poste, avec un niveau inférieur à 70 dB atteignable. La table raccordée déporte la source sonore, d’où un poste plus silencieux. L’encombrement de l’autonome est légèrement supérieur. La consommation énergétique dépend du taux d’utilisation simultanée : une centrale non régulée peut devenir plus énergivore qu’une table autonome intermittente.
Choix de la configuration selon l’usage
- Quantité importante de poussières : comparer la capacité de filtration, la collecte et le décolmatage des équipements autonomes ou déportés.
- Fumées de soudage : sélectionner un dispositif de captage adapté au procédé et aux pièces, avec un rejet extérieur.
- Solvants et vapeurs : définir la captation et le traitement de l’air selon les substances utilisées.
- Poste isolé ou besoin de déplacement : envisager une table autonome, en vérifiant sa mobilité et les conditions de rejet.
- Plusieurs postes ou réseau existant : étudier une table à raccorder après vérification de la capacité disponible.
Comment dimensionner le débit et la dépression d’une table aspirante ?
Vitesse de captage minimale et débit d’air nécessaire
La vitesse de captage minimale au plan est de 0,5 m/s. Le débit d’air se calcule avec Q = S × v × 3 600. La surface du plateau détermine le débit nécessaire. Les ordres de grandeur figurent dans le tableau ci-dessous. Le débit table aspirante à prévoir augmente avec la largeur du plateau. Une petite table de 1 000 × 700 mm exige environ 1 500 à 2 300 m³/h. Une table standard de 1 500 × 800 mm demande 2 800 à 4 600 m³/h. Une grande table de 2 500 mm et plus nécessite 5 000 à plus de 6 500 m³/h.
| Taille de plateau | Débit indicatif |
|---|---|
| Petite table, environ 1 000 × 700 mm | 1 500 à 2 300 m³/h |
| Table standard, 1 500 à 2 000 × 800 mm | 2 800 à 4 600 m³/h |
| Grande table, 2 500 mm et plus | 5 000 à plus de 6 500 m³/h |
Pertes de charge et raccordement au réseau d’extraction
La dépression à prévoir se situe entre 1 000 et 2 000 Pa, en intégrant la grille, la table et la filtration. La perte de charge croît avec le colmatage des filtres. Les gaines, coudes et flexibles ajoutent des pertes sur une table raccordée. Le registre ou clapet placé après la table permet de concentrer l’aspiration sur les postes actifs.
Quelles valeurs limites d’exposition professionnelle respecter en atelier ?
Seuils réglementaires des poussières et fumées de soudage
Les locaux à pollution spécifique imposent des valeurs moyennes sur 8 heures. Les poussières totales ne doivent pas dépasser 4 mg/m³. Les poussières alvéolaires restent limitées à 0,9 mg/m³. Ces seuils issus du décret n° 2021-1763 s’appliquent depuis le 1er juillet 2023. La valeur recommandée pour les fumées de soudage est de 5 mg/m³. Le CIRC classe ces fumées comme cancérogènes de groupe 1.
| Polluant | Valeur limite | Référence |
|---|---|---|
| Poussières totales | 4 mg/m³ sur 8 heures | Décret n° 2021-1763 |
| Poussières alvéolaires | 0,9 mg/m³ sur 8 heures | Décret n° 2021-1763 |
| Fumées de soudage | 5 mg/m³ recommandée | Valeur recommandée, CIRC groupe 1 |
Pour un mélange de fumées, la valeur par constituant prévaut. Le chrome hexavalent, le nickel, le manganèse, le plomb et l’oxyde de zinc possèdent leurs propres limites souvent plus faibles. La table aspirante VLEP se choisit donc avec la somme des contraintes, pas seulement la valeur globale.
Recyclage de l’air et conformité des étages de filtration
Le recyclage de l’air impose de vérifier la conformité de l’air réintroduit. Le charbon actif neutralise les gaz et odeurs résiduels. Le filtre HEPA retient les particules fines. Une table autonome peut fonctionner en rejet extérieur ou en recyclage selon les filtres installés. Le rejet extérieur reste préférable pour les poussières cancérogènes, mutagènes ou reprotoxiques.
- Filtre HEPA H13 minimum pour recycler l’air dans le local.
- Charbon actif pour les vapeurs et gaz résiduels.
- Contrôle semestriel du recyclage contre un contrôle annuel pour le rejet extérieur.
- Conduit de rejet extérieur de secours pour les poussières dangereuses.
Comment comparer table aspirante autonome et table à raccorder ?
Comparatif technique détaillé des deux solutions sur dix critères
La différence table aspirante autonome et centralisée se lit sur dix critères. La table autonome évite le réseau de gaines mais concentre la maintenance au poste. La table raccordée mutualise la filtration et déporte le bruit. Les coûts de possession divergent selon le nombre de postes et le recyclage de l’air. Le tableau ci-dessous synthétise les écarts.
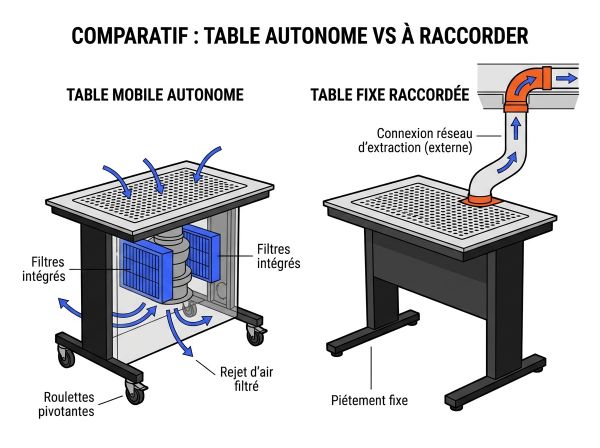
| Critère | Table autonome | Table à raccorder |
|---|---|---|
| Installation | Mise en service rapide, sans gaines | Réseau de gaines et extracteur à prévoir |
| Mobilité | Mobile sur roulettes | Fixe une fois raccordée |
| Coût d’achat | Plus élevé à l’unité, de 4 000 à plus de 16 000 € | Table nue de 800 à 2 000 €, hors réseau |
| Coût de fonctionnement | Filtres charbon actif de 280 à 1 050 € sur 10 ans | Maintenance centralisée, coût du réseau |
| Maintenance et filtration | Répartie sur chaque poste | Concentrée sur un dépoussiéreur |
| Conformité et normes | Recyclage à vérifier tous les 6 mois | Contrôle annuel pour le rejet extérieur |
| Performance d’extraction | Dépression autonome, 1 000 à 2 000 Pa | Dépression centralisée généralement supérieure |
| Nuisances sonores | Ventilateur au poste, moins de 70 dB possible | Ventilateur déporté, poste silencieux |
| Consommation énergétique | Moteur de 1 à 3 kW par table, adapté à l’intermittence | Moteur central de 10 à plus de 50 kW, sobriété variable |
| Encombrement | Légèrement supérieur au poste | Poste compact, centralisée en local technique |
Notre gamme de tables aspirantes les plus populaires sur hellopro.fr
 Table de travail pour aspiration centralisée - BS-Z 2500 C
Prix sur demande
Envoyer un message

 Tables aspirantes
Prix sur demande
Envoyer un message


