Sommaire
- Quelle découpe laser épaisseur maxi atteint-on sur les métaux ?
- Quelle épaisseur maximale découpe laser CO2 sur bois et acrylique ?
- Comment la puissance laser fixe-t-elle l'épaisseur maximale découpable ?
- Quelle différence entre épaisseur maximale et coupe de production laser ?
- Quels facteurs limitent l'épaisseur maximale de découpe laser ?
- Quelle machine laser choisir selon l'épaisseur maximale à découper ?
- Questions fréquentes sur l'épaisseur maximale de découpe laser
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quelle découpe laser épaisseur maxi atteint-on sur les métaux ?
- Quelle épaisseur maximale découpe laser CO2 sur bois et acrylique ?
- Comment la puissance laser fixe-t-elle l'épaisseur maximale découpable ?
- Quelle différence entre épaisseur maximale et coupe de production laser ?
- Quels facteurs limitent l'épaisseur maximale de découpe laser ?
- Quelle machine laser choisir selon l'épaisseur maximale à découper ?
- Questions fréquentes sur l'épaisseur maximale de découpe laser
Temps de lecture estimé : 9min
💡 Ce qu’il faut retenir :
- La découpe laser épaisseur maxi atteint 50 mm et plus sur acier doux avec un laser fibre de 20 kW, 25 mm sur inox et 15 à 20 mm sur aluminium.
- Un laser CO2 industriel coupe l'acrylique jusqu'à 40 mm et le bois jusqu'à 30 mm au-delà de 300 W.
- Les valeurs maximales annoncées correspondent souvent à une coupe de séparation, pas à une coupe de production stable.
- Pour 30 mm d'acier, 6 kW constituent le seuil minimal, 8 à 12 kW la plage de production stable.
- Un laser de bureau de 40 à 60 W découpe 6 à 20 mm d'acrylique, mais ne découpe pas les métaux.
- Le dimensionnement d'achat porte sur 80 à 90 % du volume quotidien, jamais sur la limite absolue.
La découpe laser épaisseur maxi dépend du type de source et du matériau. Un laser fibre de 20 kW traverse l'acier doux jusqu'à 50 mm, l'inox jusqu'à 25 mm en production stable et l'aluminium jusqu'à 15 à 20 mm. Un laser CO2 industriel coupe l'acrylique jusqu'à 40 mm et le bois massif jusqu'à 30 mm. Un laser diode reste limité à quelques millimètres sur les matériaux opaques. Les chiffres annoncés par les constructeurs dépassent souvent la capacité de production répétable.
Le choix d'une machine de découpe laser repose donc sur l'épaisseur réellement découpée en série, le gaz d'assistance et la puissance disponible. Chaque section détaille les fourchettes par matériau et les facteurs limitants.
Le choix d'une machine de découpe laser repose donc sur l'épaisseur réellement découpée en série, le gaz d'assistance et la puissance disponible. Chaque section détaille les fourchettes par matériau et les facteurs limitants.
Obtenez un devis pour une machine de découpe laser
Quelle découpe laser épaisseur maxi atteint-on sur les métaux ?
Sur les métaux, la source adaptée est le laser fibre. L'épaisseur maximale dépend du métal, de la puissance et du gaz d'assistance. L'acier doux réagit avec l'oxygène et autorise les plus fortes capacités. L'inox exige l'azote et demande plus de puissance pour une coupe propre. L'aluminium, le cuivre et le laiton présentent une réflectivité élevée qui réduit les épaisseurs.
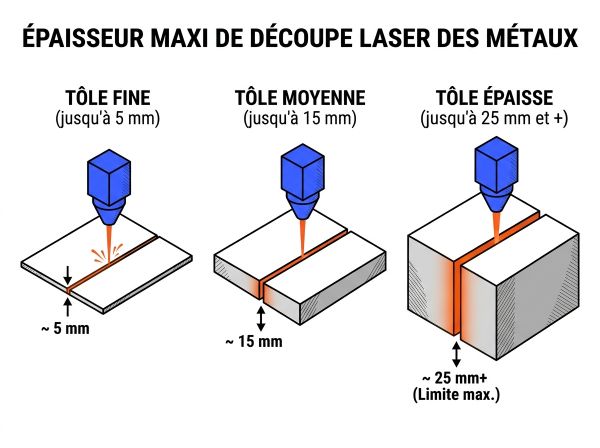
Épaisseur maximale de découpe laser sur acier doux
Sur acier doux, un laser fibre de 0,5 à 1,5 kW coupe 6 mm au maximum, avec une production stable autour de 3 à 6 mm. À 3 à 4 kW, l'épaisseur atteint 16 à 25 mm. À 6 kW, 25 mm reste un maximum annoncé, la production stable se situant entre 15 et 20 mm. Entre 8 et 12 kW, la découpe atteint 25 à 40 mm. À 20 kW et plus, l'acier doux passe 50 mm et plus. La coupe à l'oxygène apporte un apport d'énergie chimique qui augmente l'épaisseur atteignable.
| Puissance fibre | Épaisseur maximale annoncée | Production stable |
|---|---|---|
| 0,5 à 1,5 kW | 6 mm | 3 à 6 mm |
| 3 à 4 kW | 16 à 25 mm | 8 à 12 mm |
| 6 kW | 25 mm | 15 à 20 mm |
| 8 à 12 kW | 25 à 40 mm | 20 à 30 mm |
| 20 kW et plus | 50 mm et plus | 30 à 40 mm |
Épaisseur maximale de découpe sur inox et aluminium
L'inox est coupé sous azote pour éviter l'oxydation du bord. Un laser fibre de 1 à 2 kW annonce environ 6 mm, mais la production propre se limite à 2 à 4 mm. À 6 kW, la production stable atteint 10 à 15 mm. À 12 kW, elle monte à 20 à 25 mm. Un laser très haute puissance de 20 kW et plus atteint 25 à 35 mm en production stable. L'aluminium, plus réfléchissant, abaisse ces valeurs. Une source de 20 kW coupe l'aluminium jusqu'à 25 à 30 mm en maximum annoncé, avec une production stable de 15 à 20 mm.
| Puissance fibre | Inox production stable | Aluminium production stable |
|---|---|---|
| 1 à 2 kW | 2 à 4 mm | 1,5 à 3 mm |
| 3 à 4 kW | 6 à 8 mm | 4 à 6 mm |
| 6 kW | 10 à 15 mm | 8 à 10 mm |
| 12 kW | 20 à 25 mm | 12 à 15 mm |
| 20 kW et plus | 25 à 35 mm | 15 à 20 mm |
Capacités de découpe limitées sur cuivre et laiton
Le cuivre et le laiton combinent une réflectivité maximale et une conductivité thermique élevée. Ces deux métaux restent rarement découpés au-delà de 5 à 8 mm, même avec une forte puissance. La protection de la source et des optiques contre le retour du faisceau prime sur la recherche d'épaisseur. Toute tentative au-delà de ces valeurs exige un test machine spécifique et un contrôle des optiques.
| Matériau | Puissance 6 kW | Puissance 12 kW | Puissance 20 kW et plus |
|---|---|---|---|
| Acier doux | 15 à 20 mm stable | 20 à 30 mm stable | 30 à 40 mm stable |
| Inox | 10 à 15 mm stable | 20 à 25 mm stable | 25 à 35 mm stable |
| Aluminium | 8 à 10 mm stable | 12 à 15 mm stable | 15 à 20 mm stable |
| Cuivre et laiton | 5 à 8 mm maximum | 5 à 8 mm maximum | 5 à 8 mm maximum |
| Matériau : Acier doux | |
|---|---|
| Puissance 6 kW | 15 à 20 mm stable |
| Puissance 12 kW | 20 à 30 mm stable |
| Puissance 20 kW et plus | 30 à 40 mm stable |
| Matériau : Inox | |
|---|---|
| Puissance 6 kW | 10 à 15 mm stable |
| Puissance 12 kW | 20 à 25 mm stable |
| Puissance 20 kW et plus | 25 à 35 mm stable |
| Matériau : Aluminium | |
|---|---|
| Puissance 6 kW | 8 à 10 mm stable |
| Puissance 12 kW | 12 à 15 mm stable |
| Puissance 20 kW et plus | 15 à 20 mm stable |
| Matériau : Cuivre et laiton | |
|---|---|
| Puissance 6 kW | 5 à 8 mm maximum |
| Puissance 12 kW | 5 à 8 mm maximum |
| Puissance 20 kW et plus | 5 à 8 mm maximum |
- Une épaisseur maximale annoncée ne garantit pas une coupe répétable.
- L'acier doux exploite l'oxygène pour dépasser 30 mm.
- L'inox requiert une azote de pureté élevée pour un bord propre.
- L'aluminium exige une gestion stricte de la réflectivité.
- Le cuivre et le laiton restent limités par la sécurité du procédé.
Vous êtes fournisseur de machine de découpe laser ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelle épaisseur maximale découpe laser CO2 sur bois et acrylique ?
La machine de découpe laser CO2 constitue la technologie de référence pour l'acrylique et le bois. La règle empirique retient environ 10 W par millimètre d'acrylique pour une coupe nette en un seul passage. Les machines de 40 à 60 W coupent entre 3 et 8 mm. Les sources industrielles de 300 W atteignent 20 à 40 mm d'acrylique. Pour le bois, la densité et la colle des panneaux modifient fortement les performances.
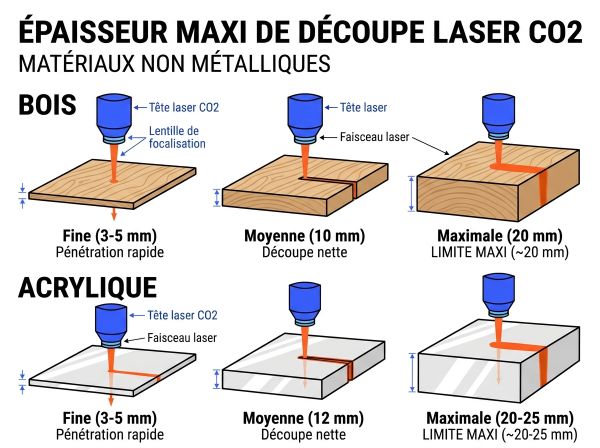
Épaisseurs maximales de découpe laser de l'acrylique
En un passage, un laser CO2 de 30 à 40 W coupe 3,1 mm d'acrylique. À 50 à 60 W, l'épaisseur atteint 5 à 6,3 mm. À 80 à 100 W, elle passe à 9,5 mm en un passage et 25,4 mm en deux passages. À 200 W, un passage atteint 19 mm. Les machines de 300 W revendiquent jusqu'à 40 mm en industriel. Le recours à deux passages augmente l'épaisseur mais élargit le trait et chauffe davantage la matière.
| Puissance CO2 | Épaisseur en un passage | Épaisseur en deux passages |
|---|---|---|
| 30 à 40 W | 3,1 mm | Non recommandé |
| 50 à 60 W | 5 à 6,3 mm | Non recommandé |
| 80 à 100 W | 9,5 à 12 mm | 25,4 mm |
| 120 W | 12,7 mm | 25,4 mm |
| 200 W | 19 mm | 25,4 mm |
| 300 W | 20 à 40 mm | Non nécessaire |
Épaisseurs maximales de découpe laser du bois
Le bois massif, le contreplaqué et le MDF dépendent de la densité et de la colle. À 40 à 60 W, la découpe courante reste limitée à 3 à 6 mm. Entre 60 et 100 W, elle atteint 6 à 12 mm. À 130 à 150 W, le contreplaqué passe 15 mm et le bois massif 20 mm. Dans les machines industrielles grand format de 300 à 500 W, le contreplaqué et le MDF atteignent 18 à 30 mm. Les bois durs exigent plus de puissance que les bois tendres et présentent un risque de brûlure sur les bords.
| Matériau | Puissance 40 à 60 W | Puissance 100 à 150 W | Puissance 300 W et plus |
|---|---|---|---|
| Bois massif | 3 à 6 mm | 15 à 20 mm | 20 à 30 mm |
| Contreplaqué | 3 à 8 mm | 13 à 15 mm | 15 à 30 mm |
| MDF | 1 à 5 mm | 8 à 10 mm | 18 mm |
| Matériau : Bois massif | |
|---|---|
| Puissance 40 à 60 W | 3 à 6 mm |
| Puissance 100 à 150 W | 15 à 20 mm |
| Puissance 300 W et plus | 20 à 30 mm |
| Matériau : Contreplaqué | |
|---|---|
| Puissance 40 à 60 W | 3 à 8 mm |
| Puissance 100 à 150 W | 13 à 15 mm |
| Puissance 300 W et plus | 15 à 30 mm |
| Matériau : MDF | |
|---|---|
| Puissance 40 à 60 W | 1 à 5 mm |
| Puissance 100 à 150 W | 8 à 10 mm |
| Puissance 300 W et plus | 18 mm |
Limites du laser diode sur acrylique et bois
Le laser diode émet vers 450 nm. Il ne traverse pas l'acrylique transparent et ne coupe que l'acrylique opaque ou sombre, généralement entre 3 et 8 mm. Sur bois et contreplaqué, une diode de 20 W coupe 4 à 6 mm courants et jusqu'à 8 à 10 mm en plusieurs passes. Une diode de 40 W atteint 12 à 15 mm sur bois tendre avec assistance d'air. Au-delà de 15 mm, le laser CO2 s'impose. Le carton se découpe sur 2 à 3 mm avec une diode de 10 à 20 W et 3 à 6 mm avec un CO2 de 40 à 60 W. La mousse atteint 10 à 20 mm en diode et 20 à 30 mm en CO2. Le textile dépasse rarement 5 à 10 mm selon l'empilement.
Comment la puissance laser fixe-t-elle l'épaisseur maximale découpable ?
La puissance d'une machine de découpe laser, en watts ou en kilowatts, détermine le seuil d'épaisseur, mais la relation n'est pas linéaire. Un laser fibre de 1 à 1,5 kW coupe 4 à 6 mm d'inox. À 6 kW, l'acier doux atteint 20 à 25 mm. À 12 kW, il atteint 40 mm et à 20 kW, 50 mm. La puissance augmente surtout la vitesse et la qualité à épaisseur donnée.
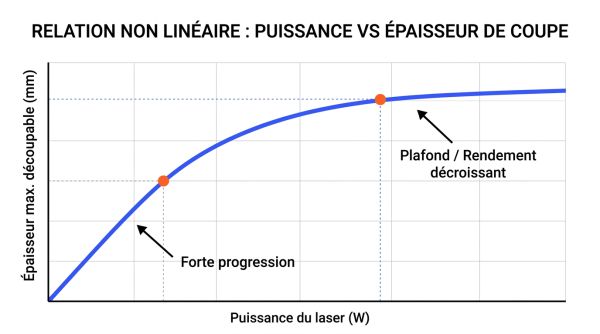
Correspondance entre puissance laser et épaisseur découpable
- 1 à 1,5 kW : 4 à 6 mm d'inox, 3 à 6 mm d'acier doux en production stable.
- 6 kW : 15 à 20 mm d'acier doux, 10 à 15 mm d'inox.
- 8 à 12 kW : 20 à 30 mm d'acier doux, 20 à 25 mm d'inox.
- 20 kW et plus : 30 à 50 mm d'acier doux, 25 à 35 mm d'inox.
Non-linéarité entre puissance laser et vitesse de coupe
Doubler la puissance n'augmente pas la vitesse dans les mêmes proportions. Sur acier doux de 2 mm, une source de 500 W coupe environ 6,6 m/min. Une source de 1 000 W atteint 8 m/min. Le doublement de la puissance apporte seulement 21 % de débit. Le passage de 10 mm à 30 mm d'acier ne double pas le besoin de puissance mais impose un changement d'échelle. Il faut au minimum 6 kW pour entamer 30 mm, et 8 à 12 kW pour une production stable.
Quelle différence entre épaisseur maximale et coupe de production laser ?
L'épaisseur maximale annoncée par un constructeur correspond souvent à une coupe de séparation obtenue en conditions optimales. La coupe de production stable se situe généralement 30 à 50 % plus bas. Cet écart conditionne directement le dimensionnement d'une machine.
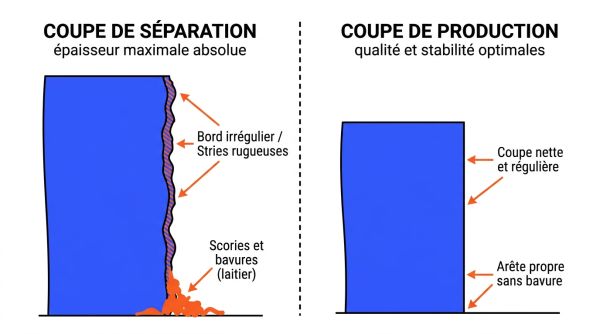
Trois niveaux d'épaisseur découpable au laser
- L'épaisseur maximale absolue traverse la matière à vitesse très lente, avec scories et reprise possible.
- L'épaisseur de production stable fournit une coupe propre, répétable et exploitable en série.
- L'épaisseur économique à haute vitesse minimise le coût pièce et la consommation de gaz.
Impact de l'écart séparation et production sur l'achat
Un laser de 1 500 W annonce 6 mm sur inox. Cette valeur correspond à une coupe de séparation. En production propre, la limite pratique tombe à 3 ou 4 mm. Une machine dimensionnée sur la valeur maximale risque donc de ne pas tenir la cadence ni la qualité attendue. Le dimensionnement doit porter sur l'épaisseur de production réelle, pas sur la performance de démonstration.
Quels facteurs limitent l'épaisseur maximale de découpe laser ?
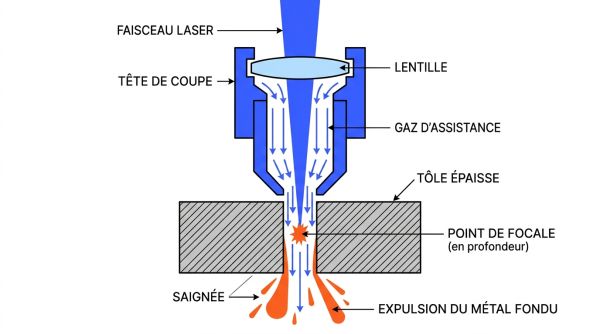
Quatre facteurs principaux agissent sur l'épaisseur réellement découpable : le gaz d'assistance, la focalisation, la qualité du faisceau et la vitesse. Un réglage mal adapté réduit la performance d'une machine pourtant suffisante en puissance.
Rôle du gaz d'assistance sur l'épaisseur découpée
L'oxygène apporte une réaction exothermique sur acier carbone et augmente l'épaisseur atteignable de 30 à 50 %. Il produit un bord oxydé. L'azote préserve un bord brillant sur inox mais demande plus de puissance. L'air comprimé réduit les coûts mais limite l'épaisseur et dégrade le bord.
| Gaz | Effet sur l'épaisseur | Effet sur le bord | Coût |
|---|---|---|---|
| Oxygène | Maximum sur acier carbone | Bord oxydé | Modéré |
| Azote | Plus faible | Bord brillant sans oxydation | Élevé |
| Air comprimé | Le plus faible | Intermédiaire | Le plus bas |
| Gaz : Oxygène | |
|---|---|
| Effet sur l'épaisseur | Maximum sur acier carbone |
| Effet sur le bord | Bord oxydé |
| Coût | Modéré |
| Gaz : Azote | |
|---|---|
| Effet sur l'épaisseur | Plus faible |
| Effet sur le bord | Bord brillant sans oxydation |
| Coût | Élevé |
| Gaz : Air comprimé | |
|---|---|
| Effet sur l'épaisseur | Le plus faible |
| Effet sur le bord | Intermédiaire |
| Coût | Le plus bas |
Influence de la focale et de la qualité du faisceau
La densité d'énergie au point focal conditionne la coupe. Sur forte épaisseur, le focus se règle sous la surface pour aider la pénétration.
- Une lentille longue focale de 4 à 5 pouces maintient un faisceau étroit sur la profondeur.
- Un focus mal positionné réduit fortement l'épaisseur atteignable.
- L'autofocus stabilise la coupe sur les tôles d'épaisseur variable.
- Une source puissante avec un faisceau mal concentré coupe moins qu'une source plus faible bien focalisée.
Vitesse de coupe et qualité de l'arête obtenue
Une vitesse trop rapide laisse une coupe incomplète. Une vitesse trop lente provoque une surchauffe, une carbonisation et des scories. Sur les matériaux organiques, une vitesse trop faible enfonce la zone affectée thermiquement et détériore le bord. L'équilibre vitesse-puissance fixe la qualité de l'arête autant que l'épaisseur.
Quelle machine laser choisir selon l'épaisseur maximale à découper ?
Le choix dépend du matériau et du volume quotidien. Les machines de bureau ne traitent pas les métaux. Les lasers fibre industriels de 1 kW à 20 kW et plus couvrent les épaisseurs de tôle. La règle des 80 à 90 % du volume quotidien évite le surdimensionnement.
Machines de bureau et lasers industriels comparés
Les lasers de bureau en CO2 de 40 à 60 W découpent 6 à 20 mm d'acrylique et 3 à 6 mm de bois fin. Ces machines ne coupent pas l'acier ni l'inox. Les lasers fibre industriels de 6 kW coupent l'acier doux jusqu'à 20 mm en production stable. Les puissances supérieures à 12 kW visent les épaisseurs de 30 à 40 mm et les cadences élevées.
- CO2 de bureau 40 à 60 W : acrylique 6 à 20 mm, bois 3 à 6 mm.
- Fibre 1 à 3 kW : acier 3 à 12 mm, inox 2 à 8 mm.
- Fibre 6 kW : acier 15 à 20 mm, inox 10 à 15 mm.
- Fibre 12 à 20 kW : acier 20 à 40 mm, inox 20 à 35 mm.
Critères de dimensionnement pour l'achat d'une machine laser
- Porter le dimensionnement sur 80 à 90 % du volume quotidien, pas sur le cas limite.
- Demander un test de coupe physique sur la nuance réelle du matériau.
- Vérifier la production stable, pas l'épaisseur maximale annoncée.
- Prévoir une marge de puissance pour l'évolutivité sans excès.
- Évaluer l'aval tel que l'ébavurage et la manutention des plaques lourdes.
Conditions pour préférer la découpe plasma au laser
En dessous de 10 mm, le laser fibre domine en vitesse et en qualité de bord. Au-delà de 30 mm, le plasma devient souvent plus compétitif. La zone de 10 à 30 mm s'arbitre par le coût, la qualité exigée et le volume annuel. Le plasma accepte aussi les tôles oxydées, peintes ou d'épaisseur irrégulière. Le laser reste préférable pour les pièces fines et les bords prêts à souder.
Questions fréquentes sur l'épaisseur maximale de découpe laser
Quelle épaisseur maximale coupe un laser fibre sur acier doux ?
Un laser fibre de 20 kW et plus coupe l'acier doux jusqu'à 50 mm et plus. La production stable se tient plutôt entre 30 et 40 mm. À 6 kW, la production stable atteint 15 à 20 mm.
Quelle épaisseur maximale coupe un laser CO2 sur bois et acrylique ?
Un laser CO2 industriel coupe l'acrylique jusqu'à 40 mm et le bois jusqu'à 30 mm au-delà de 300 W. En un passage, l'acrylique reste limité à environ 19 mm à 200 W. Le bois massif atteint 20 à 25 mm en industriel.
Quelle puissance minimale faut-il pour couper 30 mm d'acier ?
Une puissance de 6 kW constitue le seuil pratique minimal pour entamer 30 mm d'acier doux. Une production stable et répétable exige 8 à 12 kW. Les cadences industrielles se traitent avec 12 à 20 kW.
Un laser de bureau peut-il découper du métal ?
Non, un laser de bureau CO2 de 40 à 60 W ne découpe pas les métaux. Il est calibré pour l'acrylique, le bois, le carton et les textiles fins. La découpe des métaux requiert un laser fibre industriel.
Quelle différence entre laser CO2 et laser fibre ?
Le laser CO2 de longueur d'onde 10,6 µm coupe les non-métaux comme l'acrylique et le bois. Le laser fibre de 1,06 µm coupe les métaux avec un rendement élevé. Chaque technologie est optimisée pour des familles de matériaux distinctes.


