Sommaire
- Quels types de commande numérique équipent une fraiseuse ?
- Heidenhain ou Fanuc : quelle commande pour une fraiseuse ?
- Quelles autres commandes numériques comparer à Heidenhain et Fanuc ?
- Quelle commande numérique choisir pour une fraiseuse de débutant ?
- ISO ou conversationnel : quelle programmation choisir sur une fraiseuse ?
- Quel budget prévoir pour la commande numérique d'une fraiseuse ?
- Comment choisir une commande numérique pour le rétrofit d'une fraiseuse ?
- Quels critères techniques fiabilisent le choix d'une commande numérique ?
- Quelles questions fréquentes sur le choix d'une commande numérique ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels types de commande numérique équipent une fraiseuse ?
- Heidenhain ou Fanuc : quelle commande pour une fraiseuse ?
- Quelles autres commandes numériques comparer à Heidenhain et Fanuc ?
- Quelle commande numérique choisir pour une fraiseuse de débutant ?
- ISO ou conversationnel : quelle programmation choisir sur une fraiseuse ?
- Quel budget prévoir pour la commande numérique d'une fraiseuse ?
- Comment choisir une commande numérique pour le rétrofit d'une fraiseuse ?
- Quels critères techniques fiabilisent le choix d'une commande numérique ?
- Quelles questions fréquentes sur le choix d'une commande numérique ?
Temps de lecture estimé : 11min
💡 L'essentiel à retenir :
- Choisir une commande numérique pour une fraiseuse dépend du nombre d'axes, du mode de programmation et du volume de production.
- Une commande industrielle intégrée pilote les centres d'usinage 3 à 5 axes avec simulation et cycles avancés.
- Un PC doté de LinuxCNC ou Mach3 pilote une fraiseuse amateur avec un budget maîtrisé à partir de 6 000 $.
- Une carte embarquée GRBL, UCCNC ou PlanetCNC convient aux fraiseuses de bureau et aux routeurs compacts.
- Heidenhain ou Fanuc fraiseuse oppose la pièce unitaire et le 5 axes à la série standardisée mondiale.
- Le coût horaire d'usinage varie de 70 à 90 $/h en 3 axes et de 150 à 200 $/h en 5 axes.
La commande numérique pilote les axes, la broche et les fonctions auxiliaires de la fraiseuse industrielle. Le choix s'effectue selon le profil d'utilisateur, la machine, le nombre d'axes, le budget et le mode de programmation. Trois familles de commandes existent : industrielle intégrée, logicielle sur PC et carte embarquée. Un repère chiffré structure la décision : une fraiseuse 3 axes professionnelle neuve se situe entre 30 000 et 60 000 €, tandis qu'une solution amateur démarre autour de 6 000 $.
La sélection d'une commande numérique oriente aussi la méthode de travail. Un opérateur qui programme au pied de la machine privilégie un conversationnel guidé. Un bureau des méthodes qui s'appuie sur la FAO privilégie un système compatible avec les post-processeurs disponibles. La compatibilité machine et la disponibilité du support technique complètent les critères avant l'achat.
La sélection d'une commande numérique oriente aussi la méthode de travail. Un opérateur qui programme au pied de la machine privilégie un conversationnel guidé. Un bureau des méthodes qui s'appuie sur la FAO privilégie un système compatible avec les post-processeurs disponibles. La compatibilité machine et la disponibilité du support technique complètent les critères avant l'achat.
Obtenez des devis pour une fraiseuse industrielle
Quels types de commande numérique équipent une fraiseuse ?
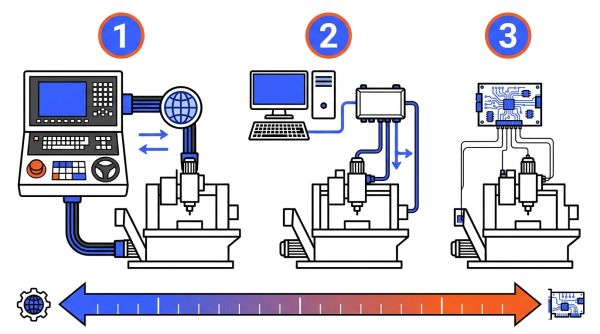
Les commandes numériques se répartissent en trois familles selon l'architecture matérielle et le niveau d'intégration. Cette classification détermine directement le budget, la robustesse et les possibilités d'évolution de la fraiseuse. Les commandes industrielles intégrées équipent les centres d'usinage. Les contrôleurs logiciels s'appuient sur un PC dédié. Les cartes embarquées pilotent les machines compactes et les routeurs.
Les commandes industrielles pour centres d'usinage
Les commandes industrielles sont intégrées au bâti de la machine. Elles pilotent les centres d'usinage 3 à 5 axes et intègrent des fonctions avancées de simulation, de cycles d'usinage et de palpage. Les références Heidenhain TNC 320, TNC 640 et Fanuc 0i-MF illustrent cette catégorie. Ces commandes gèrent la trajectoire en temps réel avec une grande fiabilité.
- Simulation 3D et contrôle de collisions avant usinage
- Cycles de perçage, de poches et de palpage préprogrammés
- Gestion simultanée de 3 à 5 axes avec interpolation complexe
- Interface opérateur avec affichage graphique des trajectoires
Les contrôleurs logiciels et open source sur PC
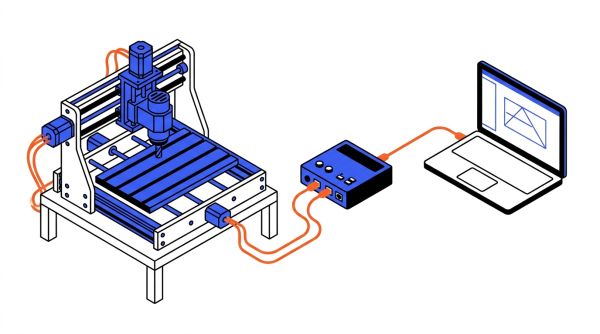
Les solutions logicielles pilotent la machine depuis un PC dédié. LinuxCNC, Mach3 et Mach4 transforment un ordinateur en commande numérique. Une carte d'interface assure la liaison entre le PC, les pilotes moteur et les entrées/sorties. LinuxCNC fonctionne sous Linux avec un noyau temps réel et accepte jusqu'à 9 axes. Mach3 et Mach4 tournent sous Windows et pilotent jusqu'à 6 axes via un contrôleur externe.
- LinuxCNC en open source avec assistants de configuration
- Mach3 avec licence payante et large communauté d'utilisateurs
- Mach4 avec architecture modulaire et gestion de gros fichiers
- Carte d'interface en port parallèle, USB ou Ethernet
Les cartes contrôleurs économiques et embarquées
Les contrôleurs compacts de type GRBL, UCCNC, NCStudio ou DSP équipent les fraiseuses de bureau et les routeurs. GRBL est un firmware open source embarqué sur carte Arduino et limite le pilotage à 3 axes. UCCNC et PlanetCNC fonctionnent avec leurs cartes dédiées et pilotent jusqu'à 6 ou 9 axes. Ces solutions offrent un accès simple au fraisage de bois, de plastique et d'aluminium léger à coût réduit.
Vous êtes fournisseur de fraiseuse industrielle ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Heidenhain ou Fanuc : quelle commande pour une fraiseuse ?
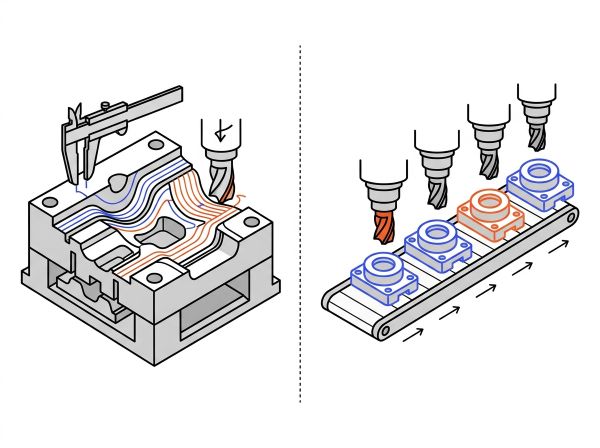
La comparaison entre Heidenhain et Fanuc structure le haut du marché du fraisage. Heidenhain se concentre sur la pièce unitaire, l'outillage et le 5 axes. Fanuc se concentre sur la série moyenne à grande et la standardisation mondiale. Le choix dépend du type de production, de l'ergonomie et du coût de possession.
Le positionnement selon le type de production
Heidenhain convient aux productions de moules, de matrices et de pièces aéronautiques en 5 axes positionnés ou continus. Fanuc convient aux productions en série moyenne à grande avec des temps de cycle rapides. Les séries Fanuc 0i, 30i/31i, 500i-A et Heidenhain TNC 320, 620, 640 couvrent ces usages.
- Pièce unitaire et outillage : Heidenhain TNC 620 ou 640
- Série standardisée et sous-traitance : Fanuc 0i-MF ou 31i
- Usinage 5 axes complexe : Heidenhain TNC 640
- Production mondialisée avec pièces détachées disponibles : Fanuc
L'ergonomie et les modes de programmation
Le langage Klartext de Heidenhain guide l'opérateur par des dialogues au pied de la machine. Le G-code Fanuc complété par Manual Guide i reste plus austère mais très réactif. La quasi-totalité des logiciels de FAO génèrent nativement du code Fanuc sans post-processeur complexe. Heidenhain offre une simulation 3D et un contrôle de collisions plus poussés.
| Critère | Heidenhain | Fanuc |
|---|---|---|
| Mode de programmation | Klartext conversationnel et ISO | ISO G-code et Manual Guide i |
| Ergonomie interface | Moderne, tactile, simulation 3D | Clavier physique, interface plus austère |
| Intégration FAO | Post-processeur spécifique recommandé | Compatibilité native avec la plupart des FAO |
La fiabilité et le coût de possession
Fanuc dispose d'un réseau mondial de techniciens et de pièces détachées disponibles sur plusieurs décennies. Heidenhain présente une fiabilité reconnue mais des interventions et des pièces plus coûteuses. Le coût de possession supérieur côté Heidenhain provient surtout de la maintenance hors Europe.
- Fanuc : pièces détachées disponibles mondialement
- Fanuc : main-d'œuvre qualifiée facile à recruter
- Heidenhain : interventions plus coûteuses en Europe
- Heidenhain : maillage technique européen dense
Quelles autres commandes numériques comparer à Heidenhain et Fanuc ?
Le marché ne se limite pas au duo Heidenhain et Fanuc. Siemens, Mazak, Okuma, Haas, Fagor et ProtoTRAK offrent des alternatives adaptées à différents usages. Les contrôleurs économiques GSK, Syntec et NCStudio complètent l'offre pour les machines d'entrée de gamme.
Les commandes Siemens Sinumerik et européennes
Les commandes Sinumerik 828D et 840D équipent des machines multi-marques. Elles combinent l'ISO avancé et le conversationnel ShopMill pour le fraisage. Siemens domine l'usinage de haute précision et le 5 axes continu grâce à des algorithmes de lissage performants. ShopTurn couvre le tournage et ShopMill le fraisage.
Les commandes conversationnelles intégrées
Mazatrol, Okuma OSP, Haas, Fagor et ProtoTRAK proposent des interfaces de programmation spécifiques. Mazatrol permet de programmer une pièce directement sur la machine sans FAO. Okuma OSP se distingue par la stabilité thermique et l'anti-collision 3D. Haas NGC reprend les codes G Fanuc avec une interface lisible. Fagor sert souvent au rétrofit de machines anciennes.
- Mazatrol : conversationnel exclusif aux machines Mazak
- Okuma OSP : précision extrême et architecture ouverte
- Haas NGC : prise en main rapide et coût maîtrisé
- ProtoTRAK : transition depuis une fraiseuse conventionnelle
Le tableau comparatif des commandes numériques du marché
Le tableau récapitule les principales commandes, leur positionnement, leur mode de programmation et leur cible d'usage. Il aide à situer chaque option avant l'analyse budgétaire.
| Commande | Positionnement | Programmation | Cible |
|---|---|---|---|
| Heidenhain TNC 320/620/640 | Haut de gamme européen | Klartext conversationnel et ISO | Pièce unitaire, outillage, 5 axes |
| Fanuc 0i/30i/31i/500i-A | Référence mondiale | ISO G-code et Manual Guide i | Série moyenne à grande |
| Siemens Sinumerik 828D/840D | Haute précision industrielle | ISO avancé et ShopMill | Moules, aéronautique, 5 axes |
| Mazak Mazatrol SmoothG | Propriétaire Mazak | Conversationnel Mazatrol | Sous-traitance, pièces variées |
| Okuma OSP P300/P500 | Propriétaire Okuma | ISO standard et IGF | Tolérances serrées, matériaux durs |
| Haas NGC | Propriétaire Haas | ISO compatible Fanuc et VPS | Prototypage, PME, formation |
| Fagor 8055/8065/8070 | Indépendant multi-marques | Conversationnel et ISO | Mécanique générale, rétrofit |
| ProtoTRAK RMX/SMX | Indépendant banc fixe | Conversationnel assisté | Travail unitaire, outillage rapide |
| Commande : Heidenhain TNC 320/620/640 | |
|---|---|
| Positionnement | Haut de gamme européen |
| Programmation | Klartext conversationnel et ISO |
| Cible | Pièce unitaire, outillage, 5 axes |
| Commande : Fanuc 0i/30i/31i/500i-A | |
|---|---|
| Positionnement | Référence mondiale |
| Programmation | ISO G-code et Manual Guide i |
| Cible | Série moyenne à grande |
| Commande : Siemens Sinumerik 828D/840D | |
|---|---|
| Positionnement | Haute précision industrielle |
| Programmation | ISO avancé et ShopMill |
| Cible | Moules, aéronautique, 5 axes |
| Commande : Mazak Mazatrol SmoothG | |
|---|---|
| Positionnement | Propriétaire Mazak |
| Programmation | Conversationnel Mazatrol |
| Cible | Sous-traitance, pièces variées |
| Commande : Okuma OSP P300/P500 | |
|---|---|
| Positionnement | Propriétaire Okuma |
| Programmation | ISO standard et IGF |
| Cible | Tolérances serrées, matériaux durs |
| Commande : Haas NGC | |
|---|---|
| Positionnement | Propriétaire Haas |
| Programmation | ISO compatible Fanuc et VPS |
| Cible | Prototypage, PME, formation |
| Commande : Fagor 8055/8065/8070 | |
|---|---|
| Positionnement | Indépendant multi-marques |
| Programmation | Conversationnel et ISO |
| Cible | Mécanique générale, rétrofit |
| Commande : ProtoTRAK RMX/SMX | |
|---|---|
| Positionnement | Indépendant banc fixe |
| Programmation | Conversationnel assisté |
| Cible | Travail unitaire, outillage rapide |
Quelle commande numérique choisir pour une fraiseuse de débutant ?
Les bricoleurs et les makers privilégient les solutions abordables et simples à prendre en main. Les logiciels sur PC et les contrôleurs embarqués couvrent ce segment. La communauté et la documentation jouent un rôle déterminant dans la prise en main.
Les logiciels Mach3, Mach4 et LinuxCNC
Mach3 reste très répandu mais n'est plus activement développé. Il fonctionne sous Windows 32 bits avec un port parallèle ou un contrôleur externe. Mach4 apporte une architecture moderne sous Windows 7 à 11. LinuxCNC offre un pilotage temps réel sous Linux avec une licence gratuite et jusqu'à 9 axes.
- Mach3 : licence de l'ordre de 175 $, communauté immense
- Mach4 : licence Hobby vers 200 $, industrielle vers 1 400 $
- LinuxCNC : gratuit, noyau temps réel exigé
- Contrôleur externe USB ou Ethernet requis pour Mach3/4 sous Windows 10/11
Les contrôleurs GRBL, UCCNC et PlanetCNC
GRBL est un firmware open source sur carte Arduino, limité à 3 axes, idéal pour les fraiseuses de bureau type 3018. UCCNC fonctionne uniquement avec les cartes CNCdrive sous Windows et pilote jusqu'à 6 axes. PlanetCNC TNG fonctionne sur Windows, macOS, Linux et Raspberry Pi avec les cartes Mk3/4 ou Mk3/9.
Les critères pour un premier équipement
Le budget d'entrée de gamme pour une machine complète se situe entre 6 000 et 25 000 $. La taille de la machine, le matériau usiné et la compatibilité logicielle orientent le choix. Une communauté active et une documentation fournie réduisent le temps de dépannage.
- Budget disponible : 6 000 à 25 000 $ pour une fraiseuse compacte
- Matériau visé : bois, aluminium léger ou plastique
- Besoin d'un 4e axe ou d'un changeur d'outil
- Présence d'un forum et de tutoriels en français
ISO ou conversationnel : quelle programmation choisir sur une fraiseuse ?
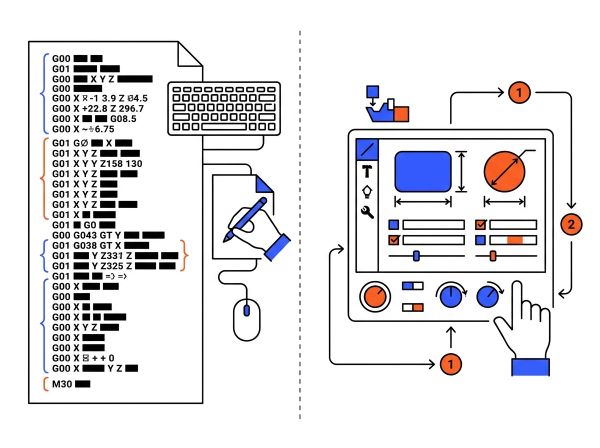
La méthode de programmation influence le choix de la commande numérique. Le G-code ISO offre portabilité et traçabilité. Le conversationnel accélère la programmation au pied de la machine. La FAO s'impose pour les formes complexes et le 5 axes.
La programmation ISO et le G-code
Le G-code ISO 6983 décrit les déplacements, les vitesses et les cycles. Les codes principaux G00, G01, G02, G03, G54 et G90 couvrent la majorité des usinages. Ce format se transfère entre machines avec des adaptations. Il convient aux séries et aux macros paramétriques.
- G00 : déplacement rapide hors matière
- G01 : interpolation linéaire à vitesse programmée
- G02 et G03 : interpolation circulaire horaire et antihoraire
- G54 : décalage d'origine pièce
- G90 : coordonnées absolues
La programmation conversationnelle guidée
Le conversationnel guide l'opérateur par des menus et des formulaires. Il génère le G-code sous-jacent sans saisie de code. Une poche rectangulaire standard demande environ 2 minutes en ShopMill contre 15 minutes en ISO. La portabilité des programmes reste limitée à la marque de la commande.
| Critère | ISO G-code | Conversationnel |
|---|---|---|
| Temps de programmation | Plus long en manuel | Très rapide sur pièce simple |
| Portabilité | Universelle avec post-processeur | Liée à la marque |
| Niveau requis | Technicien ou programmeur | Opérateur ou régleur |
| Traçabilité | Excellente avec fichier texte | Variable selon l'export ISO |
La FAO pour l'usinage complexe
La CAO/FAO calcule les trajectoires à partir d'un modèle 3D. Elle s'impose en 5 axes, sur les surfaces libres et les multi-opérations. Un post-processeur adapté convertit les trajectoires en G-code machine. La gestion du RTCP/TCPM est indispensable en 5 axes simultanés.
Quel budget prévoir pour la commande numérique d'une fraiseuse ?
Le budget se raisonne par catégorie de machine complète. Les coûts annexes et le coût horaire d'exploitation complètent le calcul. Les fourchettes ci-dessous proviennent d'observations de marché sur des machines neuves et d'occasion.
Les fourchettes de prix par catégorie de machine
Une fraiseuse compacte pour débutant se situe entre 6 000 et 25 000 $. Un centre d'usinage 3 axes professionnel neuf coûte entre 30 000 et 60 000 €. Une fraiseuse 5 axes neuve s'étend de 50 000 $ à plus de 500 000 $.
| Catégorie de machine | Fourchette de prix | Caractéristiques typiques |
|---|---|---|
| Fraiseuse compacte débutant | 6 000 à 25 000 $ | Table 400x400 à 700x900 mm, broche 1,5 à 3,2 kW |
| Centre d'usinage 3 axes professionnel | 30 000 à 60 000 € | Bâti fonte, broche 11 à 15 kW, précision ±0,01 mm |
| Fraiseuse 5 axes petite taille | à partir de 50 000 $ | Volume de travail réduit, 5 axes positionnés |
| Fraiseuse 5 axes haute performance | 200 000 à 500 000 $ et plus | Broche haute vitesse, précision extrême |
| Occasion professionnelle | 5 000 à 60 000 € | Selon âge, usure et remise à neuf |
Les coûts annexes à anticiper
Le transport, le montage et la mise en service ajoutent des frais au prix machine. La formation de l'opérateur s'étend de 3 à 6 jours pour un budget de 1 900 à 2 700 €. L'outillage de démarrage et les logiciels complètent l'investissement initial.
- Transport et emballage export
- Montage et mise en service : environ 5 250 € sur une machine remise à neuf
- Formation opérateur : 3 à 6 jours pour 1 900 à 2 700 €
- Outillage de démarrage : fraises, étau, brides, sonde
- Logiciel de FAO ou post-processeur
Le coût d'exploitation et le coût horaire
Le coût horaire d'usinage intègre l'amortissement, la main-d'œuvre, l'énergie et la maintenance. En 3 axes, il se situe entre 70 et 90 $/h. En 5 axes, il atteint 150 à 200 $/h. La méthode de calcul additionne le taux d'utilisation machine, le coût matériau, la main-d'œuvre qualifiée, l'outillage et les frais généraux.
Comment choisir une commande numérique pour le rétrofit d'une fraiseuse ?
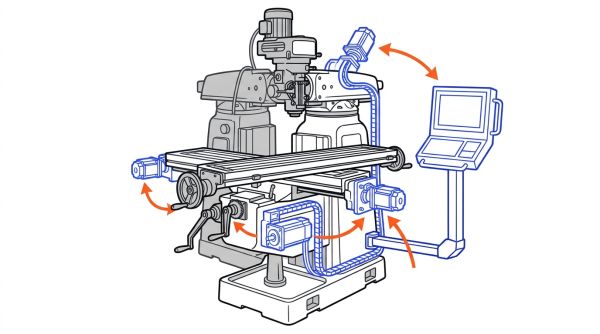
Le rétrofit modernise une fraiseuse ancienne en conservant le bâti mécanique. Il remplace la commande obsolète, les variateurs et les moteurs. Le diagnostic préalable et le choix de l'architecture déterminent la réussite du projet.
Le diagnostic mécanique et électrique préalable
Le bilan mécanique vérifie l'usure des glissières et des vis à billes. Le jeu fonctionnel des axes doit être mesuré. L'inventaire électrique identifie les moteurs, les codeurs et l'état de la broche. Une mécanique trop usée impose une révision ou un remplacement des vis.
- Mesure du jeu à l'inversion sur chaque axe
- Contrôle du couple de rotation des vis sur toute la course
- Inventaire des moteurs pas à pas ou servomoteurs existants
- État des fins de course et de l'armoire électrique
Le choix de l'architecture de commande
LinuxCNC, Mach3 et Mach4 pilotent une machine ancienne via un PC et une carte d'interface. Les interfaces USB, Ethernet ou port parallèle relient le PC aux pilotes. Une carte dédiée type Mesa pour LinuxCNC garantit le temps réel. Le port parallèle historique devient rare et impose un PC dédié.
La motorisation pas à pas ou servomoteurs
Le rétrofit remplace les moteurs par des pas à pas en boucle fermée ou des servomoteurs brushless. Le dimensionnement repose sur le couple disponible à la vitesse prévue, pas sur le couple de maintien seul. La tension d'alimentation et le réglage du courant doivent respecter la documentation du driver.
- Moteurs pas à pas en boucle fermée : coût maîtrisé, retour de position
- Servomoteurs brushless : couple et précision supérieurs
- Vérifier la courbe couple-vitesse sur toute la plage de travail
- Séparer les câbles de puissance des câbles de commande
Quels critères techniques fiabilisent le choix d'une commande numérique ?
Les critères techniques transverses valident la compatibilité et la pérennité du système. Le nombre d'axes, le type de moteurs et le support technique conditionnent l'utilisation quotidienne. Un arbre de décision par profil oriente le choix final.
La compatibilité machine et le nombre d'axes
La commande doit gérer le nombre d'axes de la fraiseuse. Une configuration de fraiseuse CNC 3 axes couvre la majorité des fraisages. Le 4e et le 5e axe exigent une commande avec gestion de l'axe rotatif et souvent le RTCP. La précision atteignable dépend aussi de la qualité mécanique du bâti.
Les moteurs pas à pas ou servomoteurs
Les moteurs pas à pas offrent un coût bas mais un couple limité à haute vitesse. Les servomoteurs brushless fournissent un couple constant et une boucle de position fermée. Le tableau compare les deux technologies pour une fraiseuse.
| Critère | Moteurs pas à pas | Servomoteurs brushless |
|---|---|---|
| Couple à haute vitesse | Diminue fortement | Maintien du couple nominal |
| Retour de position | Boucle ouverte ou fermée avec encodeur | Encodeur intégré, boucle fermée |
| Coût | Abordable | Supérieur, avec variateur dédié |
| Précision de positionnement | Correcte sans charge excessive | Très bonne, adaptée à la production |
Le support technique et la communauté d'utilisateurs
Le réseau technique Fanuc couvre le monde entier avec une main-d'œuvre abondante. Heidenhain dispose d'un maillage européen dense mais plus limité hors Europe. Les solutions open source et les contrôleurs économiques s'appuient sur des communautés actives et des forums.
- Fanuc : pièces et techniciens disponibles mondialement
- Heidenhain : support européen de proximité
- LinuxCNC et GRBL : documentation et forums gratuits
- UCCNC et PlanetCNC : support constructeur et tutoriels
- Débutant avec budget serré et matériaux tendres : GRBL ou Mach3 sur fraiseuse compacte
- Amateur averti avec machine plus lourde : Mach4, UCCNC ou PlanetCNC
- Professionnel en pièce unitaire ou 5 axes : Heidenhain TNC 620/640
- Professionnel en série standardisée : Fanuc 0i-MF ou Siemens Sinumerik 828D
- Rétrofit d'une fraiseuse ancienne : LinuxCNC, Fagor ou ProtoTRAK
Quelles questions fréquentes sur le choix d'une commande numérique ?
Les réponses suivantes lèvent les derniers doutes sur le choix d'une commande numérique pour une fraiseuse.
Heidenhain ou Fanuc pour une fraiseuse ?
Heidenhain convient à la pièce unitaire, à l'outillage et au 5 axes. Fanuc convient à la série moyenne à grande et à la standardisation mondiale. Le choix dépend de la production dominante et de la localisation de l'atelier.
Quel budget pour équiper une fraiseuse ?
Une fraiseuse compacte pour débutant coûte entre 6 000 et 25 000 $. Une fraiseuse 3 axes professionnelle neuve se situe entre 30 000 et 60 000 €. Une fraiseuse 5 axes neuve démarre autour de 50 000 $ et peut dépasser 500 000 $.
ISO ou conversationnel pour débuter ?
Le conversationnel accélère la programmation d'une pièce simple sans connaître le G-code. L'ISO s'apprend ensuite pour les macros et la portabilité. Les deux méthodes se combinent sur une même commande.
Peut-on moderniser une fraiseuse ancienne ?
Oui, le rétrofit conserve le bâti mécanique et remplace la commande, les variateurs et les moteurs. LinuxCNC, Mach3 et Mach4 pilotent la machine modernisée. Le diagnostic mécanique préalable conditionne la réussite.
Quelle commande numérique pour une fraiseuse 5 axes ?
Une fraiseuse 5 axes exige une commande avec gestion simultanée des axes rotatifs et RTCP. Heidenhain TNC 640, Siemens Sinumerik 840D et Syntec 610MA-E5 couvrent ce besoin. Un post-processeur adapté est indispensable.