- Quel mélange argon CO₂ choisir selon le métal à souder ?
- Quel pourcentage de CO₂ choisir pour le soudage MAG ?
- Quelle différence entre le soudage MIG et le soudage MAG ?
- Quel rôle jouent l'argon et le CO₂ dans le soudage MAG ?
- Comment le mode de transfert influence-t-il le choix du mélange ?
- Que signifient les classifications M12, M20 et M21 des mélanges argon CO₂ ?
- Quel débit et quel conditionnement choisir pour un mélange argon CO₂ ?
💡 L'essentiel à retenir :
- Le mélange argon CO₂ est utilisé pour le soudage MAG des aciers carbone et de certains aciers inoxydables. Pour l'aluminium, le soudage MIG nécessite un gaz inerte, comme l'argon pur ou un mélange argon-hélium.
- Pour les tôles fines, les mélanges 92/8 et 88/12, contenant 8 à 12 % de CO₂, favorisent la stabilité de l'arc et limitent les projections.
- Le mélange 82/18, composé de 82 % d'argon et de 18 % de CO₂, constitue une solution polyvalente pour le soudage MAG des aciers et les travaux de chaudronnerie.
- Pour les fortes épaisseurs, un taux de 18 à 20 % de CO₂ peut favoriser la pénétration, mais aussi augmenter les projections et les fumées selon les réglages.
- Le soudage MAG de l'inox privilégie généralement un mélange contenant environ 2 % de CO₂. Le CO₂ pur ne permet pas d'obtenir un transfert par pulvérisation axiale classique (spray arc).
- Le débit de gaz se situe souvent entre 10 et 20 L/min, selon la buse, le poste et les conditions de soudage. Un débit excessif peut créer des turbulences et favoriser la porosité.
Le choix d'un mélange argon CO₂ pour le soudage MIG/MAG dépend du matériau, de son épaisseur et du mode de transfert. Parmi les mélanges de gaz industriels, les formulations argon CO₂ sont principalement utilisées pour le soudage MAG des aciers. Pour l'acier carbone, la fourchette courante va de 8 % de CO₂ pour certaines applications sur tôles fines à 20 % pour des travaux nécessitant une pénétration importante. Le choix dépend aussi du fil, du poste et des réglages de soudage.
Quel mélange argon CO₂ choisir selon le métal à souder ?
| Métal à souder | Gaz recommandé | Application |
|---|---|---|
| Acier carbone, tôles fines | Argon 92 % / CO₂ 8 % | Limitation des projections, finition régulière |
| Acier carbone, épaisseurs moyennes à fortes | Argon 82 % / CO₂ 18 % | Chaudronnerie, fabrication et assemblages métalliques |
| Acier inoxydable | Argon 98 % / CO₂ 2 % | Soudage MAG avec limitation de l'oxydation |
| Aluminium | Argon pur ou mélange argon-hélium | Soudage MIG avec gaz inerte |
| Acier galvanisé | Mélange de protection adapté au procédé | Maîtrise des projections, des fumées et de la qualité du cordon |
Le métal de base détermine la famille de gaz de protection à utiliser. Les mélanges argon CO₂ sont principalement destinés au soudage MAG des aciers, avec une teneur en dioxyde de carbone adaptée au matériau et aux caractéristiques de l'assemblage.
Mélange argon CO₂ pour l'acier carbone
L'acier carbone se soude couramment avec un mélange contenant entre 8 et 20 % de CO₂. Un taux relativement faible facilite l'obtention d'un arc régulier et limite les projections. Une proportion plus élevée peut favoriser la pénétration et la tenue du bain dans certaines conditions de soudage.
Pour les travaux polyvalents en atelier, le mélange 82/18 représente une solution fréquemment utilisée. Le mélange 92/8 est notamment adapté aux applications privilégiant la qualité de finition et la réduction des projections.
Mélange argon CO₂ pour l'acier inoxydable
Le soudage MAG de l'inox nécessite généralement un mélange contenant une faible proportion de gaz actif. Une composition 98 % argon / 2 % CO₂ permet de maintenir un arc stable tout en limitant l'oxydation du cordon.
Le choix précis dépend de la nuance d'inox, du métal d'apport et des exigences de résistance à la corrosion. Des mélanges plus spécifiques peuvent également contenir de l'hélium ou d'autres gaz.
Gaz de protection pour l'aluminium
Le mélange argon CO₂ ne convient pas au soudage MIG de l'aluminium. Le CO₂ est un gaz actif qui peut provoquer une oxydation importante et dégrader la qualité de la soudure. Pour ce matériau, le gaz argon pur constitue une solution courante. Des mélanges argon-hélium peuvent être envisagés pour certaines applications nécessitant davantage d'énergie dans l'arc.

Quel pourcentage de CO₂ choisir pour le soudage MAG ?
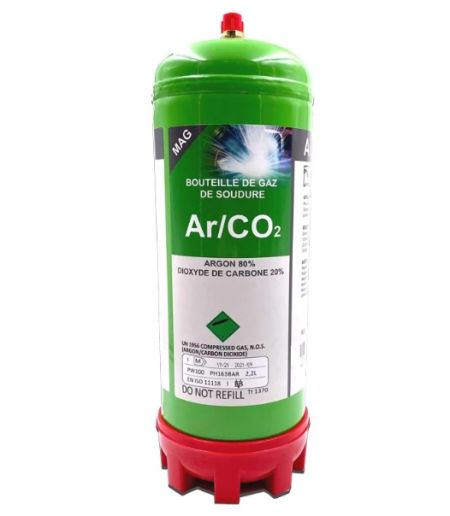
Le pourcentage de CO₂ influence le comportement de l'arc, la pénétration, les projections et l'aspect du cordon. Les compositions les plus utilisées comprennent notamment les mélanges 98/2, 92/8, 88/12, 82/18 et 80/20.
| Mélange argon/CO₂ | Taux de CO₂ | Caractéristiques principales | Utilisations courantes |
|---|---|---|---|
| 98/2 | 2 % | Faible activité oxydante, cordon régulier | Acier inoxydable |
| 92/8 | 8 % | Arc stable, projections limitées | Tôles fines, soudures de finition |
| 88/12 | 12 % | Compromis entre stabilité et pénétration | Travaux courants sur acier |
| 82/18 | 18 % | Bonne polyvalence, pénétration adaptée | Chaudronnerie, assemblages métalliques |
| 80/20 | 20 % | Action plus marquée sur le bain, projections possibles | Travaux sur acier nécessitant une pénétration importante |
| Mélange argon/CO₂ : 98/2 | |
|---|---|
| Taux de CO₂ | 2 % |
| Caractéristiques principales | Faible activité oxydante, cordon régulier |
| Utilisations courantes | Acier inoxydable |
| Mélange argon/CO₂ : 92/8 | |
|---|---|
| Taux de CO₂ | 8 % |
| Caractéristiques principales | Arc stable, projections limitées |
| Utilisations courantes | Tôles fines, soudures de finition |
| Mélange argon/CO₂ : 88/12 | |
|---|---|
| Taux de CO₂ | 12 % |
| Caractéristiques principales | Compromis entre stabilité et pénétration |
| Utilisations courantes | Travaux courants sur acier |
| Mélange argon/CO₂ : 82/18 | |
|---|---|
| Taux de CO₂ | 18 % |
| Caractéristiques principales | Bonne polyvalence, pénétration adaptée |
| Utilisations courantes | Chaudronnerie, assemblages métalliques |
| Mélange argon/CO₂ : 80/20 | |
|---|---|
| Taux de CO₂ | 20 % |
| Caractéristiques principales | Action plus marquée sur le bain, projections possibles |
| Utilisations courantes | Travaux sur acier nécessitant une pénétration importante |
Les fournisseurs proposent différentes compositions pour répondre aux besoins de soudage MAG. Les professionnels peuvent comparer les mélanges argon CO₂ selon le pourcentage de CO₂, les caractéristiques de soudage et les conditionnements disponibles.
Mélanges 92/8 et 88/12 pour les tôles fines
Les mélanges 92/8 et 88/12 contiennent une forte proportion d'argon. Ils favorisent généralement un arc régulier et réduisent les projections par rapport aux mélanges plus riches en CO₂.
Ils sont adaptés aux travaux nécessitant une finition soignée, notamment dans la fabrication de pièces métalliques, la serrurerie ou la tôlerie.
Mélanges 82/18 et 80/20 pour les travaux de chaudronnerie
Les mélanges 82/18 et 80/20 sont fréquemment utilisés pour le soudage MAG des aciers carbone et faiblement alliés. Ils offrent un compromis entre la stabilité de l'arc, la pénétration et les performances de production. Leur utilisation doit toutefois être adaptée aux paramètres du poste et aux caractéristiques des pièces.
Quelle différence entre le soudage MIG et le soudage MAG ?
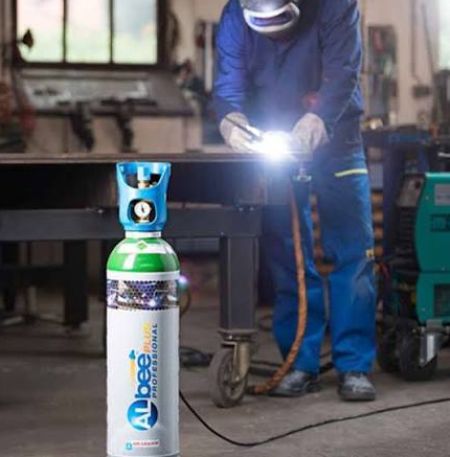
Les procédés MIG et MAG utilisent tous deux une électrode fusible alimentée en continu et une protection gazeuse. Leur principale différence concerne la nature du gaz employé.
Soudage MIG avec un gaz inerte
Le soudage MIG utilise un gaz chimiquement inerte, généralement de l'argon ou un mélange argon-hélium. Parmi les gaz purs, l'argon est particulièrement utilisé pour protéger le bain de fusion sans participer aux réactions chimiques du soudage. Il convient notamment aux métaux non ferreux comme l'aluminium et le cuivre.
Soudage MAG avec un gaz actif
Le soudage MAG utilise un gaz actif ou un mélange de gaz actifs et inertes. Parmi les gaz de soudage, les mélanges argon CO₂ sont couramment employés pour le soudage des aciers carbone et de certains aciers inoxydables. Le CO₂ influence notamment la pénétration, la stabilité de l'arc et le comportement du bain de fusion. Sa proportion doit être adaptée au matériau et aux conditions de soudage.
Quel rôle jouent l'argon et le CO₂ dans le soudage MAG ?
L'argon et le dioxyde de carbone remplissent des fonctions complémentaires dans le mélange de protection.
Rôle de l'argon dans la stabilité de l'arc
L'argon est un gaz inerte qui protège le bain de fusion de l'air ambiant. Il favorise un arc régulier et contribue à limiter les projections. Une proportion élevée d'argon permet généralement d'obtenir un cordon plus homogène et de faciliter certains modes de transfert du métal.
Rôle du CO₂ dans la pénétration
Le CO₂ est un gaz actif qui influence les réactions dans l'arc et le comportement du bain de fusion. Sa proportion modifie notamment la pénétration, la fluidité du bain et la quantité de projections. Un taux élevé peut améliorer la pénétration dans certaines conditions, mais il peut également augmenter les fumées et les opérations de nettoyage.
Mélange argon CO₂ face au CO₂ pur
Le CO₂ pur peut être utilisé pour certaines opérations de soudage MAG des aciers. Il présente un intérêt économique, mais produit généralement davantage de projections et un arc moins régulier. Les mélanges argon CO₂ offrent un compromis entre qualité de soudure, confort d'utilisation et productivité. Le choix dépend du coût global de l'opération, qui comprend le gaz, la consommation de fil, le temps de soudage et les éventuelles opérations de reprise.
Comment le mode de transfert influence-t-il le choix du mélange ?
Le mode de transfert correspond à la manière dont le métal fondu passe du fil électrode au bain de soudure. Il influence directement la composition du gaz à utiliser.
Transfert par court-circuit
Le transfert par court-circuit est fréquemment utilisé pour les faibles épaisseurs et le soudage en position. Les mélanges argon CO₂ permettent de stabiliser l'arc et de maîtriser les projections. Le choix dépend notamment du fil, du poste et de l'épaisseur de la pièce.
Transfert par pulvérisation axiale
Le transfert par pulvérisation axiale, également appelé spray arc, nécessite un gaz suffisamment riche en argon. Un mélange contenant environ 8 à 12 % de CO₂ peut être adapté à certaines applications sur acier. Le CO₂ pur ne permet pas d'obtenir un transfert par pulvérisation axiale stable dans les conditions habituelles.
Transfert pulsé
Le soudage pulsé permet de contrôler le détachement des gouttes de métal grâce à une modulation du courant électrique. Les mélanges riches en argon sont souvent privilégiés pour favoriser la stabilité de l'arc et limiter les projections. La composition doit être compatible avec les réglages du poste et les recommandations du fabricant.
Que signifient les classifications M12, M20 et M21 des mélanges argon CO₂ ?
La norme EN ISO 14175 classe les gaz et mélanges gazeux employés dans les procédés de soudage selon leur composition et leurs caractéristiques.
| Classification | Composition indicative | Exemple |
|---|---|---|
| M12 | Argon avec une faible teneur en CO₂, jusqu'à 5 % | Argon 98 % / CO₂ 2 % |
| M20 | Argon avec plus de 5 % et jusqu'à 15 % de CO₂ | Argon 92 % / CO₂ 8 % |
| M21 | Argon avec plus de 15 % et jusqu'à 25 % de CO₂ | Argon 82 % / CO₂ 18 % |
| C1 | CO₂ pur | CO₂ 100 % |
Par exemple, la désignation EN ISO 14175-M21-ArC-18 correspond à un mélange comprenant environ 82 % d'argon et 18 % de CO₂.
Cette classification facilite l'identification du gaz et permet de vérifier sa compatibilité avec les procédures de soudage utilisées en atelier.
Quel débit et quel conditionnement choisir pour un mélange argon CO₂ ?
Le débit du gaz et son conditionnement doivent être adaptés à la consommation et aux équipements de soudage.
Débit de gaz pour le soudage MAG
Pour de nombreuses applications de soudage MAG en atelier, le débit de protection se situe souvent autour de 10 à 20 L/min. Cette plage reste indicative : elle dépend notamment du diamètre de la buse, de la position de soudage et des conditions de travail. Un débit insuffisant peut favoriser l'apparition de porosités. À l'inverse, un débit excessif peut créer des turbulences et perturber la protection du bain. Les réglages doivent respecter les recommandations du fabricant du poste, du fournisseur de gaz et de la procédure de soudage.
Choix du conditionnement
Les mélanges argon CO₂ sont notamment disponibles sous différents formats :
- Bouteille individuelle : adaptée aux consommations limitées ou intermittentes.
- Bouteille de grande capacité : destinée aux ateliers utilisant régulièrement du gaz.
- Cadre de bouteilles : adapté aux besoins industriels plus importants.
- Solution d'approvisionnement dédiée : étudiée pour les installations à forte consommation, selon les possibilités du fournisseur.
Le choix dépend de la fréquence de soudage, du nombre de postes, des volumes nécessaires et des conditions de stockage.
Précautions de sécurité
Les bouteilles doivent être stockées, raccordées et manipulées conformément aux consignes du fournisseur. Le soudage produit également des fumées potentiellement dangereuses. Un captage à la source et une ventilation adaptée sont nécessaires, particulièrement lors du soudage de matériaux revêtus ou galvanisés.