Sommaire
- Quels types de laser gravent le bois, le plastique et le verre ?
- Quel laser choisir pour graver le bois avec précision ?
- Comment marquer le plastique sans fonte ni brûlure ?
- Quelle puissance utiliser pour graver le verre sans fissure ?
- Quels critères techniques guident le choix d'une machine laser ?
- Quel budget prévoir pour graver chaque matériau ?
- FAQ : quel laser graver le bois, le plastique ou le verre ?
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels types de laser gravent le bois, le plastique et le verre ?
- Quel laser choisir pour graver le bois avec précision ?
- Comment marquer le plastique sans fonte ni brûlure ?
- Quelle puissance utiliser pour graver le verre sans fissure ?
- Quels critères techniques guident le choix d'une machine laser ?
- Quel budget prévoir pour graver chaque matériau ?
- FAQ : quel laser graver le bois, le plastique ou le verre ?
Temps de lecture estimé : 11min
💡 L'essentiel à retenir :
- Le choix d'un laser pour graver ou marquer le bois, le plastique ou le verre repose sur la longueur d'onde et la puissance optique.
- Le laser CO2 reste la référence polyvalente pour graver et découper le bois et l'acrylique, avec des puissances optiques de 40 à 100 W.
- Le laser diode grave le verre uniquement avec un revêtement sombre absorbant, à partir de 10 W optiques recommandés.
- Le laser UV marque le verre fin et les plastiques sensibles à froid, avec une plage optimale de 5 à 10 W sur le verre.
- Le PVC est à proscrire car il dégage du chlore toxique qui corrode la machine.
- Le budget d'entrée de gamme d'un laser CO2 se situe entre 2 000 et 3 500 euros, hors extraction des fumées.
Le laser CO2 grave et découpe le bois et l'acrylique, le laser diode marque le verre uniquement avec un revêtement sombre absorbant et le laser UV réalise un marquage fin à froid sur le verre et les plastiques sensibles. Ces trois technologies répondent à des contraintes différentes de matériau, de précision et de budget. Le choix d'une machine de marquage, gravure et découpe à laser dépend de la puissance optique, de la longueur d'onde, de la vitesse de travail et de la sécurité.
Le laser à fibre, performant sur les métaux, ne convient pas au verre et ne constitue qu'un repère comparatif. Pour un atelier polyvalent couvrant le bois, le plastique et le verre, le laser CO2 constitue souvent le point de départ le plus économique, tandis que le laser UV se justifie pour des marquages fins sans microfissures.
Le laser à fibre, performant sur les métaux, ne convient pas au verre et ne constitue qu'un repère comparatif. Pour un atelier polyvalent couvrant le bois, le plastique et le verre, le laser CO2 constitue souvent le point de départ le plus économique, tandis que le laser UV se justifie pour des marquages fins sans microfissures.
Obtenez des devis pour une machine de marquage, gravure et découpe à laser
Quels types de laser gravent le bois, le plastique et le verre ?
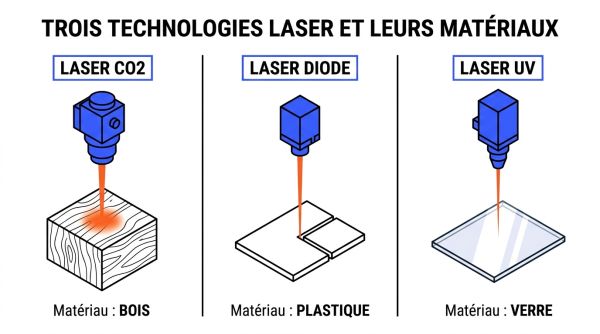
Chaque technologie laser interagit avec la matière selon sa longueur d'onde et son mécanisme thermique ou photochimique. Le tableau suivant synthétise leurs domaines d'application avant le détail des sections suivantes.
| Technologie | Longueur d'onde | Mécanisme | Matériaux adaptés | Découpe possible |
|---|---|---|---|---|
| Laser CO2 | 10 600 nm | Traitement thermique | Bois, acrylique, cuir, verre simple | Oui |
| Laser diode | 450 nm | Traitement thermique | Bois, plastiques opaques, verre avec revêtement | Limitée |
| Laser UV | 355 nm | Marquage à froid | Verre fin, plastiques sensibles, cristal | Non |
| Laser fibre | 1 064 nm | Traitement thermique | Métaux | Non pour ces matériaux |
| Technologie : Laser CO2 | |
|---|---|
| Longueur d'onde | 10 600 nm |
| Mécanisme | Traitement thermique |
| Matériaux adaptés | Bois, acrylique, cuir, verre simple |
| Découpe possible | Oui |
| Technologie : Laser diode | |
|---|---|
| Longueur d'onde | 450 nm |
| Mécanisme | Traitement thermique |
| Matériaux adaptés | Bois, plastiques opaques, verre avec revêtement |
| Découpe possible | Limitée |
| Technologie : Laser UV | |
|---|---|
| Longueur d'onde | 355 nm |
| Mécanisme | Marquage à froid |
| Matériaux adaptés | Verre fin, plastiques sensibles, cristal |
| Découpe possible | Non |
| Technologie : Laser fibre | |
|---|---|
| Longueur d'onde | 1 064 nm |
| Mécanisme | Traitement thermique |
| Matériaux adaptés | Métaux |
| Découpe possible | Non pour ces matériaux |
Laser CO2 et longueur d'onde de 10 600 nm
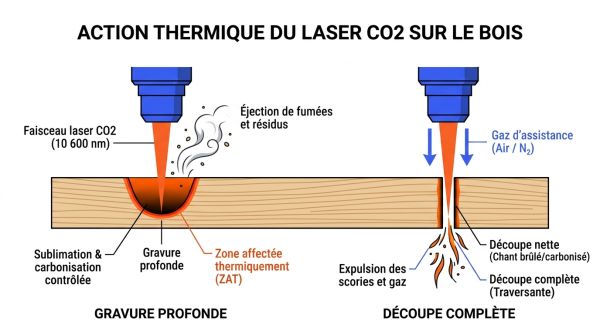
Le laser CO2 émet dans l'infrarouge lointain à 10 600 nm, fortement absorbé par les matières organiques et de nombreux plastiques. Son action thermique vaporise ou carbonise la surface, permettant une gravure profonde et la découpe de matériaux comme le bois, le contreplaqué, le MDF, l'acrylique et le cuir sur une machine de découpe et gravure laser CO2. Le spot plus large que celui d'un UV limite la finesse des micro-détails. Sur le verre, le choc thermique peut provoquer des microfissures, mais un réglage adapté donne un rendu dépoli correct.
Les matériaux organiques couverts par le laser CO2 incluent : bois dur, bois tendre, contreplaqué, MDF, bambou, papier, carton, cuir, tissu et caoutchouc.
Les matériaux organiques couverts par le laser CO2 incluent : bois dur, bois tendre, contreplaqué, MDF, bambou, papier, carton, cuir, tissu et caoutchouc.
Laser diode et faisceau bleu à 450 nm
Le laser diode utilise un faisceau bleu à environ 450 nm, adapté à la gravure économique du bois et des plastiques opaques. Ce faisceau traverse le verre transparent sans le marquer, d'où la nécessité d'un revêtement sombre absorbant. La diode ne découpe pas l'acrylique transparent de façon fiable. Les puissances optiques réelles vont souvent de 5 à 20 W, alors que la puissance électrique annoncée peut être bien supérieure.
Matériaux compatibles avec la diode : bois, contreplaqué, MDF, acrylique opaque, cuir, certains plastiques opaques.
Matériaux compatibles avec la diode : bois, contreplaqué, MDF, acrylique opaque, cuir, certains plastiques opaques.
Laser UV et marquage à froid à 355 nm
Le laser UV émet à 355 nm et agit par photo-ablation : les photons à haute énergie rompent les liaisons chimiques sans échauffement important. La zone affectée par la chaleur est très réduite, ce qui limite les brûlures et les microfissures. Le spot ultra-fin produit un marquage blanc dépoli net sur le verre, les plastiques sensibles et le cristal. Cette technologie ne réalise pas de découpe structurelle.
Cas d'usage de précision : textes minuscules, QR codes denses, marquage laser 3D interne du cristal, boîtiers électroniques, dispositifs médicaux.
Cas d'usage de précision : textes minuscules, QR codes denses, marquage laser 3D interne du cristal, boîtiers électroniques, dispositifs médicaux.
Laser fibre et limites sur ces matériaux
Le laser fibre à 1 064 nm, utilisé dans une machine de marquage laser à fibre, cible les métaux et n'est pas adapté au verre ni aux matériaux organiques. Une puissance élevée sur le verre provoque fissures et marques disgracieuses. Cette technologie sert uniquement de repère comparatif dans le cadre du bois, du plastique et du verre.
Vous êtes fournisseur de machine de marquage, gravure et découpe à laser ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quel laser choisir pour graver le bois avec précision ?
Le laser CO2 reste la référence pour graver et découper le bois, grâce à une absorption optimale de la matière organique. Le laser diode constitue une alternative économique pour la gravure seule, tandis que l'UV assure un détail maximal sans brûlure.
Puissances conseillées pour graver le bois
Les réglages suivants constituent des points de départ exprimés en pourcentage de la puissance maximale de la machine, à adapter sur une chute du même matériau. La vitesse pour un laser CO2 s'exprime en mm/s, celle d'une diode en mm/min.
| Essence de bois | Puissance | Vitesse | DPI |
|---|---|---|---|
| Tilleul | 20 % | 300 mm/s | 300 |
| Contreplaqué bouleau 3 mm | 25 % | 300 mm/s | 300 |
| Pin | 18 % | 350 mm/s | 254 |
| Érable | 30 % | 250 mm/s | 300 |
| Chêne | 28 % | 250 mm/s | 300 |
| MDF | 20 % | 350 mm/s | 254 |
| Essence de bois : Tilleul | |
|---|---|
| Puissance | 20 % |
| Vitesse | 300 mm/s |
| DPI | 300 |
| Essence de bois : Contreplaqué bouleau 3 mm | |
|---|---|
| Puissance | 25 % |
| Vitesse | 300 mm/s |
| DPI | 300 |
| Essence de bois : Pin | |
|---|---|
| Puissance | 18 % |
| Vitesse | 350 mm/s |
| DPI | 254 |
| Essence de bois : Érable | |
|---|---|
| Puissance | 30 % |
| Vitesse | 250 mm/s |
| DPI | 300 |
| Essence de bois : Chêne | |
|---|---|
| Puissance | 28 % |
| Vitesse | 250 mm/s |
| DPI | 300 |
| Essence de bois : MDF | |
|---|---|
| Puissance | 20 % |
| Vitesse | 350 mm/s |
| DPI | 254 |
Avec un laser CO2 de 60 W, les vitesses augmentent d'environ 50 % par rapport à un 40 W et les plages de puissance s'abaissent légèrement.
| Essence de bois | Puissance | Vitesse | DPI | Air assist |
|---|---|---|---|---|
| Tilleul | 15 à 20 % | 350 à 500 mm/s | 300 à 400 | Oui |
| Bouleau de la Baltique | 20 à 30 % | 300 à 450 mm/s | 300 à 600 | Oui |
| Érable | 25 à 40 % | 300 à 400 mm/s | 400 à 600 | Oui |
| Pin | 15 à 25 % | 350 à 500 mm/s | 300 | Oui |
| MDF | 15 à 25 % | 350 à 500 mm/s | 300 à 400 | Oui |
| Essence de bois : Tilleul | |
|---|---|
| Puissance | 15 à 20 % |
| Vitesse | 350 à 500 mm/s |
| DPI | 300 à 400 |
| Air assist | Oui |
| Essence de bois : Bouleau de la Baltique | |
|---|---|
| Puissance | 20 à 30 % |
| Vitesse | 300 à 450 mm/s |
| DPI | 300 à 600 |
| Air assist | Oui |
| Essence de bois : Érable | |
|---|---|
| Puissance | 25 à 40 % |
| Vitesse | 300 à 400 mm/s |
| DPI | 400 à 600 |
| Air assist | Oui |
| Essence de bois : Pin | |
|---|---|
| Puissance | 15 à 25 % |
| Vitesse | 350 à 500 mm/s |
| DPI | 300 |
| Air assist | Oui |
| Essence de bois : MDF | |
|---|---|
| Puissance | 15 à 25 % |
| Vitesse | 350 à 500 mm/s |
| DPI | 300 à 400 |
| Air assist | Oui |
Pour une diode sur contreplaqué de 3 mm, les valeurs de gravure sont les suivantes.
| Module diode | Puissance | Vitesse |
|---|---|---|
| 5 W optiques | 40 à 60 % | 2 000 à 3 000 mm/min |
| 10 W optiques | 30 à 50 % | 3 000 à 5 000 mm/min |
| 20 W optiques | 20 à 40 % | 5 000 à 8 000 mm/min |
Réglages de vitesse et d'assistance d'air
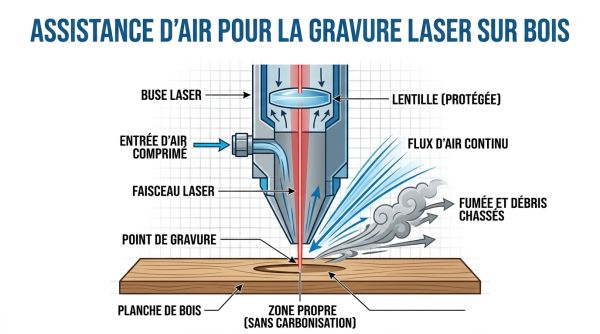
L'assistance d'air souffle de l'air au point de gravure, réduisant la carbonisation du bois et les traces de fumée. Elle protège aussi la lentille des projections. Pour une gravure plus profonde, il est préférable de réduire la vitesse de 10 à 15 % plutôt que d'augmenter fortement la puissance, afin de limiter le noircissement des bords.
Les bois tendres comme le tilleul, le pin et le cèdre gravent facilement mais carbonisent vite, exigeant une puissance basse et une vitesse élevée. Les bois durs comme l'érable, le chêne ou le noyer demandent plus d'énergie et une vitesse plus lente pour un contraste visible.
Les bois tendres comme le tilleul, le pin et le cèdre gravent facilement mais carbonisent vite, exigeant une puissance basse et une vitesse élevée. Les bois durs comme l'érable, le chêne ou le noyer demandent plus d'énergie et une vitesse plus lente pour un contraste visible.
Gravure photo et choix du DPI
Pour une gravure photo sur bois, un DPI de 300 à 318 est recommandé. Au-delà de 350 DPI, le gain est rarement utile. L'image doit être convertie en niveaux de gris avec un contraste renforcé. Le tramage Jarvis est généralement préféré, suivi du tramage Stucki. Les essences à grain serré comme l'érable et le tilleul donnent les meilleurs détails photographiques.
Comment marquer le plastique sans fonte ni brûlure ?
Le plastique regroupe des polymères aux comportements très différents. Le laser CO2 grave et découpe l'acrylique, le laser UV marque les plastiques sensibles à froid et le laser diode traite certains plastiques opaques. Tester sur une chute du même matériau reste indispensable.
Plastiques compatibles et matériaux à proscrire
L'acrylique coulé offre une finition blanc dépoli et un meilleur contraste que l'acrylique extrudé, dont les bords sont plus nets mais le contraste plus faible. L'ABS, le POM et certains polyéthylènes se gravent à la diode, mais les résultats varient selon les formulations.
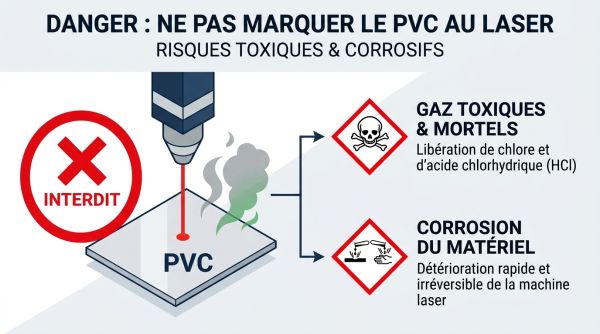
Matériaux à proscrire et risques associés :
Matériaux à proscrire et risques associés :
- PVC : dégage du chlore gazeux toxique et corrode les composants métalliques de la machine.
- Polycarbonate : absorption médiocre, fumées nocives et bords fondus.
- Fibre de carbone : produit des particules ultrafines dangereuses pour les voies respiratoires.
- ABS : émet du cyanure d'hydrogène, gaz incolore très toxique.
- Plastique non identifié : ne pas graver sans connaître sa composition exacte.
Puissance adaptée selon le polymère
Le tableau suivant donne des plages de puissance par technologie et par type de plastique.
| Polymère | Technologie | Puissance optique | Opération |
|---|---|---|---|
| Plastiques sensibles | Laser UV | 3 à 5 W | Marquage précis |
| Plastiques opaques fins | Laser diode | Environ 5 W | Gravure légère |
| Acrylique PMMA 3 mm | Laser CO2 | 30 W gravure, 40 W découpe | Gravure et découpe |
| Acrylique PMMA épais | Laser CO2 | Règle de 10 W par millimètre | Découpe |
| Polycarbonate 2 à 3 mm | Laser CO2 | 200 à 400 W | Découpe à haut risque |
| Polymère : Plastiques sensibles | |
|---|---|
| Technologie | Laser UV |
| Puissance optique | 3 à 5 W |
| Opération | Marquage précis |
| Polymère : Plastiques opaques fins | |
|---|---|
| Technologie | Laser diode |
| Puissance optique | Environ 5 W |
| Opération | Gravure légère |
| Polymère : Acrylique PMMA 3 mm | |
|---|---|
| Technologie | Laser CO2 |
| Puissance optique | 30 W gravure, 40 W découpe |
| Opération | Gravure et découpe |
| Polymère : Acrylique PMMA épais | |
|---|---|
| Technologie | Laser CO2 |
| Puissance optique | Règle de 10 W par millimètre |
| Opération | Découpe |
| Polymère : Polycarbonate 2 à 3 mm | |
|---|---|
| Technologie | Laser CO2 |
| Puissance optique | 200 à 400 W |
| Opération | Découpe à haut risque |
Test de matière et ventilation des fumées
Avant toute production, un test sur une chute du même matériau, même épaisseur et même finition, permet d'observer la fumée, l'odeur et le résultat visuel. Une fumée dense, âcre ou colorée impose l'arrêt immédiat. La fiche de données de sécurité du fournisseur renseigne sur la composition exacte du polymère. En atelier fermé, une extraction avec filtration à charbon actif est indispensable, surtout pour les plastiques techniques.
Quelle puissance utiliser pour graver le verre sans fissure ?
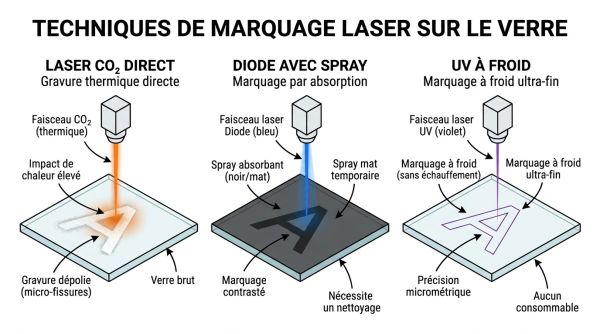
Trois voies existent pour graver le verre : le laser CO2 en direct, le laser diode avec revêtement absorbant et le laser UV à froid. Le choix d'une machine gravure laser sur verre présente des compromis entre coût, rapidité et risque de microfissures.
Gravure directe au laser CO2 sur verre
Le laser CO2 grave le verre directement avec des puissances de 40 à 100 W. Le rendu est un aspect dépoli type sablé, mais le choc thermique peut générer des microfissures. Une gravure en une seule passe est recommandée pour le verre standard. Les réglages de départ suggérés sont une vitesse de 200 à 400 mm/s, une puissance de 10 à 25 % et une résolution de 300 à 400 DPI. Une légère défocalisation de +1 à +2 mm élargit le faisceau et répartit l'énergie.
Revêtement absorbant pour laser diode
Le faisceau bleu d'une diode traverse le verre transparent sans le marquer. Il faut appliquer un revêtement sombre absorbant, comme une peinture noire mate, un vernis, un marqueur ou un spray spécial. Les revêtements absorbants courants incluent :
- Peinture noire mate
- Vernis sombre
- Papier de marquage
- Spray spécial pour gravure laser
Marquage fin et gravure 3D au laser UV
Le laser UV avec une puissance de 5 à 10 W produit un marquage blanc lisse et net, sans microfissure, sur le verre et le cristal. Cette plage optimale convient aux textes minuscules, aux QR codes denses et aux logos détaillés. La technologie permet aussi la gravure 3D interne du cristal, capacité réservée aux équipements spécialisés. Pour le cristal au plomb, plus dense et sensible aux chocs thermiques, il faut réduire la puissance d'environ 30 %, augmenter la vitesse et réaliser 2 à 3 passes légères plutôt qu'une passe intense.
Prévention des microfissures du verre
Les causes fréquentes de fissuration sont une puissance trop élevée, une vitesse trop lente, un trop grand nombre de passes et l'usage de verre trempé. Les règles de prévention sont les suivantes :
Le tableau suivant récapitule les technologies et puissances pour le verre.
- Graver en une seule passe sur le verre standard.
- Utiliser une puissance faible et une vitesse élevée.
- Limiter les zones de gris à environ 70 % de noir dans les images.
- Appliquer une couche de papier journal humide ou de savon dilué pour dissiper la chaleur.
- Tester sur une chute du même verre avant la pièce finale.
Le tableau suivant récapitule les technologies et puissances pour le verre.
| Technologie | Puissance recommandée | Conditions | Rendu |
|---|---|---|---|
| Laser CO2 | 40 à 100 W | Direct, vitesse 200 à 400 mm/s, puissance 10 à 25 % | Dépoli, microfissures possibles |
| Laser diode | 10 W optiques recommandés | Revêtement sombre obligatoire | Dépoli, moins de fissures |
| Laser UV | 5 à 10 W | Marquage à froid, sans revêtement | Fin, lisse, sans microfissure |
| Technologie : Laser CO2 | |
|---|---|
| Puissance recommandée | 40 à 100 W |
| Conditions | Direct, vitesse 200 à 400 mm/s, puissance 10 à 25 % |
| Rendu | Dépoli, microfissures possibles |
| Technologie : Laser diode | |
|---|---|
| Puissance recommandée | 10 W optiques recommandés |
| Conditions | Revêtement sombre obligatoire |
| Rendu | Dépoli, moins de fissures |
| Technologie : Laser UV | |
|---|---|
| Puissance recommandée | 5 à 10 W |
| Conditions | Marquage à froid, sans revêtement |
| Rendu | Fin, lisse, sans microfissure |
Quels critères techniques guident le choix d'une machine laser ?
Au-delà du matériau, la puissance optique réelle, la surface de travail, la classe laser et la maintenance déterminent la productivité et la sécurité.
Puissance optique et surface de travail
La comparaison entre machines se fait sur la puissance optique, pas sur la puissance électrique annoncée. Une diode vendue comme 80 W peut ne délivrer que 5 à 10 W optiques. Pour la découpe, la règle empirique de 10 W par millimètre d'épaisseur s'applique à l'acrylique. La surface de travail utile varie de 300 x 200 mm en loisir à 600 x 900 mm en atelier standard, et jusqu'à 1 300 x 900 mm pour une machine de marquage laser industriel.
Classe laser, ventilation et sécurité
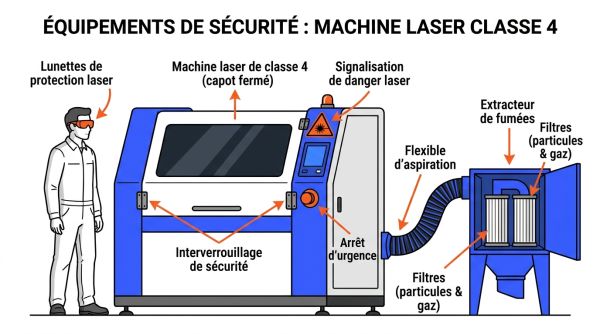
La norme EN 60825-1 classe les lasers selon leur dangerosité. Une machine fermée et certifiée est généralement de classe 1, sans protection individuelle requise en fonctionnement normal. Une machine ouverte, même de faible puissance, relève de la classe 4 et impose lunettes adaptées, extraction des fumées, interlocks et formation.
| Classe | Niveau de risque | Conséquences pratiques |
|---|---|---|
| Classe 1 | Très faible | Rayonnement confiné, aucune protection en usage normal |
| Classe 2 | Faible | Émission visible, réflexe de clignement protecteur |
| Classe 3B | Élevé | Lunettes obligatoires, accès restreint |
| Classe 4 | Très élevé | Confinement, interlocks, EPI, ventilation, responsable sécurité |
Les équipements de sécurité comprennent des lunettes adaptées à la longueur d'onde, une extraction des fumées avec filtration, des interlocks sur les capots et une signalisation de zone.
Maintenance et durée de vie des sources
Un tube CO2 en courant continu dure environ 10 000 heures à faible puissance, tandis qu'un tube à radiofréquence dépasse 20 000 heures. Le nettoyage régulier des optiques et le contrôle de l'alignement préservent la puissance. Pour une diode, il faut éviter un fonctionnement continu à 100 % de puissance, sous peine de réduire sa durée de vie.
Grille de test et calibration des réglages
La méthode de la grille de test consiste à créer une grille de carrés de 10 à 15 mm, avec une vitesse différente par colonne et une puissance différente par ligne, puis à tester sur une chute du matériau réel. Le meilleur couple est celui qui donne le résultat souhaité à la vitesse la plus élevée et la puissance la plus basse. Avec l'usure du tube, les réglages doivent être recalibrés régulièrement.
L'arbre de décision par profil oriente le choix final : un loisir exigeant se contente d'une diode ou d'un CO2 d'entrée de gamme, un artisan privilégie un CO2 40 à 60 W avec surface 600 x 900 mm, et un professionnel de la précision sur verre ou plastiques sensibles s'oriente vers un laser UV.
L'arbre de décision par profil oriente le choix final : un loisir exigeant se contente d'une diode ou d'un CO2 d'entrée de gamme, un artisan privilégie un CO2 40 à 60 W avec surface 600 x 900 mm, et un professionnel de la précision sur verre ou plastiques sensibles s'oriente vers un laser UV.
Quel budget prévoir pour graver chaque matériau ?
Le budget ne se limite pas au prix de la machine. Les coûts annexes comme l'extraction des fumées et l'accessoire rotatif s'ajoutent à l'investissement initial.
Fourchettes de prix par technologie laser
Le prix d'une machine de marquage, gravure et découpe à laser d'entrée de gamme se situe entre 2 000 et 3 500 euros, pour des puissances de 50 à 100 W. Un modèle industriel atteint 9 000 à plus de 25 000 euros. Un laser fibre compact se situe entre 2 800 et 6 000 euros. Le laser UV présente un surcoût lié à sa source spécialisée, avec des machines standard entre 3 000 et 5 900 euros, et des configurations industrielles dépassant 12 000 euros. Sur le marché de l'occasion, la décote dépend de l'âge, des heures machine et de l'état de la source.
Coûts annexes à budgéter
Les coûts annexes à prévoir sont les suivants :
- Extracteur de fumées : 500 à 2 000 euros.
- Accessoire rotatif pour objets cylindriques : 300 à 500 euros.
- Logiciel de pilotage avancé si non inclus.
- Remplacement du tube CO2 : 250 à 475 euros pour un tube verre 40 à 60 W.
- Refroidisseur d'eau industriel pour tube RF.
Comparatif matériau, technologie et budget
Le tableau suivant synthétise le choix par matériau et budget.
| Matériau | Technologie recommandée | Puissance optique | Budget indicatif |
|---|---|---|---|
| Bois, gravure et découpe | Laser CO2 | 40 à 100 W | 2 000 à 3 500 € en entrée de gamme |
| Bois, gravure seule | Laser diode | 10 à 20 W | 500 à 1 500 € en loisir |
| Acrylique, gravure et découpe | Laser CO2 | 40 W minimum | 2 000 à 3 500 € |
| Verre, marquage simple | Laser CO2 | 40 à 100 W | 2 000 à 3 500 € |
| Verre, marquage fin sans fissure | Laser UV | 5 à 10 W | 3 000 à 5 900 € |
| Plastiques sensibles | Laser UV | 3 à 5 W | 3 000 à 5 900 € |
| Matériau : Bois, gravure et découpe | |
|---|---|
| Technologie recommandée | Laser CO2 |
| Puissance optique | 40 à 100 W |
| Budget indicatif | 2 000 à 3 500 € en entrée de gamme |
| Matériau : Bois, gravure seule | |
|---|---|
| Technologie recommandée | Laser diode |
| Puissance optique | 10 à 20 W |
| Budget indicatif | 500 à 1 500 € en loisir |
| Matériau : Acrylique, gravure et découpe | |
|---|---|
| Technologie recommandée | Laser CO2 |
| Puissance optique | 40 W minimum |
| Budget indicatif | 2 000 à 3 500 € |
| Matériau : Verre, marquage simple | |
|---|---|
| Technologie recommandée | Laser CO2 |
| Puissance optique | 40 à 100 W |
| Budget indicatif | 2 000 à 3 500 € |
| Matériau : Verre, marquage fin sans fissure | |
|---|---|
| Technologie recommandée | Laser UV |
| Puissance optique | 5 à 10 W |
| Budget indicatif | 3 000 à 5 900 € |
| Matériau : Plastiques sensibles | |
|---|---|
| Technologie recommandée | Laser UV |
| Puissance optique | 3 à 5 W |
| Budget indicatif | 3 000 à 5 900 € |
FAQ : quel laser graver le bois, le plastique ou le verre ?
Un laser diode peut-il graver le verre transparent ?
Non, sans revêtement sombre absorbant. Une diode de 10 W optiques est recommandée comme base avec peinture, vernis ou spray.
Quel laser découpe le bois et l'acrylique ?
Le laser CO2 découpe le contreplaqué jusqu'à environ 18 mm et l'acrylique transparent, ce que la diode et la fibre ne font pas.
Pourquoi le PVC est-il interdit en gravure laser ?
Le PVC dégage du chlore gazeux toxique et corrode les composants métalliques de la machine.
Combien de watts faut-il pour marquer le verre ?
5 à 10 W en laser UV, 40 à 100 W en CO2 direct et 10 W en diode avec revêtement.
Un laser UV vaut-il son surcoût ?
Oui pour la finesse sur verre, le marquage des plastiques sensibles et la gravure 3D dans le cristal, sinon le CO2 suffit.
Quelle différence entre puissance optique et électrique ?
La comparaison se fait sur la puissance optique réelle, souvent de 5 à 10 W sur une diode, et non sur la puissance électrique annoncée.


