Sommaire
- Quels sont les procédés techniques de métallisation ?
- Quelles sont les étapes d'une métallisation ou shoopage ?
- Quels équipements sont nécessaires pour réaliser une métallisation ?
- Pour quels usages la métallisation des métaux est-elle adaptée ?
- Quels sont les avantages du shoopage par rapport à d'autres traitements ?
- Quelles sont les normes et exigences à respecter ?
- FAQ : principe de métallisation et shoopage
Cet article vous plaît ?
Partagez-le !
Sommaire
- Quels sont les procédés techniques de métallisation ?
- Quelles sont les étapes d'une métallisation ou shoopage ?
- Quels équipements sont nécessaires pour réaliser une métallisation ?
- Pour quels usages la métallisation des métaux est-elle adaptée ?
- Quels sont les avantages du shoopage par rapport à d'autres traitements ?
- Quelles sont les normes et exigences à respecter ?
- FAQ : principe de métallisation et shoopage
Temps de lecture estimé : 11min
💡 À retenir :
- Le principe de métallisation repose sur la projection thermique de particules métalliques fondues sur un substrat acier pour former une barrière anticorrosion sans chauffage excessif de la pièce.
- Cinq procédés couvrent l'ensemble des besoins : arc électrique et flamme pour la protection anticorrosion courante, HVOF/HVAF pour les revêtements haute densité anti-usure, plasma pour les applications techniques extrêmes et cold spray pour les pièces sensibles à la chaleur.
- La préparation de surface conditionne la tenue du revêtement : un degré de propreté Sa 2,5 minimum (Sa 3 pour l'aluminium) et une rugosité Rz 50 à 100 µm sont requis, avec démarrage de la projection dans les 4 heures suivant le grenaillage.
- L'épaisseur appliquée détermine directement la durée de vie : 50 à 200 µm selon la classe de corrosivité ISO 9223, avec des performances allant de 30 à 50 ans en milieu rural à 10 à 20 ans en milieu marin.
- Le contrôle du revêtement comprend une inspection visuelle, une mesure d'épaisseur par induction magnétique selon ISO 2178 et, selon le cahier des charges, un essai d'adhérence par traction selon ISO 4624.
- Un système duplex (métallisation + colmatage + peinture) prolonge la durée de vie et améliore la compatibilité avec les environnements marins (C5) ou très agressifs.
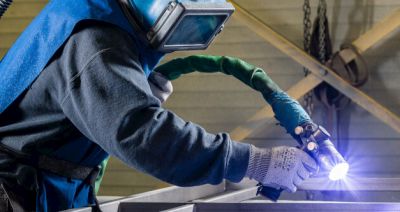
En métallisation, aussi appelée shoopage ou choupage, le métal d'apport est fondu puis projeté sous forme de particules sur un support acier pour le protéger contre la corrosion, l'usure et l'oxydation. Les équipements de métallisation spécifiques permettent cette projection en atelier ou directement sur chantier, sans contrainte de bain ni risque de déformation. Le procédé s'applique avant toute exposition aux agressions extérieures et prolonge l'intégrité des surfaces métalliques soumises à des contraintes répétées. Le shoopage intervient dans la fabrication de structures métalliques pour le génie civil, la maintenance de composants pour l'industrie chimique, l'aménagement de mobilier urbain et les installations portuaires.
Obtenez un devis pour une métallisation
Quels sont les procédés techniques de métallisation ?
Métallisation à l’arc électrique
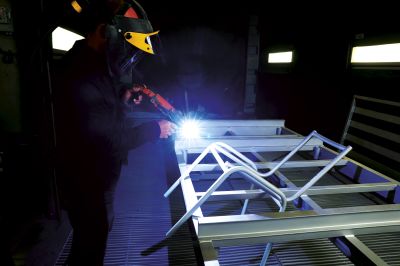
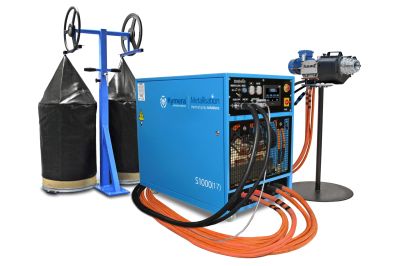
La métallisation à l'arc électrique repose sur un arc électrique généré entre deux fils conducteurs. Le fil métallique, souvent du zinc ou de l'aluminium, fond sous l'effet de cette chaleur. Un jet d'air comprimé atomise le métal fondu et propulse les particules vers la pièce à traiter. Ce procédé convient aussi bien aux travaux en atelier qu'aux interventions sur chantier, et s'adapte aux pièces de grandes dimensions. Il offre une bonne efficacité de dépôt et une résistance à la corrosion adaptée aux environnements industriels et urbains (C3-C4). La porosité reste supérieure à celle des procédés haute vitesse (HVOF/HVAF), ce qui le positionne prioritairement sur les applications anticorrosion plutôt que sur la résistance à l'usure. Le prix d'un ensemble d'équipements de métallisation à l'arc électrique varie généralement entre 12 000 et 40 000 €, torche, alimentation en fils et accessoires inclus, selon la puissance, le débit de projection et les options de régulation intégrées.
Métallisation par flamme
La métallisation par flamme utilise un pistolet alimenté par un mélange oxygène-propane ou oxygène-acétylène. Le métal, sous forme de fil (zinc, alliage zinc-aluminium) ou de poudre métallique selon la configuration, fond en sortie de buse. L'air comprimé atomise ensuite le métal fondu en fines gouttelettes projetées sur le support. Cette technique s'adapte aux surfaces irrégulières et aux pièces de géométrie complexe. Les dépôts obtenus sont généralement plus poreux que ceux produits par arc électrique ou par les procédés haute vitesse, ce qui les rend moins adaptés aux applications d'anti-usure sévère. En revanche, la flamme reste la solution la plus accessible pour les ateliers de petite taille et les chantiers à mobilité limitée. Un kit de métallisation par flamme coûte entre 4 000 et 12 000 €, pistolet et buses inclus, hors compresseur d'air, cabine de projection et équipements de protection individuelle.
Métallisation HVOF et HVAF
Les procédés HVOF (High Velocity Oxy Fuel) et HVAF (High Velocity Air Fuel) projettent des poudres métalliques à très grande vitesse, ce qui leur confère des caractéristiques de revêtement nettement supérieures aux procédés fil en termes de densité et d'adhérence.
Le procédé HVOF utilise la combustion d'un gaz carburant et d'oxygène pour chauffer la poudre métallique. Les particules fondues atteignent des vitesses élevées à l'impact, ce qui produit un revêtement dense, adhérent et résistant à l'usure. Il s'applique en priorité sur les pièces soumises à l'abrasion ou à l'érosion en environnement industriel agressif, en atelier spécialisé.
Le procédé HVAF fonctionne sur le même principe mais utilise de l'air comprimé comme comburant. La température de projection plus basse réduit l'oxydation des particules pendant le vol. Le dépôt présente une faible porosité et une meilleure tenue à l'érosion. Pour les applications où la teneur en oxyde dans le revêtement doit rester minimale, le HVAF constitue l'alternative à privilégier face au HVOF. Ces deux procédés utilisent exclusivement des poudres métalliques et nécessitent un environnement d'atelier contrôlé.
Métallisation plasma
La métallisation plasma utilise un arc électrique ionisé à très haute température, dépassant 10 000 °C. Cette énergie permet de fondre des poudres métalliques à haut point de fusion, comme le carbure de tungstène, l'alumine ou certains alliages de nickel et de cobalt, inaccessibles aux procédés flamme ou arc fil. La projection plasma est réservée aux applications techniques sur pièces critiques dans les domaines de l'énergie, du transport et de l'aéronautique. Elle exige des équipements hautement spécialisés, un gaz de plasma (argon ou azote), un circuit de refroidissement et des conditions de sécurité strictes. Ces contraintes la cantonnent aux centres de traitement industriels disposant de l'infrastructure adaptée. Elle ne se réalise pas sur chantier.
Tableau comparatif des procédés de métallisation
| Procédé | Température approximative | Métaux utilisés |
Source de chaleur |
|---|---|---|---|
| Arc électrique | Environ 4 000 °C | Zinc, aluminium |
Arc électrique |
| Flamme | Environ 3 000 °C | Zinc, alliages métalliques |
Flamme gaz combustible |
| HVOF | Environ 2 500 °C | Poudre métallique |
Flamme oxy-combustible |
| HVAF | Environ 2 000 °C | Poudre métallique |
Flamme air-combustible |
| Plasma | Supérieur à 10 000 °C | Poudre métallique |
Arc électrique ionisé |
| Procédé : Arc électrique | |
|---|---|
| Température approximative | Environ 4 000 °C |
Métaux utilisés |
Zinc, aluminium |
| Source de chaleur | Arc électrique |
| Procédé : Flamme | |
|---|---|
| Température approximative | Environ 3 000 °C |
Métaux utilisés |
Zinc, alliages métalliques |
| Source de chaleur | Flamme gaz combustible |
| Procédé : HVOF | |
|---|---|
| Température approximative | Environ 2 500 °C |
Métaux utilisés |
Poudre métallique |
| Source de chaleur | Flamme oxy-combustible |
| Procédé : HVAF | |
|---|---|
| Température approximative | Environ 2 000 °C |
Métaux utilisés |
Poudre métallique |
| Source de chaleur | Flamme air-combustible |
| Procédé : Plasma | |
|---|---|
| Température approximative | Supérieur à 10 000 °C |
Métaux utilisés |
Poudre métallique |
| Source de chaleur | Arc électrique ionisé |
Métallisation à froid (Cold Spray)
La métallisation à froid, ou cold spray, se distingue fondamentalement des autres procédés : la poudre métallique n'est pas fondue. Des particules de poudre de taille comprise entre 5 et 40 µm sont accélérées à des vitesses de 300 à 1 200 m/s par un gaz sous pression (azote ou hélium) via une buse convergente-divergente. L'adhérence résulte de la déformation plastique des particules à l'impact sur le substrat, et non d'une liaison thermique.
Ce procédé convient prioritairement dans trois situations :
- Les pièces sensibles à la chaleur, pour lesquelles tout échauffement du substrat doit rester minimal.
- Les réparations dimensionnelles localisées, sur des composants difficiles à déplacer ou dont la géométrie ne permet pas un traitement en bain.
- Les applications exigeant une oxydation du revêtement très faible, car l'absence de fusion limite l'incorporation d'oxydes dans le dépôt.
Vous êtes fournisseur de métallisation ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads
Quelles sont les étapes d'une métallisation ou shoopage ?
Fonctionnement du procédé de métallisation des métaux
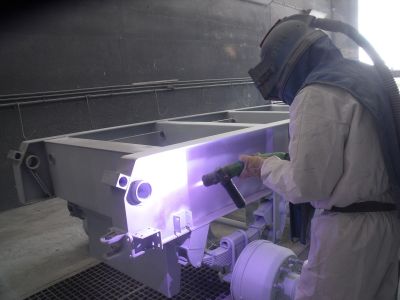
Lors d'une opération de shoopage, le métal d'apport, sous forme de fil de zinc, d'alliage zinc-aluminium ou de poudre métallique selon le procédé, est fondu par un pistolet à arc électrique ou à flamme. L'air comprimé atomise les particules et les propulse vers le support à traiter. Au contact de la surface, les particules se solidifient rapidement et se lient entre elles pour former un revêtement métallique qui agit comme une barrière protectrice contre la corrosion, l'usure et l'oxydation. L'échauffement du substrat reste inférieur à 100 °C, ce qui préserve les propriétés mécaniques de la pièce et l'intégrité des soudures.
Préparation de la surface avant métallisation
La première étape consiste à traiter la surface de la pièce par grenaillage avec des abrasifs angulaires. Le degré de propreté attendu est au minimum Sa 2,5 selon la norme EN ISO 8501-1, et Sa 3 pour les revêtements aluminium pur. La rugosité cible se situe entre Rz 50 et 100 µm (selon ISO 8503-1), ce qui crée les conditions d'ancrage mécanique nécessaires à une adhérence optimale. Après le grenaillage, la surface ne doit plus être touchée à main nue pour éviter toute contamination. La métallisation doit démarrer dans les 4 heures suivant la préparation de surface pour limiter la réoxydation du substrat.
Projection thermique du métal
Une fois la surface préparée, la pièce passe à la projection thermique. Le fil de zinc ou d'alliage zinc-aluminium est fondu par arc électrique ou par flamme oxyacétylénique. Le jet de particules atomisées est propulsé par air comprimé vers le support. Plusieurs paramètres opératoires influencent la qualité du dépôt : la distance pistolet-pièce, qui doit rester entre 80 et 180 mm, l'angle de projection optimal à 80-90°, la régularité des passes et la pression du gaz d'atomisation. Une pression d'air plus élevée produit des particules plus fines et une structure de dépôt plus dense. L'épaisseur appliquée, généralement comprise entre 50 et 200 µm, conditionne directement la durée de vie du revêtement selon la classe de corrosivité du milieu d'exposition.
Contrôles et finitions
Une fois la projection terminée, le revêtement fait l'objet de plusieurs contrôles :
- Une inspection visuelle vérifie l'aspect régulier, l'absence de zones non traitées et l'absence de particules non adhérentes.
- Une mesure d'épaisseur par induction magnétique (selon ISO 2178) confirme l'atteinte de l'épaisseur prescrite sur l'ensemble de la pièce.
- Un essai d'adhérence par traction selon ISO 4624 peut être réalisé sur échantillon témoin : la résistance minimale attendue pour un revêtement zinc ou zinc-aluminium non colmaté est de 4 MPa.
Quels équipements sont nécessaires pour réaliser une métallisation ?
Installations et accessoires
Une installation de métallisation comprend les éléments suivants :
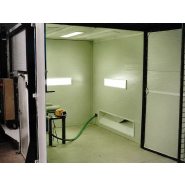
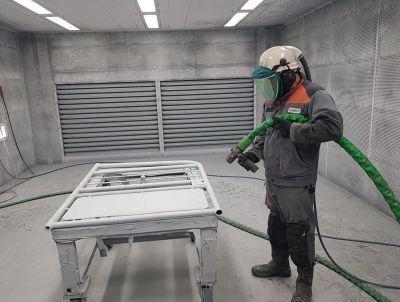
- Une cabine de métallisation ventilée avec filtration pour protéger l'opérateur et contenir les poussières métalliques.
- Un pistolet à arc électrique ou un pistolet à flamme selon le procédé retenu.
- Un compresseur d'air fournissant le débit et la pression nécessaires à l'atomisation et à la propulsion des particules.
- Des consommables : fils de zinc, d'aluminium ou d'alliage zinc-aluminium pour les procédés fil, poudres métalliques pour les procédés HVOF, HVAF ou plasma.
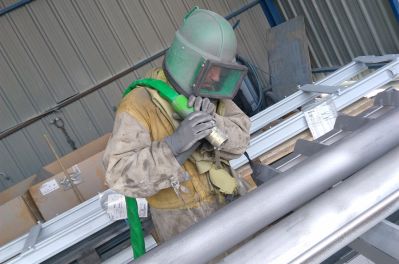
- Des équipements de protection individuelle adaptés (masque, gants, protection auditive et respiratoire).
Conditions de mise en oeuvre
Le traitement doit commencer dans les 4 heures après la préparation de surface pour éviter l'oxydation du substrat. La température ambiante doit être comprise entre 10 °C et 40 °C pour garantir une bonne fusion du métal et une adhérence stable. L'humidité relative ne doit pas dépasser 85 %, et aucune condensation ne doit être présente sur la surface au moment de l'application.
La température de la pièce doit rester au moins 3 °C au-dessus du point de rosée. En deçà de ce seuil, une pellicule d'humidité invisible se forme sur la surface et compromet l'adhérence du revêtement. Ce contrôle du point de rosée s'effectue avec un hygromètre et un thermomètre de surface avant chaque démarrage, notamment lors d'interventions sur chantier extérieur.
En dessous de 10 °C, l'énergie thermique peut être insuffisante pour assurer une bonne cohésion du revêtement. Au-delà de 40 °C, le métal projeté risque de se refroidir trop lentement, ce qui peut entraîner une déformation ou une mauvaise accroche. Une ventilation adaptée dans la cabine permet de stabiliser ces conditions pendant toute la durée de l'opération.
Pour quels usages la métallisation des métaux est-elle adaptée ?
La métallisation des métaux s'adapte à de nombreux secteurs industriels et d'infrastructure :
- Protection de structures métalliques industrielles et charpentes exposées.
- Traitement des pièces d'ouvrages d'art tels que les ponts, passerelles et garde-corps.
- Fabrication de mobilier urbain comme les poteaux, bancs et panneaux.
- Fabrication de cuves et réservoirs.
- Infrastructures portuaires et maritimes.
- Structures métalliques agricoles.
- Revêtement de pièces exposées à l'humidité, au sel ou aux agents chimiques.
| Type d’environnement | Durée de vie approximative |
|---|---|
| Milieu rural ou sec (C1-C2) | 30 à 50 ans |
| Zone urbaine (C3) | 20 à 30 ans |
| Environnement industriel (C4) | 15 à 25 ans |
| Environnement marin (C5) | 10 à 20 ans |
Quels sont les avantages du shoopage par rapport à d'autres traitements ?
Avantages techniques et pratiques du shoopage
Le shoopage présente plusieurs avantages :
- Elle ne chauffe pas excessivement la pièce métallique.
- Elle n’induit aucune déformation ni contrainte mécanique.
- Elle s’applique sur site ou en atelier.
- Elle autorise un traitement de surface précis et modulable.
- Elle convient aux pièces soudées sans altération de la soudure.
- Elle permet des retouches et des réparations localisées, notamment lors d'opérations de maintenance sur chantier.
- Elle reste compatible avec de nombreux systèmes de peinture, notamment en configuration duplex, pour améliorer la tenue en environnement agressif.
Différence entre métallisation et galvanisation
La métallisation repose sur une projection thermique, tandis que la galvanisation à chaud consiste à immerger la pièce dans un bain de zinc fondu. En pratique, la galvanisation impose des contraintes de taille et de logistique liées au bain, ce qui peut limiter son usage sur des structures très volumineuses ou déjà assemblées. La métallisation, elle, peut s'envisager en atelier ou sur chantier, et permet des retouches localisées (réparations, reprises de zones endommagées) sans ré-immerger la pièce.
Côté finition, les deux procédés assurent une protection cathodique, mais leur comportement vis-à-vis des peintures diffère : la métallisation permet de viser une épaisseur de dépôt et une rugosité favorables à l'accrochage, et s'intègre facilement dans un système duplex (métal projeté + colmatage + peinture). La galvanisation offre un revêtement continu mais peut nécessiter des préparations adaptées avant peinture selon le cahier des charges.
| Caractéristique | Métallisation | Galvanisation à chaud |
|---|---|---|
| Mode d’application | Projection thermique | Immersion dans un bain de zinc |
| Température d’exécution | Moyenne (500 – 600 °C) | Élevée (450 – 470 °C) |
| Déformation des pièces | Aucune | Possible sur pièces fines |
| Contrôle de l’épaisseur | Oui | Faible |
| Application sur chantier | Oui | Non |
Quelles sont les normes et exigences à respecter ?
Le domaine de la métallisation est encadré par plusieurs normes internationales.
- Les normes ISO 2063-1:2017 et ISO 2063-2:2017 définissent les exigences générales et les recommandations pour la projection thermique à des fins de protection anticorrosion.
- La norme EN ISO 8501-1 détaille les niveaux de propreté attendus après préparation de surface (Sa 2,5 / Sa 3).
- La norme EN ISO 9223 classe les environnements en fonction de leur agressivité corrosive (C1 à C5).
- Les normes EN ISO 8503-2, EN ISO 2409 et EN ISO 4624 couvrent respectivement la rugosité, l'adhérence par quadrillage et l'adhérence par traction.
FAQ : principe de métallisation et shoopage
Comment se fait la mesure de métallisation sur une pièce ?
La mesure de métallisation se fait d'abord par un contrôle de l'épaisseur du revêtement, le plus souvent par induction magnétique sur acier, avec des relevés à plusieurs points de la pièce. Pour des contrôles plus poussés, une coupe micrographique sur éprouvette peut vérifier la structure (porosité, interface) et l'épaisseur réelle. Une inspection visuelle complète le contrôle, et les mesures sont généralement réalisées après projection, puis avant l'application d'un éventuel système duplex.
Dans quels cas choisir une métallisation à froid ?
La métallisation à froid est à considérer lorsque la pièce ne doit presque pas chauffer (matériaux sensibles, tolérances dimensionnelles), pour des réparations dimensionnelles localisées ou quand l'objectif est de limiter l'oxydation incorporée dans le dépôt. En pratique, le procédé se fait surtout en atelier spécialisé, avec des équipements plus complexes que les procédés fil, et un investissement plus élevé.
Métallisation ou galvanisation : que privilégier en chantier ?
Pour des travaux en extérieur, la métallisation ou galvanisation se départagent souvent sur la possibilité d'intervenir sur place : la métallisation peut être appliquée et retouchée sur chantier, et s'intègre bien avec une finition duplex (colmatage + peinture). La galvanisation est généralement privilégiée quand les pièces sont compatibles avec un bain (dimensions, production en série) et que la logistique d'envoi/réception est maîtrisée. Le choix final dépend du cahier des charges anticorrosion, de la finition peinture attendue et des contraintes de fabrication.