- Quelle est l’origine du terme tribofinition ?
- Comment fonctionne la tribofinition ?
- Quels résultats permet d’obtenir la tribofinition ?
- Quelles pièces et quels matériaux sont adaptés à la tribofinition ?
- Quelles machines de tribofinition choisir selon les pièces traitées ?
- Quels consommables sont utilisés en tribofinition ?
- Comment se déroule une tribofinition ?
- Pourquoi utiliser la tribofinition ?
- FAQ : réponses aux questions fréquentes sur la tribofinition
- La tribofinition est un procédé de finition de surface par friction entre pièces et médias abrasifs en mouvement dans une cuve ; ses synonymes sont tonnelage, vibrofinition/vibroabrasion, trovalisation et vibropolissage.
- Le principe repose sur l'immersion des pièces dans un mélange de médias, d'abrasifs, d'eau et d'additifs mis en mouvement (voie humide) ou dans un mélange de médias secs sans eau (voie sèche).
- Le procédé permet d'obtenir : ébavurage, rayonnage d'arêtes, lissage/polissage, brillantage et nettoyage/désoxydation, selon les paramètres.
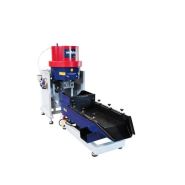
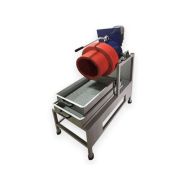
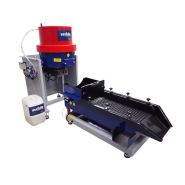
- Les principales familles de machines sont : bol vibrant, cuve vibrante linéaire, tonneau rotatif, centrifugeuse à fond tournant, centrifugeuse satellitaire et machine de finition magnétique.
- La durée d'un cycle varie de quelques minutes à plusieurs dizaines d'heures selon la machine, les médias et l'objectif de finition.
- Deux points d'attention majeurs en production : le risque de chocs entre pièces pour les géométries fragiles, et la séparation des médias en fin de cycle, qui exige un choix de taille et de forme adapté pour éviter le coincement.
Quelle est l’origine du terme tribofinition ?
La tribofinition regroupe des procédés de finition de masse qui modifient l’état de surface et les arêtes des pièces grâce à des frottements contrôlés entre les pièces et un mélange abrasif en mouvement. Le terme provient de la tribologie, discipline qui étudie les phénomènes de frottement entre solides. Ce procédé porte plusieurs appellations selon les usages et les secteurs :
- Tonnelage, terme historique lié aux tonneaux rotatifs
- Vibrofinition ou vibroabrasion, utilisées pour les machines vibrantes
- Trovalisation, employée notamment en Suisse romande et dans le décolletage
- Vibropolissage, lorsque l’objectif vise le brillantage
Ces dénominations reposent sur un même principe de fonctionnement fondé sur l’association des pièces, des médias et du mouvement. La tribofinition de métal s’inscrit dans une logique de production en série. Il permet de traiter simultanément un grand nombre de pièces, là où un traitement individuel entraînerait des contraintes de temps et de coût plus élevées.

Comment fonctionne la tribofinition ?
Mécanisme des frottements tribologiques
Les pièces à traiter sont placées dans une cuve avec des médias, éléments solides utilisés pour l’abrasion ou le polissage. Selon les besoins du procédé, de la poudre abrasive, de la pâte, de l’eau ainsi que des additifs complètent le mélange. La machine met ce mélange en mouvement selon un mode vibratoire, rotatif ou centrifuge.
Ce mouvement génère des frottements répétés et multidirectionnels entre les pièces et les médias. Ces interactions enlèvent progressivement de la matière, suppriment les bavures, arrondissent les arêtes et améliorent l’état de surface. Ce principe rappelle un phénomène naturel. Des galets deviennent lisses sous l’effet du courant d’une rivière. La tribofinition reproduit ce mécanisme de manière industrielle et contrôlée, sur des lots complets de pièces.
Tribofinition par voie humide et par voie sèche
La voie sèche fonctionne sans eau ni adjuvants chimiques. Elle utilise des médias secs souvent en polymère, en végétal (rafle de maïs, coques de noix). Ce procédé convient au polissage fin, au séchage en fin de cycle ou à certaines opérations de brillantage. Son inconvénient principal est la génération de poussières, qui exige un système d'aspiration et de filtration adapté, particulièrement avec des tonneaux rotatifs.

Quels résultats permet d’obtenir la tribofinition ?
- Ébavurage : suppression des bavures, copeaux et aspérités laissés par l'usinage, la découpe laser, l'emboutissage ou la fonderie. C'est l'application la plus courante en production série.
- Rayonnage (cassage d'arêtes) : arrondissement des angles vifs pour faciliter l'assemblage, améliorer la sécurité d'usage et prévenir les accrochages. Le rayon obtenu dépend de la durée du cycle et de l'agressivité des médias.
- Lissage et polissage : réduction de la rugosité de surface jusqu'à des valeurs très basses. Des rugosités finales de l'ordre de Ra 0,05 µm (sur PA12 issu d'impression 3D) ou Ra < 0,03 µm (sur chrome-cobalt médical) sont documentées avec des machines centrifuges haute énergie sur plusieurs étapes.
- Brillantage : obtention d'un aspect très brillant, voire "effet miroir", par l'utilisation d'abrasifs très fins et d'additifs de brillantage. Un rendu mat reste également accessible selon les médias et les paramètres choisis.
- Nettoyage et désoxydation : dégraissage, décalaminage, retrait d'oxydes et préparation de surface avant revêtement (galvanisation, peinture, dépôt PVD). La tribofinition améliore l'adhérence en supprimant les micro-rayures et résidus de surface.

Quelles pièces et quels matériaux sont adaptés à la tribofinition ?
La tribofinition s’applique à une large variété de matériaux. Elle concerne les métaux comme l’acier, l’inox, l’aluminium, le cuivre, le laiton, le zamak, le titane ou les alliages à base de cobalt. Elle peut également être utilisée sur des plastiques techniques et des céramiques. Les pièces issues de l’usinage comme le tournage, le fraisage ou le décolletage représentent la majorité des applications. Elles présentent souvent des bavures et des états de surface à uniformiser. D’autres types de pièces sont également concernés :
- Pièces embouties
- Pièces découpées au laser
- Pièces issues de l’impression 3D
La tribofinition permet de réduire fortement les rugosités initiales élevées, notamment sur des matériaux comme le titane, l’inox ou le PA12. Le procédé est moins adapté aux pièces fragiles, aux géométries fines exposées aux chocs ou aux pièces avec des tolérances dimensionnelles strictes, car il entraîne un enlèvement de matière. Les pièces de grande dimension peuvent également poser problème si elles ne s’intègrent pas dans les cuves. Dans ces situations, des solutions avec pièces fixées sur supports permettent de limiter les contacts directs.
Quelles machines de tribofinition choisir selon les pièces traitées ?
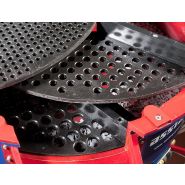
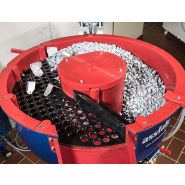
Vibrateur circulaire
Cuve vibrante linéaire
Tonneau rotatif
Centrifugeuse à fond tournant
Centrifugeuse satellitaire
Finition magnétique
Le tableau ci-dessous synthétise les principales caractéristiques de chaque machine pour aider au choix :
| Machine | Pièces typiques | Bénéfices principaux | Limites |
|---|---|---|---|
| Bol vibrant | Petites pièces < 100 mm | Action douce, homogène, continue possible | Moins adapté aux grandes pièces |
| Cuve linéaire | Pièces > 100 mm, formes longues | Traitement de grandes pièces, compartimentage | Répartition moins homogène |
| Tonneau rotatif | Petites pièces robustes, séries | Économique, voie sèche possible | Cycles longs, chocs possibles |
| Centrifugeuse fond tournant | Petites pièces, séries courtes | Haute énergie (5×), cycles courts | Risque d'impact sur pièces fragiles |
| Centrifugeuse satellitaire | Petites pièces, finitions exigeantes | Très haute énergie, cycles très courts | Manutention, coût plus élevé |
| Finition magnétique | Pièces à zones difficiles d'accès | Accès recoins, pas de chocs entre pièces | Capacité de cuve limitée |
| Machine : Bol vibrant | |
|---|---|
| Pièces typiques | Petites pièces < 100 mm |
| Bénéfices principaux | Action douce, homogène, continue possible |
| Limites | Moins adapté aux grandes pièces |
| Machine : Cuve linéaire | |
|---|---|
| Pièces typiques | Pièces > 100 mm, formes longues |
| Bénéfices principaux | Traitement de grandes pièces, compartimentage |
| Limites | Répartition moins homogène |
| Machine : Tonneau rotatif | |
|---|---|
| Pièces typiques | Petites pièces robustes, séries |
| Bénéfices principaux | Économique, voie sèche possible |
| Limites | Cycles longs, chocs possibles |
| Machine : Centrifugeuse fond tournant | |
|---|---|
| Pièces typiques | Petites pièces, séries courtes |
| Bénéfices principaux | Haute énergie (5×), cycles courts |
| Limites | Risque d'impact sur pièces fragiles |
| Machine : Centrifugeuse satellitaire | |
|---|---|
| Pièces typiques | Petites pièces, finitions exigeantes |
| Bénéfices principaux | Très haute énergie, cycles très courts |
| Limites | Manutention, coût plus élevé |
| Machine : Finition magnétique | |
|---|---|
| Pièces typiques | Pièces à zones difficiles d'accès |
| Bénéfices principaux | Accès recoins, pas de chocs entre pièces |
| Limites | Capacité de cuve limitée |
Quels consommables sont utilisés en tribofinition ?
Médias de tribofinition
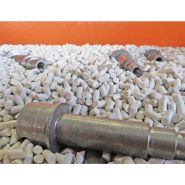
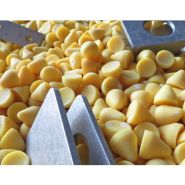
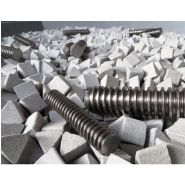
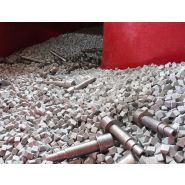
Les médias de tribofinition sont les éléments solides qui génèrent les frottements contre les pièces. Ils interviennent directement dans l’enlèvement de matière et l’amélioration de l’état de surface. Quatre grandes familles de médias sont utilisées :
- Médias en céramique : fort pouvoir abrasif, utilisés pour l’ébavurage et la réduction de la rugosité.
- Médias en plastique ou en polymère : plus légers, adaptés aux pièces fragiles et aux opérations de finition fine.
- Médias métalliques : billes en inox utilisées pour le brunissage et le brillantage.
- Médias végétaux : rafle de maïs ou coques de noix, employés pour le polissage et le séchage en voie sèche.
La forme des médias détermine leur capacité à accéder aux différentes zones des pièces. Les formes cylindriques à coupe biaise ou les tristars atteignent plus facilement les zones difficiles et limitent le risque de blocage dans les perçages ou les filetages. La taille des médias influence l’énergie transmise lors du traitement. Un média de grande taille et plus lourd agit de manière plus marquée, tandis qu’un média plus petit accède plus facilement aux recoins. La dimension des médias doit aussi permettre une séparation efficace en fin de cycle. Si leur taille est trop proche de celle des pièces, le tri par tamis devient difficile.

Abrasifs et additifs en tribofinition
Les additifs liquides jouent un rôle clé dans le résultat final. Un additif dégraissant maintient la propreté des pièces et des médias pendant tout le cycle. Un additif anticorrosion protège les pièces métalliques entre le traitement et l'étape suivante. Des additifs de brillantage orientent le résultat vers un aspect plus lumineux, tandis que certaines formulations spécifiques accélèrent l'enlèvement de matière, notamment sur les pièces issues de fabrication additive.
Comment se déroule une tribofinition ?
1. Chargement : les médias sont introduits en premier dans la cuve, puis les pièces sont ajoutées en respectant le ratio défini. Une répartition homogène réduit les zones sans contact efficace.
2. Ajout du liquide et de l'additif : l'eau et l'additif sont introduits aux quantités définies par la recette. En voie sèche, cette étape n'existe pas.
3. Cycle de traitement : la machine est mise en marche pour la durée programmée. En voie humide, un apport d'eau en continu ou par intervalles maintient la charge active et évacue les résidus. L'opérateur peut contrôler visuellement l'état des pièces pendant le cycle pour ajuster la durée si nécessaire.
4. Séparation par tamis : en fin de cycle, le mélange pièces + médias est déversé sur un tamis ou une grille dont les mailles laissent passer les médias usés et retiennent les pièces (ou inversement, selon les tailles respectives). Sur les machines équipées d'un système de séparation intégré, cette étape est automatique.
5. Rinçage, séchage et contrôle : les pièces sont rincées pour éliminer les résidus d'abrasif et d'additif, puis séchées (sécheur vibrant avec médias végétaux, centrifugation ou air chaud selon les géométries). Un contrôle visuel ou instrumental (état de surface, arêtes, propreté) valide la conformité du lot avant la suite du process.

Pourquoi utiliser la tribofinition ?
FAQ : réponses aux questions fréquentes sur la tribofinition
Quelle est la durée typique d'un cycle de tribofinition ?
Comment choisir les médias adaptés à ses pièces ?
Quelle est la différence entre la voie humide et la voie sèche en tribofinition ?
En quoi la tribofinition diffère-t-elle du polissage mécanique classique ?
La tribofinition est-elle applicable aux pièces issues de l'impression 3D ?
Comment éviter le coincement des médias dans les pièces ?
La tribofinition enlève-t-elle de la matière sur les cotes fonctionnelles ?

Les machines de tribofinition les plus populaires sur hellopro.fr

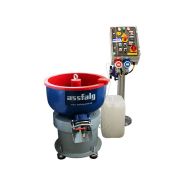
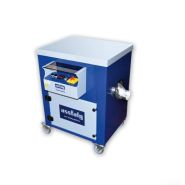
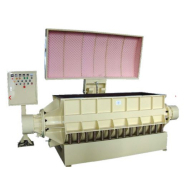
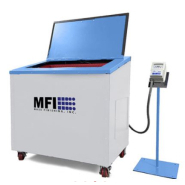
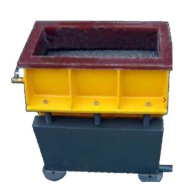


 Vibrateur circulaire d'occasion - VIBC80