- Dépoussiéreur mobile : postes localisés, ateliers évolutifs, gaines courtes et peu coudées.
- Dépoussiéreur fixe : réseau centralisé, périphérie ou local isolé, maintenance centralisée.
Sommaire
- Fourchettes de prix par technologie
- Où placer un dépoussiéreur d'atelier pour une installation efficace ?
- Facteurs qui font varier le prix au-delà de la technologie
- Achat d'un détecteur ou prestation d'audit : budgets à prévoir
- Comment calculer le débit d'air pour le dépoussiérage d'atelier ?
- Repères de rentabilité : pertes typiques et économies potentielles
- FAQ : prix et achat d'un détecteur de fuite d'air comprimé
- Comment réussir le raccordement électrique d'un dépoussiéreur d'atelier ?
- Comment installer le réseau de gaines du dépoussiérage d'atelier ?
- Comment choisir et entretenir les filtres d'un dépoussiéreur ?
- Comment tester et régler une installation de dépoussiérage d'atelier ?
- Quelles normes et règles de sécurité suivre pour l'installation ?
- FAQ : installation d'un dépoussiéreur d'atelier
Cet article vous plaît ?
Partagez-le !
Sommaire
- Fourchettes de prix par technologie
- Où placer un dépoussiéreur d'atelier pour une installation efficace ?
- Facteurs qui font varier le prix au-delà de la technologie
- Achat d'un détecteur ou prestation d'audit : budgets à prévoir
- Comment calculer le débit d'air pour le dépoussiérage d'atelier ?
- Repères de rentabilité : pertes typiques et économies potentielles
- FAQ : prix et achat d'un détecteur de fuite d'air comprimé
- Comment réussir le raccordement électrique d'un dépoussiéreur d'atelier ?
- Comment installer le réseau de gaines du dépoussiérage d'atelier ?
- Comment choisir et entretenir les filtres d'un dépoussiéreur ?
- Comment tester et régler une installation de dépoussiérage d'atelier ?
- Quelles normes et règles de sécurité suivre pour l'installation ?
- FAQ : installation d'un dépoussiéreur d'atelier
Temps de lecture estimé : 13min
- 💡 À retenir : Le coût d'un détecteur de fuite d'air comprimé varie de moins de 100 € HT pour un spray moussant jusqu'à plus de 15 000 € HT pour une caméra acoustique multi-capteurs avec reporting avancé.
- Un détecteur ultrasonore portatif coûte entre 300 et 2 500 € HT selon le niveau de sensibilité, les accessoires et la fonction de quantification des fuites.
- Une caméra acoustique se positionne entre 6 000 et 15 000 € HT, avec des écarts liés au nombre de microphones, à la portée jusqu'à 100 m, à la certification ATEX et au logiciel de reporting.
- Une prestation d'audit de fuites (chasse aux fuites avec rapport) se facture généralement entre 800 et 2 500 € HT par jour d'intervention, selon la taille du site et les livrables inclus.
- Une fuite de 3 mm à 6 bar peut représenter plus de 8 700 € de surcoût énergétique annuel : l'investissement dans la détection se rentabilise rapidement sur la plupart des sites industriels.
- La location d'un détecteur est possible entre 100 et 400 € HT par jour, solution adaptée aux besoins ponctuels sans investissement matériel.
💡 L'essentiel à retenir :
- Une installation dépoussiéreur atelier repose sur un débit calculé à partir des machines réellement simultanées, jamais sur la somme du parc.
- La vitesse de transport des copeaux de bois doit rester entre 20 et 25 m/s pour éviter les dépôts dans les gaines.
- La valeur limite d'exposition professionnelle aux poussières de bois est fixée à 1 mg/m³ sur 8 heures.
- Une marge de 15 à 20 % sur le débit compense les pertes de charge et l'encrassement progressif du filtre.
- Un disjoncteur courbe D de 16 A ou 20 A protège le raccordement monophasé 230 V contre le courant d'appel.
- Les gaines rigides lisses, les coudes grand rayon et la mise à la terre limitent les pertes de charge et le risque statique.
L'installation dépoussiéreur atelier se joue avant tout sur le dimensionnement aéraulique, le raccordement électrique et la pose d'un réseau de gaines adapté. Les poussières de bois sont classées cancérogènes et imposent une concentration maximale de 1 mg/m³ sur 8 heures. Un réseau sous-dimensionné provoque des dépôts dans les gaines et une aspiration insuffisante. Les sections suivantes détaillent l'emplacement, le calcul du débit, le câblage, les gaines, les filtres et les tests finaux.
Estimation de prix
Technologie | Fourchette de prix HT | Usage typique |
Spray / mousse détectant | Moins de 100 € | Vérification ponctuelle sur zone accessible |
Détecteur ultrasonore portatif | 300 – 2 500 € | Maintenance préventive, audit sur réseau industriel |
Caméra acoustique ultrasonore | 6 000 – 15 000 € | Audit multi-zones, grande hauteur, environnement bruyant |
Obtenez un devis pour un dépoussiéreur industriel
Où placer un dépoussiéreur d'atelier pour une installation efficace ?
Vous êtes fournisseur de dépoussiéreur industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Fourchettes de prix par technologie
Implantation d'un dépoussiéreur mobile ou fixe en atelier
Détecteur ultrasonore portatif : budgets d'achat les plus courants
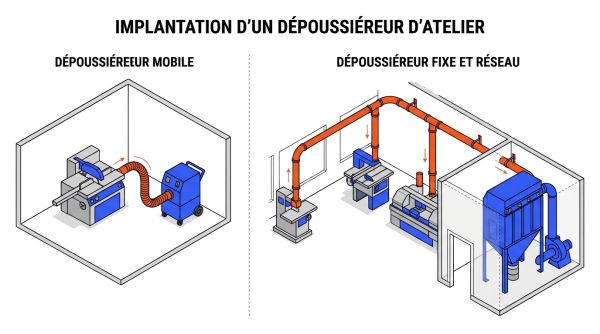
Un dépoussiéreur mobile se place près des machines à fort volume de copeaux, notamment la raboteuse, la dégauchisseuse ou la scie sur table. Un dépoussiéreur fixe se place en périphérie, contre un mur ou dans un local séparé, au plus près du regroupement des machines pour raccourcir les gaines.
Le détecteur ultrasonore portatif représente la solution la plus couramment achetée pour la détection de fuites sur réseau d'air comprimé. Son budget d'achat débute autour de 300 € HT pour un modèle d'entrée de gamme proposant une simple localisation par casque et bargraphe LED, sans quantification ni enregistrement. Les versions intermédiaires, comprises entre 800 et 1 500 € HT, intègrent généralement une sensibilité réglable, une plage de fréquences autour de 40 kHz, un casque anti-bruit et une sonde ou canne flexible permettant d'atteindre des points difficiles d'accès.
Au-delà de 1 500 € HT, les modèles avancés ajoutent des fonctions qui justifient la différence de prix :
- La quantification en temps réel du débit de fuite exprimé en l/min ou m³/h, utile pour prioriser les réparations selon leur impact économique.
- L'enregistrement audio et visuel des détections pour constituer un dossier de suivi ou un rapport de maintenance.
- Les accessoires longue portée tels que les paraboles ou sondes télescopiques, permettant d'atteindre des zones à 10 m de distance.
- La certification ATEX pour les interventions en zone à risque d'explosion, qui entraîne un surcoût significatif.
Un kit complet (appareil + accessoires + mallette de transport) avec fonction de quantification s'établit généralement entre 1 500 et 2 500 € HT.
Caméra acoustique : budget d'investissement et gains de productivité
Local séparé et contraintes de bruit et ATEX
La caméra acoustique ultrasonore constitue le segment haut de gamme de la détection de fuites. Son principe repose sur une matrice de microphones MEMS qui produit une carte sonore en temps réel, superposée à l'image, permettant de visualiser instantanément l'origine d'une fuite. Le budget d'entrée se situe autour de 6 000 € HT pour les modèles équipés de 64 microphones, avec une portée allant jusqu'à 50 m. Les configurations plus performantes, dotées de 128 à 200 microphones et d'un logiciel de reporting complet, se négocient entre 10 000 et 15 000 € HT, voire davantage lorsque des options spécifiques sont requises.
Plusieurs facteurs expliquent ces écarts de prix :
- Le nombre de microphones dans la matrice, qui conditionne la précision de localisation et la portée effective : 64 capteurs pour une portée jusqu'à 50 m, 128 à 200 capteurs pour des portées atteignant 100 m avec accessoire parabolique.
- La fonction de quantification des fuites, qui calcule en temps réel le débit perdu et son coût annuel estimé selon les paramètres du site.
- Le logiciel de reporting permettant de générer des rapports PDF, de suivre le statut des réparations et de documenter les campagnes d'audit (fonction utile pour la conformité ISO 50001).
- La certification ATEX disponible sur certaines références pour les environnements explosifs.
Placer le dépoussiéreur dans un local séparé réduit le bruit et le rejet de fines dans l'atelier. Un dégagement suffisant autour de l'appareil permet la vidange des bacs et le remplacement des filtres. Les évents de décharge d'une installation ATEX doivent être orientés vers une zone sécurisée, jamais vers une zone occupée.
Captage à la source et positionnement des points d'aspiration
Facteurs qui font varier le prix au-delà de la technologie
Le captage doit être placé à moins de 50 cm de la zone d'émission. Un bras aspirant, une hotte ou une table aspirante limite le débit nécessaire et préserve la qualité de l'air au poste. Les copeaux projetés demandent une vitesse de captage de 10 à 15 m/s.
Le budget final ne se résume pas au choix entre ultrasons et caméra acoustique. Plusieurs critères transverses influencent directement le coût total d'acquisition et doivent être intégrés dès la phase de consultation :
- La portée et la distance de détection : un détecteur ultrasonore standard détecte à moins de 10 m, tandis qu'une caméra acoustique couvre jusqu'à 50 m et jusqu'à 100 m avec accessoire parabolique. Plus la distance requise est grande, plus le budget augmente.
- L'environnement sonore : en atelier très bruyant, seuls les appareils dotés d'un traitement de signal adapté (filtrage fréquentiel, matrice de microphones) restent efficaces. Ces fonctions sont associées aux gammes intermédiaires et supérieures.
- La quantification des fuites : la capacité à exprimer une fuite en l/min, m³/h et en coût annuel (€) nécessite un module dédié, absent des modèles d'entrée de gamme.
- Le reporting et l'export de données : la génération de rapports PDF, le suivi des réparations et l'export vers des logiciels de GMAO ou des plateformes cloud représentent une option payante sur la majorité des gammes.
- La certification ATEX : les zones classifiées 1 ou 2 exigent une version certifiée, qui génère un surcoût de l'ordre de 20 à 40 % par rapport à la version standard.
- Les accessoires : paraboles pour longue portée, sondes flexibles pour zones confinées, casques anti-bruit, câbles d'extension — leur coût cumulé peut représenter plusieurs centaines d'euros supplémentaires.
- La calibration, la formation et le logiciel : un certificat d'étalonnage en cours de validité, une formation initiale à la prise en main et les mises à jour logicielles constituent des postes à budgéter séparément pour certains fournisseurs.
Comment calculer le débit d'air pour le dépoussiérage d'atelier ?
Achat d'un détecteur ou prestation d'audit : budgets à prévoir
Vitesse de transport et débit d'air par machine
L'achat d'un appareil ne s'impose pas systématiquement. Pour un site industriel qui réalise une ou deux campagnes de chasse aux fuites par an, faire appel à un prestataire spécialisé revient souvent moins cher que d'investir dans une caméra acoustique sous-utilisée. Une prestation d'audit se facture généralement entre 800 et 2 500 € HT par jour d'intervention, selon la complexité du site, le nombre de points à inspecter et les livrables demandés.
Une journée d'audit inclut typiquement :
- La localisation et l'étiquetage de chaque fuite détectée sur le réseau d'air comprimé.
- La quantification des pertes pour chaque fuite, exprimée en m³/h et convertie en coût énergétique annuel estimé.
- Des photos avec localisation précise de chaque point défaillant pour faciliter la planification des réparations.
- Un rapport PDF listant les fuites par ordre de priorité, avec estimation du délai de retour sur investissement des réparations.
Les sites de grande taille nécessitent souvent deux à trois jours d'intervention, ce qui porte le budget total entre 2 400 et 7 500 € HT. En revanche, pour les équipes de maintenance interne qui réalisent leurs propres audits trimestriels, l'achat d'un détecteur ultrasonore entre 800 et 1 500 € HT s'amortit rapidement sur quelques campagnes.
Le dimensionnement du débit d'aspiration d'un dépoussiéreur se calcule avec la formule Q = V × S × 3600. Q est en m³/h, V en m/s et S en m². Pour une gaine circulaire, le diamètre se déduit par D = 1000 × √(Q / (π/4 × V × 3600)). Pour les copeaux de bois, la vitesse de transport doit rester entre 20 et 25 m/s. Une bouche de 120 mm à 25 m/s demande environ 1 018 m³/h.
Le tableau suivant reprend les diamètres normalisés de 80 à 400 mm : à 25 m/s, le débit s'échelonne de 452 m³/h à 11 310 m³/h, pour dimensionner chaque tronçon selon la machine raccordée.
Le tableau suivant reprend les diamètres normalisés de 80 à 400 mm : à 25 m/s, le débit s'échelonne de 452 m³/h à 11 310 m³/h, pour dimensionner chaque tronçon selon la machine raccordée.
Repères de rentabilité : pertes typiques et économies potentielles
| Diamètre intérieur | Débit à 25 m/s | Débit à 20 m/s | Usage type |
|---|---|---|---|
| 80 mm | 452 m³/h | 362 m³/h | Petite machine artisanale |
| 100 mm | 707 m³/h | 566 m³/h | Bouche standard machine légère |
| 120 mm | 1 018 m³/h | 814 m³/h | Scie à format, toupie |
| 140 mm | 1 385 m³/h | 1 108 m³/h | Dégauchisseuse, raboteuse |
| 150 mm | 1 590 m³/h | 1 272 m³/h | Dégauchisseuse, raboteuse |
| 160 mm | 1 810 m³/h | 1 448 m³/h | Ponceuse, multi-bouches |
| 200 mm | 2 827 m³/h | 2 262 m³/h | Branche secondaire, CNC |
| 250 mm | 4 418 m³/h | 3 534 m³/h | Collecteur petite installation |
| 315 mm | 7 011 m³/h | 5 609 m³/h | Collecteur atelier 3 machines |
| 400 mm | 11 310 m³/h | 9 048 m³/h | Collecteur atelier 6 machines |
| Diamètre intérieur : 80 mm | |
|---|---|
| Débit à 25 m/s | 452 m³/h |
| Débit à 20 m/s | 362 m³/h |
| Usage type | Petite machine artisanale |
| Diamètre intérieur : 100 mm | |
|---|---|
| Débit à 25 m/s | 707 m³/h |
| Débit à 20 m/s | 566 m³/h |
| Usage type | Bouche standard machine légère |
| Diamètre intérieur : 120 mm | |
|---|---|
| Débit à 25 m/s | 1 018 m³/h |
| Débit à 20 m/s | 814 m³/h |
| Usage type | Scie à format, toupie |
| Diamètre intérieur : 140 mm | |
|---|---|
| Débit à 25 m/s | 1 385 m³/h |
| Débit à 20 m/s | 1 108 m³/h |
| Usage type | Dégauchisseuse, raboteuse |
| Diamètre intérieur : 150 mm | |
|---|---|
| Débit à 25 m/s | 1 590 m³/h |
| Débit à 20 m/s | 1 272 m³/h |
| Usage type | Dégauchisseuse, raboteuse |
| Diamètre intérieur : 160 mm | |
|---|---|
| Débit à 25 m/s | 1 810 m³/h |
| Débit à 20 m/s | 1 448 m³/h |
| Usage type | Ponceuse, multi-bouches |
| Diamètre intérieur : 200 mm | |
|---|---|
| Débit à 25 m/s | 2 827 m³/h |
| Débit à 20 m/s | 2 262 m³/h |
| Usage type | Branche secondaire, CNC |
| Diamètre intérieur : 250 mm | |
|---|---|
| Débit à 25 m/s | 4 418 m³/h |
| Débit à 20 m/s | 3 534 m³/h |
| Usage type | Collecteur petite installation |
| Diamètre intérieur : 315 mm | |
|---|---|
| Débit à 25 m/s | 7 011 m³/h |
| Débit à 20 m/s | 5 609 m³/h |
| Usage type | Collecteur atelier 3 machines |
| Diamètre intérieur : 400 mm | |
|---|---|
| Débit à 25 m/s | 11 310 m³/h |
| Débit à 20 m/s | 9 048 m³/h |
| Usage type | Collecteur atelier 6 machines |
Les réseaux d'air comprimé non vérifiés perdent en moyenne entre 20 et 30 % de l'air produit par fuites, avec des cas atteignant 40 % sur des installations vieillissantes. Sur un réseau optimisé et régulièrement audité, l'objectif est de maintenir ce taux en dessous de 10 %. Ces ordres de grandeur illustrent l'écart considérable entre un réseau entretenu et un réseau négligé.
Le coût d'une fuite dépend directement de son diamètre et de la pression du réseau. À titre d'ordre de grandeur, sur un réseau à 6 bar et avec un coût d'électricité de 0,20 €/kWh :
- Une fuite de 1 mm représente environ 72 l/min de perte, soit près de 950 € de surcoût énergétique annuel.
- Une fuite de 3 mm représente environ 666 l/min de perte, soit plus de 8 750 € par an.
- Une fuite de 5 mm génère une perte d'environ 1 850 l/min, soit plus de 24 000 € par an.
Ces chiffres s'expliquent par le poids de l'énergie dans le cycle de vie d'un système d'air comprimé : le poste électricité peut représenter jusqu'à 70 % du coût total sur la durée de vie de l'installation, loin devant l'achat et la maintenance du matériel. Sur cette base, un détecteur ultrasonore à 1 000 € HT se rentabilise dès la correction d'une ou deux fuites de taille moyenne.
Simultanéité des machines et marge de sécurité
FAQ : prix et achat d'un détecteur de fuite d'air comprimé
Quel budget prévoir pour une version ATEX en zone explosive ?
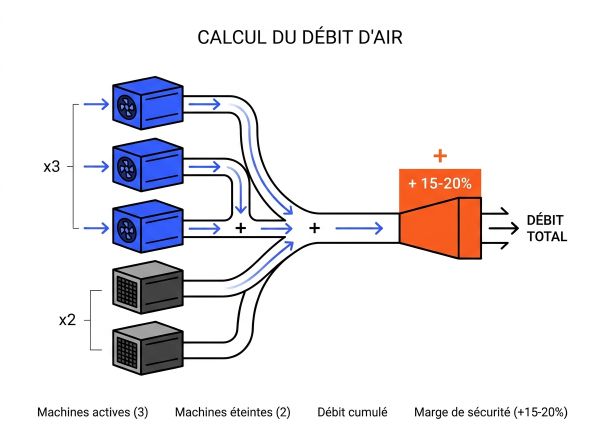
Le dimensionnement repose sur le pire scénario de machines simultanées, jamais sur la somme du parc. Appliquer ensuite une marge de 15 à 20 % au débit simultané. Pour un atelier où fonctionnent en même temps une scie à format de 1 930 m³/h, une dégauchisseuse de 1 590 m³/h, une toupie de 2 036 m³/h et une ponceuse de 3 619 m³/h, le débit simultané atteint 9 175 m³/h. Avec une marge de 18 %, le débit de la centrale atteint 10 827 m³/h.
- Identifier les machines simultanées dans le pire scénario.
- Additionner uniquement ces débits.
- Appliquer 15 % pour un réseau court, 20 % pour un réseau long.
- Arrondir le diamètre au diamètre normalisé supérieur.
Pertes de charge et dimensionnement du ventilateur
Une version ATEX d'un détecteur ultrasonore ou d'une caméra acoustique entraîne un surcoût de l'ordre de 20 à 40 % par rapport à la version standard équivalente. Concrètement, un détecteur ultrasonore certifié ATEX dépasse rarement 3 000 à 3 500 € HT, tandis qu'une caméra acoustique ATEX peut dépasser 15 000 € HT selon la configuration. Cette certification est requise dès lors que l'intervention se déroule dans une zone classifiée ATEX (zone 1 ou zone 2), notamment en présence de gaz inflammables, de vapeurs ou de poussières combustibles. La classification de la zone doit être vérifiée avec le responsable sécurité du site avant tout achat.
Le ventilateur doit fournir le débit calculé à la pression statique du réseau. Les pertes de charge varient de 300 à 1 000 Pa, filtre inclus. La perte de charge augmente proportionnellement au carré du débit. La boucle critique doit être calculée avec le filtre colmaté.
Peut-on louer un détecteur de fuite d'air comprimé ?
La location d'un détecteur de fuite d'air comprimé est possible auprès de loueurs spécialisés en instrumentation industrielle. Le tarif varie entre 100 et 400 € HT par jour selon la technologie choisie : un détecteur ultrasonore portatif se loue plutôt en bas de cette fourchette, une caméra acoustique en haut. Certains loueurs proposent des tarifs dégressifs à la semaine, avec un certificat d'étalonnage valide fourni avec l'appareil. Une caution est généralement demandée, de l'ordre de 1 000 à 2 000 € selon le matériel. Une courte formation à la prise en main peut être proposée ou recommandée pour tirer parti des fonctions de quantification. La location convient particulièrement aux sites qui réalisent une seule campagne annuelle et ne souhaitent pas investir dans un appareil en propre.
Caméra acoustique ou détecteur ultrasonore : lequel coûte le moins cher ?
Comment réussir le raccordement électrique d'un dépoussiéreur d'atelier ?
Le détecteur ultrasonore reste nettement moins cher à l'achat, avec des budgets démarrant à 300 € HT contre 6 000 € HT minimum pour une caméra acoustique. L'écart se justifie lorsque le site présente des contraintes spécifiques : tuyauteries en hauteur ou inaccessibles, distances de détection supérieures à 10 m, ateliers avec fort niveau sonore, ou besoin de scanner rapidement plusieurs centaines de points de fuite. Dans ces configurations, la caméra acoustique réduit significativement le temps d'audit grâce à sa visualisation en temps réel sur une portée pouvant atteindre 50 m, voire 100 m avec accessoire parabolique. Sur un réseau de taille standard avec des zones accessibles, un détecteur ultrasonore bien choisi entre 800 et 1 500 € HT couvre la majorité des besoins de maintenance préventive.
Alimentation monophasée 230 V et triphasée 400 V
Avant le raccordement électrique, relever sur la plaque signalétique la tension, la puissance et le courant d'appel. Les modèles jusqu'à environ 2,2 kW fonctionnent en monophasé 230 V. Les machines plus puissantes utilisent le triphasé 400 V.
Disjoncteur courbe D et section des câbles
- Un disjoncteur courbe D de 16 A ou 20 A protège le circuit monophasé.
- Un disjoncteur courbe C déclenche souvent au démarrage.
- En triphasé, un magnétothermique se règle sur l'intensité nominale.
- La section des câbles doit être de 2,5 mm² minimum.
Mise à la terre et électricité statique des gaines
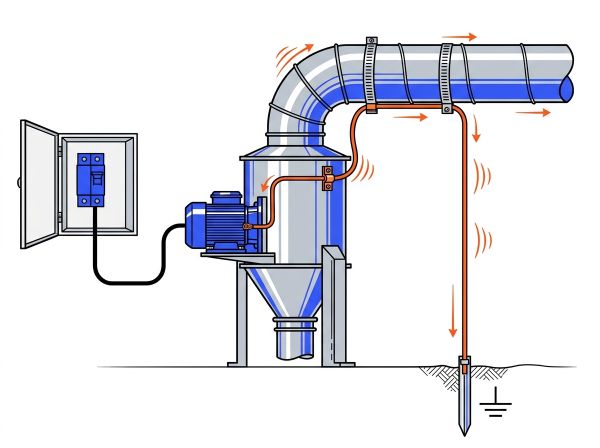
La carcasse métallique du dépoussiéreur ATEX doit être reliée à la terre. Les gaines métalliques sont mises à la masse par un fil de cuivre nu. Cette liaison évite les décharges électrostatiques et réduit le risque d'explosion des poussières.
Démarrage automatique maître/esclave en 24 V
Un boîtier maître/esclave déclenche le dépoussiéreur à la mise en route d'une machine. La liaison s'effectue en basse tension 24 V, selon le schéma constructeur.
Comment installer le réseau de gaines du dépoussiérage d'atelier ?
Gaines rigides lisses et gaines souples courtes
Le réseau de gaines dépoussiérage atelier conditionne la performance d'aspiration. Privilégier les gaines rigides lisses en acier galvanisé ou spiralé. Les gaines souples annelées provoquent une perte de charge très élevée et peuvent diviser le débit par deux sur 4 m. Réserver ces gaines aux raccordements courts de machines, avec des modèles résistants à l'écrasement.
Diamètres normalisés et réduction des tronçons
Le dimensionnement progresse de la machine la plus éloignée vers le dépoussiéreur. Chaque tronçon se calcule sur le débit qui le traverse réellement. À chaque bifurcation, additionner les débits et arrondir au diamètre normalisé supérieur.
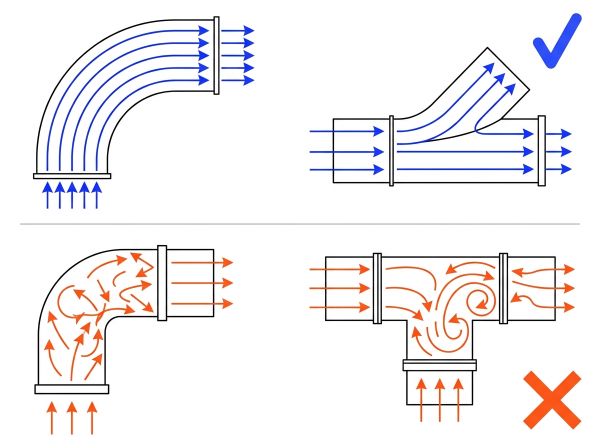
Coudes grand rayon et embranchements en Y
- Coudes grand rayon de 1,5 à 2 fois le diamètre.
- Embranchements en Y à 30° ou 45°.
- Éviter les tés à 90° et les coudes serrés.
Étanchéité, trappes et équilibrage du réseau
Assurer l'étanchéité des connexions par joints ou colliers. Installer une trappe par descente pour concentrer l'aspiration sur les machines actives. Ne jamais fermer toutes les trappes, sinon le ventilateur manque d'air et les vitesses s'effondrent.
Comment choisir et entretenir les filtres d'un dépoussiéreur ?
Médias filtrants, sacs, cartouches et filtration HEPA
Le sac textile retient les particules de 20 à 40 µm, surtout les copeaux et grosses sciures. La cartouche plissée retient environ 1 à 5 µm et offre une grande surface filtrante dans un faible volume. La filtration HEPA vise les particules de 0,3 µm, en classe H13 ou H14, pour le recyclage de l'air dans l'atelier.
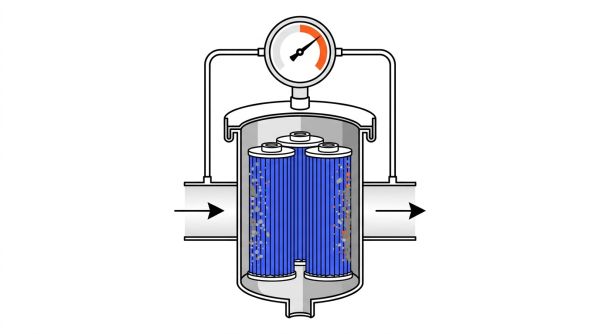
Perte de charge, colmatage et surveillance par manomètre
Un manomètre surveille la perte de charge. Une augmentation annonce le colmatage avant la baisse d'aspiration. Le décolmatage se fait par soufflage ou secouage, avec une fréquence accrue pour le MDF et les panneaux.
Rejet extérieur ou recyclage de l'air filtré
- Rejet extérieur : solution privilégiée pour les poussières CMR, avec compensation d'air neuf.
- Recyclage intérieur : filtration HEPA obligatoire et contrôle de la qualité de l'air tous les 6 mois.
- Le recyclage ne doit jamais dégrader la qualité de l'air au poste de travail.
Comment tester et régler une installation de dépoussiérage d'atelier ?
Mesure du débit par anémomètre et tube de Pitot
La réception d'une installation dépoussiérage passe par la mesure des vitesses aux bouches. Un anémomètre à hélice ou un tube de Pitot mesure le débit. La mesure s'effectue sur une longueur droite d'au moins 5 fois le diamètre. L'incertitude reste de l'ordre de 30 % en conditions réelles.
Réglage des trappes et équilibrage des postes
Ajuster les registres pour équilibrer les débits entre les postes. Laisser au moins une bouche ouverte pour ne pas priver le ventilateur d'air. Un équilibrage correct maintient la vitesse de transport dans chaque branche.
Vérification du sens de rotation et contrôle final
- Contrôle du sens de rotation de la turbine.
- Inversion de deux phases en triphasé si besoin.
- Vérification de l'étanchéité des joints.
- Test des organes de sécurité.
Quelles normes et règles de sécurité suivre pour l'installation ?
VLEP poussières de bois et qualité de l'air
Les poussières de bois sont classées CMR catégorie 1B. La VLEP est fixée à 1 mg/m³ sur 8 heures. Des mesures atmosphériques sont obligatoires à la mise en service de l'installation.
Prévention des explosions et zonage ATEX
Les poussières combustibles imposent un zonage ATEX 20, 21 ou 22. Les équipements certifiés Ex, les évents de décharge, les clapets anti-retour et la mise à la terre antistatique sont requis. Un DRPE documente la prévention des explosions. La norme EN 12779 encadre la sécurité des installations d'extraction de poussières de bois.
Contrôle annuel et maintenance préventive
L'installation de dépoussiérage industriel doit subir un contrôle annuel. La maintenance préventive d'un dépoussiéreur industriel porte sur les filtres, le ventilateur et les dispositifs de sécurité. Le suivi de la pression différentielle évite les arrêts non planifiés.
FAQ : installation d'un dépoussiéreur d'atelier
Quelle vitesse d'air pour le transport des copeaux ?
La vitesse de transport doit rester entre 20 et 25 m/s. Le plancher de 20 m/s évite le dépôt de sciure dans les gaines.
Pourquoi appliquer une marge de débit de 15 à 20 % ?
Cette marge compense les pertes de charge non comptabilisées, l'encrassement du filtre et les incertitudes de calcul.
Un disjoncteur courbe D est-il requis en monophasé ?
Oui, un disjoncteur courbe D de 16 A ou 20 A absorbe le courant d'appel du moteur. Une courbe C déclenche souvent au démarrage.
Comment assurer la mise à la terre des gaines ?
Les gaines métalliques se relient à la masse par un fil de cuivre nu. La carcasse du dépoussiéreur doit aussi être reliée à la terre.
Quand autoriser le recyclage de l'air filtré ?
Le recyclage intérieur exige une filtration HEPA et un contrôle de la qualité de l'air tous les 6 mois. Pour les poussières CMR, le rejet extérieur reste prioritaire.
Quel contrôle annuel prévoir sur l'installation ?
Le contrôle annuel vérifie l'étanchéité du réseau, les débits aux points de captage, les médias filtrants et les organes de sécurité.