Sommaire
- À quoi sert un four de fusion industriel ?
- Quelles sont les étapes d'un cycle de fusion ?
- Quels sont les principaux types de fours de fusion ?
- Quels composants font fonctionner un four de fusion ?
- Quels paramètres contrôler pendant la fusion ?
- Quels risques et règles de sécurité prioriser ?
- Quel four choisir selon le contexte de production ?
- FAQ : fonctionnement d'un four de fusion
Cet article vous plaît ?
Partagez-le !
Sommaire
- À quoi sert un four de fusion industriel ?
- Quelles sont les étapes d'un cycle de fusion ?
- Quels sont les principaux types de fours de fusion ?
- Quels composants font fonctionner un four de fusion ?
- Quels paramètres contrôler pendant la fusion ?
- Quels risques et règles de sécurité prioriser ?
- Quel four choisir selon le contexte de production ?
- FAQ : fonctionnement d'un four de fusion
Temps de lecture estimé : 11min
💡 À retenir :
- Un four de fusion industriel transforme un métal solide en métal liquide grâce à un apport de chaleur contrôlé, puis permet la coulée ou l'ajustement de composition avant mise en forme.
- L'aluminium fond à environ 660 °C, mais les températures de travail réelles dépassent ce seuil pour garantir la fluidité du bain et la qualité de la coulée.
- Le four à induction sans noyau (coreless) fonctionne sur une plage de fréquences allant de 50 Hz à plus de 10 kHz et affiche un rendement typique d'environ 75 % ; il convient aux productions par lots avec changements d'alliage fréquents.
- Le four à induction à canal atteint un rendement pouvant approcher 98 % en maintien, mais il exige un talon de métal liquide permanent dans le canal et s'adapte mal aux arrêts complets.
- Le refroidissement de la bobine cuivre est une contrainte de sécurité non négociable : la température de l'eau en sortie de circuit ne doit pas dépasser 55 °C selon les préconisations des fabricants.
- Le choix du revêtement réfractaire (silice pour scories acides, magnésie pour scories basiques, alumine pour alliages neutres comme l'aluminium) conditionne directement la durée de vie du four et la qualité métallurgique.
Un four de fusion porte un métal solide à l'état liquide afin de le couler, de l'affiner ou d'ajuster sa composition chimique. En fonderie et en recyclage des métaux, cet équipement est au cœur de la chaîne de production. L'aluminium, par exemple, fond autour de 660 °C, mais la température du bain en exploitation dépasse souvent cette valeur pour assurer la fluidité nécessaire à la coulée. Comprendre comment fonctionne le four de fusion permet de choisir la technologie adaptée, d'optimiser les paramètres de conduite et de maîtriser les risques associés.
Obtenez un devis pour un four de fusion
À quoi sert un four de fusion industriel ?
Fusion, maintien, affinage et coulée
Un four de fusion industriel remplit quatre fonctions opérationnelles distinctes selon les phases du cycle de production.
La fusion consiste à chauffer la charge métallique au-delà du point de fusion jusqu'à obtenir un bain liquide homogène. Le maintien permet de conserver ce bain à température cible entre deux coulées, en consommant peu d'énergie. L'affinage regroupe les opérations d'ajustement de composition : ajout d'éléments d'alliage (magnésium, zinc, cuivre pour l'aluminium), écumage des scories et traitement des impuretés. Enfin, la coulée transfère le métal liquide vers les moules ou les lingotières.
Ces quatre fonctions peuvent être assurées par un seul équipement ou réparties entre plusieurs unités selon le volume produit et la diversité des alliages traités.
Vous êtes fournisseur de four de fusion ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quelles sont les étapes d'un cycle de fusion ?
Les cinq phases du cycle, de la charge à la coulée
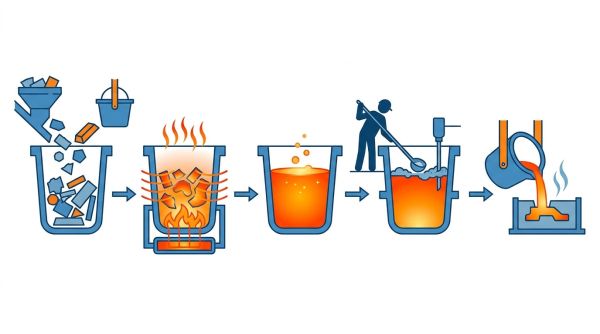
Un cycle de fusion type suit une séquence en cinq phases :
- Préparation de la charge : tri, nettoyage et mise aux dimensions des matières premières (lingots, ferrailles, retours de fonderie). Pour l'aluminium recyclé, cette étape limite l'introduction d'humidité, source de projections violentes lors de la chauffe.
- Mise en chauffe : montée progressive en température selon une rampe contrôlée pour limiter les chocs thermiques sur le revêtement réfractaire. Pour un four électrique à chambre, une rampe maximale de l'ordre de 150 °C par heure est souvent recommandée lors des premières utilisations après installation du réfractaire.
- Fusion : la charge passe à l'état liquide. Le bain, terme désignant le métal en fusion contenu dans le creuset ou la cuve, atteint sa température cible. Pour l'acier ou la fonte, cette température dépasse couramment 1 300 °C ; pour le cuivre, elle se situe autour de 1 100 °C.
- Contrôle du bain : mesure de la température par thermocouple, écumage des scories (oxydes et impuretés qui remontent en surface), ajout éventuel d'éléments d'alliage et homogénéisation par brassage.
- Coulée : transfert du métal liquide vers les moules par basculement du four, par louche ou par siphon, selon la conception de l'équipement.
Chaque phase nécessite un point de contrôle précis : température, durée de maintien, aspect des scories et analyse de composition intermédiaire.
Quels sont les principaux types de fours de fusion ?
Vue d'ensemble des grandes familles technologiques
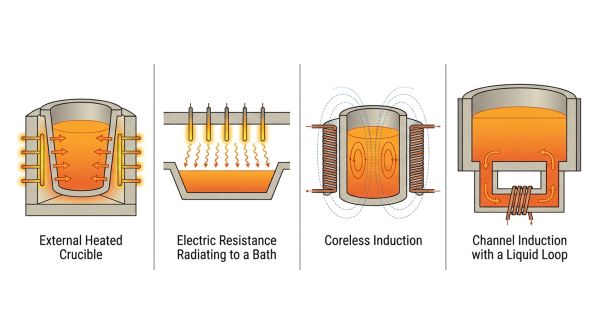
Les fours de fusion industriels se répartissent en deux grandes familles selon leur source d'énergie : les fours à combustible (gaz, fioul) et les fours électriques (résistances, induction, arc). Le tableau ci-dessous compare les quatre types les plus répandus en fonderie et en recyclage des métaux non ferreux.
| Type de four | Principe de chauffe | Rendement typique | Flexibilité alliage | Cas d'usage courant |
|---|---|---|---|---|
| Creuset gaz ou électrique | Chauffage externe du creuset | 40–60 % | Très élevée | Petites séries, prototypes, alliages variés |
| Résistances électriques | Rayonnement par éléments chauffants | 50–70 % | Élevée | Aluminium, zinc, contrôle fin de température |
| Induction coreless | Courants induits dans la charge | 75 % | Élevée | Fonderie par lots, changements d'alliage |
| Induction à canal | Transformateur à métal liquide | Jusqu'à 98 % | Limitée | Production continue, grands volumes |
| Type de four : Creuset gaz ou électrique | |
|---|---|
| Principe de chauffe | Chauffage externe du creuset |
| Rendement typique | 40–60 % |
| Flexibilité alliage | Très élevée |
| Cas d'usage courant | Petites séries, prototypes, alliages variés |
| Type de four : Résistances électriques | |
|---|---|
| Principe de chauffe | Rayonnement par éléments chauffants |
| Rendement typique | 50–70 % |
| Flexibilité alliage | Élevée |
| Cas d'usage courant | Aluminium, zinc, contrôle fin de température |
| Type de four : Induction coreless | |
|---|---|
| Principe de chauffe | Courants induits dans la charge |
| Rendement typique | 75 % |
| Flexibilité alliage | Élevée |
| Cas d'usage courant | Fonderie par lots, changements d'alliage |
| Type de four : Induction à canal | |
|---|---|
| Principe de chauffe | Transformateur à métal liquide |
| Rendement typique | Jusqu'à 98 % |
| Flexibilité alliage | Limitée |
| Cas d'usage courant | Production continue, grands volumes |
Le four à creuset gaz ou électrique
Le four à creuset chauffe le métal par l'intermédiaire d'un creuset, récipient en graphite, en carbure de silicium ou en argile réfractaire qui contient directement la charge. La source de chaleur (brûleur gaz ou éléments électriques) chauffe les parois extérieures du creuset, qui transfère l'énergie au métal par conduction et rayonnement.
Ce principe fonctionne par lots : on charge le creuset, on fait fondre, on coule en retirant le creuset ou en inclinant le four. Il convient particulièrement aux petites et moyennes séries, aux changements fréquents d'alliage (aluminium, zinc, laiton) et aux situations où la flexibilité prime sur le rendement énergétique.
Les scories, couche d'oxydes et d'impuretés qui se forme à la surface du bain, sont éliminées manuellement par écumage avant la coulée.
Le four électrique à résistances
Dans ce type de four, des éléments chauffants (souvent en carbure de silicium) irradient la chaleur vers la charge ou vers un creuset. Le contrôle de la puissance dissipée permet une régulation très précise de la température, avec une précision pouvant atteindre ± 5 °C sur certains équipements.
- La montée en température reste plus lente qu'en induction, avec une inertie thermique notable.
- L'absence de contact direct entre les éléments et le métal réduit les risques de contamination.
- Ce type convient bien à la fusion de l'aluminium et du zinc pour des capacités allant de 50 à 350 kg/h selon les modèles.
- La maintenance se concentre sur la vérification périodique de la résistance des éléments chauffants, dont la valeur augmente progressivement avec l'usure.
Le four à induction : principe électromagnétique
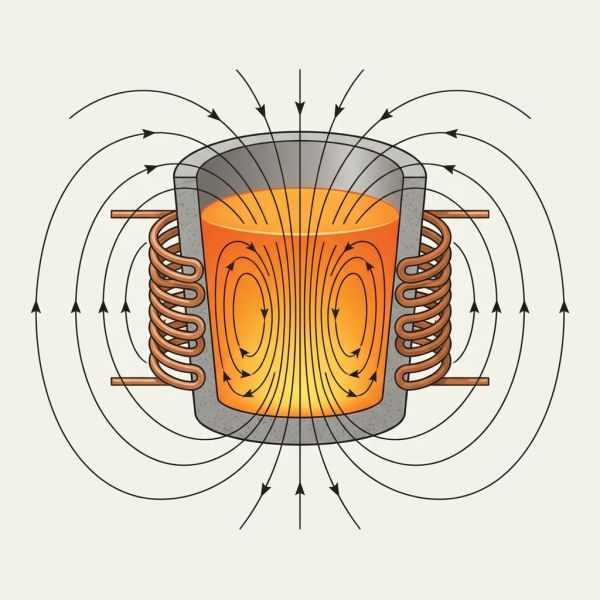
Un four à induction chauffe le métal sans contact direct. Une bobine en cuivre parcourue par un courant alternatif génère un champ magnétique variable. Ce champ pénètre dans la charge métallique et y induit des courants de Foucault. La résistance électrique du métal convertit ces courants en chaleur par effet Joule : la chaleur est produite directement dans la masse du métal, sans flamme ni élément chauffant immergé.
Ce principe génère trois effets process utiles :
- Un chauffage rapide et volumique, produit dans la charge elle-même.
- Un brassage naturel du bain par les forces électromagnétiques, qui homogénéise la température et facilite la dissolution des éléments d'alliage.
- Un contrôle précis de la puissance par réglage électronique de la fréquence et de l'intensité du courant.
Induction coreless et induction à canal : quelles différences ?
Les deux grandes variantes de fours à induction répondent à des logiques d'exploitation très différentes.
Le four coreless (sans noyau) entoure la charge d'une bobine cuivre. La fréquence de travail varie de 50 Hz pour les grandes masses jusqu'à 10 kHz et plus pour les charges plus petites ou les métaux à faible résistivité. Ce four peut être arrêté complètement et redémarré à froid, ce qui le rend adapté aux productions par lots avec des changements d'alliage fréquents. Son rendement typique se situe autour de 75 % (environ 500–650 kWh/tonne pour l'aluminium selon des données de terrain).
Le four à canal fonctionne comme un transformateur : la bobine primaire entoure un noyau en acier magnétique, et une boucle de métal liquide circulant dans un canal constitue le secondaire. Le chauffage est concentré sur ce canal, puis le métal chaud se mélange au bain principal. Ce dispositif atteint un rendement pouvant approcher 98 % en régime de maintien (environ 420–580 kWh/tonne pour l'aluminium). En revanche, il exige un talon de métal liquide permanent dans le canal : un refroidissement complet obstrue la boucle et nécessite une intervention coûteuse. Il convient donc aux productions continues, à débit élevé, avec peu de changements d'alliage (minimum 16 heures de fonctionnement par jour dans les configurations les plus courantes).
Quels composants font fonctionner un four de fusion ?
Les éléments clés du système
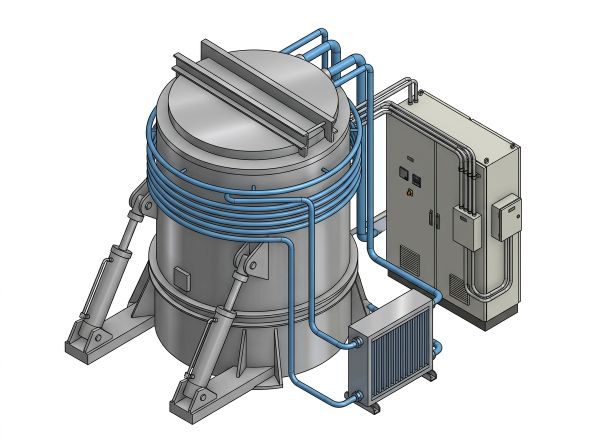
Quel que soit le type de four, plusieurs composants assurent le fonctionnement en sécurité :
- Le revêtement réfractaire : barrière entre le métal fondu et la structure du four. Il résiste à la corrosion chimique, aux chocs thermiques et à l'érosion mécanique. Sa durée de vie, typiquement de 12 à 18 mois en fonderie aluminium, dépend des cycles thermiques, de la qualité de la charge et du temps de maintien.
- L'isolation thermique : couche extérieure au réfractaire qui réduit les pertes d'énergie vers l'extérieur.
- L'alimentation électrique : convertit le courant réseau en courant adapté à la fréquence et à la puissance requises par la bobine (pour l'induction) ou par les éléments chauffants.
- Le système de refroidissement : circuit d'eau déminéralisée refroidissant la bobine cuivre en induction. Un débit insuffisant ou une eau de sortie dépassant 55 °C (valeur limite préconisée par les fabricants) expose la bobine à une surchauffe irréversible.
- L'instrumentation et la régulation : thermocouples de mesure du bain, régulateur PID ou automate, protection contre la surchauffe avec thermocouple indépendant et remise en marche manuelle imposée après déclenchement.
- Le mécanisme de coulée : basculement hydraulique pour les grands fours, louche manuelle ou automatique pour les fours à creuset.
Le rôle du réfractaire et le choix selon les scories
Le réfractaire se choisit en fonction de la nature chimique des scories, résidus d'oxydation qui se forment à la surface du bain :
- Les réfractaires à base de silice résistent aux scories acides (fonte grise, certains aciers).
- Les réfractaires à base de magnésie résistent aux scories basiques (aciers inoxydables, fonte basique).
- Les réfractaires à base d'alumine conviennent aux applications neutres, notamment la fusion de l'aluminium, qui attaque chimiquement la silice à haute température.
Quels paramètres contrôler pendant la fusion ?
Les grandeurs mesurables déterminantes pour la qualité du bain
Le contrôle du process repose sur plusieurs paramètres mesurables en continu ou par prélèvement :
- Température du bain : mesurée par thermocouple plongeant ou par pyromètre optique. L'aluminium fond à environ 660 °C, mais la coulée s'effectue généralement entre 680 °C et 750 °C pour assurer la fluidité.
- Taux de surchauffe : écart entre la température de travail et le point de liquidus. Un excès de surchauffe accroît l'oxydation et les pertes au fondu.
- Temps de maintien : une durée trop longue à haute température favorise la contamination et la formation de scories.
- Composition chimique : contrôlée par spectrométrie ou par analyse d'échantillon en cours de fusion, avec ajout d'éléments correcteurs si nécessaire.
- Niveau de scories : suivi visuel et écumage régulier pour éviter l'inclusion d'oxydes dans la pièce coulée.
- Débit et température de l'eau de refroidissement : paramètres critiques en induction, vérifiés en continu par capteurs de débit et sondes de température.
Quels risques et règles de sécurité prioriser ?
Risques thermiques, projections et sécurité électrique
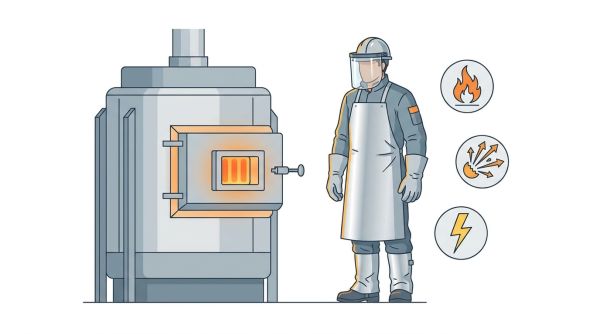
Les fours de fusion concentrent plusieurs risques simultanés qui imposent des procédures rigoureuses :
- Projections de métal fondu liées à l'humidité : toute charge contenant de l'eau (condensation, pièces creuses non séchées) provoque une vaporisation explosive au contact du bain. Le séchage préalable et l'inspection visuelle de la charge sont impératifs.
- Brûlures thermiques : le rayonnement et les éclaboussures de bain nécessitent des équipements de protection individuelle adaptés (écrans faciaux, tabliers, guêtres).
- Détérioration du réfractaire : une fissure ou un amincissement du revêtement peut conduire le métal fondu au contact de la bobine refroidie à l'eau, avec risque d'explosion vapeur. L'inspection régulière de l'épaisseur du réfractaire (par ultrasons ou visuellement) est une mesure de prévention directe.
- Fumées et vapeurs métalliques : la fusion de ferrailles zinguées génère des vapeurs de ZnO (poudre jaunâtre) toxiques. Une ventilation conforme et des capotages aspirants sont nécessaires.
- Risques électriques et champs électromagnétiques : les armoires de puissance d'un four à induction opèrent à haute tension ; les champs HF rayonnés imposent des distances de sécurité pour les porteurs de dispositifs médicaux implantés.
- Consignation électrique et hydraulique : toute intervention sur le réfractaire ou la bobine requiert une mise hors tension et hors pression complète, avec condamnation des consignes conformément aux procédures de l'installation.
Quel four choisir selon le contexte de production ?
Les critères de décision en fonderie et en recyclage
Le choix du type de four se fait sur la base de cinq critères croisés :
- Volume et continuité de production : un four à canal convient aux volumes supérieurs à 10 tonnes avec un fonctionnement continu (16 heures par jour minimum) ; un four coreless ou à creuset convient aux productions par lots inférieures à ces seuils.
- Diversité des alliages : une fonderie multi-alliages (aluminium 2000, 6000, 7000) bénéficie de la flexibilité du four coreless ou du four à creuset, qui acceptent des arrêts et des changements complets de métal.
- Source d'énergie disponible : l'induction nécessite une infrastructure électrique robuste (transformateur dédié, condensateurs de compensation), alors que le gaz naturel reste une option compétitive pour les fours à réverbère de grande capacité en fonderie fonte.
- Exigences de qualité métallurgique : l'induction produit un bain propre, peu oxydé et bien brassé, avec des pertes au fondu inférieures à celles des fours à combustion. Pour des alliages à haute valeur ajoutée (aéronautique, automobile), ce critère est déterminant.
- Budget d'investissement et de maintenance : le four à creuset gaz représente l'investissement initial le plus faible ; le four à induction implique un coût d'équipement plus élevé, compensé par un rendement énergétique supérieur et des pertes au fondu réduites sur le long terme.
FAQ : fonctionnement d'un four de fusion
À quelle température fonctionne réellement un four de fusion pour l'aluminium ?
L'aluminium passe à l'état liquide à environ 660 °C, mais la température du bain lors d'un cycle de fusion industriel se situe généralement entre 680 °C et 750 °C. Cette surchauffe assure la fluidité nécessaire à la coulée et compense les pertes thermiques pendant le transfert vers le moule. Certains procédés d'affinage ou de traitement de la masse fondue imposent des paliers encore plus élevés, spécifiques à la composition de l'alliage visé.
Quelle est la différence entre un four à induction et un four à gaz pour la fusion ?
Un four à induction génère la chaleur directement dans la masse du métal par courants de Foucault, sans combustion. Cela produit un bain propre, peu oxydé, avec des pertes au fondu inférieures à 1,5 % en aluminium. Un four à gaz chauffe par flamme ou rayonnement depuis l'extérieur du creuset ou de la cuve. Il entraîne des pertes au fondu typiquement de 3 à 6 % pour l'aluminium et une consommation énergétique plus élevée (850–1 100 kWh/tonne contre 500–650 kWh/tonne pour un four coreless). L'induction offre aussi un brassage électromagnétique naturel du bain, absent sur les fours à gaz.
Pourquoi le four à induction à canal ne doit-il jamais refroidir complètement ?
Le four à canal fonctionne grâce à une boucle de métal liquide circulant en permanence dans un canal autour d'un noyau magnétique. Ce métal constitue le secondaire du transformateur inductif. Si le canal se solidifie, la boucle électrique est interrompue et le four ne peut plus démarrer normalement. La remise en service exige alors une procédure longue et coûteuse pour refondre le métal bloqué dans le canal, parfois au risque d'endommager le réfractaire de la gorge.
Comment choisir le bon réfractaire pour un four de fusion ?
Le réfractaire se choisit principalement selon la nature chimique des scories produites pendant la fusion. Une silice convient aux scories acides (fonte grise), une magnésie aux scories basiques (aciers inoxydables ou alliages riches en chrome), et une alumine aux scories neutres ou à l'aluminium pur, car la silice est chimiquement attaquée par l'aluminium en fusion à haute température. La fréquence des cycles thermiques, la durée de maintien et la qualité de la charge (présence de zinc, de phosphore ou de manganèse dans les ferrailles) influencent également la durée de vie du revêtement.
Quels sont les risques liés à l'humidité dans la charge d'un four de fusion ?
L'humidité est l'un des risques les plus immédiats en fonderie. Lorsqu'une pièce contenant de l'eau entre en contact avec le bain de métal en fusion, l'eau se vaporise instantanément en générant une onde de pression explosive qui projette le métal liquide à grande distance. Ce phénomène peut causer des brûlures graves aux opérateurs et endommager le four et son environnement. La règle est de sécher et d'inspecter systématiquement toute charge avant son introduction, en particulier les ferrailles issues du recyclage automobile (tôles creuses, tubes, pièces revêtues).