Sommaire
- Comment se forme le jet abrasif en sablage humide ?
- Où l’eau est-elle injectée dans le sablage humide ?
- Quels équipements composent une installation de sablage humide ?
- Comment se déroule une opération de sablage humide ?
- Quels réglages influencent le résultat du sablage humide ?
- Quel abrasif choisir pour le sablage humide ?
- Quels sont les avantages du sablage humide ?
- Quelles sont les limites du sablage humide ?
- Comment traiter les effluents du sablage humide ?
- Quelles précautions de sécurité et de santé au travail appliquer ?
- Quels cas d'usage professionnels selon les matériaux et objectifs ?
- FAQ
Cet article vous plaît ?
Partagez-le !
Sommaire
- Comment se forme le jet abrasif en sablage humide ?
- Où l’eau est-elle injectée dans le sablage humide ?
- Quels équipements composent une installation de sablage humide ?
- Comment se déroule une opération de sablage humide ?
- Quels réglages influencent le résultat du sablage humide ?
- Quel abrasif choisir pour le sablage humide ?
- Quels sont les avantages du sablage humide ?
- Quelles sont les limites du sablage humide ?
- Comment traiter les effluents du sablage humide ?
- Quelles précautions de sécurité et de santé au travail appliquer ?
- Quels cas d'usage professionnels selon les matériaux et objectifs ?
- FAQ
Temps de lecture estimé : 12min
💡 Ce qu'il faut retenir :
- Le sablage par voie humide combine air comprimé, abrasif et eau dans un même jet projeté sur une surface à décaper ou préparer.
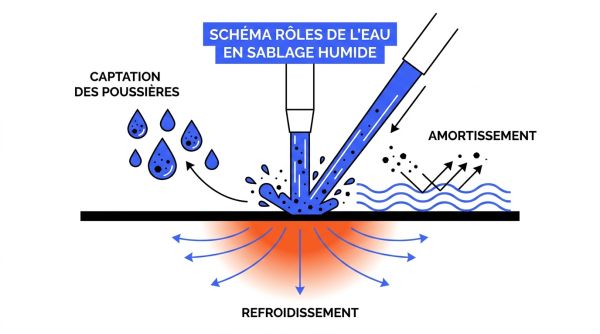
- L'eau joue trois rôles simultanés : elle capte les poussières à la source, refroidit la surface et amortit le rebond des grains.
- Il existe trois architectures de mélange distinctes : injection d'eau à la buse, mélange en chambre, et slurry (abrasif pré-mélangé à l'eau), aux performances et contraintes différentes.
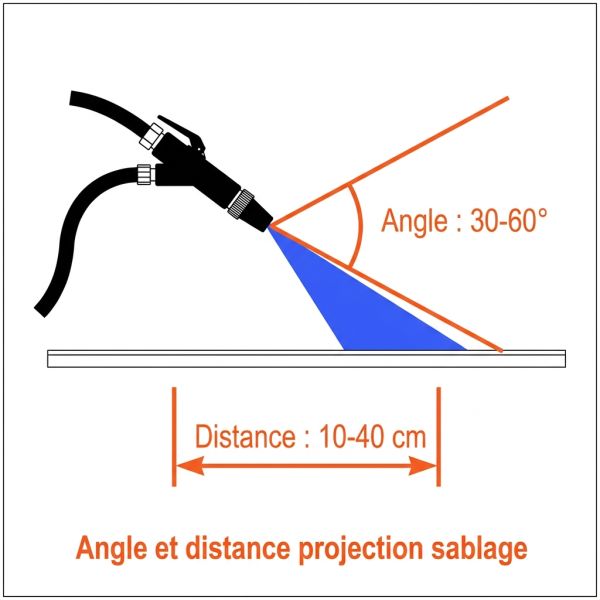
- Les paramètres qui pilotent le résultat sont la pression d'air (entre 2 et 8 bar selon les usages), le débit d'abrasif, le débit d'eau, la distance de travail (10 à 40 cm) et l'angle de projection.
- Deux risques majeurs sont à anticiper avant toute intervention : la corrosion flash sur acier nu (rouille superficielle apparaissant en quelques minutes après traitement) et la gestion des effluents chargés en fines, peintures et métaux, soumise à des règles d'élimination strictes.
Le sablage par voie humide recouvre plusieurs procédés de décapage et de préparation de surface dans lesquels l'eau s'intègre au jet abrasif projeté sous air comprimé. Selon l'architecture de l'équipement et les conditions d'intervention, on parle d'hydrogommage, d'aérogommage humide ou encore d'hydrosablage. Ce guide explique le principe physique du jet, les composants d'une installation, les paramètres de réglage, ainsi que les avantages, les limites et les précautions à respecter selon les matériaux et les contextes professionnels.
Comment se forme le jet abrasif en sablage humide ?
Rôle de l'air comprimé dans la formation du jet projeté
L'air comprimé constitue le vecteur principal du procédé. Il est acheminé depuis un compresseur vers une cuve sous pression ou un doseur, où il met en mouvement les grains abrasifs. La pression appliquée détermine directement la vitesse d'impact des grains sur la surface : plus elle est élevée, plus l'effet de micro-arrachement est prononcé. En voie humide, les niveaux de pression courants se situent entre 2 et 8 bar selon la fragilité du support, la nature de l'abrasif et la profondeur de décapage visée.
Rôle de l'abrasif et de l'eau dans l'impact sur la surface
L'abrasif projete des grains qui arrachent, érodent ou polissent la surface par impact mécanique. L'eau, introduite dans le circuit selon différents procédés, remplit trois fonctions complémentaires.
- Elle capture les poussières générées lors de l'impact avant qu'elles se dispersent dans l'air, réduisant significativement la concentration de particules fines en suspension.
- Elle refroidit la surface traitée, ce qui limite les risques de déformation thermique sur les matériaux sensibles comme les tôles minces ou le bois sec.
- Elle amortit le rebond des grains usés, ce qui améliore la régularité du décapage et réduit les projections hors zone. Cette combinaison produit un jet plus dense et plus cohérent qu'un jet à sec, souvent perçu comme plus "doux" à énergie égale.
Vous êtes fournisseur de hydrogommeuses ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads
Où l’eau est-elle injectée dans le sablage humide ?
Injection d'eau à la buse : la configuration la plus répandue
Dans cette architecture, l'air et l'abrasif circulent séparément jusqu'à la buse, où l'eau est introduite via un anneau ou une couronne d'injection entourant le flux. L'eau enveloppe le jet sans se mélanger en profondeur à l'abrasif. Cette configuration limite les risques de colmatage dans les tuyaux et offre un réglage du débit d'eau indépendant de la pression d'air. Elle convient à la majorité des chantiers mobiles et reste la plus facile à entretenir.
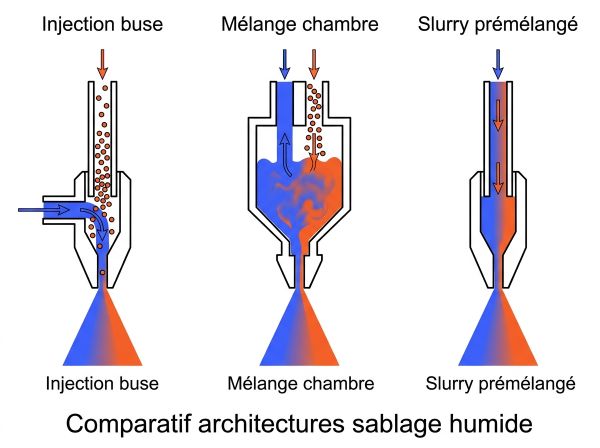
Mélange en chambre : eau et abrasif combinés en amont
Certaines installations intègrent un point de mélange eau-abrasif en amont de la buse, dans une chambre dédiée. Le jet qui en sort est plus homogène et la captation des poussières plus complète. En revanche, ce système expose davantage les conduits à l'humidité, ce qui augmente le risque de colmatage si l'abrasif est sensible à l'eau ou si les débits ne sont pas correctement équilibrés.
Slurry : abrasif pré-mélangé à l'eau puis mis en mouvement
Le procédé slurry (ou wet blasting en anglais) consiste à préparer un mélange pâteux d'abrasif et d'eau dans une cuve agitée, puis à propulser ce slurry à l'aide d'air comprimé. Le taux d'humidité du mélange est élevé, la suppression de poussières est quasi totale et le résultat de surface est généralement plus uniforme. Ce procédé est surtout utilisé en atelier sur des pièces mécaniques, des moules ou des composants industriels. Sa contrainte principale est la gestion du volume d'eau et la nécessité d'un matériel dédié non transportable facilement.
Quels équipements composent une installation de sablage humide ?
Compresseur, cuve et doseur abrasif : les éléments moteurs
Le compresseur fournit l'air comprimé nécessaire à la projection. Le débit volumique requis dépend du diamètre de la buse : une buse de 8 mm consomme typiquement entre 4 et 8 m³/min à 6 bar. Un compresseur sous-dimensionné provoque une chute de pression en cours d'opération, qui se traduit par un décapage irrégulier. La cuve sous pression (ou pressure pot) contient l'abrasif sec ou humide et l'achemine vers la buse via un flexible. Un doseur ou vanne abrasive règle le débit de grains injecté dans le flux d'air.
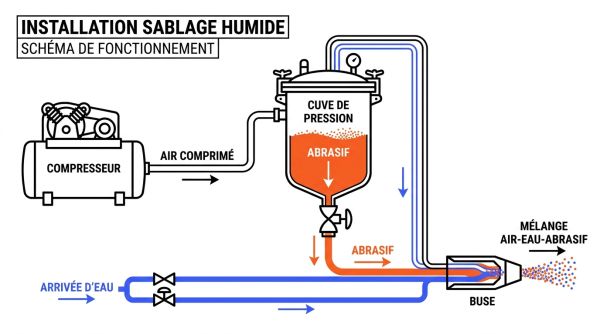
Arrivée d'eau, régulateurs et filtration
L'eau provient d'un réseau ou d'un réservoir embarqué selon la mobilité de l'installation. Un régulateur de pression d'eau et un ou plusieurs clapets anti-retour empêchent les remontées d'abrasif dans les conduites d'eau. La filtration de l'air en entrée de compresseur est indispensable : l'humidité résiduelle dans l'air peut perturber le mélange et encrasser les conduits. Un séparateur eau-huile placé en ligne protège les composants et garantit la régularité du jet.
Buse, flexible et porte-buse
La buse est la pièce la plus soumise à l'usure. Les buses en carbure de tungstène ou en carbure de bore offrent une durée de vie nettement supérieure aux buses en acier ordinaire, notamment en voie humide où l'abrasivité du mélange eau-grains est accentuée. Le diamètre de la buse (généralement entre 6 et 12 mm) conditionne le débit d'air, la largeur de projection et la pression effective au point d'impact. Le flexible de projection doit être dimensionné pour résister à la pression de travail et à l'abrasion interne.
Comment se déroule une opération de sablage humide ?
Préparation de la zone et choix de l'abrasif
Avant toute projection, la zone est protégée : masquage des surfaces à conserver, mise en place de bâches ou de confinements pour limiter la dispersion des effluents, et balisage du périmètre. Le choix de l'abrasif se fait en fonction du support et de l'objectif : un corindon blanc fin (80 à 120 mesh) pour un décapage délicat sur bois ou pierre taillée, du grenat ou de la bille de verre pour des finitions plus douces sur métal, de la grenaille angulaire pour un décapage acier agressif. Un essai sur zone test permet de valider les réglages avant d'étendre la surface traitée.
Réglage et geste de projection
Les réglages s'effectuent dans l'ordre suivant : ouverture de l'air, ajustement de la pression, ouverture du débit abrasif, puis ajustement du débit d'eau. La distance de travail se situe généralement entre 10 et 40 cm selon la pression et l'abrasif. L'angle de projection recommandé oscille entre 30 et 60 degrés par rapport à la surface pour maximiser l'effet d'arrachement sans créer de contre-projection. Le balayage se fait en passes régulières avec un recouvrement de 20 à 30 % entre chaque passe.
Rinçage, séchage et protection anticorrosion
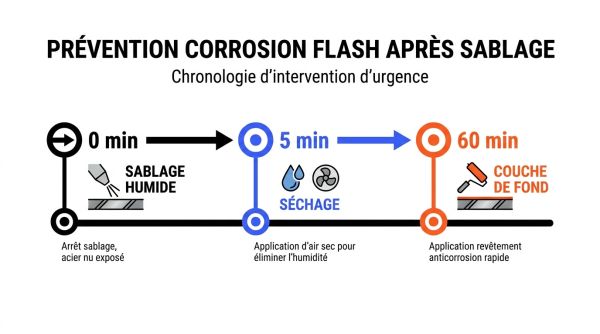
Après décapage d'une surface métallique, le rinçage à l'eau claire évacue les résidus d'abrasif et de peinture. Le séchage doit intervenir rapidement : sur acier nu, la corrosion flash peut s'amorcer en moins de 30 minutes par temps humide. Un soufflage à l'air sec comprimé accélère le séchage. L'application d'un inhibiteur de corrosion temporaire (primer réactif ou wash primer) dans l'heure suivant le décapage constitue la parade la plus fiable avant la mise en peinture définitive.
Quels réglages influencent le résultat du sablage humide ?
Les paramètres clés du sablage humide interagissent entre eux. Voici leurs effets principaux et les symptômes de mauvais réglage :
| Paramètre | Effet d'une hausse | Symptôme d'excès | Correction |
|---|---|---|---|
| Pression d'air (bar) | Décapage plus agressif, vitesse accrue | Surface trop agressive, déformation, rebond excessif | Réduire la pression par paliers de 0,5 bar |
| Débit d'abrasif | Rendement accru, rugosité plus élevée | Colmatage buse, jet irrégulier, usure accélérée | Réduire l'ouverture de la vanne abrasive |
| Débit d'eau | Suppression poussières améliorée | Brouillard excessif, surface mouillée, sous-décapage | Réduire le débit d'eau, vérifier le clapet |
| Distance de projection | Jet plus étalé, impact réduit | Sous-décapage, mauvaise uniformité | Rapprocher la buse de la surface |
| Angle d'attaque | Arrachement plus prononcé | Rayures directionnelles sur surfaces sensibles | Incliner la buse à 45 degrés |
| Paramètre : Pression d'air (bar) | |
|---|---|
| Effet d'une hausse | Décapage plus agressif, vitesse accrue |
| Symptôme d'excès | Surface trop agressive, déformation, rebond excessif |
| Correction | Réduire la pression par paliers de 0,5 bar |
| Paramètre : Débit d'abrasif | |
|---|---|
| Effet d'une hausse | Rendement accru, rugosité plus élevée |
| Symptôme d'excès | Colmatage buse, jet irrégulier, usure accélérée |
| Correction | Réduire l'ouverture de la vanne abrasive |
| Paramètre : Débit d'eau | |
|---|---|
| Effet d'une hausse | Suppression poussières améliorée |
| Symptôme d'excès | Brouillard excessif, surface mouillée, sous-décapage |
| Correction | Réduire le débit d'eau, vérifier le clapet |
| Paramètre : Distance de projection | |
|---|---|
| Effet d'une hausse | Jet plus étalé, impact réduit |
| Symptôme d'excès | Sous-décapage, mauvaise uniformité |
| Correction | Rapprocher la buse de la surface |
| Paramètre : Angle d'attaque | |
|---|---|
| Effet d'une hausse | Arrachement plus prononcé |
| Symptôme d'excès | Rayures directionnelles sur surfaces sensibles |
| Correction | Incliner la buse à 45 degrés |
Un colmatage récurrent de la buse signale généralement un abrasif trop humide, un débit d'eau trop élevé ou un abrasif incompatible avec la voie humide (type hydrosoluble ou à granulométrie trop fine).
Quel abrasif choisir pour le sablage humide ?
Abrasifs minéraux, végétaux et synthétiques
- Les abrasifs minéraux (corindon, grenat, oxyde d'aluminium, carbure de silicium) résistent bien à l'eau et constituent la majorité des usages en voie humide.
- Les abrasifs végétaux (noyaux de fruits broyés, coquilles de noix) sont compatibles avec la voie humide pour des décapages doux sur bois ou matériaux peints sensibles, mais leur durée de vie est plus faible.
- Les billes de verre conviennent pour les finitions satinées sur métal. En revanche, certains abrasifs solubles (type bicarbonate de soude en granulés hydrophiles) présentent des risques d'agglomération au contact prolongé de l'eau et nécessitent des systèmes à injection immédiate.
Logique de choix par matériau
La granulométrie exprime l'agressivité percue : une granulométrie fine (120 à 200 mesh) produit une surface lisse avec peu de rugosité résiduelle, tandis qu'une granulométrie grossière (16 à 40 mesh) génère un profil d'ancrage prononcé, adapté à la préparation avant peinture lourde ou revêtement époxy sur acier.
Quels sont les avantages du sablage humide ?
Le premier avantage observable sur chantier est la réduction drastique des poussières. La captation se produit à la source, au point d'impact, ce qui améliore la visibilité de l'opérateur et réduit l'exposition aux particules fines, notamment en milieu confiné. Ce point ne signifie pas une suppression totale : des aérosols humides restent présents et nécessitent une protection respiratoire adaptée. Le refroidissement par l'eau évite les surchauffes locales susceptibles de déformer des tôles minces ou d'altérer le grain du bois. Sur les supports fragiles ou les pièces à tolérances serrées, cet avantage est déterminant.
L'eau réduit aussi l'électricité statique générée par le frottement des grains, ce qui diminue le risque d'attraction de poussières sur la surface fraîchement traitée. Le sablage humide permet enfin d'obtenir des finitions plus régulières et moins agressives qu'à sec à pression équivalente, ce qui élargit son champ d'application vers des matériaux sensibles comme le bois tendre, la pierre calcaire ou les substrats revêtus partiellement.
Quelles sont les limites du sablage humide ?
Corrosion flash sur acier : mécanisme et parade
La corrosion flash désigne l'oxydation superficielle rapide qui apparaît sur l'acier nu quelques minutes après un décapage humide, particulièrement par temps chaud ou humide. Elle se forme parce que la surface décapée présente un profil d'ancrage élevé et une grande surface de contact avec l'oxygène et l'eau résiduelle. Les leviers pour la maîtriser sont : un soufflage immédiat à l'air sec après projection, un séchage thermique si les conditions le permettent, l'application d'un inhibiteur de corrosion temporaire dans un délai de 30 à 60 minutes, et la planification de l'application du primer dans la même journée.
Effluents, colmatage et consommation d'eau
La consommation d'eau varie selon l'architecture : de quelques litres par heure pour une injection à la buse jusqu'à plusieurs dizaines de litres par heure pour un système slurry. Cette eau chargée en fines, métaux, peintures et résidus constitue un effluent à gérer obligatoirement. Son rejet direct dans les réseaux pluviaux ou dans le sol est interdit dans la quasi-totalité des contextes réglementaires. Le colmatage des buses et des tuyaux survient principalement lors d'un excès d'eau, d'une granulométrie trop fine, d'un abrasif incompatible ou d'une pression d'air insuffisante.
Comment traiter les effluents du sablage humide ?
Les effluents issus du sablage humide contiennent un mélange d'eau, de fines abrasives, de particules de peinture, d'oxydes métalliques et parfois d'hydrocarbures selon la nature du support traité. Leur gestion commence dès la conception du chantier.
- La collecte s'organise via des bâches de récupération, des cunettes ou des bassins de décantation temporaires.
- La décantation sépare les solides en suspension par sédimentation naturelle.
- Les boues récupérées sont conditionnées en sacs ou en big-bags étanches avant élimination par une filière agréée.
Quelles précautions de sécurité et de santé au travail appliquer ?
EPI obligatoires et protection contre les risques principaux
Les équipements de protection individuelle à porter lors d'une opération de sablage humide comprennent :Une protection respiratoire de type adduction d'air ou masque filtrant P3 selon le niveau de contamination et la nature de l'abrasif utilisé.
- Un écran facial ou des lunettes étanches pour protéger les yeux des projections de grains et d'effluents.
- Des gants résistants à l'abrasion et imperméables pour protéger les mains du contact prolongé avec les abrasifs et les produits de revêtement.
- Une combinaison imperméable et résistante à la projection pour protéger le corps.
- Des chaussures ou bottes de sécurité antidérapantes adaptées aux sols mouillés.
Silice cristalline, bruit et ventilation
L'utilisation de sable de quartz siliceux est à proscrire en raison du risque de silicose, maladie professionnelle grave et irréversible causée par l'inhalation de particules de silice cristalline. Des abrasifs alternatifs non siliceux (corindon, grenat, bille de verre) sont disponibles pour tous les usages courants. Le sablage humide génère un niveau sonore élevé (souvent supérieur à 85 dB en zone de travail), ce qui rend obligatoire le port de protections auditives. En intérieur ou en espace confiné, une ventilation forcée et un confinement de la zone sont indispensables pour éviter l'accumulation de brouillard abrasif et l'exposition des tiers.
Quels cas d'usage professionnels selon les matériaux et objectifs ?
Bois et pierre : décapage doux et mise en valeur
Sur bois, le sablage humide à faible pression (2 à 3 bar) avec un abrasif végétal ou un corindon fin permet de décaper une peinture ancienne, de raviver le relief du grain ou de préparer la surface avant lasure. Le risque principal est le relèvement des fibres si la pression est trop élevée ou le temps d'exposition trop long. Sur pierre et brique, le procédé traite l'encrassement de façade, retire des graffitis sans attaquer le liant des joints, et prépare des surfaces pour la consolidation ou le rejointoiement.
Acier et autres supports industriels
Sur acier, le sablage humide prépare la surface avant application d'un revêtement anticorrosion, décape la peinture dégradée et élimine la rouille de surface. Le profil d'ancrage obtenu (rugosité Sa 2,5 selon les normes ISO) garantit une bonne adhérence du primer. La corrosion flash reste le point de vigilance central : une application de primer réactif dans l'heure suivant le décapage supprime ce risque. Sur des pièces mécaniques en atelier (carters, culasses, pièces de fonderie), le slurry en cabine offre une homogénéité de traitement supérieure au sablage à sec sur des géométries complexes.
FAQ
Quelle est la différence entre hydrogommage et aérogommage humide ?
Les deux termes désignent un procédé dans lequel de l'eau est introduite dans un flux air-abrasif. L'hydrogommage est un terme commercial souvent associé à des installations de petite taille ou à des abrasifs fins (corindon ou bille de verre), orientées vers des décapages doux. L'aérogommage humide est un terme plus générique couvrant l'ensemble des procédés de projection humide. La différence tient davantage à l'équipement et à la granulométrie utilisée qu'à un principe physique distinct.
Peut-on travailler sur du bois sans l'abîmer ?
Le sablage humide sur bois est réalisable à condition de travailler à basse pression (2 à 3 bar), avec un abrasif fin et une distance suffisante (20 à 30 cm). Le risque de relèvement des fibres reste présent et nécessite un léger ponçage léger après séchage complet. Les bois tendres (pin, épicéa) supportent moins bien le procédé que les bois durs (chêne, châtaignier).
Quel abrasif privilégier en voie humide ?
Le grenat et le corindon blanc sont les abrasifs les plus polyvalents en voie humide. Le grenat offre un bon rapport agressivité/finesse sur acier et pierre. Le corindon est adapté aux finitions sur métaux et bois. La bille de verre convient aux finitions satinées. Les abrasifs solubles à base de bicarbonate se dissolvent rapidement et ne conviennent qu'à des systèmes spécifiquement conçus pour.
Comment limiter la rouille instantanée sur acier après décapage ?
La corrosion flash se prévient en soufflant immédiatement la surface à l'air sec après projection, en séchant thermiquement si possible, en appliquant un inhibiteur de corrosion temporaire dans les 30 à 60 minutes suivant le décapage, et en planifiant l'application du premier revêtement dans la même journée d'intervention.
Peut-on intervenir en intérieur et sous quelles conditions ?
Le sablage humide en intérieur est possible mais exige une ventilation forcée efficace, un confinement de la zone pour limiter la projection de brouillard abrasif, la protection des réseaux et équipements environnants, et une collecte rigoureuse des effluents. L'exposition des tiers doit être évitée. En espaces très confinés, l'adduction d'air pour l'opérateur est indispensable.
Pourquoi la buse colmate-t-elle et comment stabiliser le mélange ?
Le colmatage survient principalement lorsque le débit d'eau est trop élevé par rapport au débit d'air, lorsque l'abrasif est trop fin ou trop humide à l'entrée de la cuve, ou lorsque la pression d'air chute en dessous du seuil nécessaire. Pour stabiliser le mélange, il faut vérifier que l'abrasif est sec à l'entrée du système (en voie sèche avec injection d'eau à la buse), ajuster le débit d'eau progressivement et s'assurer que le compresseur délivre un débit volumique suffisant au regard du diamètre de buse utilisé.
Quelle consommation d'eau attendre en ordre de grandeur ?
La consommation d'eau dépend directement de l'architecture du système. Une injection à la buse consomme entre 2 et 10 litres par heure selon le débit réglé. Un système slurry en atelier peut consommer entre 30 et 100 litres par heure selon la taille de la cuve et le cycle de traitement. Ces volumes conditionnent la gestion des effluents à prévoir sur le chantier.

Nos matériels d'hydrogommage humide sur hellopro.fr
 Hydrogommage colibri
Prix sur demande
Envoyer un message
 HELIX 28 RED
Prix sur demande
Envoyer un message
 Hydrogommeuse - torbo m
Prix sur demande
Envoyer un message