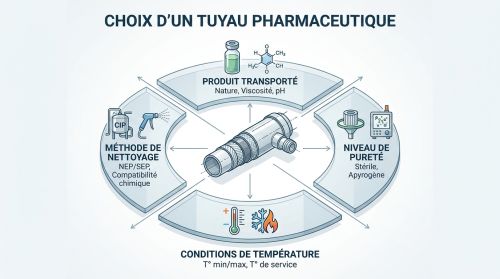
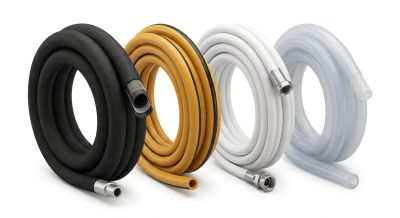
Choisir un tuyau pour un process pharmaceutique impose de croiser quatre critères simultanément : nature du produit transporté, compatibilité CIP/SIP, niveau de pureté exigé (certificats matière) et contraintes mécaniques (pression, vide, rayon de courbure).
Le silicone convient au dosage péristaltique et aux fluides aqueux avec une plage de température allant de -60 °C à +200 °C, mais présente un risque de spallation en usage intensif qui doit être documenté dans le dossier de validation.
Le PTFE, avec une plage de -200 °C à +260 °C, offre l'inertie chimique la plus large pour les solvants agressifs, au prix d'une rigidité qui exige un routage soigné et un renfort spécifique pour les applications sous vide.
Le PFA couvre une plage de -30 °C à +150 °C environ et combine surface lisse, résistance chimique et disponibilité en version ATEX selon les gammes, ce qui en fait une alternative sérieuse au PTFE lorsque la flexibilité est requise.
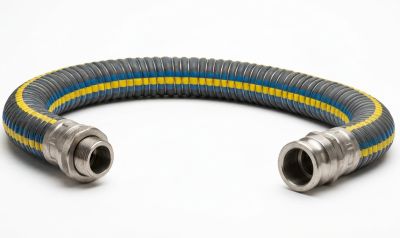
Le polyuréthane (TPU) s'impose pour le transfert de poudres abrasives et le transport pneumatique, avec des versions antistatiques certifiées ATEX indispensables dès que la zone est classée ou que la poudre présente une énergie minimale d'inflammation faible.
Avant toute consultation d'un fabricant, il faut documenter au minimum : produit transporté, concentration, températures de service et de nettoyage (SIP jusqu'à 135 °C en vapeur propre), pression et vide, cycle CIP, viscosité, présence de solvants, type de raccord requis et exigences de certification (USP Class VI, ISO 10993, FDA 21 CFR 177.1550 ou 177.2600, EU 10/2011, E.P. 3.1.9 selon application).
Le choix d’un tuyau industriel destiné à une application pharmaceutique ne dépend pas seulement de son diamètre ou de son matériau. Il doit tenir compte du produit transféré, des cycles de nettoyage et de stérilisation, de la pression, des mouvements du circuit et du niveau de pureté attendu. Un tuyau inadapté peut provoquer un relargage de substances, une contamination du produit, une perte de précision au dosage ou un arrêt de production. L’absence de certificats matière, de traçabilité ou de données sur les extractibles peut également entraîner une non-conformité lors d’un audit.
Obtenez des devis pour des tuyaux industriels
Quelles contraintes distinguent un process pharmaceutique ?
Nature du produit transporté
Le choix du tuyau pharmaceutique dépend d’abord du produit transporté. Un liquide aqueux, un solvant, une suspension abrasive ou une poudre sèche n’imposent pas les mêmes contraintes.
Les solvants concentrés nécessitent souvent un tuyau en fluoropolymère, comme le PTFE ou le PFA, en raison de leur forte résistance chimique.
Les produits visqueux peuvent laisser des résidus difficiles à éliminer lors du nettoyage CIP.
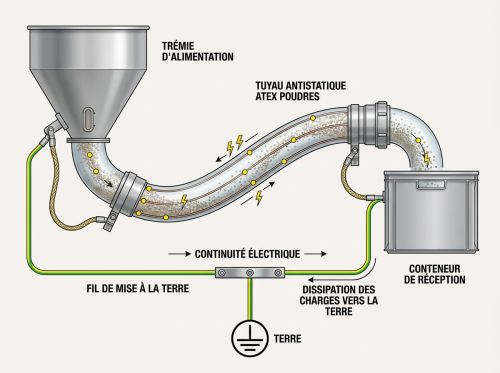
Les poudres fines génèrent quant à elles des charges électrostatiques, ce qui peut imposer un tuyau antistatique et une vérification du risque ATEX. Il faut également évaluer les risques d’extractibles et de relargables. Ils varient selon le matériau du tuyau, le produit transporté et les conditions d’utilisation.
Le niveau de pureté conditionne directement les certifications matière à demander. En contact avec un produit injectable ou un intermédiaire critique, les certificats USP Class VI, ISO 10993 (parties 5, 10, 11 selon l'application), E.P. 3.1.9 (pharmacopée européenne, matières pour systèmes de transfert) et FDA 21 CFR 177.1550 (PTFE) ou 177.2600 (silicone/élastomère) sont attendus. Les référentiels EU 10/2011 et CE 1935/2004 complètent le tableau lorsque le tuyau entre en contact avec des produits alimentaires ou des intermédiaires soumis à la réglementation contact alimentaire.
Pour les circuits critiques en remplissage aseptique ou en bioproduction, la fabrication du tuyau en salle blanche ISO 14644-1 classe 7 ou 8 apporte une garantie supplémentaire sur la propreté particulaire initiale. Il convient de demander systématiquement la preuve documentaire de fabrication, et non uniquement une déclaration.
Conditions de température
La plage de température à prendre en compte n'est pas celle du produit en régime normal : c'est celle du pire cycle subi par le tuyau, c'est-à-dire le SIP (Sterilization-In-Place) à la vapeur propre. Un cycle SIP typique monte à 120-135 °C pendant 30 minutes ou plus, avec des transitoires pouvant dépasser brièvement cette valeur. Le tuyau doit supporter ces conditions répétées sans déformation, sans extractibles supplémentaires et sans délaminage. Les plages de référence par matériau :
PTFE : de -200 °C à +260 °C, ce qui lui confère la meilleure tenue SIP.
Silicone (réticulé platine) : de -60 °C à +200 °C environ, avec une température de pic pouvant atteindre +232 °C selon les gammes.
PFA : de -30/-40 °C à +150 °C environ, suffisant pour les cycles CIP mais à vérifier pour des SIP intensifs.
Méthode de nettoyage
Un cycle CIP expose le tuyau à une combinaison de chaleur (jusqu'à environ 100 °C), d'agents chimiques agressifs (soude caustique, acide nitrique, acide peracétique) et d'un débit en circulation à 1,5-3 m/s pendant 60 à 90 minutes. Un cycle SIP ajoute une étape de stérilisation à la vapeur propre. Ces sollicitations répétées dégradent certains matériaux plus vite qu'ils ne s'usent à la production.
Le tuyau en silicone, bien que CIP-compatible, présente une perméabilité non nulle qui peut favoriser l'absorption d'agents nettoyants. Le PTFE résiste chimiquement à presque tous les agents CIP/SIP, mais sa rigidité limite son usage en circuit très sollicité mécaniquement. La compatibilité déclarée par le fabricant doit être accompagnée d'un rapport de test ou d'une référence normative explicite.
Vous êtes fournisseur de tuyau flexible industriel ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
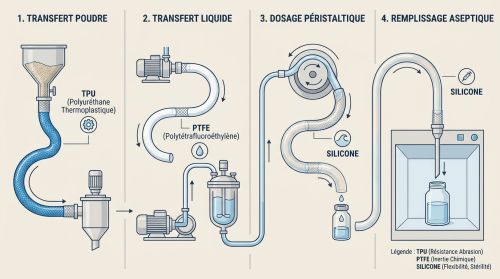
L'étape de production détermine le couple contrainte/matériau dominant. Le tableau ci-dessous synthétise les principales configurations.
Étape
Type de produit
Contraintes principales
Matériau recommandé
Options
Transfert de poudres
Poudres sèches, abrasives
Abrasion, électrostatique, ATEX
TPU antistatique
Certification ATEX, mise à la terre
Transfert de liquides
Solvants, liquides aqueux
Inertie chimique, CIP/SIP, pression/vide
PTFE, PFA
Renfort spirale, intérieur lisse
Dosage péristaltique
Liquides, suspensions
Flexibilité, répétabilité, usure
Silicone platine
Version basse extractables, remplacement planifié
Remplissage aseptique
Produits stériles injectables
Asepsie, surface lisse, raccords sans espace mort
PTFE, PFA, silicone platine
Raccords clamp ASME BPE, Ra ≤ 0,8 µm
Étape : Transfert de poudres
Type de produit
Poudres sèches, abrasives
Contraintes principales
Abrasion, électrostatique, ATEX
Matériau recommandé
TPU antistatique
Options
Certification ATEX, mise à la terre
Étape : Transfert de liquides
Type de produit
Solvants, liquides aqueux
Contraintes principales
Inertie chimique, CIP/SIP, pression/vide
Matériau recommandé
PTFE, PFA
Options
Renfort spirale, intérieur lisse
Étape : Dosage péristaltique
Type de produit
Liquides, suspensions
Contraintes principales
Flexibilité, répétabilité, usure
Matériau recommandé
Silicone platine
Options
Version basse extractables, remplacement planifié
Étape : Remplissage aseptique
Type de produit
Produits stériles injectables
Contraintes principales
Asepsie, surface lisse, raccords sans espace mort
Matériau recommandé
PTFE, PFA, silicone platine
Options
Raccords clamp ASME BPE, Ra ≤ 0,8 µm
Transfert de poudres
Le transfert de poudres pharmaceutiques combine trois risques simultanés : l'abrasion des parois, la génération de charges électrostatiques et le risque d'explosion en zone classée. Le tuyau en polyuréthane (TPU) répond à ces exigences grâce à sa résistance à l'abrasion supérieure à celle du silicone ou du PTFE dans ce contexte. Des tuyaux antistatiques et certifiées ATEX existent et s'imposent dès que la poudre présente une énergie minimale d'inflammation faible ou que la zone est classée. La mise à la terre du tuyau par continuité conductrice tout au long du circuit est une mesure indissociable du choix du matériau. Un raccord non conducteur interrompt cette continuité et annule la protection. Les points bas et les coudes sont aussi des zones de rétention à limiter pour éviter le colmatage.
Transfert de liquides
Pour les liquides, l'inertie chimique prime dès que des solvants organiques ou des produits corrosifs sont présents. Le PTFE et le PFA constituent les choix de référence grâce à leur surface anti-adhérente et leur résistance aux agents CIP. Le silicone convient aux liquides aqueux, aux utilités (eau purifiée, eau pour préparation injectable) et aux circuits de bioproduction où la flexibilité est importante. La tenue sous vide mérite une attention particulière : un tuyau non renforcé s'écrase dès que la dépression dépasse quelques centaines de millibars. Un renfort en spirale ou en tresse garantit la stabilité dimensionnelle pour les applications de vide process ou de transfert par aspiration.
Dosage péristaltique
La pompe péristaltique écrase et relâche cycliquement le tuyau, ce qui génère de la fatigue mécanique et risque de provoquer une spallation (détachement de particules du matériau interne). Le silicone platine reste le matériau de référence pour ce type d'application, mais il faut anticiper sa fréquence de remplacement et la documenter dans le plan de maintenance préventive. Des alternatives en fluoropolymères composites existent pour les produits incompatibles avec le silicone, avec une durée de vie différente à comparer selon les cycles de production. La répétabilité du débit dépend directement de la stabilité dimensionnelle du tuyau : un matériau qui se déforme sous contrainte fausse la précision volumétrique, ce qui peut entraîner des non-conformités de remplissage.
Remplissage aseptique
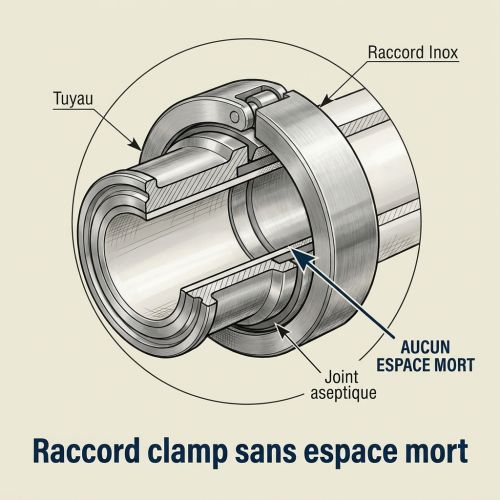
Le remplissage aseptique concentre toutes les exigences : surface intérieure lisse pour limiter la rétention bactérienne, vidange complète pour éviter les zones mortes, raccords sans espace mort et traçabilité lot/certificat pour chaque composant. La rugosité interne est un critère mesurable : une valeur Ra ≤ 0,8 µm est généralement attendue sur les raccords et peut être exigée sur le liner interne du tuyau selon le niveau de criticité. Les raccords de type Tri-Clamp (SMS, DIN, ASME BPE) sont adaptés à cet environnement. La norme ASME BPE est spécifiquement orientée équipements de biotechnologie et pharmaceutique. Chaque connexion doit être qualifiée pour démontrer l'absence d'espace mort résiduel qui piégerait du produit entre deux lots.
Quel matériau du tuyau convient au produit pharmaceutique transporté ?
Tuyau en polyuréthane
Le TPU convient aux applications de transfert de poudres et de produits abrasifs. Sa résistance à l'abrasion est nettement supérieure à celle du PTFE ou du silicone dans les circuits pneumatiques. Les versions antistatiques permettent de dissiper les charges générées par le frottement des poudres sur la paroi interne, condition nécessaire en zone ATEX. Sa compatibilité chimique avec les liquides est plus limitée que celle des fluoropolymères, ce qui impose une vérification systématique pour toute application en circuit produit liquide. Les leachables et extractables doivent être évalués selon l'application, en particulier pour des produits absorbant des plastifiants résiduels.
Tuyau en silicone
Le silicone réticulé au platine présente une flexibilité et une souplesse qui en font le matériau privilégié pour les pompes péristaltiques, les circuits d'utilités et la bioproduction. Sa plage de température de -60 °C à +200 °C couvre la majorité des cycles CIP sans atteindre la limite SIP à vapeur propre de certaines gammes. Les points de vigilance sont la spallation en usage péristaltique intensif, la perméabilité non nulle aux gaz et solvants légers, et le relargage d'oligomères cycliques dans certains solvants organiques. Les certificats FDA 21 CFR 177.2600 et USP Class VI sont les références courantes pour le silicone médical/pharmaceutique.
Tuyau en PTFE
Le PTFE offre la résistance chimique la plus large du marché des élastomères et plastiques fluorés, avec une plage de -200 °C à +260 °C qui couvre tous les cycles SIP. Sa surface anti-adhérente à faible coefficient de friction limite les résidus et facilite le nettoyage. Le certificat FDA 21 CFR 177.1550 lui est associé. Sa principale limite est sa rigidité : le PTFE ne supporte pas les faibles rayons de courbure et nécessite un renfort spécifique pour les applications sous vide ou haute pression. Un tuyau en PTFE mal routé dans un circuit avec torsion répétée peut se fissurer rapidement. Les propriétés mécaniques peuvent être améliorées par des charges (fibre de verre, graphite) mais il convient de vérifier la compatibilité des charges avec les exigences de pureté.
Tuyau en fluoropolymères (PFA et assimilés)
Le PFA combine la résistance chimique des fluoropolymères avec une meilleure flexibilité que le PTFE, ce qui en fait une alternative intéressante pour les circuits nécessitant des connections multiples ou des rayons de courbure réduits. Sa plage de -30/-40 °C à +150 °C est suffisante pour les cycles CIP intensifs, mais à vérifier pour les applications SIP à 135 °C. L'intérieur du PFA est particulièrement lisse, ce qui réduit l'adhérence des produits et facilite la vidange complète. Des versions ATEX existent selon les gammes, à confirmer avec le fabricant. La fabrication en salle blanche ISO 14644-1 classe 8 est mentionnée pour certaines gammes de PFA dédiées aux applications pharmaceutiques.
Quand faut-il privilégier un tuyau à intérieur lisse ?
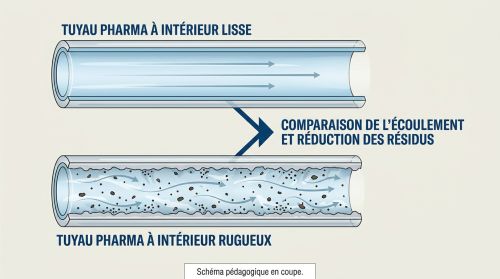
Un tuyau à intérieur lisse est particulièrement adapté aux process où la maîtrise des résidus, la prévention des contaminations et l’efficacité du nettoyage sont prioritaires. Sa surface limite l’adhérence du produit et facilite la vidange du circuit entre deux lots. Il permet notamment de :
réduire les résidus de produits visqueux, cristallisables ou fortement adhérents ;
limiter les contaminations croisées lorsque le même circuit transfère plusieurs produits ;
améliorer la vidange par gravité ou par balayage, afin de réduire les pertes en fin de lot ;
simplifier la validation du nettoyage CIP, avec moins de dépôts difficiles à éliminer ;
réduire la consommation d’eau et de produits nettoyants, sous réserve de vérifier leur compatibilité avec le matériau.
Les revêtements intérieurs en PTFE ou en PFA sont souvent privilégiés lorsque le produit est sensible, coûteux ou difficile à nettoyer.
Quand un tuyau antistatique devient-il indispensable ?
Un tuyau antistatique est nécessaire lorsque le transfert de poudres génère des charges électrostatiques susceptibles de provoquer une étincelle, un incendie ou une explosion. Ce risque augmente avec les poudres fines, les vitesses élevées, l’air sec et le transport pneumatique. Il doit notamment être prévu pour :
le transfert d’API, d’excipients micronisés ou d’autres poudres fines ;
le transport pneumatique, qui favorise les frottements contre la paroi ;
les installations où les poudres adhèrent anormalement au tuyau ou provoquent des micro-décharges ;
les environnements classés ATEX, notamment les zones 21 et 22 ;
les produits présentant une faible énergie minimale d’inflammation.
Le tuyau doit être associé à une mise à la terre efficace de l’ensemble du circuit. Les raccords et les joints doivent assurer une continuité conductrice, car une rupture dans la chaîne de dissipation peut rendre le dispositif inefficace. La conformité du tuyau ne remplace pas l’analyse du risque d’explosion propre à l’installation.
Quelles caractéristiques réduisent le risque d'arrêt ou de non-conformité ?
Résistance chimique
Un tuyau chimiquement incompatible avec le produit ou les agents CIP gonfle, se ramollit, se craquèle ou relargue des substances. Ces phénomènes surviennent souvent de façon progressive, ce qui rend le diagnostic difficile lors d'un audit. La compatibilité chimique doit être vérifiée non seulement pour le produit en conditions normales, mais aussi pour les agents de nettoyage (NaOH 2-5 %, HNO₃ 0,1-3 %, acide peracétique) aux températures de cycle CIP.
Tenue en température
Les transitoires de température lors des cycles SIP (montée rapide à 135 °C, refroidissement avec eau stérile) créent des contraintes thermomécaniques répétées. Un matériau dimensionné uniquement sur la température de service produit vieillit prématurément. Il convient d'intégrer des marges de sécurité thermiques et de planifier un suivi du vieillissement par inspection périodique.
Résistance à la pression
La pression de service, les coups de bélier et le vide process définissent l'architecture de renfort du tuyau. Un tuyau sans renfort peut s'écraser sous vide ou se déformer sous pression cyclique, ce qui fausse les débits et provoque des fuites. Le marquage fabricant doit indiquer clairement les pressions maximales admissibles en pression et en dépression, ainsi que la plage de température à laquelle ces valeurs s'appliquent.
Stabilité dimensionnelle
En dosage et remplissage, la dérive dimensionnelle d'un tuyau (fatigue de flexion, fluage) modifie le volume délivré par cycle. Le choix du rayon de courbure minimal, l'utilisation de supports de routage adaptés et la fréquence de remplacement planifiée font partie du cahier des charges. Un tuyau qui travaille en permanence en limite de rayon de courbure se fatigue deux à trois fois plus vite qu'un tuyau correctement installé.
Quels raccords garantissent la continuité hygiénique du circuit ?
Les raccords doivent limiter les zones de rétention, assurer l’étanchéité du circuit et résister aux agents de nettoyage. Une mauvaise transition, une cavité interne ou un joint inadapté peut retenir du produit, favoriser une contamination ou provoquer une fuite. Il faut notamment vérifier :
l’absence d’espace mort au niveau des raccords, des changements de diamètre et des dérivations ;
une rugosité intérieure adaptée, généralement inférieure ou égale à Ra 0,8 µm pour les applications aseptiques ;
l’utilisation de raccords moulés lorsque la fiabilité hygiénique prime sur la modularité ;
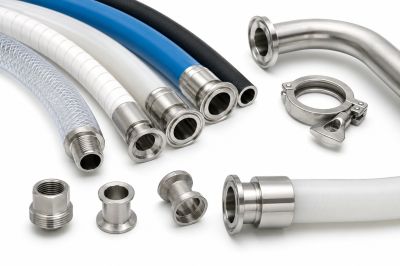
le choix de raccords démontables de type clamp, Tri-Clamp, SMS, DIN ou ASME BPE pour faciliter l’inspection et le remplacement des joints ;
la compatibilité des joints en EPDM, FKM, PTFE ou FFKM avec le produit et les cycles CIP ou SIP ;
le contrôle du serrage, de l’étanchéité et de la durée de vie des joints.
Le choix du joint est aussi important que celui du tuyau, car il doit résister aux contraintes chimiques, thermiques et mécaniques du circuit.
Quelles données faut-il valider avant de consulter un fabricant ?
Fournir un dossier complet au fabricant conditionne la pertinence de sa recommandation et la fiabilité des certificats fournis. Les données utiles sont les suivantes :
Produit transporté : composition chimique, présence de solvants (nature et concentrations), abrasivité, viscosité, pH.
Concentration : plage de concentration du produit et des agents CIP (influence directe sur la compatibilité chimique et le relargage).
Températures : température de service produit (mini/maxi), température ambiante, température CIP (jusqu'à 100 °C), température SIP (jusqu'à 135 °C), durée des cycles et transitoires.
Pression et vide : pression de service, pression maximale admissible, valeur de vide process, présence de coups de bélier, facteur de sécurité requis.
Cycle de nettoyage : agents chimiques utilisés (NaOH, HNO₃, PAA, autres), concentrations, températures, durées de cycle, fréquence quotidienne.
Exigences de certification : USP Class VI, ISO 10993 (parties concernées), E.P. 3.1.9, FDA 21 CFR 177.1550 ou 177.2600, EU 10/2011, CE 1935/2004, fabrication salle blanche ISO 14644-1, ATEX si applicable.
Type de raccord : norme dimensionnelle (SMS, DIN, ASME BPE, Tri-Clamp), Ra exigée, démontable ou moulé, matériau du joint.
Paramètres d'installation : rayon de courbure minimal, longueur, présence de torsion, points de support, fréquence de remplacement prévue.
Le choix final reste conditionné aux spécifications propres au site, aux résultats des tests de compatibilité et à la politique qualité en vigueur. Il est recommandé de demander systématiquement les certificats matière originaux (pas uniquement des déclarations) et les preuves de fabrication en salle blanche lorsque l'application est critique.
HelloproDécouvrez d'autres guides expert
Quelles normes vérifier avant d'acheter un tuyau pharmaceutique ?