Sommaire
Cet article vous plaît ?
Partagez-le !
Temps de lecture estimé : 6min
💡 L'essentiel à retenir :
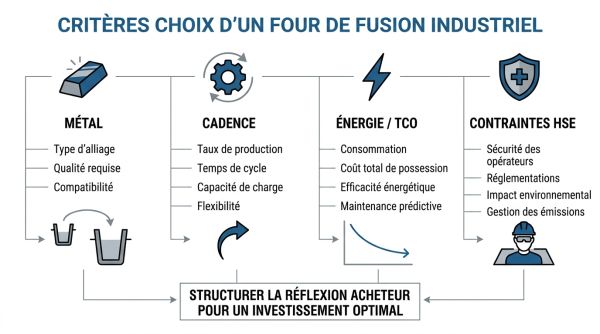
- Le choix d'un four de fusion industriel repose sur quatre arbitrages non négociables : le métal ou l'alliage à traiter, la cadence de production visée (kg/h ou t/j), le niveau de qualité métal attendu et le coût total de possession sur cycle de vie.
- Le four à induction garantit une fusion propre, une agitation naturelle du bain et une régulation précise de la température, mais son CAPEX est sensiblement plus élevé qu'un équivalent à combustion.
- Le four à arc électrique convient à la fusion rapide de l'acier à partir de ferraille, pour des volumes supérieurs à 10 t/coulée, avec une consommation électrique de l'ordre de 280 à 400 kWh/t selon la configuration.
- Le cubilot reste la référence pour la production continue de fonte en très gros volumes, mais il génère des émissions importantes qui imposent un investissement sérieux en filtration.
- Les réfractaires représentent un poste de coût récurrent souvent sous-estimé : leur durée de vie conditionne directement la disponibilité atelier et le niveau des arrêts non planifiés.
- Un raisonnement en coût total de possession (TCO) intégrant énergie, réfractaires, consommables, filtration et maintenance préventive est nécessaire avant tout arbitrage entre technologie à combustion et technologie électrique.
Le choix d’un four de fusion industriel dépend avant tout du métal à fondre, de la capacité de production recherchée et de l’énergie disponible sur le site. Un équipement mal dimensionné peut augmenter la consommation énergétique, rallonger les cycles de fusion et affecter la qualité du métal obtenu. Selon les besoins de la fonderie, le choix peut notamment s’orienter vers un four à creuset, un four de fusion électrique ou un four de fusion à induction. Pour sélectionner un équipement adapté et établir un cahier des charges précis, il faut notamment tenir compte du métal ou de l’alliage à fondre, comme l’aluminium, l’acier, la fonte, le cuivre ou les alliages non ferreux, ainsi que de la température de fusion nécessaire. La capacité du four et la cadence de production doivent également être adaptées à la quantité de métal traitée par cycle et au fonctionnement en lots ou en continu. La technologie de chauffe et l’énergie utilisée influencent directement la puissance installée, la consommation énergétique et le coût d’exploitation. Enfin, les contraintes d’installation et de sécurité doivent intégrer l’évacuation des fumées, la température de l’atelier, la protection des opérateurs et les équipements périphériques nécessaires.
Devis pour un four de fusion
| Type de four | Métaux typiques | Capacité & cadence | Qualité métal | CAPEX | OPEX | Points de vigilance |
|---|---|---|---|---|---|---|
| Cubilot | Fonte grise, alliée | Plusieurs t/h en continu | Contrôle chimique limité | Moyen | Élevé (coke, filtration) | Émissions, filtration obligatoire |
| Four à creuset | Non ferreux, métaux précieux | 10 à 500 kg par lot | Bonne (isolation charge/gaz) | Faible | Moyen | Durée de vie creuset, cadence limitée |
| Four réverbérant | Aluminium, cuivre, laiton | 45 kg à 80 t | Correcte à bonne (version électrique) | Moyen | Moyen à élevé | Oxydation, gestion scories |
| Four rotatif | Cuivre, aluminium, fonte | 50 kg à 5 t | Correcte (brassage homogène) | Moyen | Moyen (réfractaires fréquents) | Usure réfractaire accélérée |
| Four à arc (EAF) | Acier, fonte, ferraille | 5 à 300 t | Bonne avec affinage | Élevé | Élevé (électrodes, énergie) | Sécurité arc, bruit, infrastructure |
| Four à induction | Acier, fonte, aluminium, cuivre | 200 kg à 50 t | Très bonne (agitation, précision) | Élevé | Moyen (énergie optimisée) | CAPEX, qualité charge, réfractaires |
| Four à résistance | Non ferreux, alliages spéciaux | 5 à 500 kg | Bonne (propre, contrôlé) | Faible à moyen | Moyen (éléments chauffants) | Vitesse fusion, remplacement éléments |
| Type de four : Cubilot | |
|---|---|
| Métaux typiques | Fonte grise, alliée |
| Capacité & cadence | Plusieurs t/h en continu |
| Qualité métal | Contrôle chimique limité |
| CAPEX | Moyen |
| OPEX | Élevé (coke, filtration) |
| Points de vigilance | Émissions, filtration obligatoire |
| Type de four : Four à creuset | |
|---|---|
| Métaux typiques | Non ferreux, métaux précieux |
| Capacité & cadence | 10 à 500 kg par lot |
| Qualité métal | Bonne (isolation charge/gaz) |
| CAPEX | Faible |
| OPEX | Moyen |
| Points de vigilance | Durée de vie creuset, cadence limitée |
| Type de four : Four réverbérant | |
|---|---|
| Métaux typiques | Aluminium, cuivre, laiton |
| Capacité & cadence | 45 kg à 80 t |
| Qualité métal | Correcte à bonne (version électrique) |
| CAPEX | Moyen |
| OPEX | Moyen à élevé |
| Points de vigilance | Oxydation, gestion scories |
| Type de four : Four rotatif | |
|---|---|
| Métaux typiques | Cuivre, aluminium, fonte |
| Capacité & cadence | 50 kg à 5 t |
| Qualité métal | Correcte (brassage homogène) |
| CAPEX | Moyen |
| OPEX | Moyen (réfractaires fréquents) |
| Points de vigilance | Usure réfractaire accélérée |
| Type de four : Four à arc (EAF) | |
|---|---|
| Métaux typiques | Acier, fonte, ferraille |
| Capacité & cadence | 5 à 300 t |
| Qualité métal | Bonne avec affinage |
| CAPEX | Élevé |
| OPEX | Élevé (électrodes, énergie) |
| Points de vigilance | Sécurité arc, bruit, infrastructure |
| Type de four : Four à induction | |
|---|---|
| Métaux typiques | Acier, fonte, aluminium, cuivre |
| Capacité & cadence | 200 kg à 50 t |
| Qualité métal | Très bonne (agitation, précision) |
| CAPEX | Élevé |
| OPEX | Moyen (énergie optimisée) |
| Points de vigilance | CAPEX, qualité charge, réfractaires |
| Type de four : Four à résistance | |
|---|---|
| Métaux typiques | Non ferreux, alliages spéciaux |
| Capacité & cadence | 5 à 500 kg |
| Qualité métal | Bonne (propre, contrôlé) |
| CAPEX | Faible à moyen |
| OPEX | Moyen (éléments chauffants) |
| Points de vigilance | Vitesse fusion, remplacement éléments |
Comment définir précisément le besoin de fusion ?
Métal, alliage, oxydation et contamination possibles
Le métal à fondre est le premier filtre. L'aluminium s'oxyde rapidement au contact des gaz de combustion, ce qui favorise l'électrique. La fonte s'accommode du cubilot à coke en gros volume continu. L'acier à partir de ferraille oriente vers le four à arc électrique. Les métaux précieux et alliages de cuivre exigent une isolation de la charge vis-à-vis des produits de combustion, donc un four à creuset ou un four à induction.
Questions à se poser avant de consulter un fournisseur :
- Quel métal ou alliage traite-t-on et quelle est sa température de fusion ?
- La charge est-elle sensible à l'oxydation ou à la contamination par les gaz de combustion ?
- La composition chimique doit-elle être strictement contrôlée (affinage, taux d'inclusions) ?
- Les réfractaires sont-ils compatibles avec le métal fondu (attaque chimique, scories) ?
- Une atmosphère contrôlée ou un fonctionnement sous vide est-il requis ?
- Le changement fréquent d'alliage impose-t-il une vidange rapide et complète du four ?
Cadence, taille de coulée et logique lots ou continu
À chiffrer avant de consulter un fournisseur :
- Débit moyen et débit de pointe en kg/h ou t/j.
- Masse par coulée ou par lot (kg/coulée).
- Nombre de cycles par poste et durée d'un cycle complet (chargement, fusion, coulée, nettoyage).
- Mode de fonctionnement : lots discontinus ou alimentation continue.
- Capacité de manutention de la charge (ferraille en vrac, lingots, retours fonderie).
Exigence qualité, chimie et homogénéité visées
Le niveau de qualité métal attendu oriente directement la technologie. Pour une pièce de structure aéronautique en aluminium, la propreté inclusionnaire et l'homogénéité de composition sont prioritaires : le four à induction avec agitation naturelle du bain répond à cette exigence. Pour une fonte grise de fonderie courante, la logique de coût et de volume prime davantage.
- Exigence élevée (propreté chimique, homogénéité, inclusionnaire) : induction, résistance électrique, atmosphère contrôlée voire sous vide.
- Exigence intermédiaire (alliages courants, contrôle standard) : réverbérant à résistance électrique, creuset gaz ou électrique.
- Exigence de volume avec qualité de base : cubilot (fonte), réverbérant gaz, rotatif.
Vous êtes fournisseur de four de fusion ?
Recevez des demandes de devis qualifiées de pros en recherche active.
Des milliers de demandes chaque mois. Zéro prospection à froid.
Recevoir des leads

Quels types de fours de fusion comparer ?
Chaque technologie couvre un périmètre d'usage précis. Le tableau ci-dessous sert de grille d'orientation avant chiffrage fournisseur. Les cas laboratoire ou bijouterie (petites capacités < 5 kg) sont exclus du périmètre industriel traité ici.
Cubilot pour fonte et très grands volumes
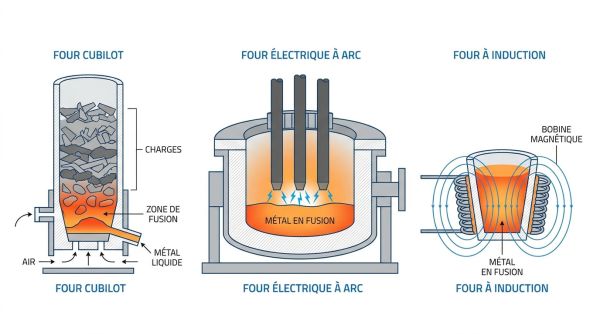
Le cubilot est un four vertical à arbre cylindrique alimenté au coke. Il fonctionne en continu et atteint des cadences de plusieurs tonnes par heure, ce qui en fait la référence historique de la fonderie fonte.
- Cas d'usage : production continue de fonte grise ou alliée, grands volumes, fonderies de série.
- Limites : contrôle chimique difficile, émissions importantes (CO, poussières), nécessite un investissement lourd en filtration et captation de fumées.
- Points de vigilance : conformité environnementale stricte, suivi de la qualité de coke, gestion du laitier.
Four à creuset pour petits lots non ferreux
Le métal est placé dans un creuset en graphite ou carbure de silicium, chauffé par gaz ou résistance électrique. La charge est isolée des produits de combustion.
- Cas d'usage : petits lots de 10 à 500 kg, non ferreux (aluminium, laiton, bronze, zinc), changements fréquents d'alliages.
- Limites : capacité unitaire limitée par la taille du creuset, cadence faible pour productions de grande série.
- Points de vigilance : durée de vie du creuset (graphite vs SiC), risque de contamination croisée si le creuset n'est pas dédié à un seul alliage.
Four réverbérant pour capacités élevées et maintien en température
La chaleur est réfléchie vers le bain métallique par la voûte réfractaire. Le four peut traiter des capacités de 45 kg à plusieurs dizaines de tonnes selon la configuration.
- Cas d'usage : fusion d'aluminium en grande quantité, cuivre, laiton, bronze ; maintien en température pour alimentation de plusieurs postes de coulée.
- Limites : contact du bain avec les gaz de combustion en version gaz, oxydation possible, couche de laitier pouvant réduire l'efficacité thermique.
- Points de vigilance : qualité de l'atmosphère interne, gestion des scories, rendement énergétique à surveiller (ordre de 60 à 65 % en version résistance électrique).
Four rotatif pour brassage et fusion rapide
L'enveloppe cylindrique tourne autour de son axe horizontal. La rotation supprime l'effet isolant du laitier et accélère le transfert thermique vers la charge.
- Cas d'usage : fusion de cuivre, aluminium, fonte, bronze, recyclage de métaux en retours fonderie, capacités de 50 kg à 5 t.
- Limites : usure du revêtement réfractaire accélérée par la rotation, maintenance plus fréquente que sur un four stationnaire.
- Points de vigilance : plan de réfection des réfractaires à intégrer dans le TCO, gestion de la géométrie rotative pour les joints de dilatation.
Four à arc électrique pour acier et ferrailles
Le four à arc électrique (EAF) génère une chaleur intense par arc entre électrodes en graphite et la charge. Il accepte jusqu'à 100 % de ferraille en entrée.
- Cas d'usage : fusion d'acier et de fonte à partir de ferraille, capacités de quelques tonnes à plusieurs centaines de tonnes, aciéries électriques et grandes fonderies.
- Limites : infrastructure électrique lourde (puissance installée élevée), consommation d'électrodes (0,9 à 2,0 kg/t selon configuration), nuisances sonores et visuelles importantes.
- Points de vigilance : sécurité opérateur (arc électrique, projection de métal), qualité de la ferraille (éléments tramp), conformité HSE sur émissions et bruit.
Four à induction pour fusion propre et contrôlée
Le champ électromagnétique généré par une bobine induit des courants dans le métal, qui se chauffe lui-même. L'agitation naturelle du bain homogénéise la composition et la température.
- Cas d'usage : acier, fonte, aluminium, alliages de cuivre, métaux précieux ; productions exigeantes en qualité ; capacités de quelques centaines de kg à plusieurs dizaines de tonnes.
- Limites : CAPEX plus élevé qu'un équivalent à combustion, sensibilité à la qualité de la charge (pas de ferraille très oxydée ou chargée en éléments indésirables).
- Points de vigilance : tenue réfractaire critique (contact direct avec le métal liquide), refroidissement de la bobine, compatibilité de la fréquence d'alimentation avec la taille du four.
Four à résistance électrique pour petites quantités contrôlées
Des éléments résistifs (carbure de silicium ou Kanthal) chauffent le four par effet Joule. La chaleur est transmise au métal par rayonnement et convection depuis les parois. Le transfert est indirect : les éléments ne sont pas en contact avec la charge.
- Cas d'usage : petites quantités d'alliages non ferreux ou d'alliages spéciaux, températures inférieures à 1 400 °C, laboratoire de fonderie industrielle ou petits lots.
- Limites : vitesse de montée en température et rendement inférieurs à l'induction, puissance surfacique des éléments à surveiller pour éviter leur usure prématurée.
- Points de vigilance : durée de vie des éléments chauffants, remplacement facilité par accès latéral selon conception, consommation à mesurer à charge partielle.